
導入
精密 CNC 加工では、正しい公差と表面仕上げを達成することが、部品の機能、組み立て、外観にとって重要です。ブラケット、ハウジング、マニホールド ブロックのいずれを設計している場合でも、これらの要件を設計図面上で指定する方法を理解することで、コスト、リードタイム、廃棄物を削減できます。このガイドは、現代の CNC 工場で使用される一般的な公差基準、表面粗さパラメータ、仕上げオプション、および検査方法の明確な概要をエンジニアに提供します。

公差と表面仕上げが重要な理由
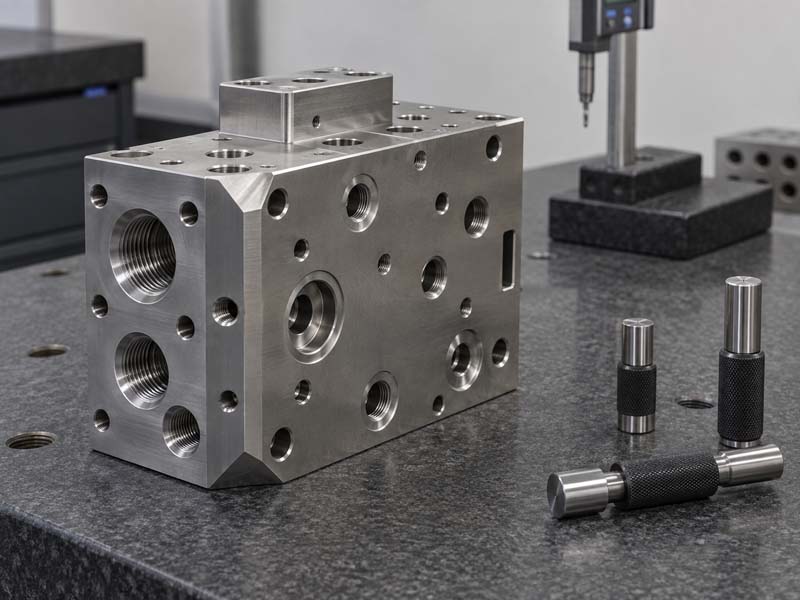
公差は、部品の寸法の許容変動を定義します。これらがないと、部品がかみ合わなくなったり、シールが漏れたり、可動コンポーネントが固着したりする可能性があります。表面仕上げは、摩擦、摩耗、導電性、美観に影響を与えます。たとえば、油圧マニホールド ブロックでは、流体の漏れを防ぐために、ポートねじの厳しい公差と滑らかなシール表面 (多くの場合 0.8 μm Ra 以上) が必要です。逆に、機能しない外面には標準の機械加工仕上げ (3.2 μm Ra) のみが必要な場合があります。
CNC 加工における一般的な公差基準
最も広く使用されている規格は ISO 2768 です。この規格では、個別の公差を示すことなく、直線寸法および角度寸法の一般公差が規定されています。 ISO 2768-m (中級クラス) では、公称寸法 120 mm までの公差は ±0.1 mm です。より厳密な制御を実現するために、エンジニアは±0.05 mm または ±0.025 mm (高精度 CNC の場合に一般的) などの正確な公差を指定します。もう 1 つの一般的な規格は、形状、方向、および振れの制御を定義する幾何学的寸法および公差 (GD&T) に関する ASME Y14.5 です。
CNC 加工用に部品を設計する場合は、公差を過剰に指定しないようにしてください。締め付けが 0.01 mm 増えるごとに、加工コストが 10 ~ 30% 増加する可能性があります。厳密な公差は、重要な合わせ面および機能的特徴 (穴、シャフトのはめあい、ピン穴) にのみ適用してください。重要ではない寸法 (鋳造面、ファスナーの逃げ穴) には標準公差を使用します。
アルミニウム部品の実用的な公差範囲
- 標準(ISO 2768-m): ±120 mm までの寸法の場合は 0.1 mm。すきまばめ穴、一般的なプロファイルに適しています。
- 精度(〜±0.05mm): ベアリングハウジング、位置決め機能、圧入径に共通。
- 高精度(〜±0.025mm以上): 連結部品、シール溝、高速回転アセンブリに必要です。注: 加工後の研削またはラッピングでのみ可能です。
表面仕上げパラメータ (Ra、Rz など)
最も一般的なパラメータは次のとおりです。 ラ (平均粗さ)、マイクロメートル (μm) 単位で測定されます。鋭利なインサートを使用したフライス加工または旋削加工による一般的な加工後の表面では、Ra 1.6 μm ~ 3.2 μm が得られます。より細かい仕上げには、特別なツールパス、ワイパーインサート、または二次プロセスが必要です。
| Ra値(μm) | 一般的なプロセス | 応用例 |
|---|---|---|
| 0.4 – 0.8 | 研削、研磨、または細かいボーリング | シール面、ベアリングジャーナル |
| 0.8 – 1.6 | ワイパーインサートによる精密フライス/旋削加工 | 油圧バルブの穴、合わせ面 |
| 1.6 – 3.2 | 標準 CNC フライス/旋削加工 | 一般的な機能面、取付面 |
| 3.2 – 6.3 | 粗フライスまたは砂型鋳造仕上げ | 重要ではない領域、美しい表面 |
大きなアルミニウム部品に非常に細かい仕上げ(たとえば、Ra 0.4 μm)を指定すると、コストが大幅に増加する可能性があることに注意することが重要です。設計者は、機能要件を満たしながら最も緩い仕上げを選択する必要があります。
CNC 部品の表面仕上げ: オプションと比較
機械加工後、部品は機械加工のままにすることも、追加の表面処理を施すこともできます。一般的なオプションには以下が含まれます:
- 機械加工のまま (ナチュラル): 目に見える工具跡、平均 Ra 1.6 ~ 3.2 μm。最低コスト。見た目よりも機能を重視する場合に適しています。
- ビーズブラスト: ブラスト処理後、均一なマットな質感 (通常 Ra 2.0 ~ 3.0 μm) が得られます。小さな傷や工具跡を隠します。エンクロージャおよび消費者製品に共通。
- 陽極酸化処理(タイプ II またはタイプ III): 保護酸化層を追加します。陽極酸化処理は、厚く塗布しない限り、表面粗さを大きく変えることはありません(硬質陽極酸化処理により Ra が 0.2 ~ 0.5 μm 増加する可能性があります)。色のオプションも利用可能です。
- 粉体塗装: 厚い (60 ~ 150 μm) 層を追加し、Ra 6.3 μm までカバーします。優れた耐食性と色の多様性を提供しますが、嵌合面の厳しい公差に影響を与える可能性があります。マスキングが必要です。
- メッキ(ニッケル、クローム等): 薄い金属堆積物 (0.005 ~ 0.050 mm)。導電性、耐摩耗性、はんだ付け性を向上させることができます。通常は鋼または真鍮に適用されます。
表面仕上げを指定する場合は、処理後の寸法変化を常に考慮してください。たとえば、陽極酸化では片面あたり 5 ~ 10 μm (タイプ II)、最大 50 μm (タイプ III ハードコート) が追加されます。陽極酸化表面に厳しい公差が必要な場合は、部品を小さめに機械加工してから陽極酸化するか、陽極酸化後に (慎重に) 機械加工します。
公差と表面仕上げの検査方法
部品が仕様を満たしていることを確認するために、CNC ショップはさまざまな検査装置を使用します。:
寸法測定
- ノギスとマイクロメーター: 内外寸法、外径、厚みを素早く確認できます。精度は±0.01mm。
- CMM(三次元測定機): CMM はタッチ プローブを使用して、複雑な形状、穴、および実際の位置を高精度 (通常 ±0.005 mm) で測定します。 GD&T 検証に最適です。
- ハイトゲージ・定盤: 平面度、平行度、高さの寸法を測定します。フランジやパネルの検査に共用。
画像: アルミニウム製フロントパネルのハイトゲージ検査。

表面粗さ測定
- 接触式粗面計: スタイラスが表面を横切り、Ra、Rz などを記録します。通常、Ra 0.1 ~ 6.3 μm の範囲に使用されます。明示的な粗さの吹き出しがあるパーツに必要です。
- 光学式表面形状計(非接触): より速く、傷を付けずに柔らかい材料を測定できます。インペラや曲率などの複雑な表面に使用されます。
多くのショップでは、プロセス能力が十分に確立されています。たとえば、送り速度 0.05 mm/rev で 4 枚刃エンドミルを使用した標準的な CNC フライス加工では、通常、Ra 1.8 ~ 2.5 μm が得られます。これからの逸脱は、工具の摩耗または振動を示している可能性があります。
スレッドとポートの検査
ねじ穴のある部品 (マニホールド ブロックなど) の場合は、ねじゲージ (GO/NO-GO) およびねじマイクロメータを使用して、ピッチ直径と深さが正しいことを確認します。ボアスコープを使用した目視検査は、雌ねじにも使用できます。
公差と仕上げを最適化するための機械加工設計 (DFM) のヒント
- 厳しい公差フィーチャーの数を制限する: 重要な嵌合面に厳しい公差を集中させます。他の場所では一般公差を使用してください。
- 鋭い内側の角を避ける: 過度の工具の磨耗や仕上げ不良を防ぐために、内径は工具直径の少なくとも 1/3 である必要があります。鋭角の代わりに半径 (R2 など) を指定します。
- 均一な材料除去のための設計: 振動を引き起こすような激しい切り込みは避けてください。可能であれば、歪みを減らすために壁の厚さを均一に保ちます。
- 適切な素材を選択する: アルミニウム 6061-T6 は良好に加工され、厳しい公差を保持します。ステンレス鋼 304 は低速が必要であり、加工硬化する可能性があります。真鍮は自由加工が可能です。
- 加工後の応力除去を考慮する: 複雑なアルミニウム部品の場合、粗加工後の応力除去焼きなましにより、仕上げ時の歪みを最小限に抑えることができます。
- 図面上の表面仕上げの吹き出し: ISO 1302 または ASME Y14.36 に準拠した標準シンボルを使用します。 Ra 値とレイの任意の方向 (垂直、平行など) を示します。
結論
CNC 加工における公差と表面仕上げをマスターすることは、信頼性が高くコスト効率の高い部品を製造するために不可欠です。標準公差クラス、表面粗さパラメータ、仕上げオプション、検査方法を理解することで、エンジニアは要件を効果的に伝えることができます。 ホンケCNC または精密機械工場。常に覚えておいてください: 必要なものだけを指定し、過剰なエンジニアリングを避け、設計段階の早い段階で加工パートナーと協力してください。このアプローチにより、時間とコストが節約され、部品が意図したとおりに動作するようになります。