
Introducción
En el mecanizado CNC de precisión, lograr las tolerancias y acabados superficiales correctos es fundamental para la funcionalidad, el ensamblaje y la apariencia de la pieza. Ya sea que esté diseñando un soporte, una carcasa o un bloque colector, comprender cómo especificar estos requisitos en sus planos de ingeniería reducirá los costos, los plazos de entrega y los desechos. Esta guía proporciona a los ingenieros una descripción clara de los estándares de tolerancia comunes, los parámetros de rugosidad de la superficie, las opciones de acabado y los métodos de inspección utilizados en los talleres CNC modernos.

Por qué son importantes las tolerancias y los acabados superficiales
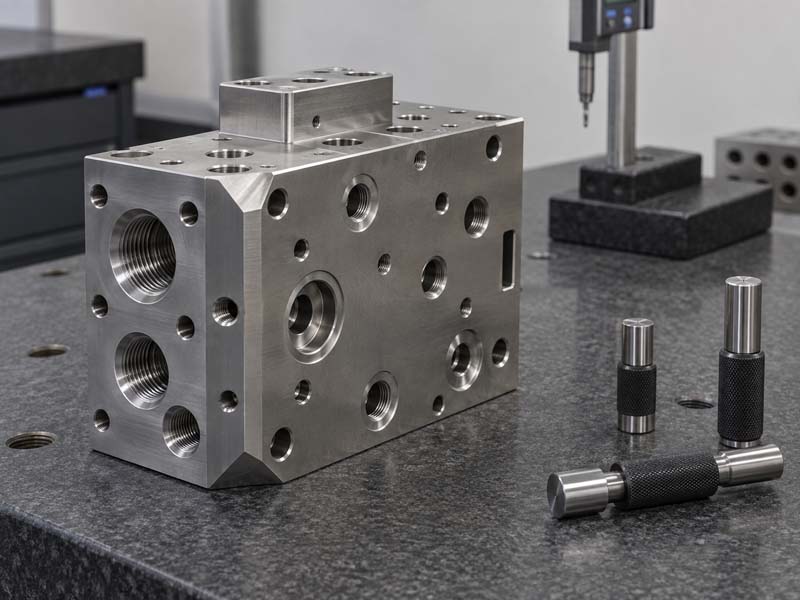
Las tolerancias definen la variación permitida en las dimensiones de una pieza. Sin ellos, es posible que las piezas no encajen, que los sellos tengan fugas o que los componentes móviles se atasquen. El acabado de la superficie afecta la fricción, el desgaste, la conductividad eléctrica y la estética. Por ejemplo, un bloque de colector hidráulico requiere tolerancias estrictas en las roscas de los puertos y una superficie de sellado suave (a menudo 0,8 μm Ra o mejor) para evitar fugas de fluido. Por el contrario, es posible que una superficie exterior no funcional solo necesite un acabado mecanizado estándar (3,2 μm Ra).
Estándares de tolerancia comunes en el mecanizado CNC
La norma más utilizada es la ISO 2768, que proporciona tolerancias generales para dimensiones lineales y angulares sin indicaciones de tolerancia individuales. Según ISO 2768-m (clase media), para dimensiones nominales hasta 120 mm, la tolerancia es ±0,1 mm. Para un control más estricto, los ingenieros especifican tolerancias exactas como ±0,05 mm o ±0,025 mm (típicas de CNC de precisión). Otro estándar común es ASME Y14.5 para dimensionamiento y tolerancias geométricas (GD&T), que define controles de forma, orientación y desviación.
Al diseñar piezas para mecanizado CNC, evite especificar tolerancias excesivas. Cada 0,01 mm adicional de apriete puede aumentar el coste de mecanizado entre un 10 y un 30 %. Aplique tolerancias estrictas solo a superficies de contacto y características funcionales críticas (orificios, ajustes de eje, orificios para pasadores). Utilice tolerancias estándar para dimensiones no críticas (superficies fundidas, orificios de paso de sujetadores).
Rangos de tolerancia prácticos para piezas de aluminio
- Estándar (ISO 2768-m): ±0,1 mm para dimensiones de hasta 120 mm. Adecuado para agujeros de ajuste y perfiles generales.
- Precisión (∼±0,05 mm): Común para soportes de rodamientos, características de ubicación y diámetros de ajuste a presión.
- Alta precisión (∼±0,025 mm o más ajustado): Requerido para piezas entrelazadas, ranuras de sellado y conjuntos giratorios de alta velocidad. Nota: posible sólo con rectificado o lapeado posterior al mecanizado.
Parámetros de acabado superficial (Ra, Rz y más)
El parámetro más común es Real academia de bellas artes (rugosidad promedio), medida en micrómetros (μm). Una superficie típica mecanizada mediante fresado o torneado con una plaquita afilada produce Ra de 1,6 μm a 3,2 μm. Los acabados más finos requieren trayectorias de herramientas especiales, inserciones limpiadoras o procesos secundarios.
| Valor Ra (μm) | Proceso típico | Ejemplo de aplicación |
|---|---|---|
| 0.4 – 0.8 | Esmerilado, pulido o taladrado fino | Caras de sellado, muñones de rodamientos |
| 0.8 – 1.6 | Fresado/torneado de precisión con plaquitas Wiper | Orificios de válvulas hidráulicas, superficies de contacto |
| 1.6 – 3.2 | Fresado/torneado CNC estándar | Superficies funcionales generales, caras de montaje. |
| 3.2 – 6.3 | Acabado de fresado basto o moldeado en arena | Áreas no críticas, superficies estéticas. |
Es importante tener en cuenta que especificar un acabado muy fino (por ejemplo, Ra 0,4 μm) en una pieza de aluminio grande puede aumentar significativamente el costo. Los diseñadores deben elegir el acabado más suelto que aún cumpla con los requisitos funcionales.
Acabados superficiales para piezas CNC: opciones y comparaciones
Después del mecanizado, las piezas pueden dejarse tal como están mecanizadas o recibir tratamientos superficiales adicionales. Las opciones comunes incluyen:
- Como mecanizado (natural): Marcas de herramientas visibles, promedio Ra 1,6–3,2 μm. Costo más bajo. Adecuado si la función es más importante que la apariencia.
- Granallado: Produce una textura mate uniforme, normalmente Ra 2,0–3,0 μm después del granallado. Oculta pequeños rayones y marcas de herramientas. Común para recintos y productos de consumo.
- Anodizado (Tipo II o Tipo III): Añade una capa protectora de óxido. El anodizado no cambia significativamente la rugosidad de la superficie a menos que se aplique en espesor (el anodizado duro puede aumentar Ra entre 0,2 y 0,5 μm). Opciones de color disponibles.
- Recubrimiento en polvo: Agrega una capa gruesa (60–150 μm) que cubre hasta Ra 6,3 μm. Proporciona una excelente resistencia a la corrosión y variedad de colores, pero puede afectar tolerancias estrictas en las superficies de contacto. Se requiere enmascaramiento.
- Revestimiento (níquel, cromo, etc.): Depósito de metal fino (0,005–0,050 mm). Puede mejorar la conductividad, la resistencia al desgaste y la soldabilidad. Generalmente se aplica sobre acero o latón.
Al especificar un acabado superficial, siempre considere los cambios dimensionales posteriores al tratamiento. Por ejemplo, el anodizado añade entre 5 y 10 μm por lado (Tipo II) o hasta 50 μm (revestimiento duro Tipo III). Si se requieren tolerancias estrictas en superficies anodizadas, mecanice la pieza a un tamaño inferior y luego anodícela, o mecanice después de anodizar (con cuidado).
Métodos de inspección para tolerancias y acabado superficial.
Para verificar que las piezas cumplan con las especificaciones, los talleres CNC utilizan varios equipos de inspección.:
Medición dimensional
- Calibres y Micrómetros: Comprobaciones rápidas de dimensiones internas/externas, diámetros exteriores y espesores. Precisión de ±0,01 mm.
- CMM (Máquina de medición de coordenadas): Utilizando una sonda táctil, la CMM mide geometrías complejas, orificios y posiciones verdaderas con alta precisión (normalmente ±0,005 mm). Ideal para verificación GD&T.
- Medidor de altura/placa de superficie: Para dimensiones de planitud, paralelismo y altura. Común para inspección de bridas y paneles.
Imagen: Inspección del medidor de altura de un panel frontal de aluminio.

Medición de rugosidad superficial
- Contacto Perfilómetro: Un lápiz atraviesa la superficie y registra Ra, Rz, etc. Normalmente se utiliza para rangos Ra de 0,1 a 6,3 μm. Requerido para piezas con indicaciones de rugosidad explícitas.
- Perfilómetro óptico (sin contacto): Más rápido y puede medir materiales más blandos sin rayarlos. Se utiliza para superficies complejas como impulsores o curvaturas.
Para muchos talleres, la capacidad de proceso está bien establecida; por ejemplo, una operación de fresado CNC estándar con una fresa de extremo de 4 flautas con un avance de 0,05 mm/rev normalmente produce Ra 1,8–2,5 μm. Una desviación de esto puede indicar desgaste de la herramienta o vibración.
Inspección de hilos y puertos
Para piezas con orificios roscados (por ejemplo, bloques colectores), los calibres de rosca (PASA/NO PASA) y los micrómetros de rosca garantizan que el diámetro y la profundidad del paso sean correctos. También se puede utilizar la inspección visual con un boroscopio para roscas internas.
Consejos de diseño para mecanizado (DFM) para optimizar tolerancias y acabados
- Limitar el número de características de tolerancia estricta: Concentre tolerancias estrictas en superficies de contacto críticas. Utilice tolerancias generales en otros lugares.
- Evite las esquinas internas afiladas: Los radios internos deben ser al menos 1/3 del diámetro de la herramienta para evitar un desgaste excesivo y un acabado deficiente. Especifique un radio (por ejemplo, R2) en lugar de una esquina pronunciada.
- Diseño para eliminación uniforme de material.: Evite cortes fuertes que provoquen vibraciones. Si es posible, mantenga el espesor de la pared uniforme para reducir la distorsión.
- Elija el material apropiado: El aluminio 6061-T6 se mecaniza bien y mantiene tolerancias estrictas. El acero inoxidable 304 requiere velocidades más lentas y puede endurecerse. El latón es de mecanizado libre.
- Considere el alivio de tensiones posteriores al mecanizado: Para piezas de aluminio complejas, el recocido para aliviar tensiones después del desbaste puede minimizar la distorsión durante el acabado.
- Indicaciones de acabado superficial en dibujos: Utilice símbolos estándar según ISO 1302 o ASME Y14.36. Indique el valor de Ra y cualquier dirección de colocación (perpendicular, paralela, etc.).
Conclusión
Dominar las tolerancias y los acabados superficiales en el mecanizado CNC es esencial para producir piezas confiables y rentables. Al comprender las clases de tolerancia estándar, los parámetros de rugosidad de la superficie, las opciones de acabado y los métodos de inspección, los ingenieros pueden comunicar eficazmente los requisitos a CNC de Hongke o cualquier taller de maquinaria de precisión. Recuerde siempre: especifique solo lo que se necesita, evite el exceso de ingeniería y colabore con su socio de mecanizado desde las primeras etapas de la fase de diseño. Este enfoque ahorrará tiempo, dinero y garantizará que sus piezas funcionen según lo previsto.

