
介绍
在精密 CNC 加工中,实现正确的公差和表面光洁度对于零件功能、装配和外观至关重要。无论您是设计支架、外壳还是歧管块,了解如何在工程图纸上指定这些要求都将减少成本、交货时间和废品。本指南为工程师提供了现代 CNC 车间中使用的常见公差标准、表面粗糙度参数、精加工选项和检查方法的清晰概述。

为什么公差和表面光洁度很重要
公差定义了零件尺寸的允许变化。如果没有它们,零件可能无法组装在一起,密封件可能会泄漏,或者移动部件可能会卡住。表面光洁度影响摩擦、磨损、导电性和美观。例如,液压歧管块需要严格的端口螺纹公差和光滑的密封表面(通常为 0.8 μm Ra 或更好),以防止流体泄漏。相反,非功能性外表面可能只需要标准机加工光洁度 (3.2 μm Ra)。
CNC 加工中的通用公差标准
使用最广泛的标准是 ISO 2768,它提供了线性和角度尺寸的一般公差,没有单独的公差指示。根据 ISO 2768-m(中级),标称尺寸不超过 120 毫米,公差为 ±0.1 毫米。为了更严格的控制,工程师指定了精确的公差,例如 ±0.05 毫米或 ±0.025 毫米(精密 CNC 的典型值)。另一个通用标准是用于几何尺寸和公差 (GD&T) 的 ASME Y14.5,它定义了形状、方向和跳动控制。
设计 CNC 加工零件时,避免过度指定公差。每增加 0.01 毫米的密封性就会使加工成本增加 10-30%。仅对关键配合表面和功能特征(孔、轴配合、销孔)应用严格公差。对非关键尺寸(铸造表面、紧固件间隙孔)使用标准公差。
铝零件的实际公差范围
- 标准(ISO 2768-m): ±尺寸不超过 120 毫米时为 0.1 毫米。适用于间隙配合孔、一般型材。
- 精度 (∼±0.05 mm): 常见于轴承座、定位特征和压配合直径。
- 高精度(∼±0.025 mm或更紧): 联锁零件、密封槽和高速旋转组件所需。注意:仅可通过机加工后磨削或研磨进行。
表面光洁度参数(Ra、Rz 等)
最常见的参数是 拉 (平均粗糙度),以微米 (μm) 为单位测量。使用锋利刀片铣削或车削的典型加工表面可产生 Ra 1.6 μm 至 3.2 μm。更精细的表面处理需要特殊的刀具路径、修光刃刀片或二次加工。
| Ra值(μm) | 典型流程 | 应用实例 |
|---|---|---|
| 0.4 – 0.8 | 研磨、抛光或精镗 | 密封面、轴承轴颈 |
| 0.8 – 1.6 | 带修光刃刀片的精密铣削/车削 | 液压阀孔、配合面 |
| 1.6 – 3.2 | 标准数控铣削/车削 | 一般功能面、安装面 |
| 3.2 – 6.3 | 粗铣或砂铸精加工 | 非关键区域、美观表面 |
值得注意的是,在大型铝部件上指定非常精细的光洁度(例如 Ra 0.4 μm)会显着增加成本。设计师应选择最宽松但仍能满足功能要求的饰面。
CNC 零件的表面处理:选项和比较
加工后,零件可以保持加工状态或接受额外的表面处理。常见选项包括:
- 机械加工(天然): 可见工具痕迹,平均 Ra 1.6–3.2 μm。成本最低。如果功能比外观更重要,则适合。
- 珠子喷砂: 喷砂后产生均匀的哑光纹理,通常 Ra 2.0–3.0 μm。隐藏轻微划痕和工具痕迹。常见于外壳和消费品。
- 阳极氧化(II 型或 III 型): 添加保护性氧化层。阳极氧化不会显着改变表面粗糙度,除非涂得很厚(硬质阳极氧化可能会使 Ra 增加 0.2–0.5 μm)。可供选择的颜色。
- 粉末涂料: 添加厚 (60–150 μm) 层,覆盖 Ra 6.3 μm。提供出色的耐腐蚀性和颜色多样性,但可能会影响配合表面的严格公差。需要遮蔽。
- 电镀(镍、铬等): 薄金属沉积(0.005–0.050 毫米)。可提高导电性、耐磨性和可焊性。通常适用于钢或黄铜。
在指定表面光洁度时,请始终考虑处理后的尺寸变化。例如,阳极氧化每面增加 5–10 μm(II 型)或最多 50 μm(III 型硬涂层)。如果阳极氧化表面需要严格的公差,请加工尺寸过小的零件,然后进行阳极氧化,或在阳极氧化后加工(小心)。
公差和表面光洁度的检验方法
为了验证零件是否符合规格,CNC 车间使用各种检测设备:
尺寸测量
- 卡尺和千分尺: 快速检查内部/外部尺寸、外径和厚度。精度达 ±0.01 毫米。
- CMM(坐标测量机): CMM 使用接触式测头,以高精度(通常为 ±0.005 mm)测量复杂的几何形状、孔和真实位置。 GD&T 验证的理想选择。
- 高度规/平台: 用于平面度、平行度和高度尺寸。常用于检查法兰和面板。
图片:铝制前面板的高度规检查。

表面粗糙度测量
- 接触式轮廓仪: 触针穿过表面并记录 Ra、Rz 等。通常用于 Ra 0.1–6.3 μm 范围。对于具有明确粗糙度标注的零件是必需的。
- 光学轮廓仪(非接触式): 速度更快,可以测量较软的材料而不会刮伤。用于叶轮或曲率等复杂表面。
对于许多商店来说,流程能力已经很完善;例如,使用 4 刃立铣刀以 0.05 毫米/转进给速度进行的标准 CNC 铣削操作通常会产生 Ra 1.8–2.5 μm。偏离此值可能表明工具磨损或振动。
螺纹和端口检查
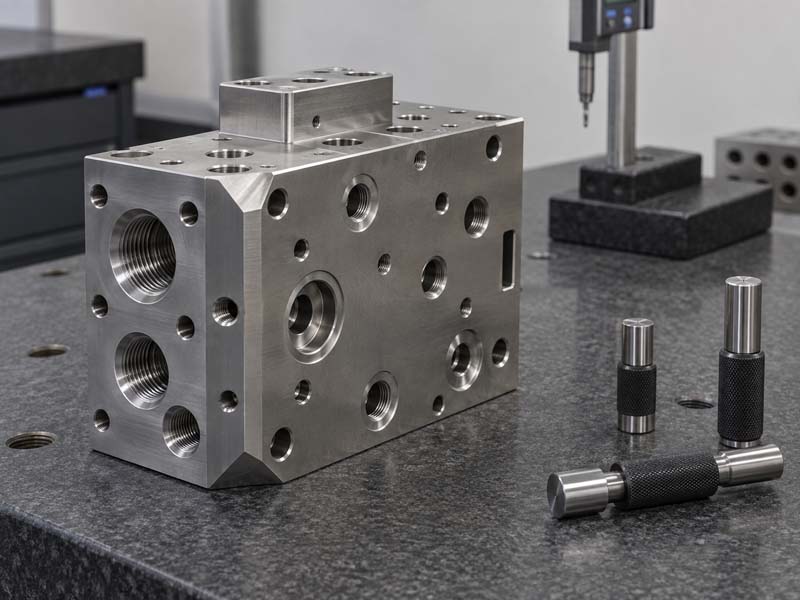
对于带有螺纹孔的零件(例如,歧管块),螺纹量规(GO/NO-GO)和螺纹千分尺可确保中径和深度正确。使用管道镜进行目视检查也可用于内螺纹。
优化公差和表面处理的加工设计 (DFM) 技巧
- 限制紧公差特征的数量: 将严格的公差集中在关键的配合表面上。其他地方使用一般公差。
- 避免尖锐的内角: 内半径应至少为刀具直径的 1/3,以防止刀具过度磨损和光洁度不良。指定半径(例如,R2)而不是尖角。
- 均匀材料去除的设计: 避免导致振动的重度切割。如果可能,保持壁厚均匀以减少变形。
- 选择合适的材料: 铝 6061-T6 加工性能良好并具有严格的公差。不锈钢 304 需要较慢的速度并且可能会加工硬化。黄铜可自由加工。
- 考虑加工后应力消除: 对于复杂的铝制零件,粗加工后进行去应力退火可以最大限度地减少精加工过程中的变形。
- 图纸上的表面光洁度标注: 使用符合 ISO 1302 或 ASME Y14.36 的标准符号。指示 Ra 值和任何铺设方向(垂直、平行等)。
结论
掌握 CNC 加工中的公差和表面光洁度对于生产可靠、经济高效的零件至关重要。通过了解标准公差等级、表面粗糙度参数、精加工选项和检查方法,工程师可以有效地将要求传达给 鸿科数控 或任何精密机械车间。永远记住:仅指定需要的内容,避免过度设计,并在设计阶段的早期与您的加工合作伙伴进行协作。这种方法将节省时间、金钱,并确保您的零件按预期运行。

