
Введение
При прецизионной обработке на станках с ЧПУ достижение правильных допусков и качества поверхности имеет решающее значение для функциональности, сборки и внешнего вида детали. Независимо от того, проектируете ли вы кронштейн, корпус или блок коллектора, понимание того, как указать эти требования в ваших технических чертежах, сократит затраты, время выполнения заказа и количество отходов. Это руководство предоставляет инженерам четкий обзор общих стандартов допусков, параметров шероховатости поверхности, вариантов отделки и методов контроля, используемых в современных цехах с ЧПУ.

Почему допуски и качество поверхности имеют значение
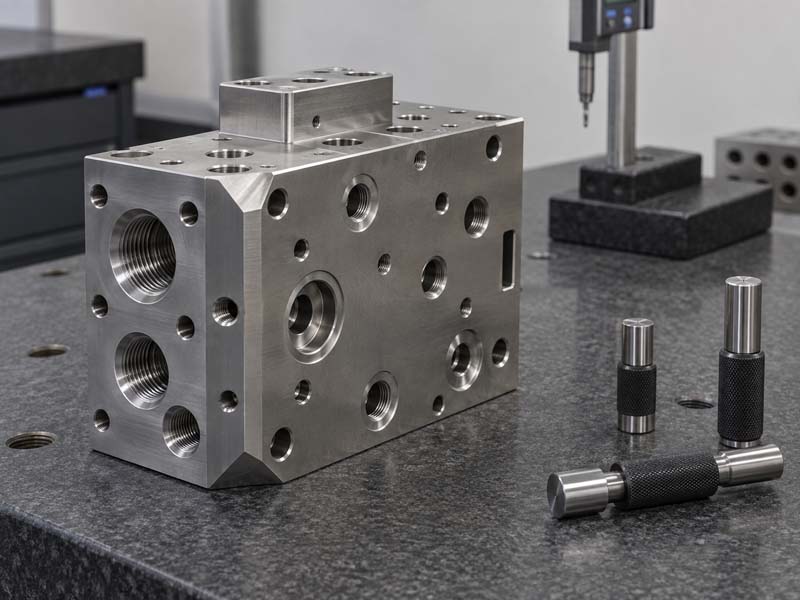
Допуски определяют допустимое отклонение размеров детали. Без них детали могут не стыковаться друг с другом, уплотнения могут протекать, а движущиеся компоненты могут заедать. Качество поверхности влияет на трение, износ, электропроводность и эстетику. Например, блок гидравлического коллектора требует жестких допусков на резьбу портов и гладкую уплотнительную поверхность (часто Ra 0,8 мкм или лучше) для предотвращения утечки жидкости. И наоборот, нефункциональная внешняя поверхность может нуждаться только в стандартной механической обработке (Ra 3,2 мкм).
Общие стандарты допусков при обработке с ЧПУ
Наиболее широко используемым стандартом является ISO 2768, который устанавливает общие допуски на линейные и угловые размеры без указания индивидуальных допусков. По ISO 2768-m (средний класс) для номинальных размеров до 120 мм допуск составляет ±0,1 мм. Для более строгого контроля инженеры указывают точные допуски, например ±0,05 мм или ±0,025 мм (типично для прецизионных ЧПУ). Другим распространенным стандартом является ASME Y14.5 по геометрическим размерам и допускам (GD&T), который определяет контроль формы, ориентации и биения.
При проектировании деталей для обработки на станках с ЧПУ избегайте завышенных допусков. Каждые дополнительные 0,01 мм натяга могут увеличить стоимость обработки на 10–30%. Применяйте жесткие допуски только к критическим сопрягаемым поверхностям и функциональным элементам (отверстия, посадки вала, отверстия для штифтов). Для некритических размеров (литых поверхностей, зазоров крепежных отверстий) используйте стандартные допуски.
Практические диапазоны допусков для алюминиевых деталей
- Стандарт (ISO 2768-м): ±0,1 мм для размеров до 120 мм. Подходит для отверстий с зазором и обычных профилей.
- Точность (~±0,05 мм): Общее для корпусов подшипников, элементов крепления и диаметров запрессовки.
- Высокая точность (~±0,025 мм или меньше): Требуется для соединения деталей, канавок уплотнений и высокоскоростных вращающихся узлов. Примечание: возможно только после шлифовки или притирки.
Параметры шероховатости поверхности (Ra, Rz и т. д.)
Наиболее распространенным параметром является Ра (средняя шероховатость), измеряемая в микрометрах (мкм). Типичная поверхность после фрезерования или токарной обработки острой пластиной имеет Ra от 1,6 до 3,2 мкм. Для более тонкой обработки требуются специальные траектории, пластины Wiper или вторичные процессы.
| Значение Ra (мкм) | Типичный процесс | Пример применения |
|---|---|---|
| 0.4 – 0.8 | Шлифование, полирование или чистовое растачивание | Уплотнительные поверхности, шейки подшипников |
| 0.8 – 1.6 | Прецизионное фрезерование/точение с использованием пластин Wiper | Отверстия гидравлических клапанов, сопрягаемые поверхности |
| 1.6 – 3.2 | Стандартное фрезерование/токарная обработка на станке с ЧПУ | Общие функциональные поверхности, монтажные поверхности |
| 3.2 – 6.3 | Грубое фрезерование или шлифовка в песке | Некритичные зоны, эстетические поверхности |
Важно отметить, что задание очень тонкой отделки (например, Ra 0,4 мкм) на большой алюминиевой детали может значительно увеличить стоимость. Дизайнерам следует выбирать наиболее рыхлую отделку, которая по-прежнему соответствует функциональным требованиям.
Поверхностная обработка деталей с ЧПУ: варианты и сравнение
После механической обработки детали можно оставить в исходном виде или подвергнуть дополнительной обработке поверхности. Общие варианты включают в себя:
- Как обработано (натуральное): Видимые следы инструмента, средний Ra 1,6–3,2 мкм. Самая низкая стоимость. Подходит, если функциональность важнее внешнего вида.
- Дробеструйная очистка: После пескоструйной обработки образует однородную матовую текстуру, обычно Ra 2,0–3,0 мкм. Скрывает мелкие царапины и следы инструментов. Обычное явление для корпусов и потребительских товаров.
- Анодирование (Тип II или Тип III): Добавляет защитный оксидный слой. Анодирование не приводит к существенному изменению шероховатости поверхности, если оно не нанесено толстым слоем (твердый анод может увеличить Ra на 0,2–0,5 мкм). Доступные варианты цвета.
- Порошковое покрытие: Создает толстый (60–150 мкм) слой, покрывающий Ra до 6,3 мкм. Обеспечивает превосходную коррозионную стойкость и разнообразие цветов, но может повлиять на жесткие допуски на сопрягаемых поверхностях. Требуется маскировка.
- Покрытие (никель, хром и т.д.): Тонкий металлический налет (0,005–0,050 мм). Может улучшить проводимость, износостойкость и паяемость. Обычно применяется к стали или латуни.
При определении качества поверхности всегда учитывайте изменения размеров после обработки. Например, анодирование добавляет 5–10 мкм на сторону (тип II) или до 50 мкм (твердое покрытие типа III). Если на анодированных поверхностях требуются жесткие допуски, обработайте деталь меньшего размера, а затем анодируйте, или обработайте после анодирования (осторожно).
Методы контроля допусков и шероховатости поверхности
Для проверки соответствия деталей спецификациям цеха с ЧПУ используют различное контрольное оборудование.:
Измерение размеров
- Штангенциркули и микрометры: Быстрая проверка внутренних/внешних размеров, наружного диаметра и толщины. Точность до ±0,01 мм.
- КИМ (координатно-измерительная машина): С помощью контактного щупа КИМ измеряет сложные геометрии, отверстия и истинное положение с высокой точностью (обычно ±0,005 мм). Идеально подходит для проверки GD&T.
- Измеритель высоты / Поверхностная пластина: Для определения плоскостности, параллельности и высоты. Общий для проверки фланцев и панелей.
Изображение: Проверка высоты алюминиевой передней панели.

Измерение шероховатости поверхности
- Контактный профилометр: Стилус пересекает поверхность и записывает Ra, Rz и т. д. Обычно используется для диапазонов Ra 0,1–6,3 мкм. Требуется для деталей с явными обозначениями шероховатости.
- Оптический профилометр (бесконтактный): Быстрее и может измерять мягкие материалы, не царапая их. Используется для сложных поверхностей, таких как рабочие колеса или кривизна.
Во многих цехах технологические возможности хорошо известны; например, стандартная операция фрезерования на станке с ЧПУ с 4-зубой концевой фрезой при подаче 0,05 мм/об обычно дает Ra 1,8–2,5 мкм. Отклонение от этого значения может указывать на износ или вибрацию инструмента.
Проверка резьбы и порта
Для деталей с резьбовыми отверстиями (например, блоки коллекторов) используйте резьбомеры (GO/NO-GO) и микрометры резьбы, чтобы убедиться в правильности диаметра и глубины шага. Для внутренней резьбы также можно использовать визуальный осмотр с помощью бороскопа.
Советы по проектированию для механической обработки (DFM) для оптимизации допусков и отделки
- Ограничьте количество элементов с жесткими допусками.: Сосредоточьте жесткие допуски на критических сопрягаемых поверхностях. Используйте общие допуски в других местах.
- Избегайте острых внутренних углов: Внутренние радиусы должны составлять не менее 1/3 диаметра инструмента, чтобы предотвратить чрезмерный износ инструмента и ухудшение качества обработки. Укажите радиус (например, R2) вместо острого угла.
- Конструкция для равномерного удаления материала: Избегайте тяжелых порезов, вызывающих вибрацию. Если возможно, сохраняйте одинаковую толщину стенок, чтобы уменьшить искажения.
- Выберите подходящий материал: Алюминий 6061-T6 хорошо обрабатывается и выдерживает жесткие допуски. Нержавеющая сталь 304 требует более медленных скоростей и может упрочняться. Латунь подвергается свободной обработке.
- Рассмотрите возможность снятия напряжения после обработки.: Для сложных алюминиевых деталей отжиг для снятия напряжений после черновой обработки может минимизировать искажения во время чистовой обработки.
- Обозначения шероховатости поверхности на чертежах: Используйте стандартные символы согласно ISO 1302 или ASME Y14.36. Укажите значение Ra и любое направление укладки (перпендикулярно, параллельно и т.п.).
Заключение
Знание допусков и качества поверхности при обработке на станках с ЧПУ имеет важное значение для производства надежных и экономичных деталей. Понимая стандартные классы допусков, параметры шероховатости поверхности, варианты отделки и методы контроля, инженеры могут эффективно сообщать требования Хунке ЧПУ или в любой мастерской точных станков. Всегда помните: указывайте только то, что необходимо, избегайте чрезмерного проектирования и сотрудничайте со своим партнером по обработке на ранних этапах проектирования. Такой подход сэкономит время, деньги и обеспечит правильную работу деталей.

