
Giới thiệu
Trong gia công CNC chính xác, việc đạt được dung sai và độ hoàn thiện bề mặt chính xác là rất quan trọng đối với chức năng, lắp ráp và hình thức của bộ phận. Cho dù bạn đang thiết kế một giá đỡ, vỏ hoặc khối đa tạp, việc hiểu cách chỉ định các yêu cầu này trên bản vẽ kỹ thuật của bạn sẽ giảm chi phí, thời gian thực hiện và phế liệu. Hướng dẫn này cung cấp cho các kỹ sư cái nhìn tổng quan rõ ràng về các tiêu chuẩn dung sai chung, thông số độ nhám bề mặt, các tùy chọn hoàn thiện và phương pháp kiểm tra được sử dụng trong các xưởng CNC hiện đại.

Tại sao dung sai và độ hoàn thiện bề mặt lại quan trọng
Dung sai xác định sự thay đổi cho phép về kích thước của một bộ phận. Nếu không có chúng, các bộ phận có thể không khớp với nhau, vòng đệm có thể bị rò rỉ hoặc các bộ phận chuyển động có thể bị kẹt. Bề mặt hoàn thiện ảnh hưởng đến ma sát, mài mòn, độ dẫn điện và tính thẩm mỹ. Ví dụ, khối ống góp thủy lực yêu cầu dung sai chặt chẽ trên ren cổng và bề mặt bịt kín mịn (thường là 0,8 μm Ra hoặc tốt hơn) để ngăn chặn rò rỉ chất lỏng. Ngược lại, bề mặt bên ngoài không có chức năng có thể chỉ cần lớp hoàn thiện gia công tiêu chuẩn (3,2 μm Ra).
Tiêu chuẩn dung sai chung trong gia công CNC
Tiêu chuẩn được sử dụng rộng rãi nhất là ISO 2768, cung cấp dung sai chung cho kích thước tuyến tính và góc mà không có chỉ dẫn dung sai riêng. Theo ISO 2768-m (loại trung bình), đối với kích thước danh nghĩa lên tới 120 mm, dung sai là ±0,1 mm. Để kiểm soát chặt chẽ hơn, các kỹ sư chỉ định dung sai chính xác như ±0,05 mm hoặc ±0,025 mm (điển hình cho máy CNC chính xác). Một tiêu chuẩn phổ biến khác là ASME Y14.5 dành cho kích thước và dung sai hình học (GD&T), tiêu chuẩn này xác định hình dạng, hướng và điều khiển độ đảo.
Khi thiết kế các bộ phận để gia công CNC, hãy tránh chỉ định dung sai quá mức. Cứ tăng thêm 0,01 mm độ kín có thể làm tăng chi phí gia công lên 10–30%. Chỉ áp dụng dung sai chặt chẽ cho các bề mặt tiếp xúc quan trọng và các đặc điểm chức năng (lỗ, khớp trục, lỗ chốt). Sử dụng dung sai tiêu chuẩn cho các kích thước không tới hạn (bề mặt đúc, lỗ hở của dây buộc).
Phạm vi dung sai thực tế cho các bộ phận bằng nhôm
- Tiêu chuẩn (ISO 2768-m): ±0,1 mm cho kích thước lên tới 120 mm. Thích hợp cho các lỗ lắp khe hở, biên dạng chung.
- Độ chính xác (∼±0,05 mm): Phổ biến cho vỏ ổ trục, tính năng định vị và đường kính lắp ép.
- Độ chính xác cao (∼±0,025 mm hoặc chặt hơn): Cần thiết cho các bộ phận lồng vào nhau, bịt kín các rãnh và các cụm quay tốc độ cao. Lưu ý: chỉ có thể thực hiện được khi mài hoặc mài sau gia công.
Các thông số hoàn thiện bề mặt (Ra, Rz, v.v.)
Thông số phổ biến nhất là Ra (độ nhám trung bình), đo bằng micromet (μm). Bề mặt được gia công điển hình từ phay hoặc tiện bằng hạt dao sắc sẽ tạo ra Ra 1,6 μm đến 3,2 μm. Các lớp hoàn thiện mịn hơn yêu cầu các đường chạy dao đặc biệt, phần chèn gạt nước hoặc các quy trình phụ.
| Giá trị Ra (μm) | Quy trình điển hình | Ví dụ ứng dụng |
|---|---|---|
| 0.4 – 0.8 | Mài, đánh bóng hoặc doa tinh | Niêm phong khuôn mặt, tạp chí mang |
| 0.8 – 1.6 | Phay/tiện chính xác với miếng chèn gạt nước | Lỗ van thủy lực, bề mặt giao phối |
| 1.6 – 3.2 | Phay/tiện CNC tiêu chuẩn | Bề mặt chức năng chung, mặt lắp đặt |
| 3.2 – 6.3 | Phay thô hoặc đúc cát | Các khu vực không quan trọng, bề mặt thẩm mỹ |
Điều quan trọng cần lưu ý là việc chỉ định lớp hoàn thiện rất mịn (ví dụ Ra 0,4 μm) trên một bộ phận bằng nhôm lớn có thể làm tăng đáng kể chi phí. Nhà thiết kế nên chọn lớp hoàn thiện lỏng lẻo nhất mà vẫn đáp ứng được yêu cầu về chức năng.
Hoàn thiện bề mặt cho các bộ phận CNC: Tùy chọn và so sánh
Sau khi gia công, các bộ phận có thể được để nguyên hoặc được xử lý bề mặt bổ sung. Các tùy chọn phổ biến bao gồm:
- Như gia công (tự nhiên): Vết dao có thể nhìn thấy được, Ra trung bình 1,6–3,2 μm. Chi phí thấp nhất. Phù hợp nếu chức năng quan trọng hơn vẻ bề ngoài.
- nổ hạt: Tạo ra kết cấu mờ đồng đều, thường là Ra 2,0–3,0 μm sau khi phun. Che giấu các vết trầy xước nhỏ và dấu vết dụng cụ. Phổ biến cho vỏ bọc và các sản phẩm tiêu dùng.
- Anodizing (Loại II hoặc Loại III): Thêm một lớp oxit bảo vệ. Anodizing không làm thay đổi đáng kể độ nhám bề mặt trừ khi được áp dụng dày (anot hóa cứng có thể tăng Ra lên 0,2–0,5 μm). Tùy chọn màu sắc có sẵn.
- sơn tĩnh điện: Thêm một lớp dày (60–150 μm), che phủ tới Ra 6,3 μm. Cung cấp khả năng chống ăn mòn tuyệt vời và đa dạng về màu sắc, nhưng có thể ảnh hưởng đến dung sai chặt chẽ trên các bề mặt tiếp xúc. Cần phải che mặt.
- Mạ (Nickel, Chrome, v.v.): Cặn kim loại mỏng (0,005–0,050 mm). Có thể cải thiện độ dẫn điện, chống mài mòn và khả năng hàn. Thường được áp dụng cho thép hoặc đồng thau.
Khi chỉ định độ hoàn thiện bề mặt, hãy luôn xem xét những thay đổi về kích thước sau xử lý. Ví dụ: anodizing tăng thêm 5–10 μm mỗi mặt (Loại II) hoặc lên đến 50 μm (lớp phủ cứng Loại III). Nếu cần có dung sai chặt chẽ trên bề mặt được anod hóa, hãy gia công phần có kích thước nhỏ hơn rồi anod hóa hoặc gia công sau khi anod hóa (cẩn thận).
Phương pháp kiểm tra dung sai và độ hoàn thiện bề mặt
Để xác minh rằng các bộ phận đáp ứng thông số kỹ thuật, các xưởng CNC sử dụng nhiều thiết bị kiểm tra khác nhau:
Đo kích thước
- Calipers và Micromet: Kiểm tra nhanh kích thước bên trong/bên ngoài, đường kính bên ngoài và độ dày. Độ chính xác đến ± 0,01 mm.
- CMM (Máy đo tọa độ): Sử dụng đầu dò cảm ứng, CMM đo hình học phức tạp, lỗ khoan và vị trí thực với độ chính xác cao (thường là ± 0,005 mm). Lý tưởng cho việc xác minh GD&T.
- Máy đo chiều cao / Tấm bề mặt: Đối với kích thước phẳng, song song và chiều cao. Phổ biến để kiểm tra mặt bích và tấm.
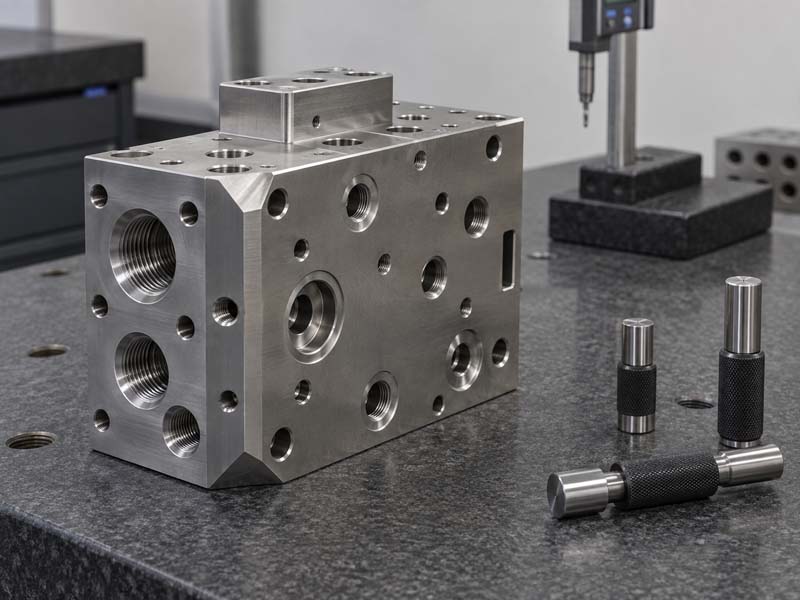
Hình ảnh: Kiểm tra thước đo chiều cao của mặt trước bằng nhôm.

Đo độ nhám bề mặt
- Liên hệ hồ sơ: Một bút stylus đi ngang qua bề mặt và ghi lại Ra, Rz, v.v. Thường được sử dụng cho phạm vi Ra 0,1–6,3 μm. Bắt buộc đối với các bộ phận có chú thích về độ nhám rõ ràng.
- Máy đo hồ sơ quang học (Không tiếp xúc): Nhanh hơn và có thể đo các vật liệu mềm hơn mà không bị trầy xước. Được sử dụng cho các bề mặt phức tạp như cánh quạt hoặc độ cong.
Đối với nhiều cửa hàng, năng lực xử lý đã được thiết lập tốt; ví dụ: nguyên công phay CNC tiêu chuẩn với dao phay 4 me ở bước tiến 0,05 mm/vòng thường tạo ra Ra 1,8–2,5 μm. Sự sai lệch so với điều này có thể cho thấy dụng cụ bị mòn hoặc rung.
Kiểm tra luồng và cổng
Đối với các bộ phận có lỗ ren (ví dụ: khối đa dạng), thước đo ren (GO/NO-GO) và micromet ren đảm bảo đường kính bước và độ sâu là chính xác. Kiểm tra bằng mắt bằng kính hiển vi cũng có thể được sử dụng cho các ren bên trong.
Mẹo thiết kế để gia công (DFM) để tối ưu hóa dung sai và độ tinh
- Giới hạn số lượng tính năng dung sai chặt chẽ: Tập trung dung sai chặt chẽ trên các bề mặt giao phối quan trọng. Sử dụng dung sai chung ở nơi khác.
- Tránh các góc nhọn bên trong: Bán kính bên trong ít nhất phải bằng 1/3 đường kính dụng cụ để tránh mài mòn dụng cụ quá mức và độ hoàn thiện kém. Chỉ định bán kính (ví dụ: R2) thay vì góc nhọn.
- Thiết kế để loại bỏ vật liệu đồng đều: Tránh những vết cắt nặng gây rung. Nếu có thể, hãy giữ độ dày thành đồng đều để giảm biến dạng.
- Chọn chất liệu thích hợp: Nhôm 6061-T6 gia công tốt và có dung sai chặt chẽ. Thép không gỉ 304 yêu cầu tốc độ chậm hơn và có thể cứng lại. Đồng thau được gia công tự do.
- Xem xét giảm căng thẳng sau gia công: Đối với các bộ phận bằng nhôm phức tạp, quá trình ủ giảm ứng suất sau khi gia công thô có thể giảm thiểu biến dạng trong quá trình hoàn thiện.
- Chú thích hoàn thiện bề mặt trên bản vẽ: Sử dụng các ký hiệu tiêu chuẩn theo ISO 1302 hoặc ASME Y14.36. Cho biết giá trị Ra và bất kỳ hướng nằm nào (vuông góc, song song, v.v.).
Phần kết luận
Nắm vững dung sai và độ hoàn thiện bề mặt trong gia công CNC là điều cần thiết để tạo ra các bộ phận đáng tin cậy, tiết kiệm chi phí. Bằng cách hiểu rõ các cấp dung sai tiêu chuẩn, các thông số độ nhám bề mặt, các phương án hoàn thiện và phương pháp kiểm tra, các kỹ sư có thể truyền đạt các yêu cầu một cách hiệu quả tới CNC Hongke hoặc bất kỳ cửa hàng máy chính xác nào. Luôn nhớ: chỉ xác định những gì cần thiết, tránh sử dụng kỹ thuật quá mức và hợp tác sớm với đối tác gia công của bạn trong giai đoạn thiết kế. Cách tiếp cận này sẽ tiết kiệm thời gian, tiền bạc và đảm bảo các bộ phận của bạn hoạt động như dự định.

