
Introdução
Na usinagem CNC de precisão, alcançar as tolerâncias e acabamentos superficiais corretos é fundamental para a funcionalidade, montagem e aparência da peça. Esteja você projetando um suporte, alojamento ou bloco manifold, entender como especificar esses requisitos em seus desenhos de engenharia reduzirá custos, prazos de entrega e sucata. Este guia fornece aos engenheiros uma visão geral clara dos padrões de tolerância comuns, parâmetros de rugosidade superficial, opções de acabamento e métodos de inspeção usados em oficinas CNC modernas.

Por que as tolerâncias e os acabamentos superficiais são importantes
As tolerâncias definem a variação permitida nas dimensões de uma peça. Sem eles, as peças podem não se encaixar, as vedações podem vazar ou os componentes móveis podem ficar presos. O acabamento superficial afeta o atrito, o desgaste, a condutividade elétrica e a estética. Por exemplo, um bloco coletor hidráulico requer tolerâncias restritas nas roscas das portas e uma superfície de vedação lisa (geralmente 0,8 μm Ra ou melhor) para evitar vazamento de fluido. Por outro lado, uma superfície externa não funcional pode precisar apenas de um acabamento usinado padrão (3,2 μm Ra).
Padrões de tolerância comuns em usinagem CNC
A norma mais utilizada é a ISO 2768, que fornece tolerâncias gerais para dimensões lineares e angulares sem indicações de tolerância individuais. De acordo com a ISO 2768-m (classe média), para dimensões nominais até 120 mm, a tolerância é de ±0,1 mm. Para um controle mais rígido, os engenheiros especificam tolerâncias exatas como ±0,05 mm ou ±0,025 mm (típico para CNC de precisão). Outro padrão comum é o ASME Y14.5 para dimensionamento e tolerância geométrica (GD&T), que define controles de forma, orientação e desvio.
Ao projetar peças para usinagem CNC, evite especificar tolerâncias excessivamente. Cada 0,01 mm adicional de aperto pode aumentar o custo de usinagem em 10–30%. Aplique tolerâncias restritas somente a superfícies de contato críticas e recursos funcionais (furos, ajustes de eixo, furos de pino). Use tolerâncias padrão para dimensões não críticas (superfícies fundidas, furos de folga para fixadores).
Faixas práticas de tolerância para peças de alumínio
- Padrão (ISO 2768-m): ±0,1 mm para dimensões até 120 mm. Adequado para furos de ajuste com folga e perfis gerais.
- Precisão (∼±0,05 mm): Comum para caixas de rolamentos, recursos de localização e diâmetros de ajuste por pressão.
- Alta precisão (∼±0,025 mm ou mais apertada): Necessário para peças interligadas, ranhuras de vedação e conjuntos giratórios de alta velocidade. Nota: possível apenas com retificação ou lapidação pós-usinagem.
Parâmetros de acabamento de superfície (Ra, Rz e mais)
O parâmetro mais comum é Rá (rugosidade média), medida em micrômetros (μm). Uma superfície usinada típica de fresamento ou torneamento com uma pastilha afiada rende Ra 1,6 μm a 3,2 μm. Acabamentos mais finos requerem percursos especiais, pastilhas alisadoras ou processos secundários.
| Valor Ra (μm) | Processo Típico | Exemplo de aplicação |
|---|---|---|
| 0.4 – 0.8 | Desbaste, polimento ou mandrilamento fino | Vedação de faces, mancais |
| 0.8 – 1.6 | Fresamento/torneamento de precisão com pastilhas alisadoras | Furos de válvulas hidráulicas, superfícies de contato |
| 1.6 – 3.2 | Fresamento/torneamento CNC padrão | Superfícies funcionais gerais, faces de montagem |
| 3.2 – 6.3 | Fresagem grosseira ou acabamento em areia | Áreas não críticas, superfícies estéticas |
É importante observar que especificar um acabamento muito fino (por exemplo, Ra 0,4 μm) em uma peça grande de alumínio pode aumentar significativamente o custo. Os projetistas devem escolher o acabamento mais solto que ainda atenda aos requisitos funcionais.
Acabamentos de Superfície para Peças CNC: Opções e Comparações
Após a usinagem, as peças podem ser deixadas como usinadas ou receber tratamentos de superfície adicionais. As opções comuns incluem:
- Como Usinado (Natural): Marcas de ferramenta visíveis, Ra médio 1,6–3,2 μm. Menor custo. Adequado se a função for mais importante que a aparência.
- Jateamento de contas: Produz uma textura fosca uniforme, normalmente Ra 2,0–3,0 μm após o jateamento. Esconde pequenos arranhões e marcas de ferramentas. Comum para gabinetes e produtos de consumo.
- Anodização (Tipo II ou Tipo III): Adiciona uma camada protetora de óxido. A anodização não altera significativamente a rugosidade da superfície, a menos que seja aplicada com espessura (anodização dura pode aumentar Ra em 0,2–0,5 μm). Opções de cores disponíveis.
- Revestimento em pó: Adiciona uma camada espessa (60–150 μm), cobrindo até Ra 6,3 μm. Oferece excelente resistência à corrosão e variedade de cores, mas pode afetar tolerâncias rígidas nas superfícies de contato. É necessário mascarar.
- Chapeamento (níquel, cromo, etc.): Depósito de metal fino (0,005–0,050 mm). Pode melhorar a condutividade, resistência ao desgaste e soldabilidade. Geralmente aplicado em aço ou latão.
Ao especificar um acabamento superficial, considere sempre as alterações dimensionais pós-tratamento. Por exemplo, a anodização adiciona 5–10 μm por lado (Tipo II) ou até 50 μm (revestimento duro Tipo III). Se forem necessárias tolerâncias apertadas em superfícies anodizadas, usine a peça subdimensionada e depois anodize, ou usine após a anodização (com cuidado).
Métodos de inspeção para tolerâncias e acabamento superficial
Para verificar se as peças atendem às especificações, as oficinas CNC utilizam vários equipamentos de inspeção:
Medição Dimensional
- Paquímetros e Micrômetros: Verificações rápidas de dimensões internas/externas, diâmetros externos e espessura. Precisão de ±0,01 mm.
- CMM (máquina de medição por coordenadas): Usando um apalpador, o CMM mede geometrias complexas, furos e posições reais com alta precisão (normalmente ±0,005 mm). Ideal para verificação de GD&T.
- Medidor de altura/placa de superfície: Para planicidade, paralelismo e dimensões de altura. Comum para inspeção de flanges e painéis.
Imagem: Inspeção por medidor de altura de um painel frontal de alumínio.

Medição de rugosidade superficial
- Perfilômetro de contato: Uma caneta atravessa a superfície e registra Ra, Rz, etc. Normalmente usado para faixas de Ra 0,1–6,3 μm. Obrigatório para peças com chamadas de rugosidade explícitas.
- Perfilômetro óptico (sem contato): Mais rápido e pode medir materiais mais macios sem riscar. Usado para superfícies complexas como impulsores ou curvatura.
Para muitas oficinas, a capacidade do processo está bem estabelecida; por exemplo, uma operação de fresamento CNC padrão com uma fresa de topo de 4 canais com avanço de 0,05 mm/rev normalmente produz Ra 1,8–2,5 μm. O desvio deste valor pode indicar desgaste ou vibração da ferramenta.
Inspeção de rosca e porta
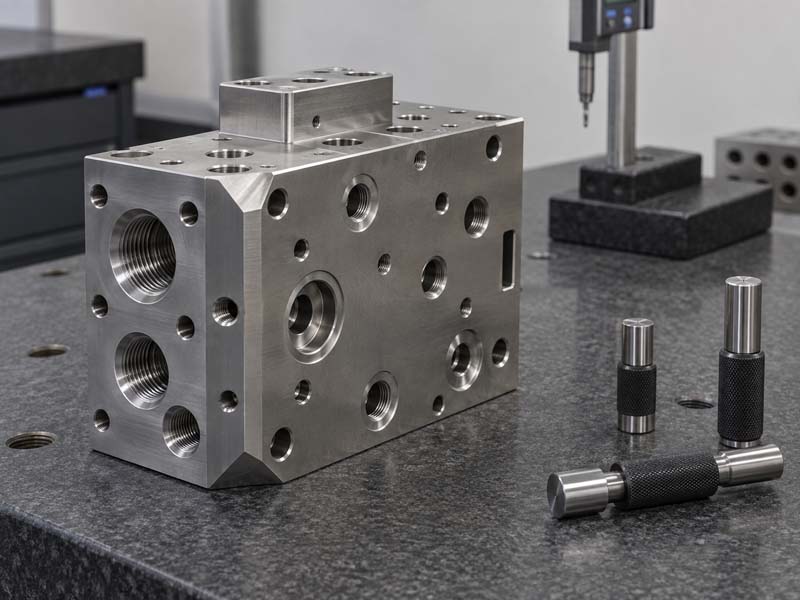
Para peças com furos roscados (por exemplo, blocos manifold), medidores de rosca (GO/NO-GO) e micrômetros de rosca garantem que o diâmetro primitivo e a profundidade estejam corretos. A inspeção visual com um boroscópio também pode ser usada para roscas internas.
Dicas de projeto para usinagem (DFM) para otimizar tolerâncias e acabamentos
- Limite o número de recursos de tolerância restrita: Concentre tolerâncias restritas em superfícies de contato críticas. Use tolerâncias gerais em outros lugares.
- Evite cantos internos afiados: Os raios internos devem ter pelo menos 1/3 do diâmetro da ferramenta para evitar desgaste excessivo da ferramenta e mau acabamento. Especifique um raio (por exemplo, R2) em vez de um canto agudo.
- Design para remoção uniforme de material: Evite cortes pesados que causem vibração. Se possível, mantenha a espessura da parede uniforme para reduzir a distorção.
- Escolha o material apropriado: O alumínio 6061-T6 usina bem e mantém tolerâncias rígidas. O aço inoxidável 304 requer velocidades mais lentas e pode endurecer. O latão é de usinagem livre.
- Considere o alívio da tensão pós-usinagem: Para peças complexas de alumínio, o recozimento com alívio de tensão após o desbaste pode minimizar a distorção durante o acabamento.
- Chamadas de acabamento de superfície em desenhos: Use símbolos padrão conforme ISO 1302 ou ASME Y14.36. Indique o valor Ra e qualquer direção de assentamento (perpendicular, paralela, etc.).
Conclusão
Dominar as tolerâncias e os acabamentos superficiais na usinagem CNC é essencial para a produção de peças confiáveis e econômicas. Ao compreender as classes de tolerância padrão, os parâmetros de rugosidade da superfície, as opções de acabamento e os métodos de inspeção, os engenheiros podem comunicar eficazmente os requisitos aos CNC Hongke ou qualquer oficina mecânica de precisão. Lembre-se sempre: especifique apenas o que é necessário, evite excesso de engenharia e colabore com seu parceiro de usinagem no início da fase de projeto. Essa abordagem economizará tempo, dinheiro e garantirá que suas peças funcionem conforme o esperado.

