
Einführung
Bei der Präzisions-CNC-Bearbeitung ist das Erreichen der richtigen Toleranzen und Oberflächengüten entscheidend für die Funktionalität, Montage und das Erscheinungsbild der Teile. Ganz gleich, ob Sie eine Halterung, ein Gehäuse oder einen Verteilerblock entwerfen: Wenn Sie wissen, wie Sie diese Anforderungen in Ihren Konstruktionszeichnungen spezifizieren, können Sie Kosten, Durchlaufzeiten und Ausschuss reduzieren. Dieser Leitfaden bietet Ingenieuren einen klaren Überblick über gängige Toleranzstandards, Oberflächenrauheitsparameter, Endbearbeitungsoptionen und Prüfmethoden, die in modernen CNC-Werkstätten verwendet werden.

Warum Toleranzen und Oberflächenbeschaffenheit wichtig sind
Toleranzen definieren die zulässigen Abweichungen in den Abmessungen eines Teils. Ohne sie passen Teile möglicherweise nicht zusammen, Dichtungen können undicht werden oder bewegliche Komponenten können festklemmen. Die Oberflächenbeschaffenheit beeinflusst Reibung, Verschleiß, elektrische Leitfähigkeit und Ästhetik. Beispielsweise erfordert ein hydraulischer Verteilerblock enge Toleranzen bei den Anschlussgewinden und eine glatte Dichtfläche (häufig 0,8 μm Ra oder besser), um Flüssigkeitslecks zu verhindern. Umgekehrt benötigt eine nicht funktionsfähige Außenfläche möglicherweise nur eine standardmäßige maschinelle Bearbeitung (3,2 μm Ra).
Gemeinsame Toleranzstandards in der CNC-Bearbeitung
Die am weitesten verbreitete Norm ist ISO 2768, die allgemeine Toleranzen für Längen- und Winkelmaße ohne individuelle Toleranzangaben vorsieht. Nach ISO 2768-m (Mittelklasse) beträgt die Toleranz für Nennmaße bis 120 mm ±0,1 mm. Für eine genauere Kontrolle legen Ingenieure genaue Toleranzen wie ±0,05 mm oder ±0,025 mm fest (typisch für Präzisions-CNC). Ein weiterer gängiger Standard ist ASME Y14.5 für geometrische Bemaßungen und Toleranzen (GD&T), der Form-, Ausrichtungs- und Rundlaufkontrollen definiert.
Vermeiden Sie beim Entwerfen von Teilen für die CNC-Bearbeitung zu hohe Toleranzen. Jeder zusätzliche 0,01 mm an Festigkeit kann die Bearbeitungskosten um 10–30 % erhöhen. Wenden Sie enge Toleranzen nur auf kritische Passflächen und Funktionsmerkmale (Bohrungen, Wellenpassungen, Stiftlöcher) an. Verwenden Sie Standardtoleranzen für unkritische Abmessungen (Gussoberflächen, Durchgangslöcher für Befestigungselemente).
Praktische Toleranzbereiche für Aluminiumteile
- Standard (ISO 2768-m): ±0,1 mm für Abmessungen bis 120 mm. Geeignet für Löcher mit Spielpassung und allgemeine Profile.
- Präzision (∼±0,05 mm): Üblich für Lagergehäuse, Positionierungsmerkmale und Presspassungsdurchmesser.
- Hohe Präzision (∼±0,025 mm oder genauer): Erforderlich für ineinandergreifende Teile, Dichtungsnuten und schnell rotierende Baugruppen. Hinweis: Nur mit Nachbearbeitung durch Schleifen oder Läppen möglich.
Oberflächenbeschaffenheitsparameter (Ra, Rz und mehr)
Der häufigste Parameter ist Ra (durchschnittliche Rauheit), gemessen in Mikrometern (μm). Eine typische bearbeitete Oberfläche durch Fräsen oder Drehen mit einer scharfen Wendeschneidplatte ergibt Ra 1,6 μm bis 3,2 μm. Feinere Oberflächen erfordern spezielle Werkzeugwege, Wiper-Wendeschneidplatten oder Sekundärprozesse.
| Ra-Wert (μm) | Typischer Prozess | Anwendungsbeispiel |
|---|---|---|
| 0.4 – 0.8 | Schleifen, Polieren oder Feinbohren | Dichtflächen, Lagerzapfen |
| 0.8 – 1.6 | Präzises Fräsen/Drehen mit Wiper-Wendeschneidplatten | Hydraulikventilbohrungen, Passflächen |
| 1.6 – 3.2 | Standardmäßiges CNC-Fräsen/Drehen | Allgemeine Funktionsflächen, Montageflächen |
| 3.2 – 6.3 | Grobfräsen oder Sandguss-Finish | Unkritische Bereiche, ästhetische Oberflächen |
Es ist wichtig zu beachten, dass die Angabe einer sehr feinen Oberfläche (z. B. Ra 0,4 μm) für ein großes Aluminiumteil die Kosten erheblich erhöhen kann. Designer sollten die lockerste Oberfläche wählen, die dennoch den funktionalen Anforderungen entspricht.
Oberflächenbeschaffenheit für CNC-Teile: Optionen und Vergleiche
Nach der Bearbeitung können die Teile so belassen werden, wie sie bearbeitet wurden, oder zusätzliche Oberflächenbehandlungen erhalten. Zu den gängigen Optionen gehören::
- Wie bearbeitet (natürlich): Sichtbare Werkzeugspuren, durchschnittlicher Ra 1,6–3,2 μm. Niedrigste Kosten. Geeignet, wenn die Funktion wichtiger ist als das Aussehen.
- Perlenstrahlen: Erzeugt nach dem Strahlen eine gleichmäßige matte Textur, typischerweise Ra 2,0–3,0 μm. Versteckt kleinere Kratzer und Werkzeugspuren. Üblich bei Gehäusen und Konsumgütern.
- Eloxieren (Typ II oder Typ III): Fügt eine schützende Oxidschicht hinzu. Das Eloxieren verändert die Oberflächenrauheit nicht wesentlich, es sei denn, es wird dick aufgetragen (hartes Eloxieren kann den Ra-Wert um 0,2–0,5 μm erhöhen). Farboptionen verfügbar.
- Pulverbeschichtung: Fügt eine dicke Schicht (60–150 μm) hinzu, die bis zu Ra 6,3 μm abdeckt. Bietet hervorragende Korrosionsbeständigkeit und Farbvielfalt, kann jedoch enge Toleranzen bei den Passflächen beeinträchtigen. Maskierung erforderlich.
- Beschichtung (Nickel, Chrom usw.): Dünne Metallauflage (0,005–0,050 mm). Kann die Leitfähigkeit, Verschleißfestigkeit und Lötbarkeit verbessern. Wird normalerweise auf Stahl oder Messing angewendet.
Berücksichtigen Sie bei der Festlegung einer Oberflächenbeschaffenheit stets Maßänderungen nach der Behandlung. Beispielsweise werden beim Eloxieren 5–10 μm pro Seite (Typ II) oder bis zu 50 μm (Hartbeschichtung Typ III) hinzugefügt. Wenn bei eloxierten Oberflächen enge Toleranzen erforderlich sind, bearbeiten Sie das Teil mit Untermaß und eloxieren Sie es anschließend oder bearbeiten Sie es nach dem Eloxieren (vorsichtig).
Prüfmethoden für Toleranzen und Oberflächenbeschaffenheit
Um zu überprüfen, ob Teile den Spezifikationen entsprechen, verwenden CNC-Werkstätten verschiedene Prüfgeräte:
Dimensionsmessung
- Messschieber und Mikrometer: Schnelle Überprüfung der Innen-/Außenmaße, Außendurchmesser und Dicke. Genauigkeit bis ±0,01 mm.
- CMM (Koordinatenmessgerät): Mit einem Messtaster misst das KMG komplexe Geometrien, Bohrungen und wahre Positionen mit hoher Genauigkeit (typischerweise ±0,005 mm). Ideal für die GD&T-Überprüfung.
- Höhenmesser / Oberflächenplatte: Für Ebenheit, Parallelität und Höhenmaße. Wird häufig zur Inspektion von Flanschen und Platten verwendet.
Bild: Höhenmessung einer Aluminium-Frontplatte.

Messung der Oberflächenrauheit
- Kontaktieren Sie das Profilometer: Ein Stift fährt über die Oberfläche und zeichnet Ra, Rz usw. auf. Wird normalerweise für Bereiche von Ra 0,1–6,3 μm verwendet. Erforderlich für Teile mit expliziten Angaben zur Rauheit.
- Optisches Profilometer (berührungslos): Schneller und kann weichere Materialien ohne Kratzer messen. Wird für komplexe Oberflächen wie Laufräder oder Krümmungen verwendet.
In vielen Betrieben ist die Prozessfähigkeit etabliert; Beispielsweise erzeugt ein Standard-CNC-Fräsvorgang mit einem 4-schneidigen Schaftfräser bei einem Vorschub von 0,05 mm/U typischerweise einen Ra-Wert von 1,8–2,5 μm. Abweichungen davon können auf Werkzeugverschleiß oder Vibrationen hinweisen.
Gewinde- und Anschlussinspektion
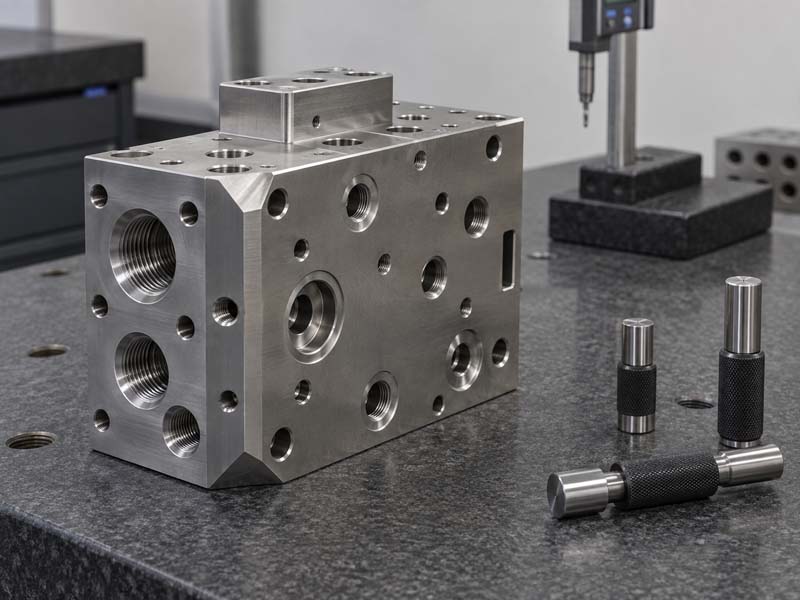
Bei Teilen mit Gewindelöchern (z. B. Verteilerblöcke) stellen Gewindelehren (GO/NO-GO) und Gewindemikrometer sicher, dass der Steigungsdurchmesser und die Tiefe korrekt sind. Bei Innengewinden kann auch eine Sichtprüfung mit einem Endoskop durchgeführt werden.
Design for Machining (DFM)-Tipps zur Optimierung von Toleranzen und Oberflächen
- Begrenzen Sie die Anzahl der Features mit engen Toleranzen: Konzentrieren Sie enge Toleranzen auf kritische Passflächen. Verwenden Sie an anderer Stelle allgemeine Toleranzen.
- Vermeiden Sie scharfe Innenecken: Innenradien sollten mindestens 1/3 des Werkzeugdurchmessers betragen, um übermäßigen Werkzeugverschleiß und eine schlechte Oberflächengüte zu vermeiden. Geben Sie einen Radius (z. B. R2) anstelle einer scharfen Ecke an.
- Design für gleichmäßigen Materialabtrag: Vermeiden Sie schwere Schnitte, die Vibrationen verursachen. Halten Sie die Wandstärke nach Möglichkeit gleichmäßig, um Verformungen zu vermeiden.
- Wählen Sie geeignetes Material: Aluminium 6061-T6 lässt sich gut bearbeiten und hält enge Toleranzen ein. Edelstahl 304 erfordert langsamere Geschwindigkeiten und kann kaltverfestigen. Messing ist maschinell zerspanbar.
- Erwägen Sie eine Spannungsentlastung nach der Bearbeitung: Bei komplexen Aluminiumteilen kann ein Spannungsarmglühen nach dem Schruppen den Verzug beim Schlichten minimieren.
- Angaben zur Oberflächenbeschaffenheit in Zeichnungen: Verwenden Sie Standardsymbole gemäß ISO 1302 oder ASME Y14.36. Geben Sie den Ra-Wert und eine beliebige Schlagrichtung (senkrecht, parallel usw.) an.
Abschluss
Die Beherrschung von Toleranzen und Oberflächengüten bei der CNC-Bearbeitung ist für die Herstellung zuverlässiger und kostengünstiger Teile von entscheidender Bedeutung. Durch das Verständnis von Standardtoleranzklassen, Oberflächenrauheitsparametern, Endbearbeitungsoptionen und Prüfmethoden können Ingenieure Anforderungen effektiv kommunizieren Hongke CNC oder jede Präzisionsmaschinenwerkstatt. Denken Sie immer daran: Geben Sie nur das an, was benötigt wird, vermeiden Sie übermäßiges Engineering und arbeiten Sie schon früh in der Entwurfsphase mit Ihrem Bearbeitungspartner zusammen. Dieser Ansatz spart Zeit und Geld und stellt sicher, dass Ihre Teile wie vorgesehen funktionieren.

