
Introduction
Dans l'usinage CNC de précision, l'obtention des tolérances et des états de surface corrects est essentiel pour la fonctionnalité, l'assemblage et l'apparence des pièces. Que vous conceviez un support, un boîtier ou un bloc collecteur, comprendre comment spécifier ces exigences sur vos dessins techniques réduira les coûts, les délais de livraison et les rebuts. Ce guide fournit aux ingénieurs un aperçu clair des normes de tolérance courantes, des paramètres de rugosité de surface, des options de finition et des méthodes d'inspection utilisées dans les ateliers CNC modernes.

Pourquoi les tolérances et les finitions de surface sont importantes
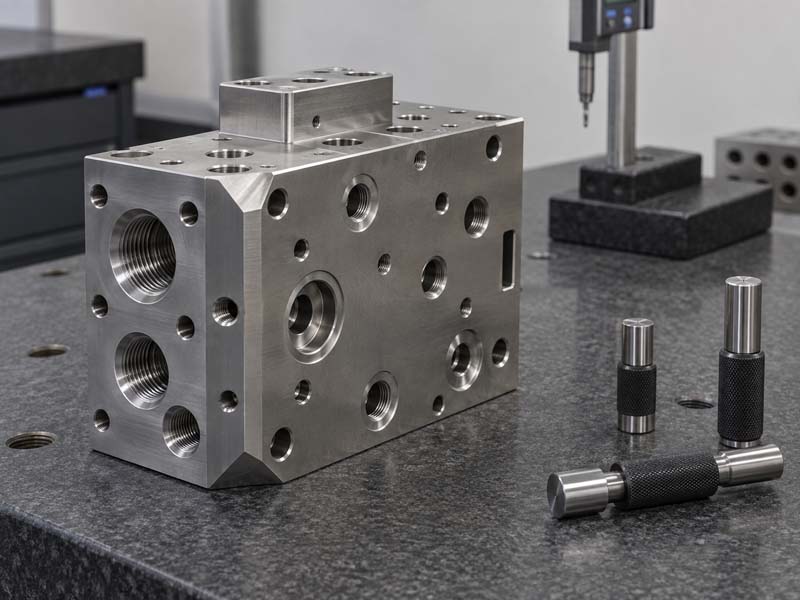
Les tolérances définissent la variation admissible des dimensions d'une pièce. Sans eux, les pièces pourraient ne pas s'emboîter, les joints pourraient fuir ou les composants mobiles pourraient se coincer. La finition de surface affecte la friction, l’usure, la conductivité électrique et l’esthétique. Par exemple, un bloc collecteur hydraulique nécessite des tolérances strictes sur les filetages des orifices et une surface d'étanchéité lisse (souvent 0,8 μm Ra ou mieux) pour éviter les fuites de fluide. À l’inverse, une surface extérieure non fonctionnelle peut nécessiter uniquement une finition usinée standard (3,2 μm Ra).
Normes de tolérance communes dans l'usinage CNC
La norme la plus largement utilisée est la norme ISO 2768, qui fournit des tolérances générales pour les dimensions linéaires et angulaires sans indications de tolérances individuelles. Selon ISO 2768-m (classe moyenne), pour les dimensions nominales jusqu'à 120 mm, la tolérance est de ±0,1 mm. Pour un contrôle plus strict, les ingénieurs spécifient des tolérances exactes telles que ±0,05 mm ou ±0,025 mm (typiques pour les CNC de précision). Une autre norme courante est ASME Y14.5 pour le dimensionnement et le tolérancement géométriques (GD&T), qui définit les contrôles de forme, d'orientation et de faux-rond.
Lors de la conception de pièces pour l’usinage CNC, évitez de trop spécifier les tolérances. Chaque 0,01 mm de serrage supplémentaire peut augmenter le coût d'usinage de 10 à 30 %. Appliquez des tolérances strictes uniquement aux surfaces de contact critiques et aux caractéristiques fonctionnelles (alésages, ajustements d'arbre, trous de goupille). Utilisez les tolérances standard pour les dimensions non critiques (surfaces moulées, trous de dégagement pour les fixations).
Plages de tolérance pratiques pour les pièces en aluminium
- Norme (ISO 2768-m): ±0,1 mm pour les dimensions jusqu'à 120 mm. Convient aux trous d'ajustement de dégagement, aux profils généraux.
- Précision (∼±0,05 mm): Commun pour les boîtiers de roulements, les caractéristiques de positionnement et les diamètres d'ajustement par pression.
- Haute précision (∼±0,025 mm ou plus): Nécessaire pour les pièces imbriquées, les rainures d'étanchéité et les assemblages rotatifs à grande vitesse. Remarque : possible uniquement avec rectification ou rodage post-usinage.
Paramètres de finition de surface (Ra, Rz et plus)
Le paramètre le plus courant est Râ (rugosité moyenne), mesurée en micromètres (μm). Une surface telle qu'usinée typique issue du fraisage ou du tournage avec une plaquette tranchante donne un Ra de 1,6 μm à 3,2 μm. Des finitions plus fines nécessitent des parcours d'outils spéciaux, des plaquettes Wiper ou des processus secondaires.
| Valeur Ra (μm) | Processus typique | Exemple d'application |
|---|---|---|
| 0.4 – 0.8 | Meulage, polissage ou alésage fin | Faces d'étanchéité, tourillons |
| 0.8 – 1.6 | Fraisage/tournage de précision avec plaquettes Wiper | Alésages de vannes hydrauliques, surfaces de contact |
| 1.6 – 3.2 | Fraisage/tournage CNC standard | Surfaces fonctionnelles générales, faces de montage |
| 3.2 – 6.3 | Finition fraisage grossier ou coulée au sable | Zones non critiques, surfaces esthétiques |
Il est important de noter que la spécification d'une finition très fine (par exemple, Ra 0,4 μm) sur une grande pièce en aluminium peut augmenter considérablement le coût. Les concepteurs doivent choisir la finition la plus lâche qui répond toujours aux exigences fonctionnelles.
Finitions de surface pour les pièces CNC : options et comparaisons
Après l'usinage, les pièces peuvent être laissées telles qu'usinées ou recevoir des traitements de surface supplémentaires. Les options courantes incluent:
- Comme usiné (naturel): Marques d'outils visibles, Ra moyen 1,6–3,2 μm. Coût le plus bas. Convient si la fonction est plus importante que l'apparence.
- Microbillage: Produit une texture mate uniforme, généralement Ra 2,0 à 3,0 μm après le sablage. Masque les rayures mineures et les marques d'outils. Commun pour les boîtiers et les produits de consommation.
- Anodisation (Type II ou Type III): Ajoute une couche d'oxyde protectrice. L'anodisation ne modifie pas de manière significative la rugosité de la surface à moins qu'elle ne soit appliquée en épaisseur (une anodisation dure peut augmenter Ra de 0,2 à 0,5 μm). Options de couleur disponibles.
- Revêtement en poudre: Ajoute une couche épaisse (60 à 150 μm), couvrant jusqu'à Ra 6,3 μm. Offre une excellente résistance à la corrosion et une excellente variété de couleurs, mais peut affecter les tolérances serrées sur les surfaces de contact. Masquage obligatoire.
- Placage (Nickel, Chrome, etc.): Dépôt métallique mince (0,005–0,050 mm). Peut améliorer la conductivité, la résistance à l'usure et la soudabilité. Généralement appliqué sur l'acier ou le laiton.
Lors de la spécification d'une finition de surface, tenez toujours compte des changements dimensionnels post-traitement. Par exemple, l'anodisation ajoute 5 à 10 μm par face (Type II) ou jusqu'à 50 μm (revêtement dur de Type III). Si des tolérances serrées sont requises sur les surfaces anodisées, usinez la pièce sous-dimensionnée puis anodisez-la, ou usinez-la après l'anodisation (avec précaution).
Méthodes d'inspection des tolérances et de l'état de surface
Pour vérifier que les pièces répondent aux spécifications, les ateliers CNC utilisent divers équipements d'inspection:
Mesure dimensionnelle
- Pieds à coulisse et micromètres: Vérifications rapides des dimensions internes/externes, des diamètres extérieurs et de l'épaisseur. Précision à ±0,01 mm.
- MMT (Machine à mesurer tridimensionnelle): À l'aide d'un palpeur tactile, la CMM mesure des géométries complexes, des alésages et des positions réelles avec une grande précision (généralement ± 0,005 mm). Idéal pour la vérification GD&T.
- Jauge de hauteur/plaque de surface: Pour les dimensions de planéité, de parallélisme et de hauteur. Commun pour l’inspection des brides et des panneaux.
Image : Inspection par jauge de hauteur d'un panneau avant en aluminium.

Mesure de rugosité de surface
- Contacter Profilomètre: Un stylet traverse la surface et enregistre Ra, Rz, etc. Généralement utilisé pour les plages Ra de 0,1 à 6,3 μm. Obligatoire pour les pièces comportant des légendes de rugosité explicites.
- Profilomètre optique (sans contact): Plus rapide et peut mesurer des matériaux plus mous sans les rayer. Utilisé pour les surfaces complexes comme les roues ou la courbure.
Pour de nombreux ateliers, la capacité des processus est bien établie ; par exemple, une opération de fraisage CNC standard avec une fraise à 4 cannelures à une avance de 0,05 mm/tour produit généralement un Ra de 1,8 à 2,5 μm. Un écart par rapport à cela peut indiquer une usure ou des vibrations de l'outil.
Inspection des filetages et des ports
Pour les pièces avec des trous filetés (par exemple, des blocs collecteurs), des jauges de filetage (GO/NO-GO) et des micromètres de filetage, assurez-vous que le diamètre primitif et la profondeur sont corrects. Une inspection visuelle avec un endoscope peut également être utilisée pour les filetages internes.
Conseils de conception pour l'usinage (DFM) pour optimiser les tolérances et les finitions
- Limiter le nombre de fonctionnalités à tolérance serrée: Concentrez les tolérances serrées sur les surfaces de contact critiques. Utilisez les tolérances générales ailleurs.
- Évitez les coins internes pointus: Les rayons internes doivent être au moins 1/3 du diamètre de l'outil pour éviter une usure excessive de l'outil et une mauvaise finition. Spécifiez un rayon (par exemple, R2) au lieu d'un coin pointu.
- Conception pour un enlèvement de matière uniforme: Évitez les coupes lourdes qui provoquent des vibrations. Si possible, gardez une épaisseur de paroi uniforme pour réduire la distorsion.
- Choisissez le matériel approprié: L'aluminium 6061-T6 s'usine bien et maintient des tolérances serrées. L'acier inoxydable 304 nécessite des vitesses plus lentes et peut durcir. Le laiton est un usinage libre.
- Envisagez le soulagement du stress après usinage: Pour les pièces complexes en aluminium, un recuit de détente après ébauche peut minimiser la distorsion lors de la finition.
- Légendes de finition de surface sur les dessins: Utilisez les symboles standard selon ISO 1302 ou ASME Y14.36. Indiquer la valeur Ra et toute direction de pose (perpendiculaire, parallèle, etc.).
Conclusion
La maîtrise des tolérances et des états de surface dans l'usinage CNC est essentielle pour produire des pièces fiables et rentables. En comprenant les classes de tolérance standard, les paramètres de rugosité de surface, les options de finition et les méthodes d'inspection, les ingénieurs peuvent communiquer efficacement leurs exigences à CNC Hongke ou tout atelier d'usinage de précision. N'oubliez jamais : spécifiez uniquement ce qui est nécessaire, évitez la sur-ingénierie et collaborez avec votre partenaire d'usinage dès le début de la phase de conception. Cette approche vous permettra d'économiser du temps et de l'argent et garantira que vos pièces fonctionnent comme prévu.

