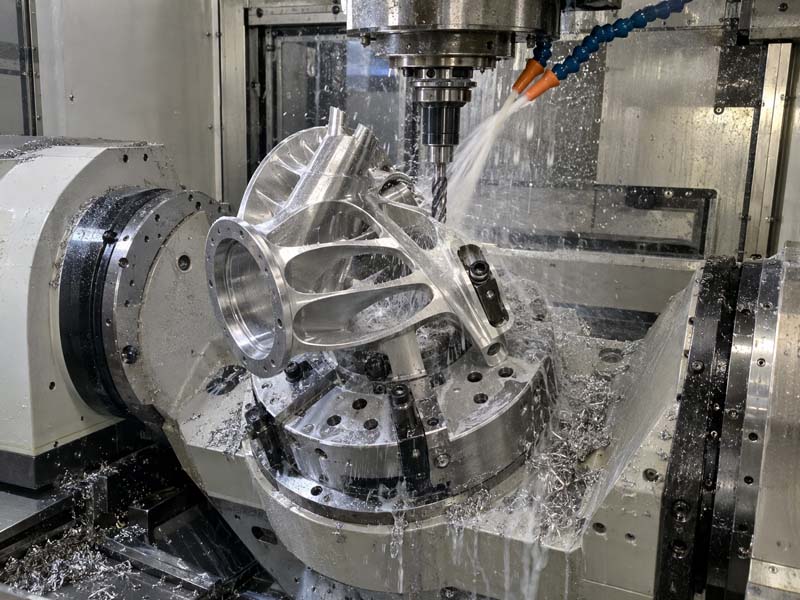
Por qué es importante el diseño para el mecanizado
El mecanizado CNC ofrece una precisión y flexibilidad de materiales inigualables, pero la geometría de la pieza afecta directamente el tiempo del ciclo, el desgaste de las herramientas y el costo general. La aplicación de los principios de Diseño para mecanizado (DFM) desde el principio ayuda a evitar costosos retrabajos, reduce los desechos y garantiza que sus piezas se puedan producir de manera eficiente. Esta guía cubre las reglas DFM más impactantes para el fresado y torneado CNC, centrándose en materiales comunes como el aluminio, el acero y los plásticos de ingeniería.

Regla 1: Evite las caries estrechas y profundas
Las fresas tienen una relación longitud-diámetro limitada. Una ranura profunda con un ancho pequeño obliga al uso de herramientas de largo alcance que son propensas a desviarse y vibrar. Esto degrada el acabado de la superficie y reduce la vida útil de la herramienta. Como pauta general, mantenga la profundidad de la cavidad a menos de 4 veces el diámetro de la herramienta. Para funciones más profundas, considere utilizar una herramienta más grande para desbaste y una más pequeña para acabado, o divida la pieza en un conjunto.
Regla 2: Diseño para tamaños de herramientas estándar
Los radios de las esquinas, los diámetros de los orificios y los anchos de las ranuras deben coincidir con los diámetros de las herramientas comunes (p. ej., 3 mm, 6 mm, 10 mm, 12 mm). Un radio que requiere un cortador de tierra personalizado agrega costos y tiempo de entrega. De manera similar, las esquinas internas deben tener un radio igual o mayor que el radio de una fresa estándar. Para orificios pasantes, utilice tamaños de broca estándar (fraccionarios, métricos o numerados) para evitar pedidos especiales de brocas.
Radios de esquina internos
Las esquinas internas afiladas (90°) no se pueden mecanizar con una herramienta giratoria. Especifique siempre un radio. El valor ideal es al menos R = 0,5 mm (o ~0,020 pulgadas). Para piezas más grandes, utilice R = 1,5 mm, 3 mm o 6 mm. Un radio que coincide con un tamaño de herramienta común reduce la cantidad de pasadas y mejora el tiempo del ciclo.
Regla 3: Minimice las paredes y secciones de piso delgadas
Las paredes delgadas (menos de 1 mm en metal, menos de 2 mm en plástico) vibran durante el corte, lo que provoca un acabado deficiente y una desviación dimensional. También son propensos a romperse durante la manipulación. Si es inevitable tener paredes delgadas, diséñelas con nervaduras de soporte o reduzca la profundidad del corte. Para las secciones del piso, mantenga el espesor por encima de 1,5 mm para el aluminio y 2,5 mm para el acero. Usar  accesorios adecuados para amortiguar la vibración.
Regla 4: Especificar tolerancias razonables
Tolerancias más estrictas requieren velocidades de avance más lentas, más pasadas y, a menudo, múltiples configuraciones. Para el mecanizado CNC general, ISO 2768-m (o equivalente) es suficiente para la mayoría de las funciones. Aplique únicamente tolerancias más estrictas (±0,025 mm o menos) a las superficies de contacto y dimensiones críticas. Tolerar excesivamente todas las dimensiones aumenta exponencialmente los costos. Utilice tolerancias geométricas (GD&T) cuando sean funcionales, pero manténgalas simples. Por ejemplo, se justifica una indicación de planitud en una cara de sellado; una indicación de paralelismo en una superficie cosmética no lo es.
Rangos de tolerancia típicos
- Mecanizado estándar: ±0,1 mm (±0,004 pulgadas)
- Mecanizado de precisión: ±0,025 mm (±0,001 pulgadas)
- Alta precisión (rectificado, taladrado): ±0,005 mm (±0,0002 in): caro y lento
Regla 5: optimizar las especificaciones del hilo
Los agujeros roscados son comunes en las piezas CNC. Para los tamaños M3 a M12, utilice roscas gruesas métricas estándar. Evite pasos finos o diámetros no estándar. Los agujeros ciegos deben tener suficiente profundidad para el grifo; la parte inferior del grifo no está completamente roscada. Deje al menos 2,5 veces el diámetro de la rosca de profundidad para un agujero ciego roscado hasta el fondo. Para roscar siempre son preferibles los agujeros pasantes. Si una rosca debe comenzar cerca de un hombro, proporcione un chaflán o un corte socavado para permitir que el grifo entre limpiamente.

Regla 6: Evite las funciones sobresalientes
Las características que sobresalen del cuerpo principal sin soporte requieren accesorios personalizados o configuraciones múltiples. Por ejemplo, un brazo largo que se extiende desde una base necesitará un soporte durante el mecanizado para evitar vibraciones. Si es posible, agregue pestañas de soporte temporales que se puedan quitar después del mecanizado, o diseñe la pieza como dos piezas más simples que luego se ensamblan (por ejemplo, atornilladas o soldadas). Para geometrías complejas, considere el mecanizado de cinco ejes o la electroerosión, pero evalúe las compensaciones de costos en las primeras etapas del diseño.
Regla 7: Elija materiales teniendo en cuenta la maquinabilidad
- Aluminio (6061, 6082): Excelente maquinabilidad, buena resistencia, bajo costo. Ideal para creación de prototipos y producción.
- Latón (C36000): De corte libre, ideal para piezas roscadas y accesorios.
- Acero (1018, 12L14): 12L14 tiene una maquinabilidad superior; Evite el acero inoxidable 304/316 si es posible para grandes volúmenes.
- Plásticos (Delrin, nailon): Fáciles de mecanizar pero requieren herramientas afiladas y una adecuada evacuación de virutas.
Confirme siempre que el material seleccionado esté disponible en tamaños estándar (barra redonda, barra rectangular, placa) para minimizar el desperdicio y el costo de material.
Conclusión
La incorporación de los principios de Diseño para mecanizado en las primeras etapas del ciclo de desarrollo de productos puede reducir los costos de fabricación en un 30 % o más y, al mismo tiempo, mejorar la calidad y el tiempo de entrega. Asóciese con un taller CNC experimentado como CNC de Hongke durante la fase de diseño para validar sus modelos y optimizar las trayectorias de las herramientas. Para obtener una lista de verificación completa de las reglas DFM configuradas para la geometría de su pieza específica, comuníquese con nuestro equipo de ingeniería.