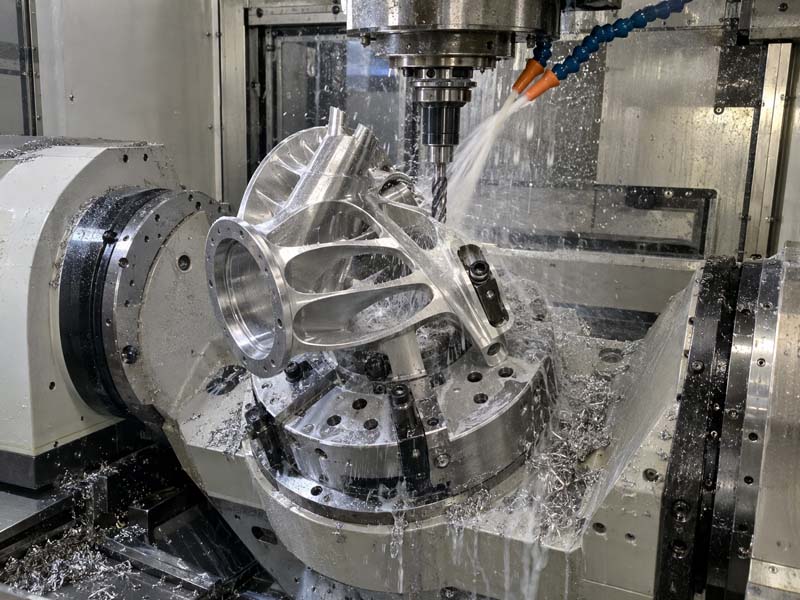
Pourquoi la conception pour l'usinage est importante
L'usinage CNC offre une précision et une flexibilité des matériaux inégalées, mais la géométrie des pièces a un impact direct sur le temps de cycle, l'usure des outils et le coût global. L'application dès le départ des principes de conception pour l'usinage (DFM) permet d'éviter des reprises coûteuses, de réduire les rebuts et de garantir que vos pièces peuvent être produites efficacement. Ce guide couvre les règles DFM les plus importantes pour le fraisage et le tournage CNC, en mettant l'accent sur les matériaux courants comme l'aluminium, l'acier et les plastiques techniques.

Règle 1 : évitez les cavités profondes et étroites
Les fraises en bout ont un rapport longueur/diamètre limité. Une fente profonde de petite largeur oblige à utiliser des outils à longue portée, sujets à la déviation et au broutage. Cela dégrade la finition de surface et réduit la durée de vie de l'outil. En règle générale, maintenez la profondeur de la cavité inférieure à 4 fois le diamètre de l'outil. Pour des fonctionnalités plus profondes, envisagez d'utiliser un outil plus grand pour l'ébauche et un outil plus petit pour la finition, ou divisez la pièce en un assemblage.
Règle 2 : Conception pour des tailles d'outils standard
Les rayons des coins, les diamètres des trous et les largeurs des fentes doivent correspondre aux diamètres d'outils courants (par exemple 3 mm, 6 mm, 10 mm, 12 mm). Un rayon qui nécessite une fraise affûtée sur mesure ajoute des coûts et des délais de livraison. De même, les coins internes doivent avoir un rayon égal ou supérieur au rayon d'une fraise en bout standard. Pour les trous débouchants, utilisez des tailles de forets standard (fractionnelles, métriques ou numérotées) pour éviter les forets sur commande spéciale.
Rayons des coins internes
Les coins intérieurs vifs (90°) ne peuvent pas être usinés avec un outil rotatif. Spécifiez toujours un rayon. La valeur idéale est d'au moins R = 0,5 mm (ou ~0,020 pouce). Pour les pièces plus grandes, utilisez R = 1,5 mm, 3 mm ou 6 mm. Un rayon correspondant à une taille d'outil courante réduit le nombre de passes et améliore le temps de cycle.
Règle 3 : Minimiser les murs minces et les sections de sol
Les parois minces (moins de 1 mm pour le métal, moins de 2 mm pour le plastique) vibrent lors de la découpe, entraînant une mauvaise finition et des écarts dimensionnels. Ils sont également susceptibles de se briser lors de la manipulation. Si des parois minces sont inévitables, concevez-les avec des nervures de support ou réduisez la profondeur de coupe. Pour les sections de plancher, maintenir une épaisseur supérieure à 1,5 mm pour l'aluminium et à 2,5 mm pour l'acier. Utiliser  fixation adéquate pour amortir les vibrations.
Règle 4 : Spécifier des tolérances raisonnables
Des tolérances plus strictes nécessitent des vitesses d'avance plus lentes, plus de passes et souvent plusieurs configurations. Pour l'usinage CNC général, la norme ISO 2768-m (ou équivalent) est suffisante pour la plupart des fonctionnalités. Appliquez uniquement des tolérances plus strictes (±0,025 mm ou moins) aux surfaces de contact et aux dimensions critiques. Sur-tolérer chaque dimension augmente les coûts de façon exponentielle. Utilisez des tolérances géométriques (GD&T) lorsque cela est fonctionnel, mais restez simples. Par exemple, une légende de planéité sur une face d'étanchéité est justifiée ; une légende de parallélisme sur une surface cosmétique ne l'est pas.
Plages de tolérance typiques
- Usinage standard: ±0,1 mm (±0,004 po)
- Usinage de précision: ±0,025 mm (±0,001 po)
- Haute précision (meulage, alésage au gabarit): ±0,005 mm (±0,0002 po) – coûteux et lent
Règle 5 : Optimiser les spécifications des fils
Les trous filetés sont courants dans les pièces CNC. Pour les tailles M3 à M12, utilisez des filetages métriques grossiers standard. Évitez les pas fins ou les diamètres non standards. Les trous borgnes doivent avoir une profondeur suffisante pour le robinet – le fond du robinet n'est pas entièrement fileté. Prévoyez au moins 2,5 fois le diamètre du filetage et la profondeur pour un trou borgne fileté vers le bas. Les trous débouchants sont toujours préférables pour le taraudage. Si un filetage doit commencer près d'un épaulement, prévoir un chanfrein ou une contre-dépouille pour permettre au taraud d'entrer proprement.

Règle 6 : évitez les éléments en surplomb
Les fonctionnalités qui dépassent du corps principal sans support nécessitent des fixations personnalisées ou plusieurs configurations. Par exemple, un long bras s'étendant d'une base aura besoin d'un support pendant l'usinage pour éviter les vibrations. Si possible, ajoutez des languettes de support temporaires qui peuvent être retirées après l'usinage, ou concevez la pièce comme deux pièces plus simples qui sont ensuite assemblées (par exemple boulonnées ou soudées). Pour les géométries complexes, envisagez l'usinage sur cinq axes ou l'EDM, mais évaluez les compromis en matière de coûts dès le début de la conception.
Règle 7 : Choisissez des matériaux en gardant à l'esprit l'usinabilité
- Aluminium (6061, 6082): Excellente usinabilité, bonne résistance, faible coût. Idéal pour le prototypage et la production.
- Laiton (C36000): Coupe libre, idéale pour les pièces et raccords filetés.
- Acier (1018, 12L14): 12L14 a une usinabilité supérieure ; éviter si possible l'inox 304/316 pour les gros volumes.
- Plastiques (Delrin, Nylon): Facile à usiner mais nécessite des outils tranchants et une bonne évacuation des copeaux.
Confirmez toujours que le matériau sélectionné est facilement disponible dans des tailles de stock standard (barre ronde, barre rectangulaire, plaque) afin de minimiser le gaspillage de matériau et les coûts.
Conclusion
L'intégration des principes de conception pour l'usinage dès le début du cycle de développement de votre produit peut réduire les coûts de fabrication de 30 % ou plus tout en améliorant la qualité et les délais de livraison. Associez-vous à un atelier CNC expérimenté comme CNC Hongke pendant la phase de conception pour valider vos modèles et optimiser les parcours outils. Pour une liste de contrôle complète des règles DFM définies pour la géométrie spécifique de votre pièce, contactez notre équipe d'ingénierie.