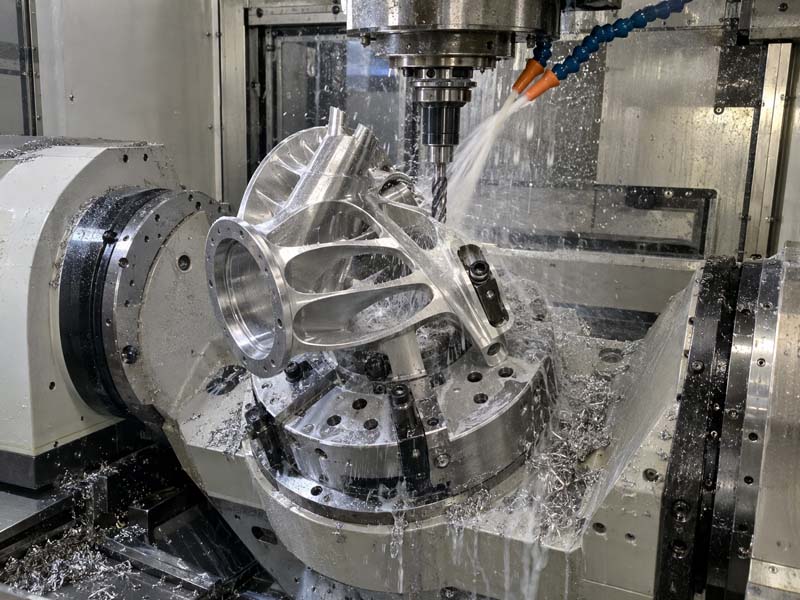
Por que projetar para usinagem é importante
A usinagem CNC oferece precisão e flexibilidade de material incomparáveis, mas a geometria da peça impacta diretamente o tempo de ciclo, o desgaste da ferramenta e o custo geral. Aplicar os princípios de Design for Machining (DFM) desde o início ajuda a evitar retrabalhos caros, reduz o desperdício e garante que suas peças possam ser produzidas com eficiência. Este guia aborda as regras DFM mais impactantes para fresamento e torneamento CNC, com foco em materiais comuns como alumínio, aço e plásticos de engenharia.

Regra 1: Evite cavidades profundas e estreitas
As fresas de topo têm uma relação comprimento/diâmetro limitada. Uma ranhura profunda com largura pequena força o uso de ferramentas de longo alcance que são propensas a deflexão e trepidação. Isso degrada o acabamento superficial e reduz a vida útil da ferramenta. Como orientação geral, mantenha a profundidade da cavidade inferior a 4 vezes o diâmetro da ferramenta. Para recursos mais profundos, considere usar uma ferramenta maior para desbaste e uma menor para acabamento, ou divida a peça em uma montagem.
Regra 2: Projeto para tamanhos de ferramentas padrão
Os raios dos cantos, os diâmetros dos furos e as larguras das ranhuras devem corresponder aos diâmetros comuns da ferramenta (por exemplo, 3 mm, 6 mm, 10 mm, 12 mm). Um raio que requer um cortador de retificação personalizado aumenta o custo e o prazo de entrega. Da mesma forma, os cantos internos devem ter um raio igual ou maior que o raio de uma fresa de topo padrão. Para furos passantes, use tamanhos de broca padrão (fracionária, métrica ou numerada) para evitar brocas de pedido especial.
Raios de canto internos
Cantos internos afiados (90°) não podem ser usinados com uma ferramenta rotativa. Sempre especifique um raio. O valor ideal é pelo menos R = 0,5 mm (ou ~0,020 polegada). Para peças maiores, utilize R = 1,5 mm, 3 mm ou 6 mm. Um raio que corresponda a um tamanho de ferramenta comum reduz o número de passes e melhora o tempo de ciclo.
Regra 3: Minimize paredes finas e seções de piso
Paredes finas (menos de 1 mm em metal, menos de 2 mm em plástico) vibram durante o corte, causando mau acabamento e desvio dimensional. Eles também estão sujeitos a quebrar durante o manuseio. Se paredes finas forem inevitáveis, projete-as com nervuras de suporte ou reduza a profundidade do corte. Para seções de piso, manter espessura acima de 1,5 mm para alumínio e 2,5 mm para aço. Usar  fixação adequada para amortecer a vibração.
Regra 4: Especifique tolerâncias razoáveis
Tolerâncias mais restritas exigem taxas de avanço mais lentas, mais passes e, muitas vezes, configurações múltiplas. Para usinagem CNC geral, ISO 2768-m (ou equivalente) é suficiente para a maioria dos recursos. Aplique apenas tolerâncias mais restritas (±0,025 mm ou menos) às superfícies de contato e às dimensões críticas. Tolerar excessivamente todas as dimensões aumenta o custo exponencialmente. Use tolerâncias geométricas (GD&T) quando funcionais, mas mantenha-as simples. Por exemplo, uma chamada de planicidade em uma face de vedação é justificada; uma chamada de paralelismo em uma superfície cosmética não é.
Faixas de tolerância típicas
- Usinagem padrão: ±0,1 mm (±0,004 pol.)
- Usinagem de precisão: ±0,025 mm (±0,001 pol.)
- Alta precisão (retificação, perfuração por gabarito): ±0,005 mm (±0,0002 pol.) – caro e lento
Regra 5: Otimize as especificações do thread
Furos roscados são comuns em peças CNC. Para tamanhos M3 a M12, use roscas métricas grossas padrão. Evite passos finos ou diâmetros fora do padrão. Os furos cegos devem ter profundidade suficiente para a torneira – a parte inferior da torneira não está totalmente rosqueada. Deixe pelo menos 2,5 vezes o diâmetro da rosca em profundidade para um furo cego rosqueado até o fundo. Furos passantes são sempre preferíveis para rosqueamento. Se uma rosca precisar começar perto de um ressalto, faça um chanfro ou corte inferior para permitir que o macho entre corretamente.

Regra 6: Evite recursos salientes
Recursos que se projetam do corpo principal sem suporte requerem acessórios personalizados ou configurações múltiplas. Por exemplo, um braço longo que se estende a partir de uma base necessitará de um suporte durante a usinagem para evitar vibrações. Se possível, adicione abas de suporte temporárias que possam ser removidas após a usinagem ou projete a peça como duas peças mais simples que serão montadas posteriormente (por exemplo, parafusadas ou soldadas). Para geometrias complexas, considere a usinagem de cinco eixos ou EDM, mas avalie as compensações de custos no início do projeto.
Regra 7: Escolha materiais tendo em mente a usinabilidade
- Alumínio (6061, 6082): Excelente usinabilidade, boa resistência, baixo custo. Ideal para prototipagem e produção.
- Latão (C36000): Corte livre, ótimo para peças roscadas e acessórios.
- Aço (1018, 12L14): 12L14 possui usinabilidade superior; evite aço inoxidável 304/316, se possível, para grandes volumes.
- Plásticos (Delrin, Nylon): Fácil de usinar, mas requer ferramentas afiadas e evacuação adequada de cavacos.
Sempre confirme se o material selecionado está prontamente disponível em tamanhos padrão (barra redonda, barra retangular, placa) para minimizar o desperdício e o custo do material.
Conclusão
Incorporar os princípios do Design for Machining no início do ciclo de desenvolvimento do produto pode reduzir os custos de fabricação em 30% ou mais, ao mesmo tempo que melhora a qualidade e o prazo de entrega. Faça parceria com uma oficina CNC experiente como CNC Hongke durante a fase de projeto para validar seus modelos e otimizar caminhos de ferramentas. Para obter uma lista de verificação abrangente das regras DFM definidas para a geometria específica da sua peça, entre em contato com nossa equipe de engenharia.