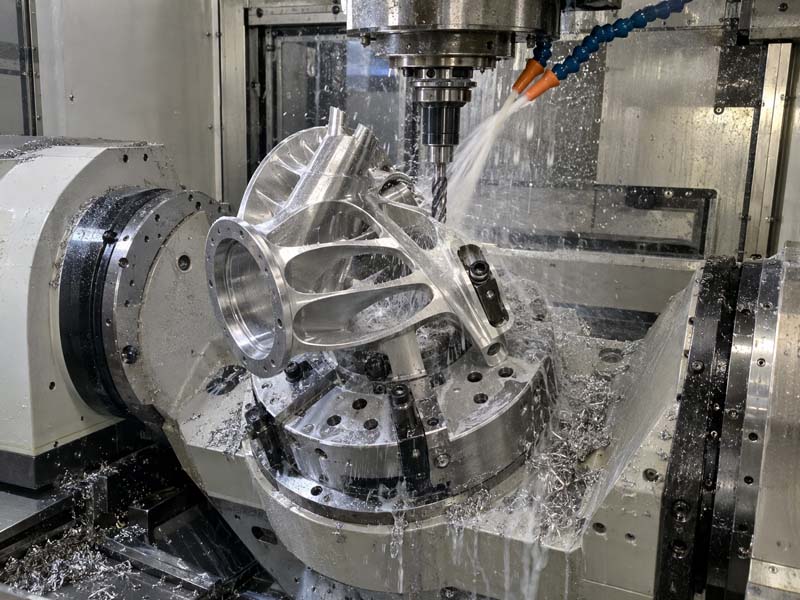
가공 설계가 중요한 이유
CNC 가공은 비교할 수 없는 정밀도와 재료 유연성을 제공하지만 부품 형상은 사이클 시간, 공구 마모 및 전체 비용에 직접적인 영향을 미칩니다. 처음부터 가공을 위한 설계(DFM) 원칙을 적용하면 비용이 많이 드는 재작업을 방지하고 불량률을 줄이며 부품을 효율적으로 생산할 수 있습니다. 이 가이드는 알루미늄, 강철, 엔지니어링 플라스틱과 같은 일반적인 재료에 중점을 두고 CNC 밀링 및 터닝에 대한 가장 영향력 있는 DFM 규칙을 다룹니다.

규칙 1: 깊고 좁은 구멍을 피하세요
엔드밀은 길이 대 직경 비율이 제한되어 있습니다. 폭이 작은 깊은 슬롯은 편향과 떨림이 발생하기 쉬운 장거리 공구를 사용해야 합니다. 이로 인해 표면 조도가 저하되고 공구 수명이 단축됩니다. 일반적인 지침에 따라 캐비티 깊이를 공구 직경의 4배 미만으로 유지하십시오. 더 깊은 피처의 경우 황삭에는 더 큰 도구를 사용하고 마무리에는 더 작은 도구를 사용하거나 부품을 어셈블리로 분할하는 것을 고려하십시오.
규칙 2: 표준 도구 크기에 대한 설계
모서리 반경, 구멍 직경 및 슬롯 너비는 일반적인 도구 직경(예: 3mm, 6mm, 10mm, 12mm)과 일치해야 합니다. 맞춤형 연삭기가 필요한 반경에는 비용과 리드타임이 추가됩니다. 마찬가지로 내부 코너의 반경은 표준 엔드밀의 반경과 같거나 커야 합니다. 관통 구멍의 경우 특별 주문 드릴을 피하려면 표준 드릴 크기(분할, 미터법 또는 번호 지정)를 사용하십시오.
내부 코너 반경
날카로운 내부 모서리(90°)는 회전 공구로 가공할 수 없습니다. 항상 반경을 지정하십시오. 이상적인 값은 최소 R = 0.5mm(또는 ~0.020인치)입니다. 더 큰 부품의 경우 R = 1.5mm, 3mm 또는 6mm를 사용합니다. 일반적인 공구 크기와 일치하는 반경은 패스 수를 줄이고 사이클 시간을 향상시킵니다.
규칙 3: 얇은 벽과 바닥 부분을 최소화하세요
얇은 벽(금속 1mm 미만, 플라스틱 2mm 미만)은 절단 중에 진동으로 인해 마감이 불량하고 치수 편차가 발생합니다. 또한 취급 중에 파손되기 쉽습니다. 얇은 벽이 불가피한 경우 지지 리브를 사용하여 설계하거나 절입 깊이를 줄이십시오. 바닥 부분의 두께는 알루미늄의 경우 1.5mm 이상, 강철의 경우 2.5mm 이상을 유지하십시오. 사용  진동을 완화하기 위한 적절한 고정 장치.
규칙 4: 합리적인 공차 지정
공차가 엄격할수록 더 느린 이송 속도, 더 많은 패스, 그리고 종종 여러 설정이 필요합니다. 일반 CNC 가공의 경우 ISO 2768-m(또는 이에 상응하는 규격)이면 대부분의 기능에 충분합니다. 결합 표면과 중요 치수에는 더 엄격한 공차(±0.025mm 이하)만 적용하십시오. 모든 차원을 과도하게 허용하면 비용이 기하급수적으로 증가합니다. 기능적인 경우 기하 공차(GD&T)를 사용하되 단순하게 유지하십시오. 예를 들어 씰링 면의 평탄도 설명선이 자리맞춰집니다. 표면 표면의 평행성 콜아웃은 그렇지 않습니다.
일반적인 공차 범위
- 표준 가공: ±0.1mm(±0.004인치)
- 정밀 가공: ±0.025mm(±0.001인치)
- 고정밀도(연삭, 지그 보링): ±0.005mm(±0.0002인치) - 비싸고 느림
규칙 5: 스레드 사양 최적화
스레드 구멍은 CNC 부품에서 일반적입니다. M3~M12 크기의 경우 표준 미터법 거친 나사산을 사용하십시오. 미세한 피치나 비표준 직경을 피하십시오. 막힌 구멍은 탭에 충분한 깊이가 있어야 합니다. 즉, 탭 바닥이 완전히 나사산이 되어 있지 않습니다. 바닥에 나사산이 있는 막힌 구멍에는 나사산 직경의 최소 2.5배 깊이를 허용하십시오. 태핑에는 항상 관통 구멍이 선호됩니다. 스레드가 숄더 근처에서 시작해야 하는 경우 탭이 깔끔하게 들어갈 수 있도록 모따기 또는 언더컷을 제공하십시오.

규칙 6: 돌출된 형상을 피하세요
지지대 없이 본체에서 돌출된 기능에는 맞춤형 고정 장치나 여러 설정이 필요합니다. 예를 들어, 베이스에서 연장되는 긴 암은 가공 중에 진동을 방지하기 위한 지지대가 필요합니다. 가능하다면 가공 후 제거할 수 있는 임시 지지 탭을 추가하거나 나중에 조립(예: 볼트 또는 용접)할 수 있는 두 개의 간단한 부품으로 부품을 설계하십시오. 복잡한 형상의 경우 5축 가공 또는 EDM을 고려하되 설계 초기에 비용 균형을 평가하십시오.
규칙 7: 가공성을 염두에 두고 재료를 선택하세요
- 알루미늄(6061, 6082): 가공성이 우수하고 강도가 우수하며 가격이 저렴합니다. 프로토타입 제작 및 생산에 이상적입니다.
- 황동(C36000): 쾌삭형으로 나사산 부품 및 부속품에 적합합니다.
- 강철(1018, 12L14): 12L14는 가공성이 뛰어납니다. 대량의 경우 가능하면 304/316 스테인리스를 사용하지 마십시오.
- 플라스틱(델린, 나일론): 가공이 쉽지만 날카로운 공구와 적절한 칩 배출이 필요합니다.
재료 낭비와 비용을 최소화하려면 선택한 재료를 표준 재고 크기(둥근 막대, 직사각형 막대, 플레이트)로 쉽게 사용할 수 있는지 항상 확인하십시오.
결론
제품 개발 주기 초기에 가공을 위한 설계 원칙을 통합하면 제조 비용을 30% 이상 절감하는 동시에 품질과 리드 타임을 개선할 수 있습니다. 다음과 같은 숙련된 CNC 상점과 파트너 관계를 맺으십시오. 홍커CNC 설계 단계에서 모델을 검증하고 도구 경로를 최적화합니다. 특정 부품 형상에 설정된 DFM 규칙의 포괄적인 체크리스트를 보려면 당사 엔지니어링 팀에 문의하세요.