
Типы деталей
Валы, втулки, подшипники скольжения, штифты, фланцы, кольца, муфты и шкивы.
Высокоточная токарная обработка на станках с ЧПУ валов, втулок, подшипников скольжения, штифтов, фланцев и других круглых деталей нестандартной формы, с последующим контролем чертежей, планированием технологического процесса и контролем размеров.
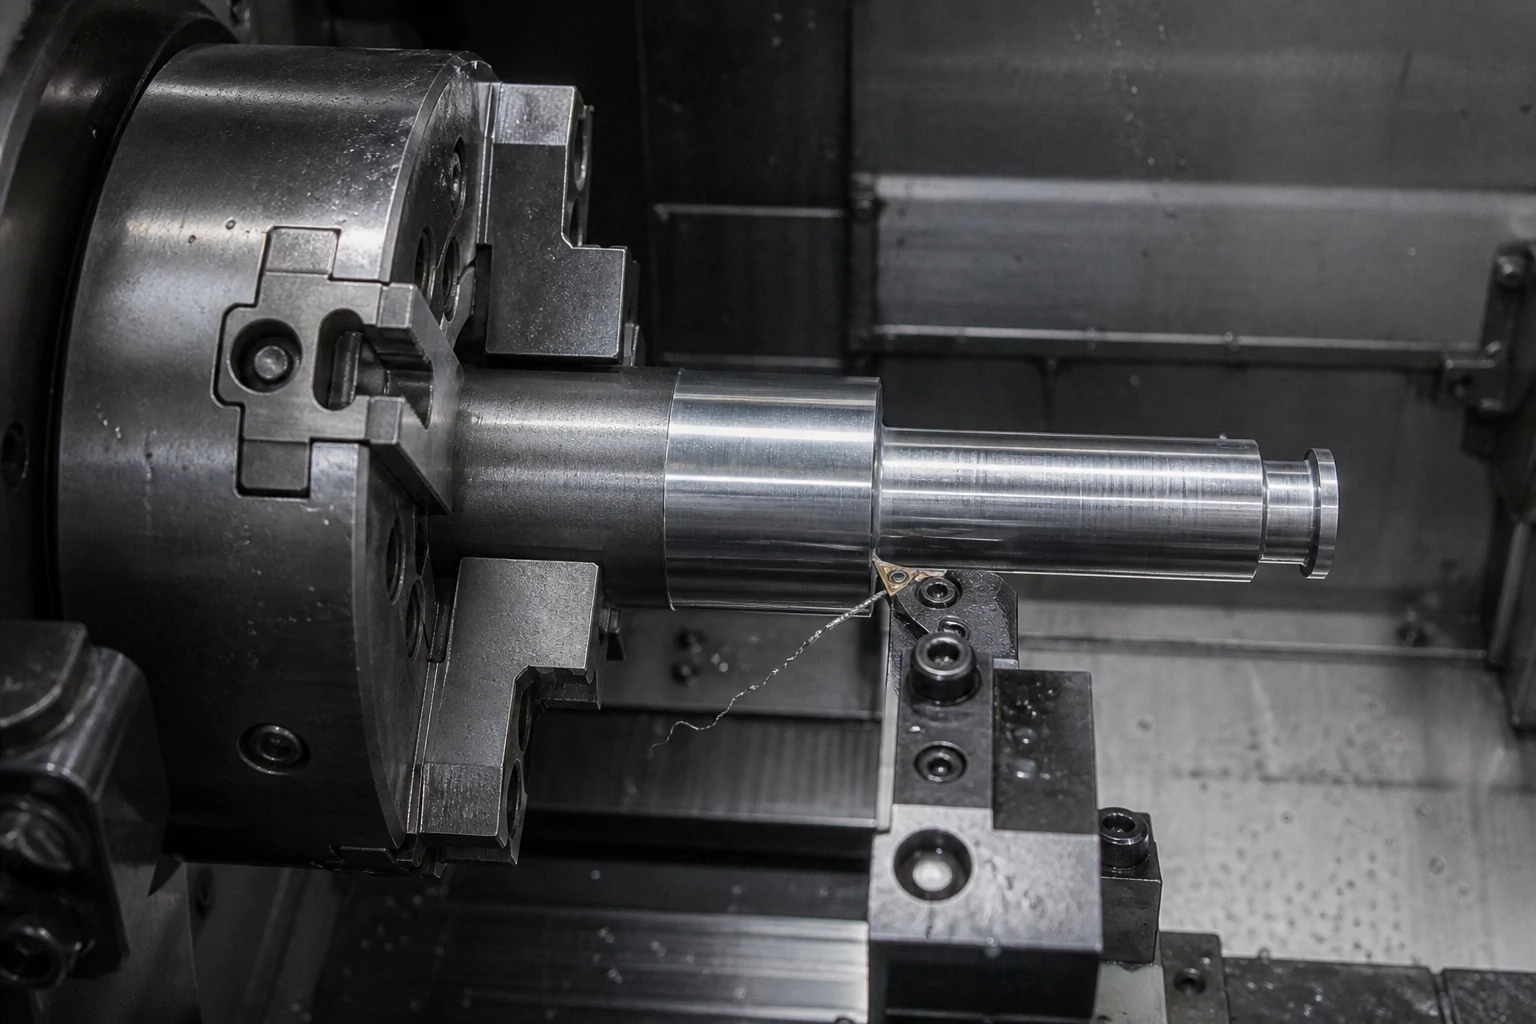
Токарные станки с ЧПУОбработка круглых деталей
Резьба и канавкиВнутренние и внешние характеристики
Поддержка DFMПроверка чертежа перед началом производства.
Отчеты об инспекцииДоступно по проекту
Начните с геометрии вращения, взаимосвязи элементов, требований к материалам и производству.
Валы, втулки, подшипники скольжения, штифты, фланцы, кольца, муфты и шкивы.
Диаметры, отверстия, ступени, конусность, плечи, подрезы, резьба и канавки.
Алюминий, нержавеющая сталь, сталь, латунь и инженерные пластики.
Изготовление прототипов, опытных партий и серийное производство на основе утвержденных чертежей.
Технологическое планирование связывает геометрию вращения, доступ к элементам, риски настройки и необходимые дополнительные работы.
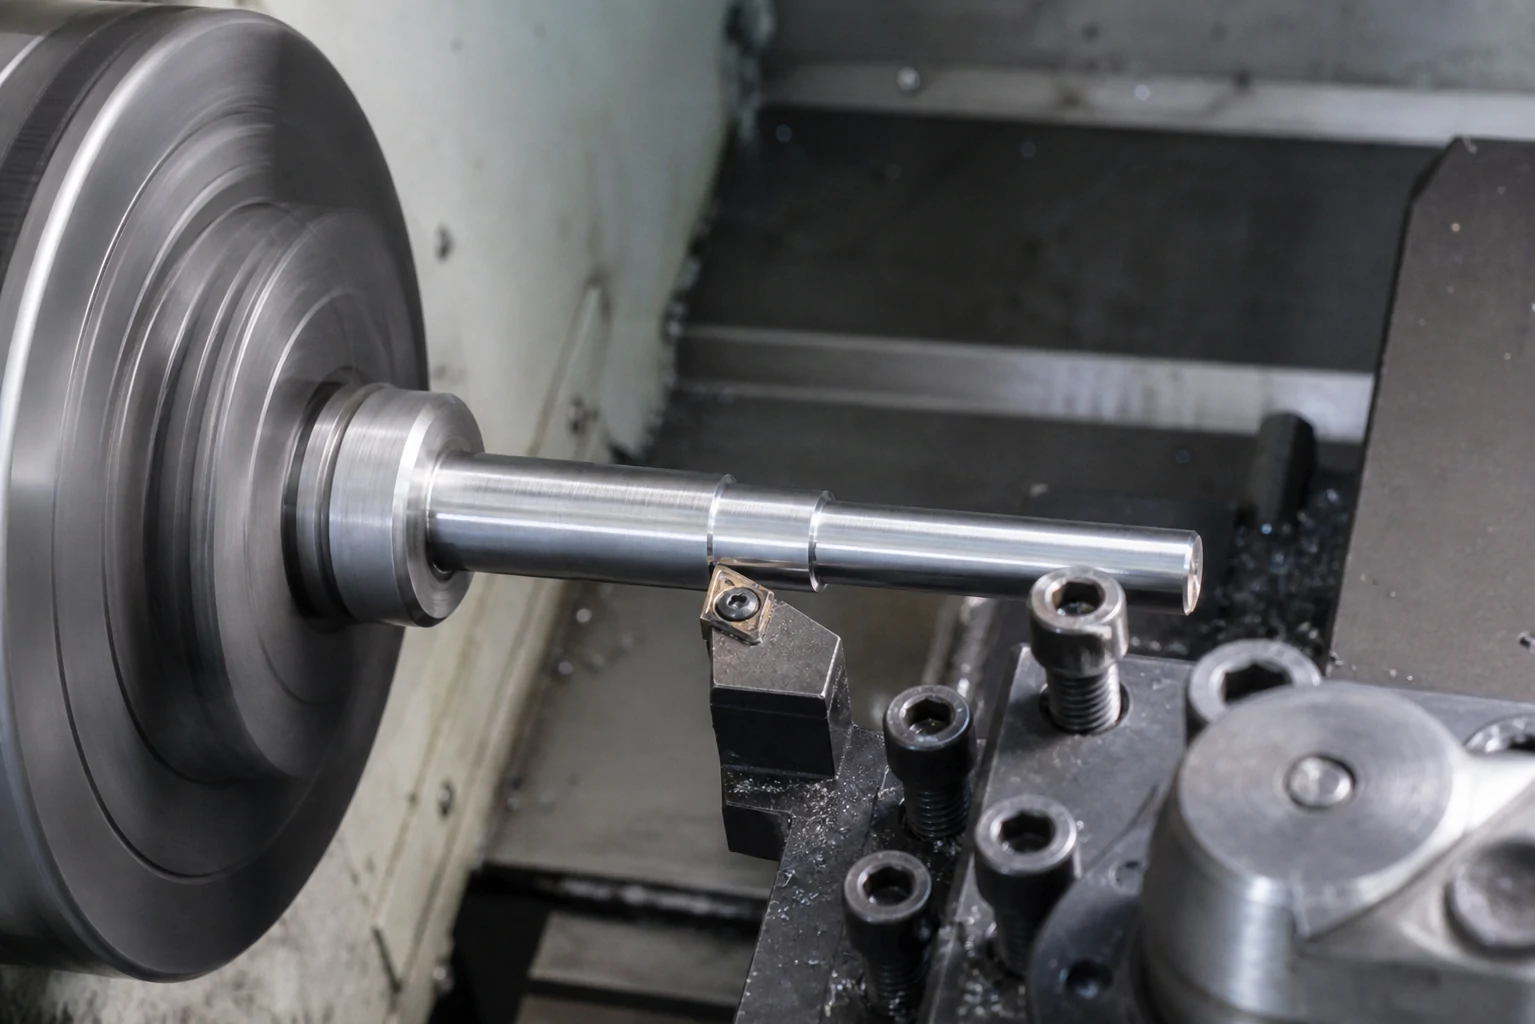
Контролируемая механическая обработка круглых деталей со ступенчатым диаметром, уступами, конусами и заданными на чертеже интерфейсами.
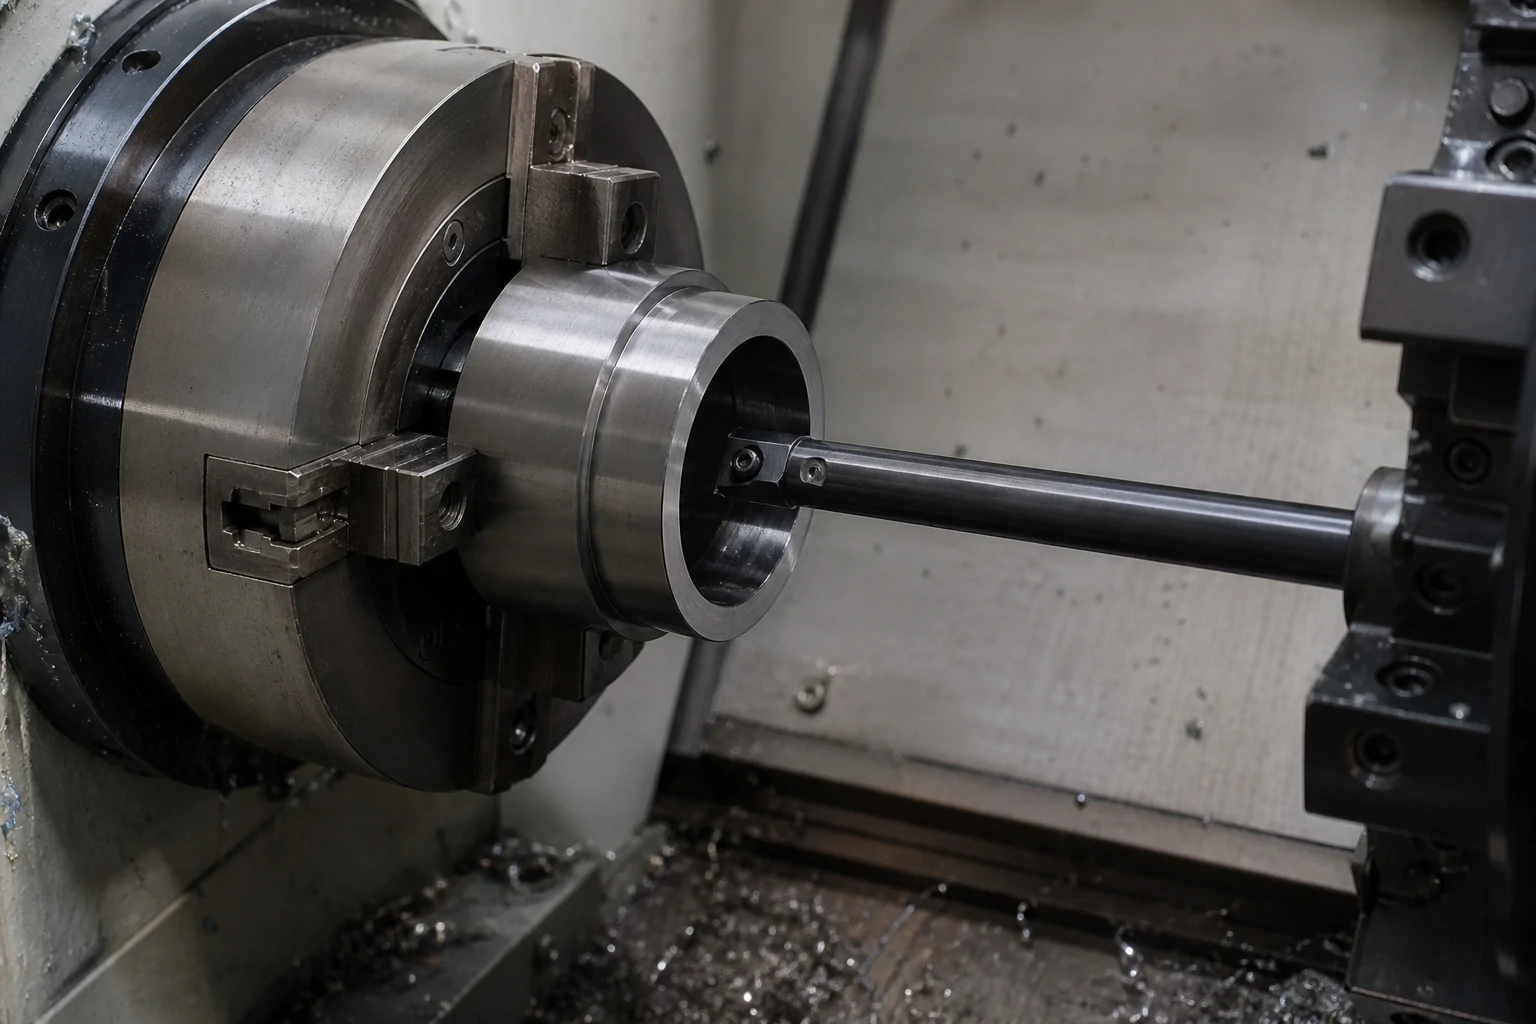
Отверстия, ступени, конусы, торцы, вырезы и сопрягаемые диаметры планируются с учетом базовой точки и требований к контролю.
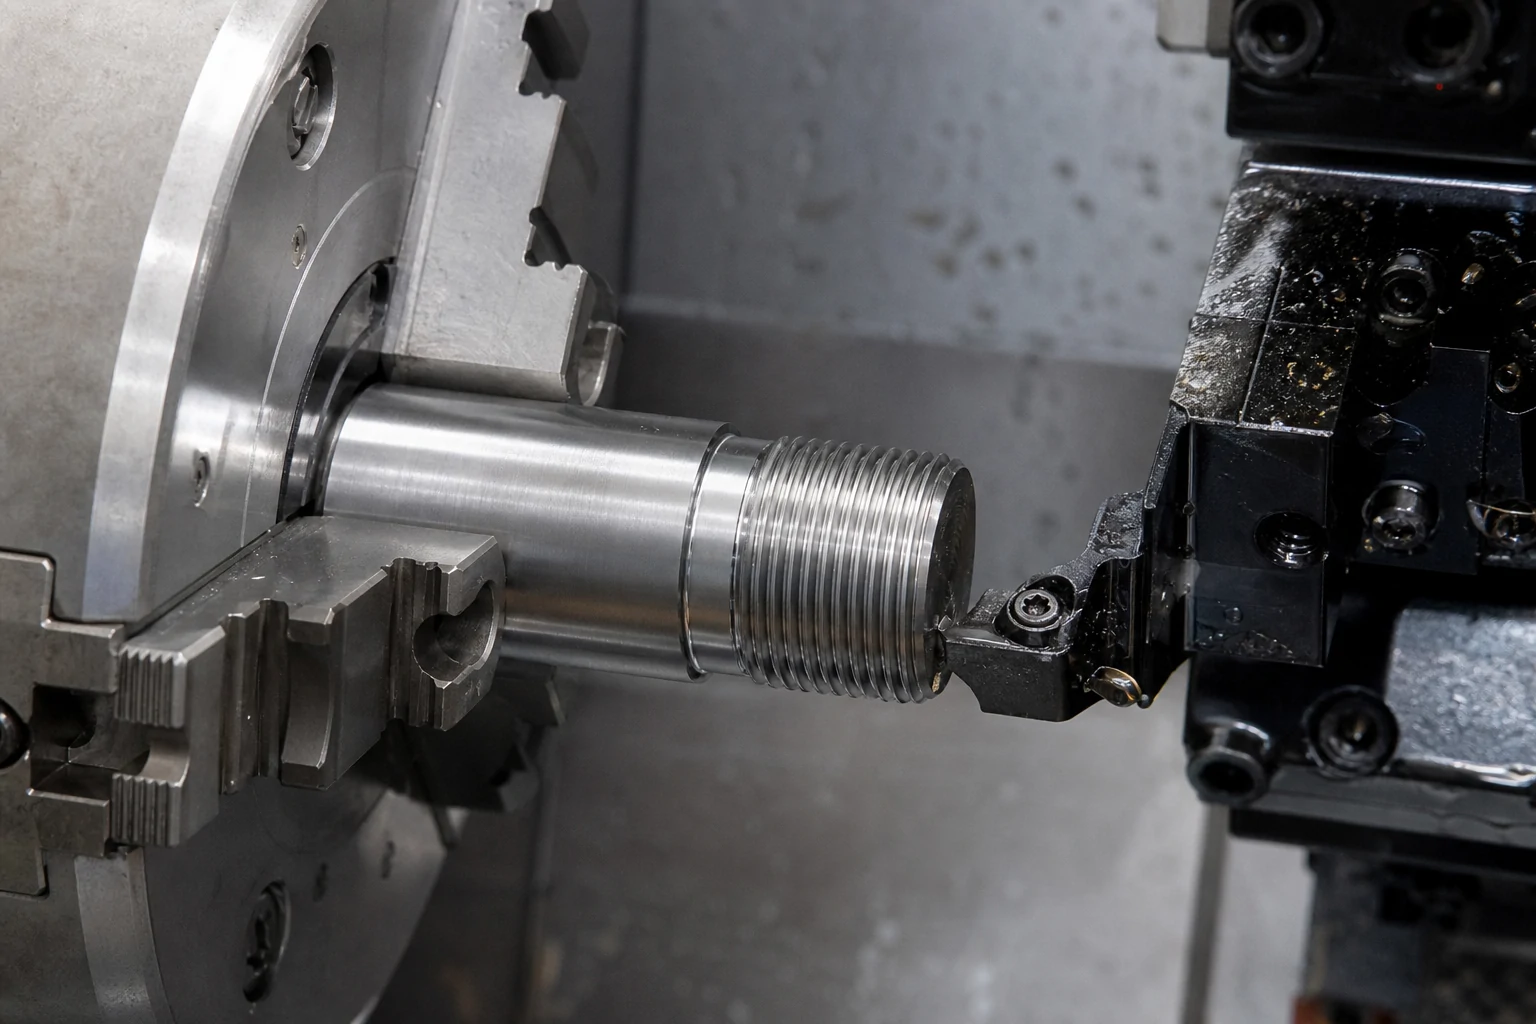
Внутренняя и внешняя резьба, разгрузочные канавки и функциональные канавки, согласованные с сопрягаемыми поверхностями.
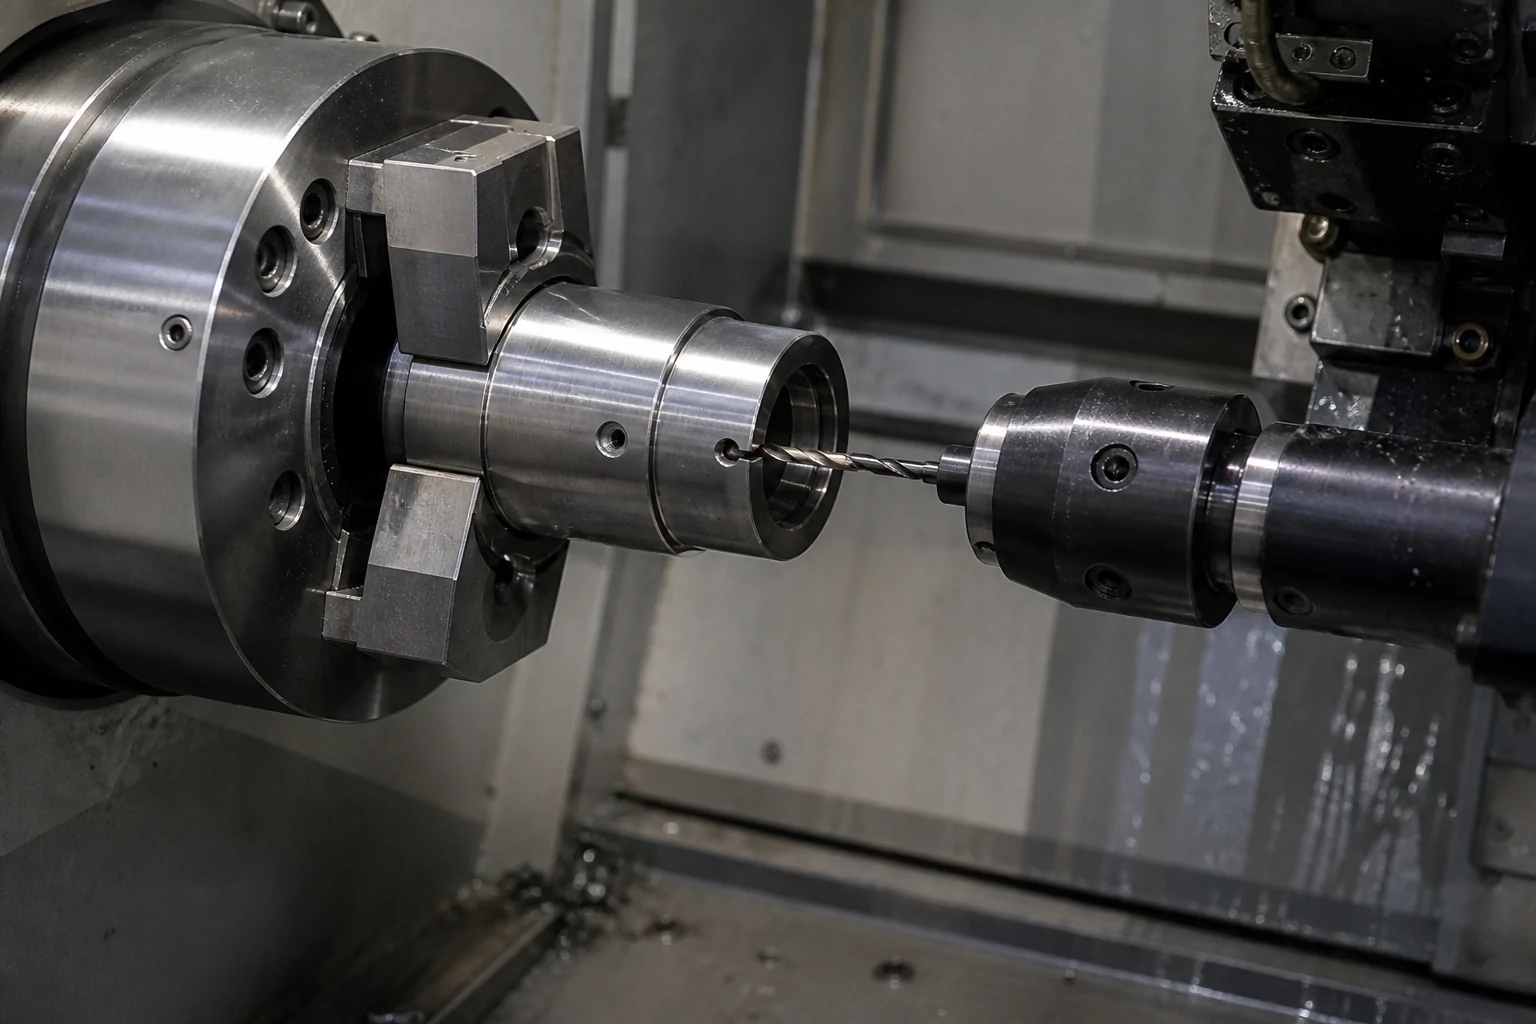
После выполнения основной токарной обработки проводится проверка согласованности процессов сверления, нарезания резьбы, развертывания, снятия заусенцев и чистовой обработки.
Используйте эти семейства деталей, чтобы определить взаимосвязи на чертежах, которые необходимо разрешить перед составлением коммерческого предложения.
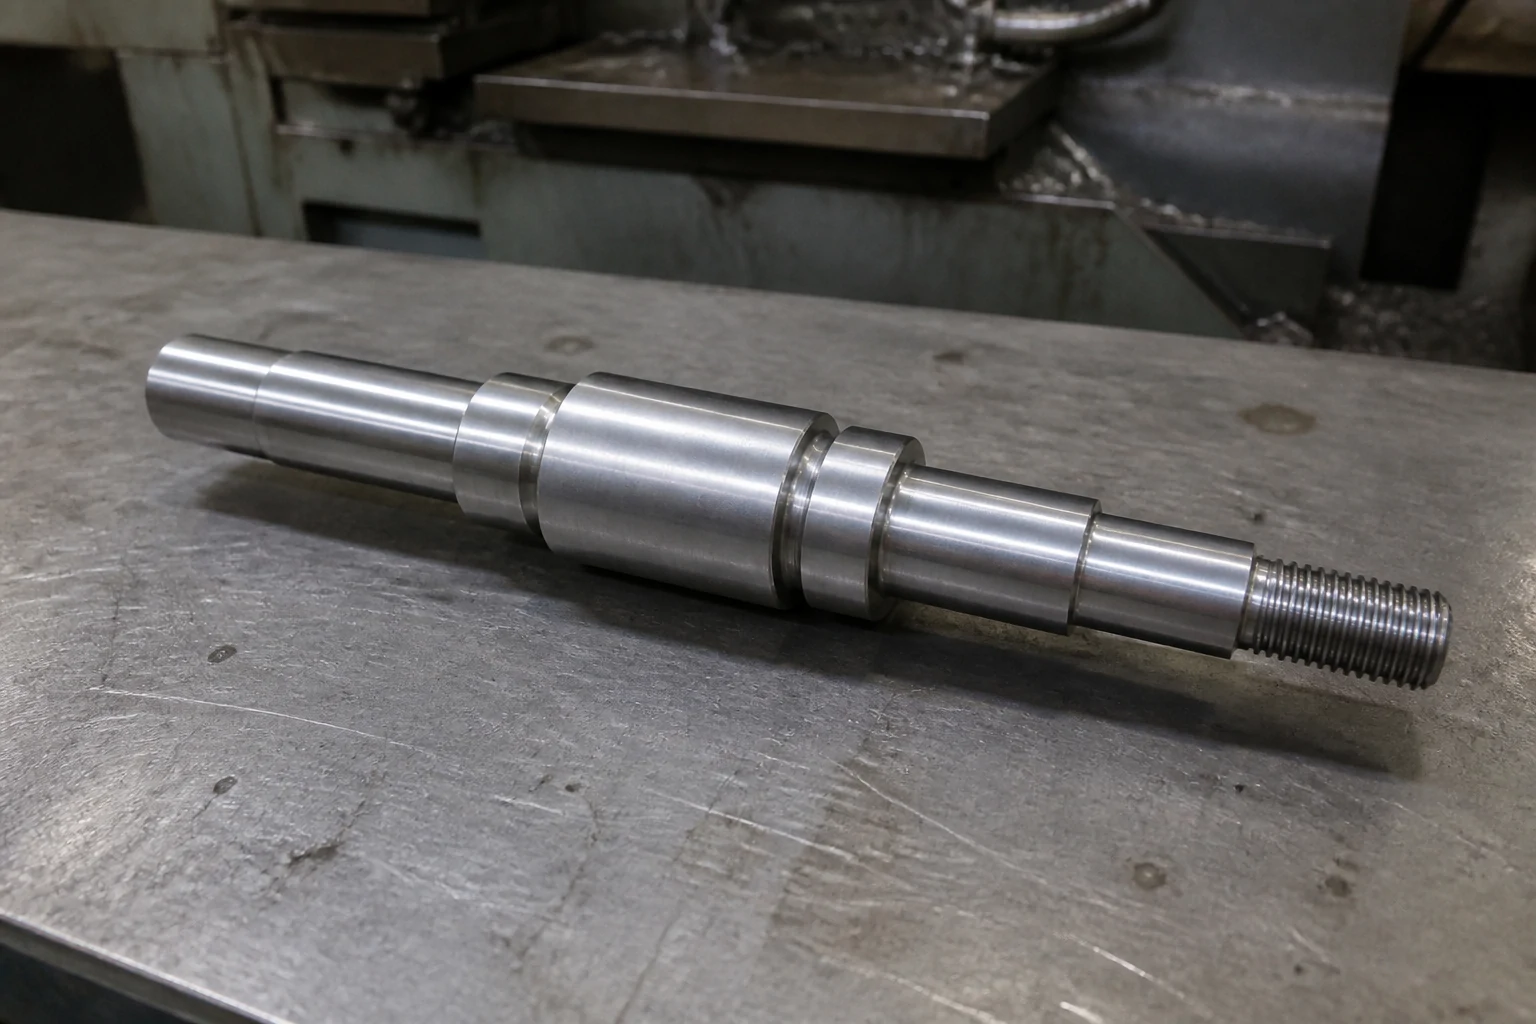
Основная тема обзора: Соотношение диаметров, выступы, канавки, базовые точки отсчета и требования к биению.
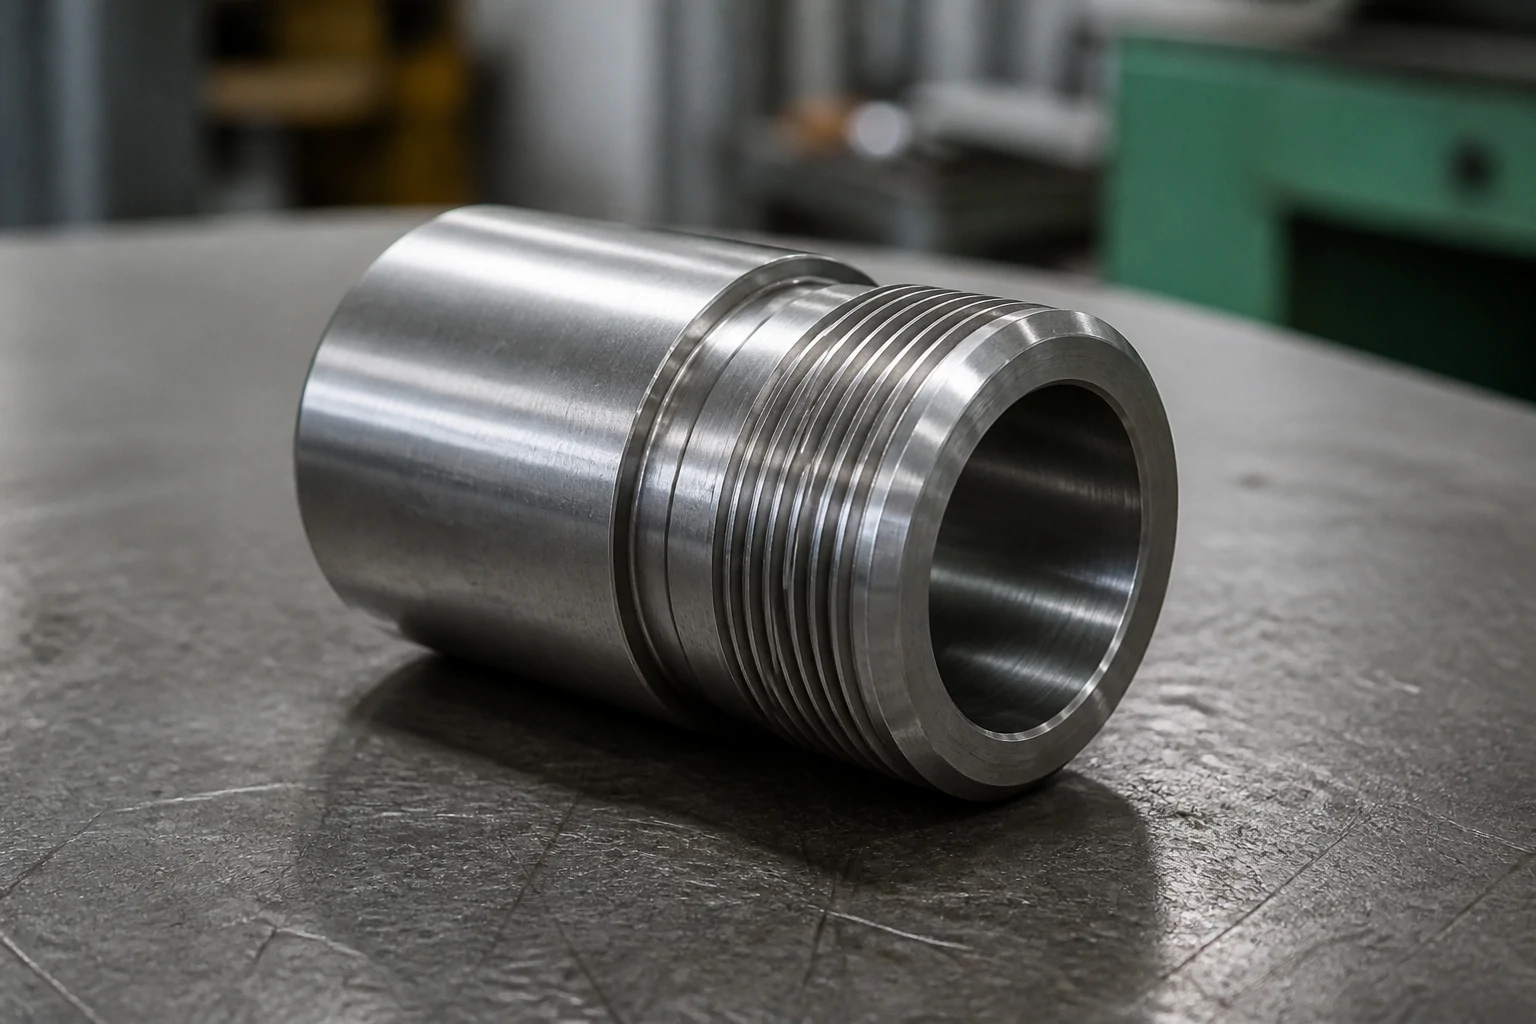
Основная тема обзора: геометрия отверстия, толщина стенки, уступ резьбы, подгонка деталей и измеряемые интерфейсы.
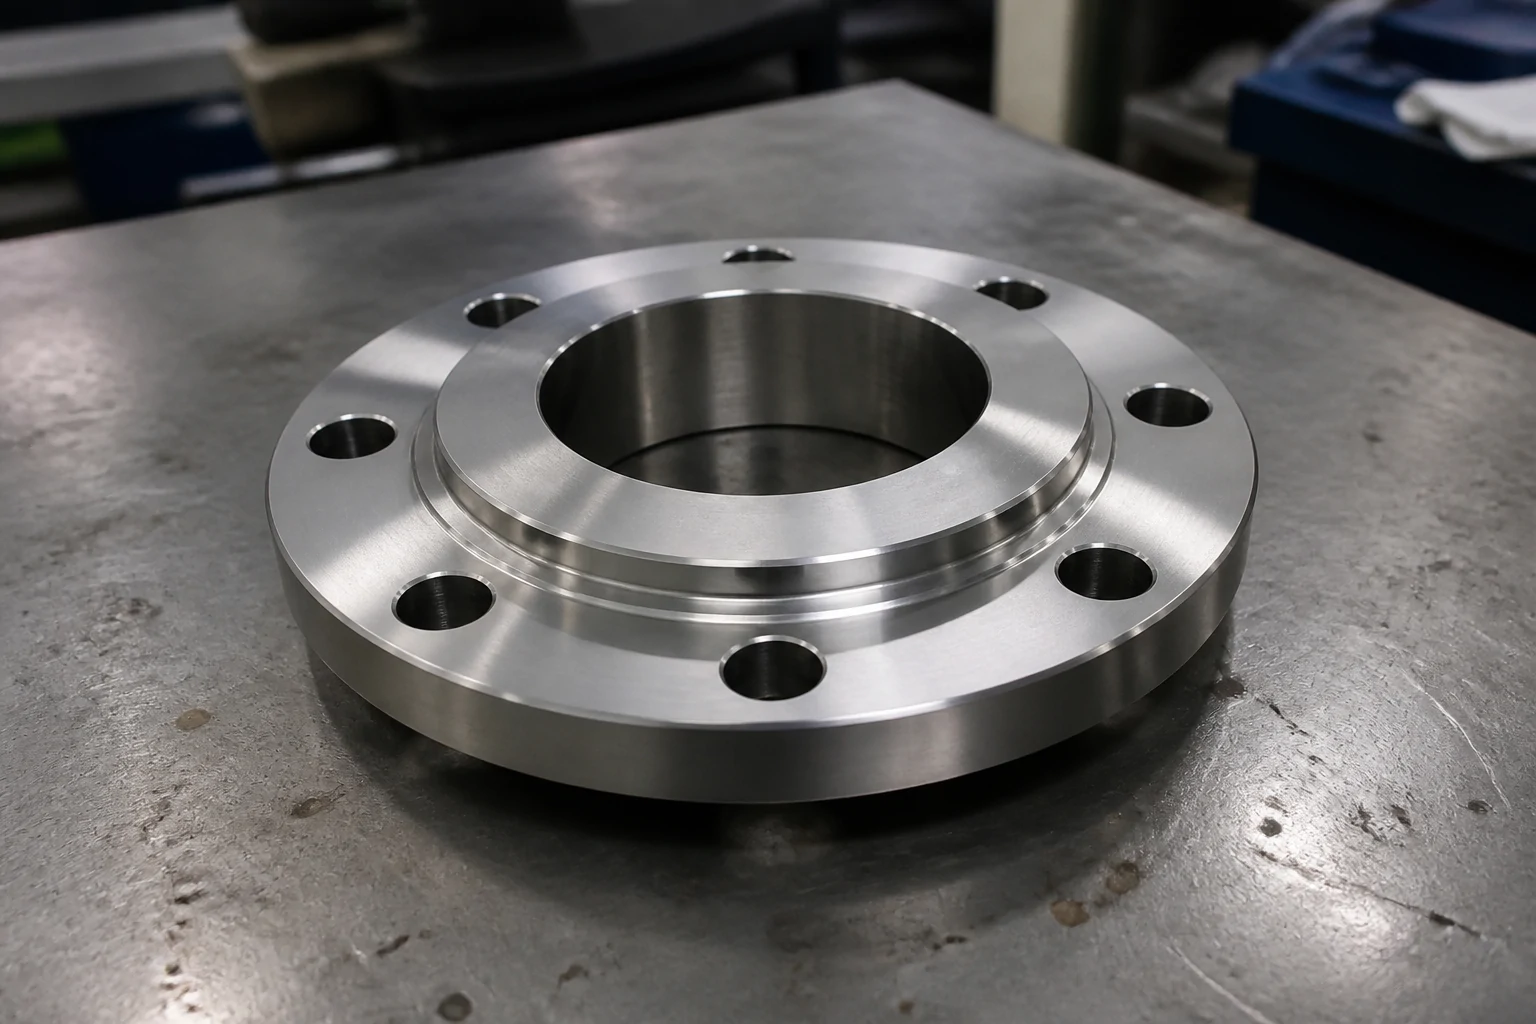
Основная тема обзора: Соотношение торцов и отверстий, круглые элементы, выбор базовой точки и схемы расположения вторичных отверстий.
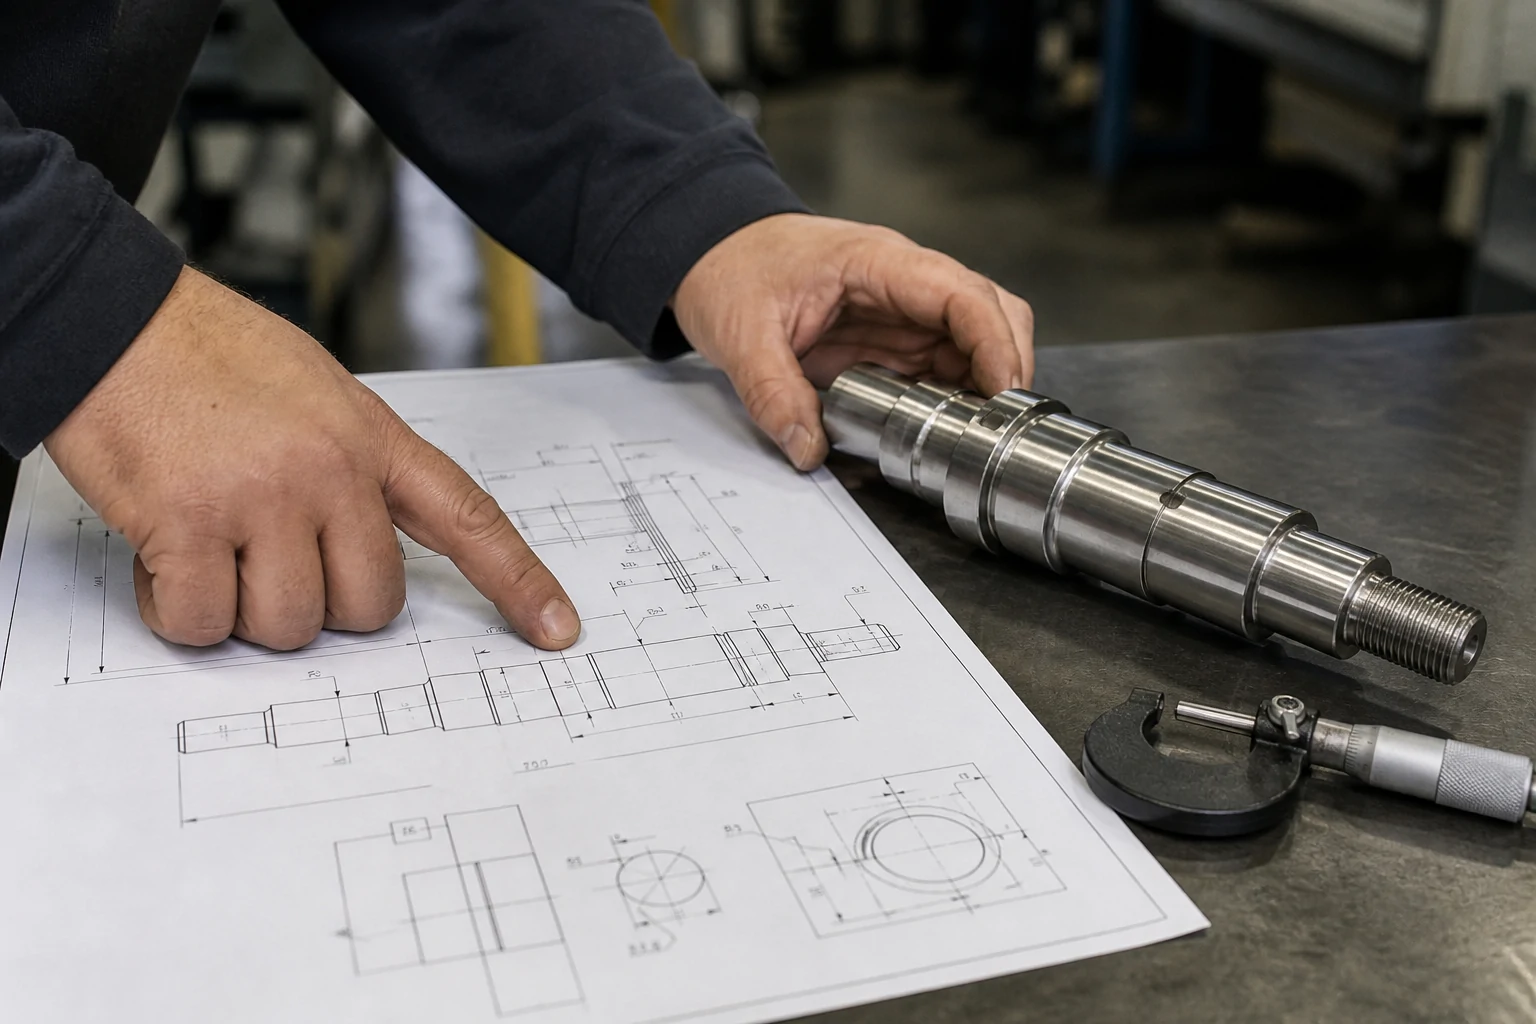
В ходе проверки устанавливается взаимосвязь между функциональными интерфейсами, креплением заготовки, доступом к инструменту и стратегией измерения до начала работ с материалами.
Уточните взаимосвязи базовых элементов и вращающихся интерфейсов, чтобы можно было производить механическую обработку и измерения функциональных элементов управления.
Выявите тонкие стенки и резкие переходы, которые могут смещаться под давлением зажима или резки.
Перед планированием настройки необходимо определить стандарты сопряжения, геометрию рельефа, доступ для инструмента и состояние кромок.
Сопоставьте допуски на состояние запасов и отделку с критически важными базовыми параметрами и защищаемыми поверхностями.
Допуски на уровне отдельных элементов, пригодность технологического процесса и методы измерения окончательно утверждаются после проверки чертежа.
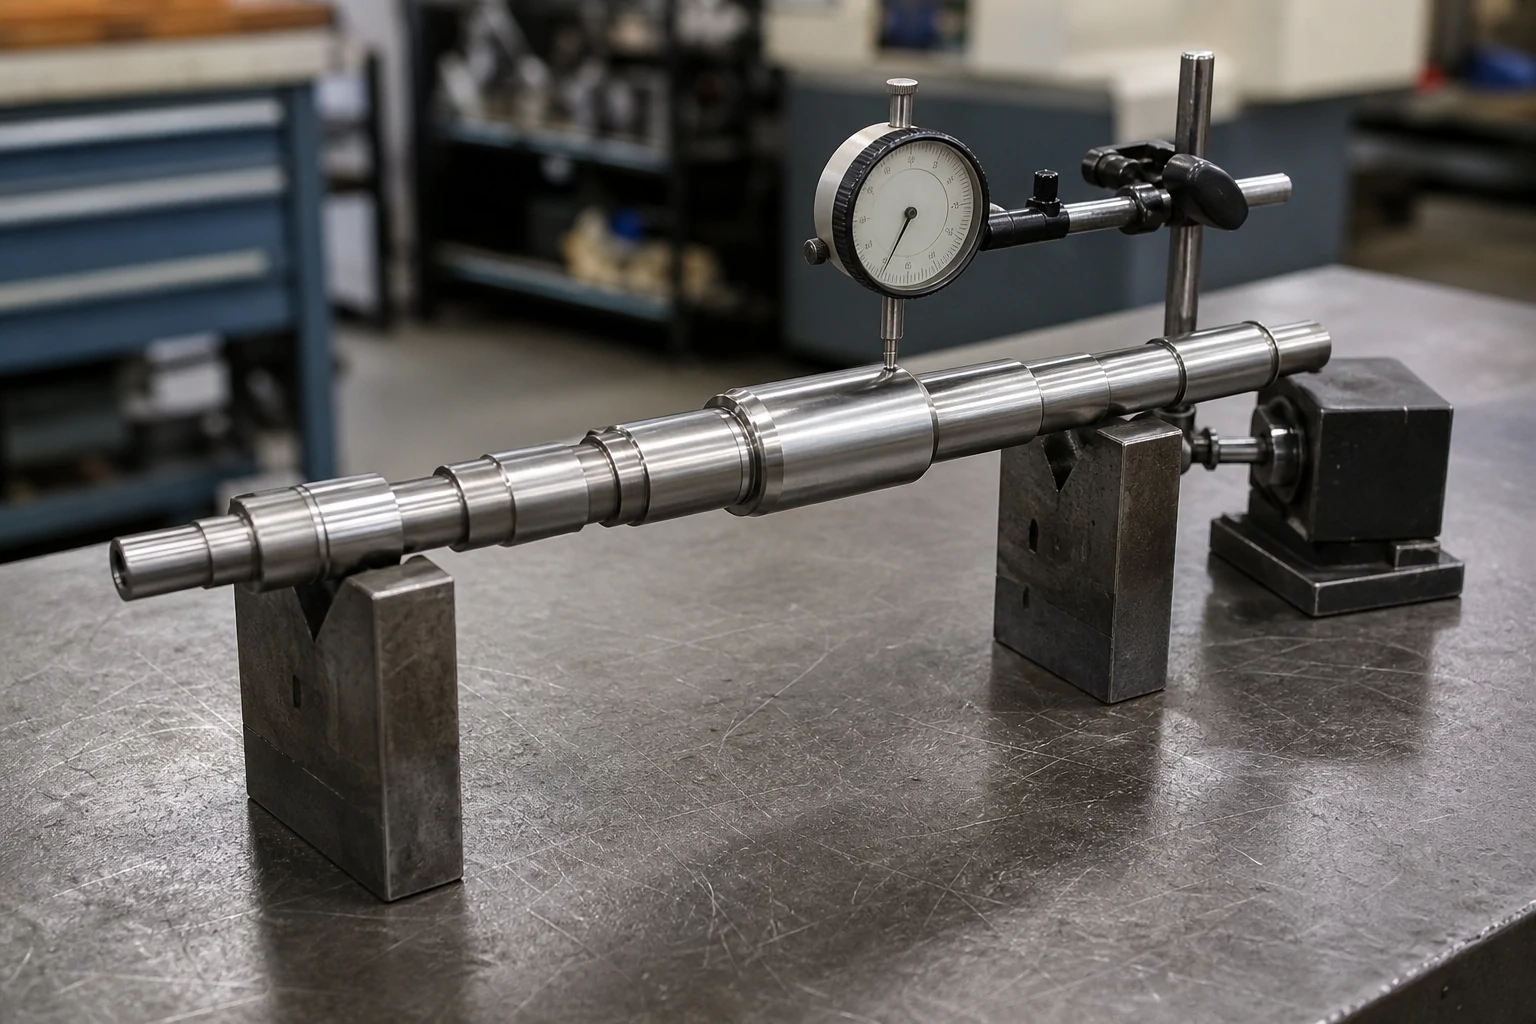
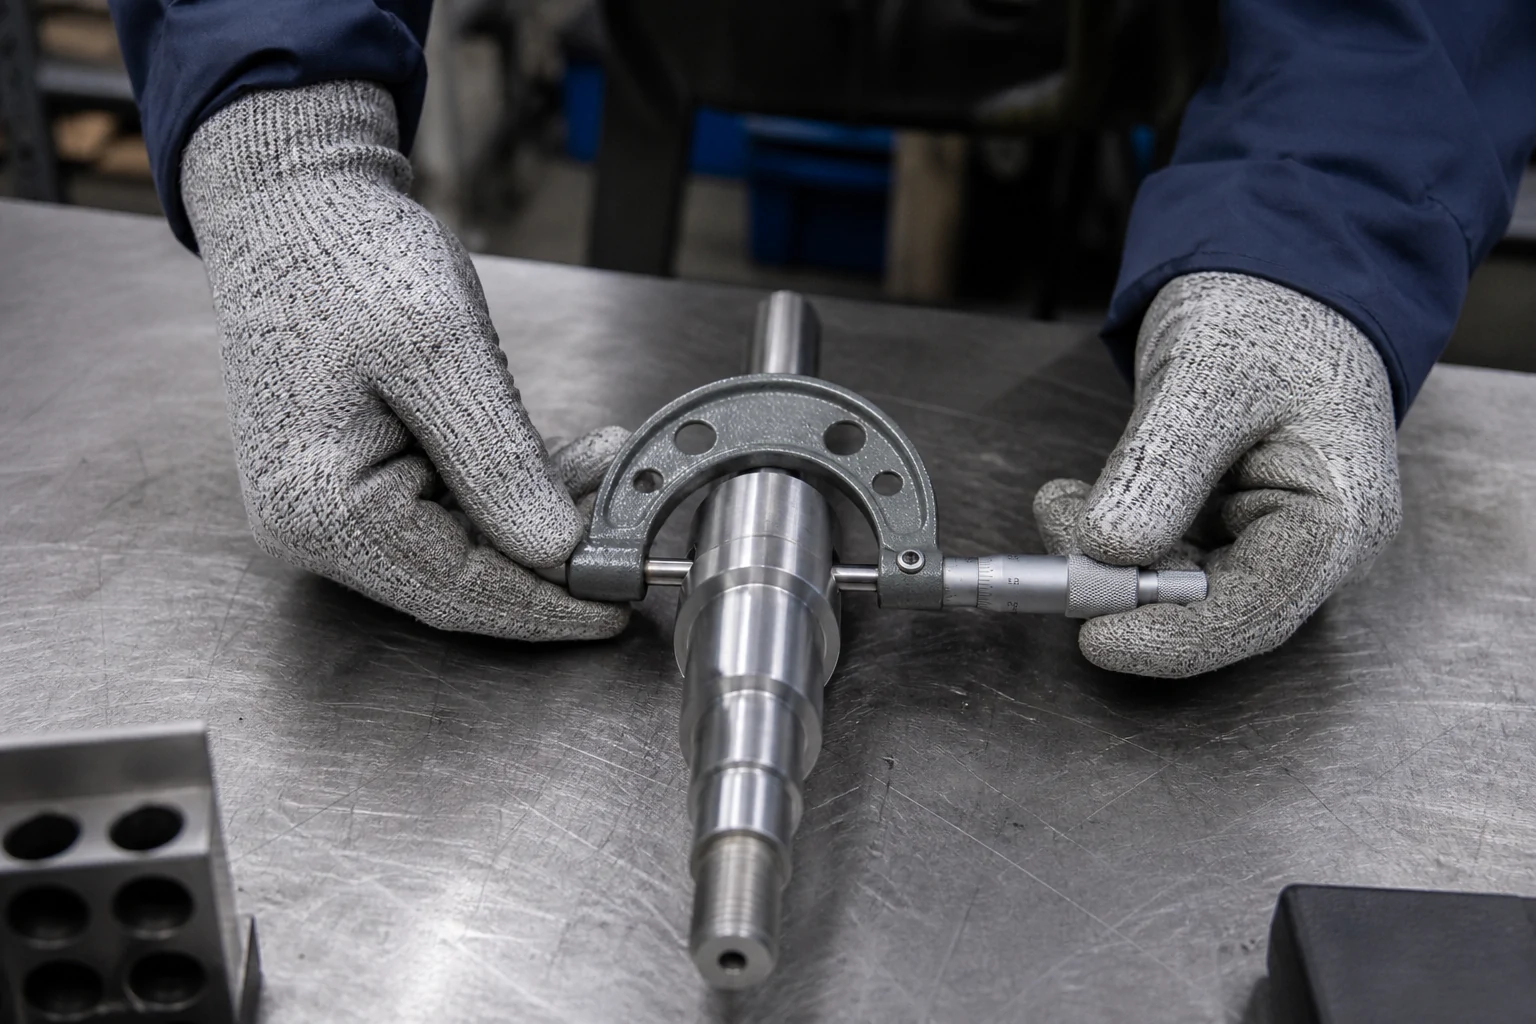
В рамках входного контроля качества (ВКК) проверяется полученная информация о материалах. Последующие проверки проводятся в соответствии с утвержденными чертежами, функциональными интерфейсами и требованиями к документации.
FAI проверяет первую готовую деталь на соответствие утвержденным критическим требованиям.
IPQC проверяет выбранные диаметры и границы раздела в процессе обработки.
OQC подтверждает необходимость проведения необходимых проверок перед отправкой утвержденных деталей на отгрузку.
Методы измерений выбираются с учетом характеристик, допусков и плана контроля.
Планирование инспекцийМетоды подбираются в соответствии с требованиями к элементам, базовой плоскости и чертежу.
Отчеты по проектамТребования к документации подтверждаются в ходе рассмотрения коммерческого предложения.
Подтвержденное оборудованиеКоординатно-измерительная машина, высотомер, микрометр и штангенциркуль.
Пятиречный путь обеспечивает связь утверждённых требований с обработкой, инспекцией и поставкой.
Отправляйте файлы форматов DWG, DXF, STEP, STP, STL, IGES, IGS, PDF или ZIP размером до 20 МБ.
Проверьте базовые параметры, доступ к заготовке, толщину стенки, зазор резьбы, допуски и доступ для измерений.
Освободите маршрут поворота и второстепенных операций от утвержденных требований.
Проверка критических особенностей в соответствии с утверждённым чертежом и планом инспекции.
Защитить, упаковать и подготовить утвержденные детали к отгрузке.
Четыре решения, принятые при разработке чертежа, могут повлиять на крепление заготовки, устойчивость обработки, доступ к инструменту и планирование контроля качества.
Последовательность токарной обработки и способ крепления заготовки могут влиять на перемещение стенок и деформацию детали.
Определите стандарты сопряжения, геометрию рельефа, состояние кромок и потребности в контроле.
Подключите функциональные вращающиеся интерфейсы к четким опорным точкам и измеримым контрольным элементам.
Применяйте критические допуски там, где это требуется для функции детали и контроля сопряжения.
Используйте существующие ресурсы планирования HongKe для определения допусков, требований к материалам и отделке перед составлением коммерческого предложения.
Свяжите функциональные допуски с базовыми параметрами и измеримыми контрольными элементами.
Изучите рекомендации по допустимым отклонениям. →Сравните семейства материалов с учетом геометрии, прочности, отделки и требований проекта.
Изучите материалы для обработки →Согласуйте требования к отделке с базовыми точками, замаскированными областями и критическими размерами.
Изучите варианты отделки. →Прямые ответы для инженерных и закупочных групп, подготавливающих заявку на токарную обработку на станках с ЧПУ.
Токарная обработка на станках с ЧПУ хорошо подходит для обработки вращающихся деталей, таких как валы, втулки, подшипники скольжения, штифты, кольца, муфты, шкивы и фланцы. Проверка чертежа подтверждает доступ к элементам, крепление заготовки и любые потребности в дополнительном фрезеровании.
HongKe CNC может поддерживать допуски до плюс-минус 0,005 миллиметра для проверяемых критически важных элементов. Достижимый результат зависит от геометрии, материала, размера элемента, способа крепления заготовки и метода контроля.
Да. Внутренние и наружные резьбы, канавки для снятия нагрузки и функциональные канавки могут быть проверены с учетом сопряжения, доступа инструмента, состояния кромки и требований к контролю.
HongKe CNC проводит анализ алюминия, нержавеющей стали, стали, латуни и конструкционных пластмасс на соответствие требованиям к геометрии деталей, количеству, отделке и контролю качества.
Контроль качества проводится в соответствии с утвержденными чертежами и проектной документацией. Координатно-измерительная машина, высотомер, микрометр и штангенциркуль выбираются в соответствии с требованиями к характеристикам, допускам и документации.
Отправьте 3D-модель или чертеж с размерами, укажите материал, количество, качество обработки поверхности, критические допуски, требования к контролю качества и место доставки. Форма принимает файлы форматов DWG, DXF, STEP, STP, STL, IGES, IGS, PDF и ZIP размером до 20 МБ.
Загрузите свой чертеж САПР и требования к проекту. Наша инженерная команда проверит вашу деталь перед составлением сметы.
Перед составлением сметы необходимо проверить чертеж.