
Упрочненные проводящие материалы
Резка закаленных инструментальных сталей и других электропроводящих металлов без использования традиционных методов резки.
Проверка чертежей. Проволочная резка проводящих металлов, закаленных деталей, закрытых внутренних профилей, узких пазов и конических элементов.
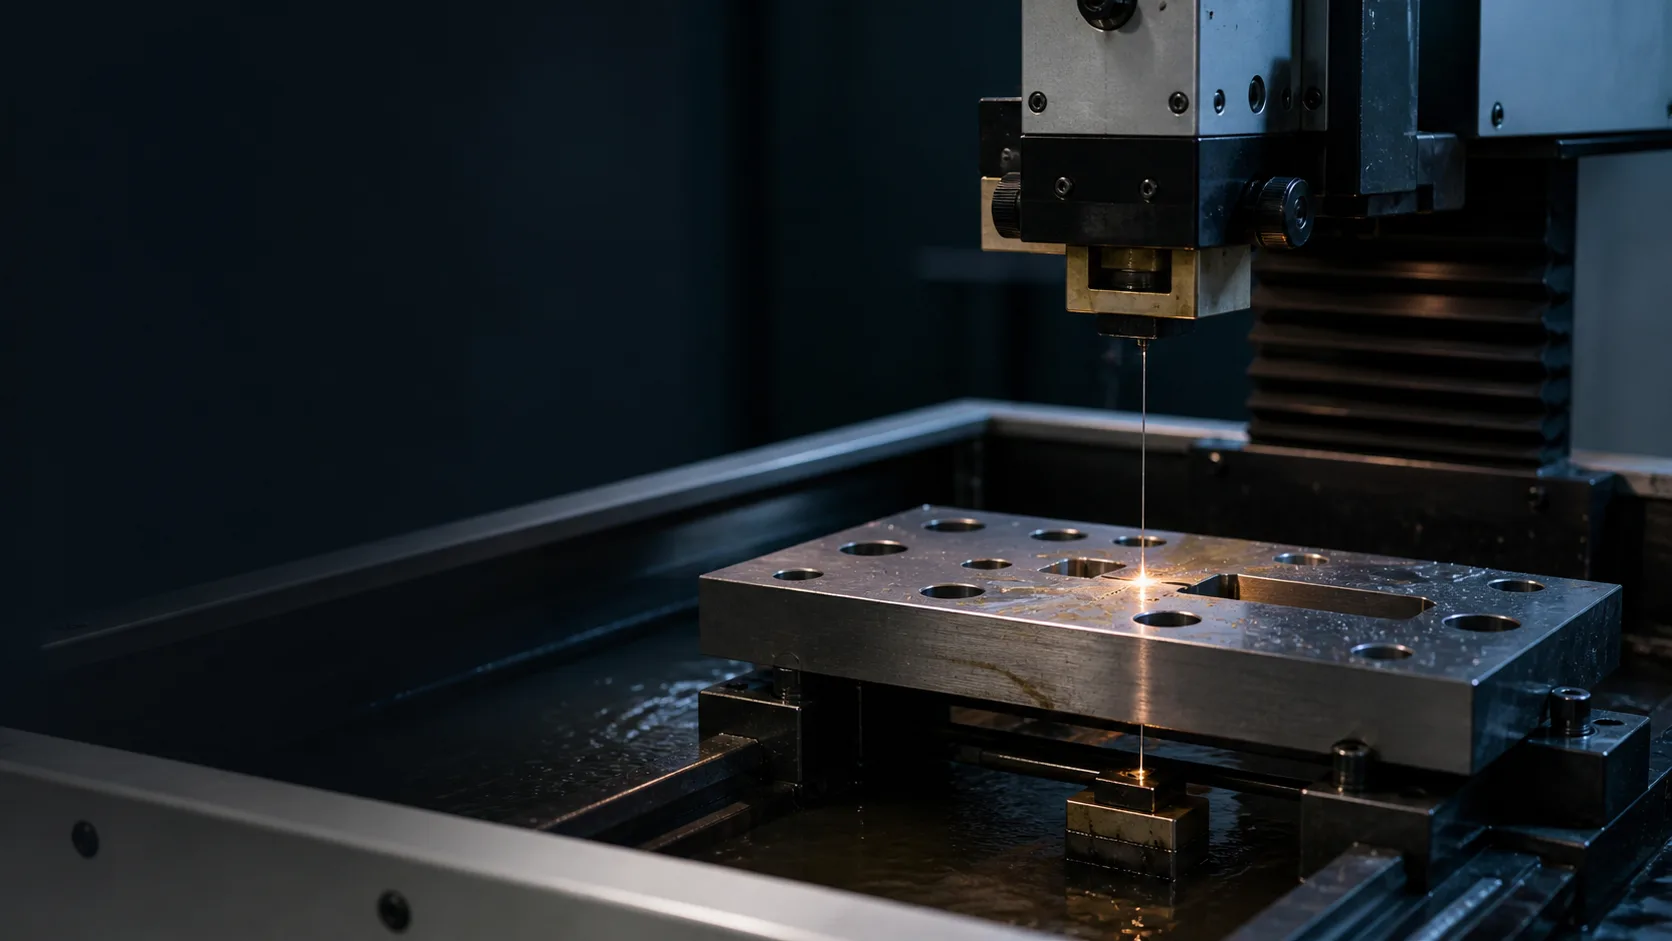
В подтвержденный список оборудования HongKe входят: 13 проволочно-электроэрозионных станков. Записи модели помогают нам распределять работу; осуществимость по-прежнему зависит от материала, геометрии, толщины, оснастки и проверки чертежей.
| модель оборудования | Размер указан в документации на оборудование (мм) | Количество |
|---|---|---|
| DK7735 | 350 × 450 мм | 6 |
| DK7735 (B) | 350 × 550 мм | 1 |
| DK7745 (B) | 450 × 650 мм | 5 |
| DK7763 (C) | 630 × 1200 мм | 1 |
Зарегистрированные технические характеристики станка. Окончательные размеры заготовки и пригодность технологического процесса подтверждаются после проверки чертежа.
Окончательные размеры заготовки, толщина, конусность, допуск и стратегия резки проверяются по чертежу и выбранному станку.
Загрузить чертеж для анализа возможностей →Электроэрозионная обработка проволокой применяется в тех случаях, когда электропроводящий материал, геометрия или требования к малому усилию резки делают использование традиционного инструмента нецелесообразным.
Резка закаленных инструментальных сталей и других электропроводящих металлов без использования традиционных методов резки.
Проверяйте узкие участки и деликатные профили, где низкое усилие резания помогает сохранить геометрию.
Создавайте сложные контуры и пазы, труднодоступные для вращающегося инструмента.
Планируйте профили, пазы и положения, исходя из заданных на чертеже базовых точек и требований к контролю.
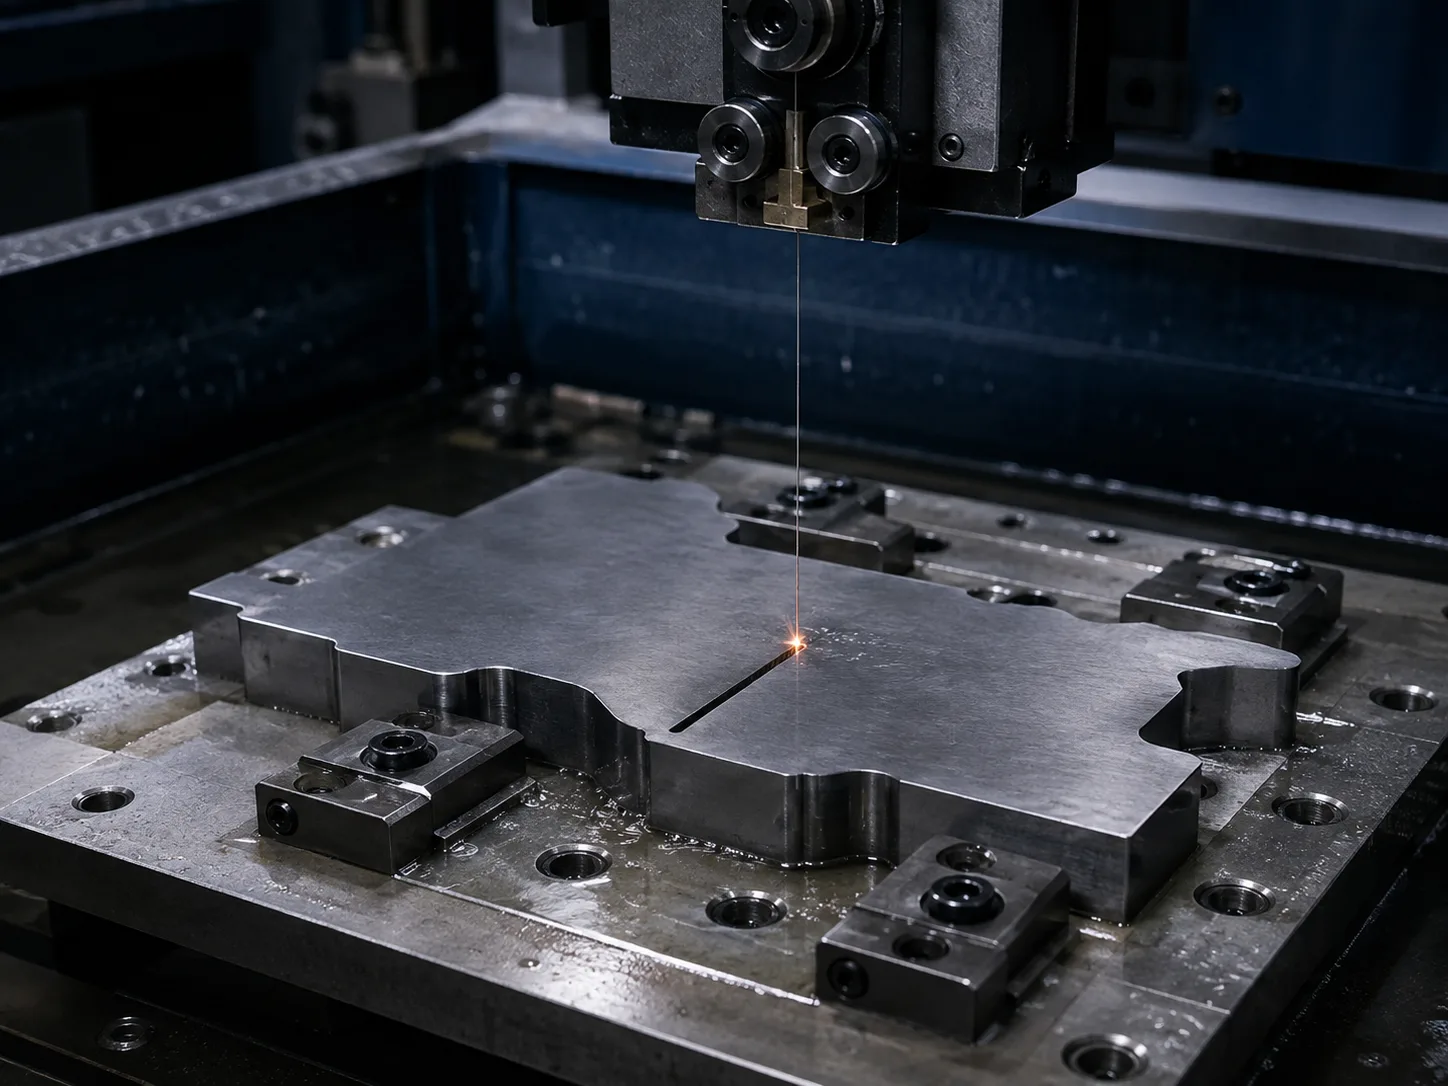
Внешние формы, контуры и узкие элементы, рассмотренные на чертеже.
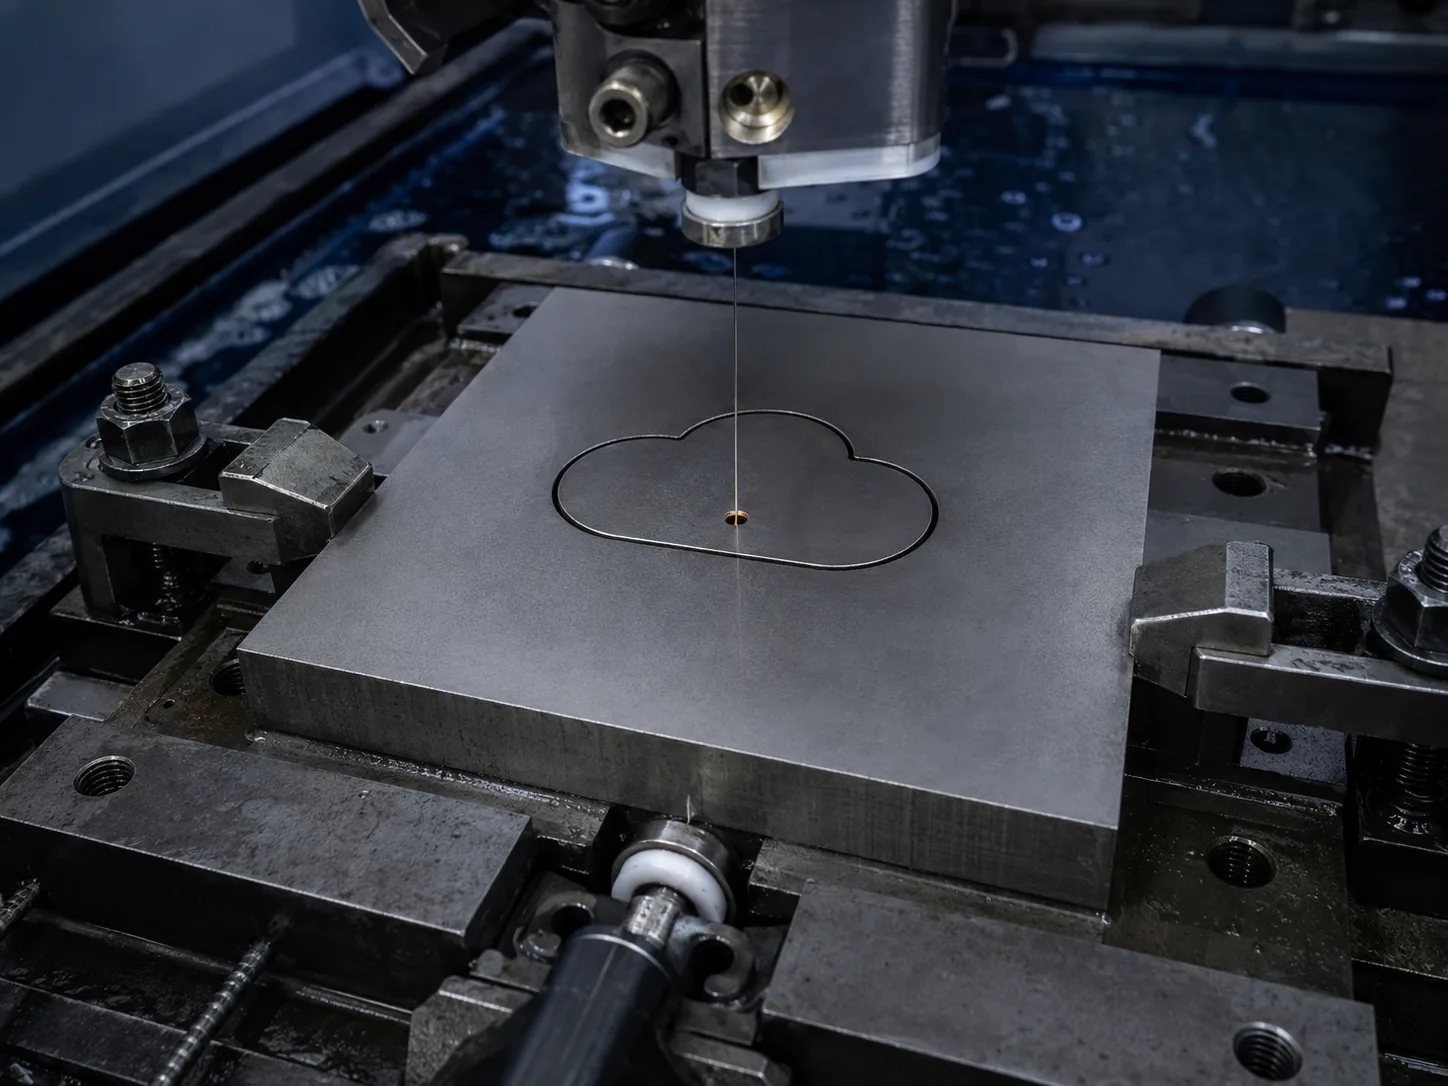
После проверки чертежей возможно бурение начальных скважин для закрытых внутренних профилей.
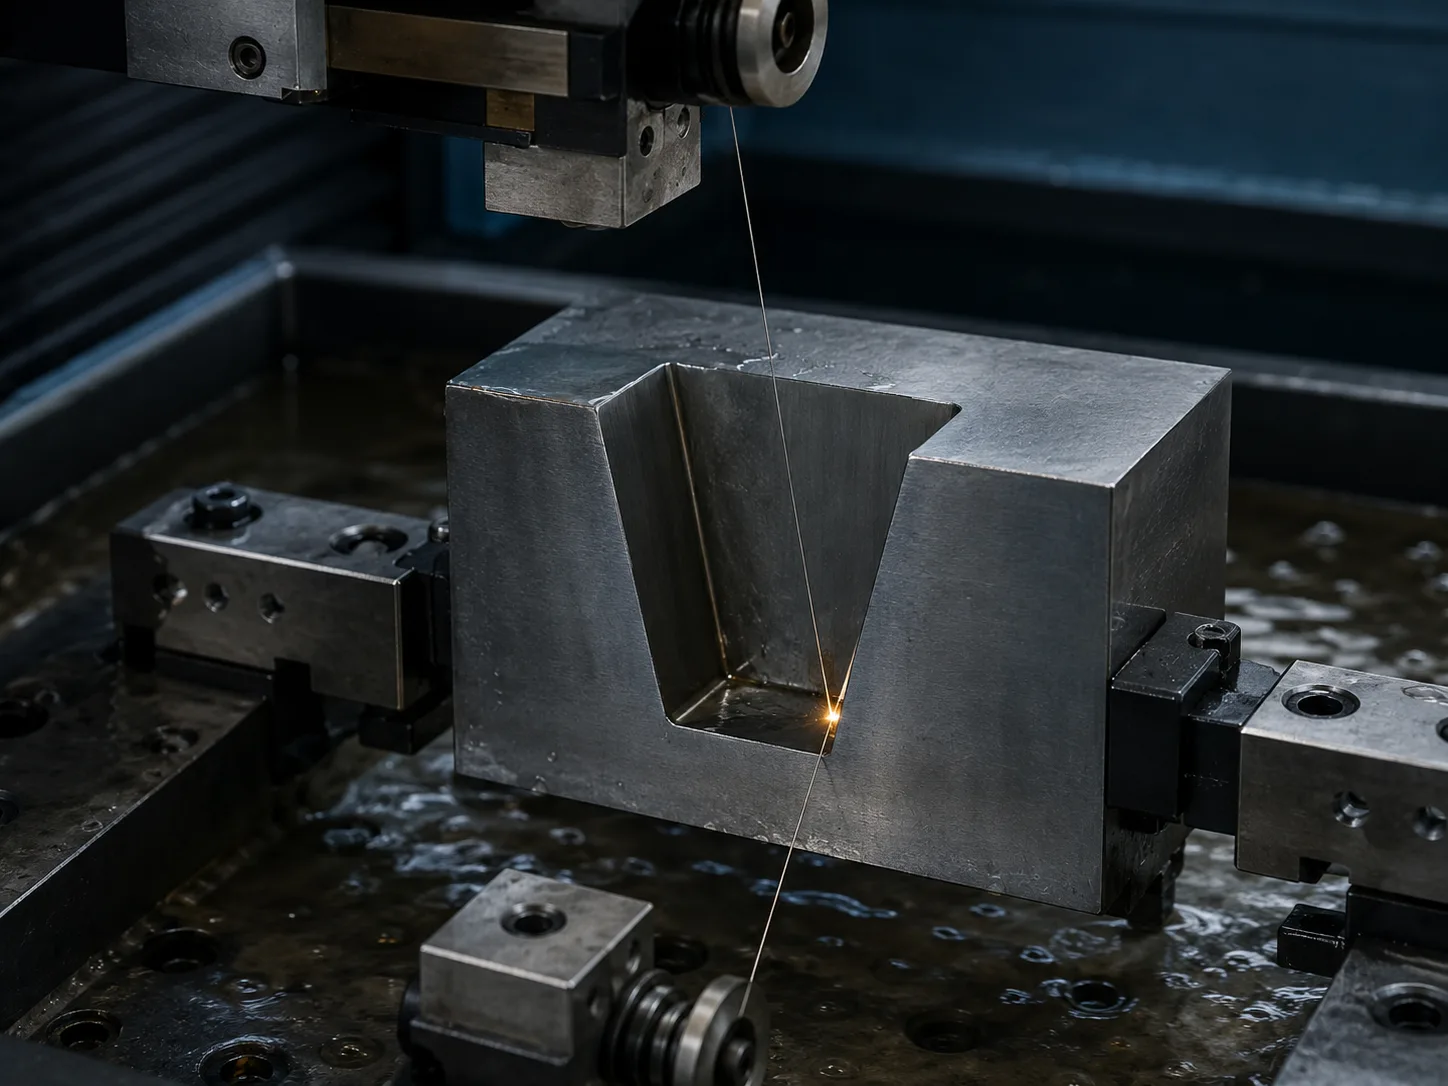
Типичная проверка конусности: до ±3° на протяжении 80 мм; подтверждение производится на выбранном станке, с учетом толщины заготовки и чертежа.
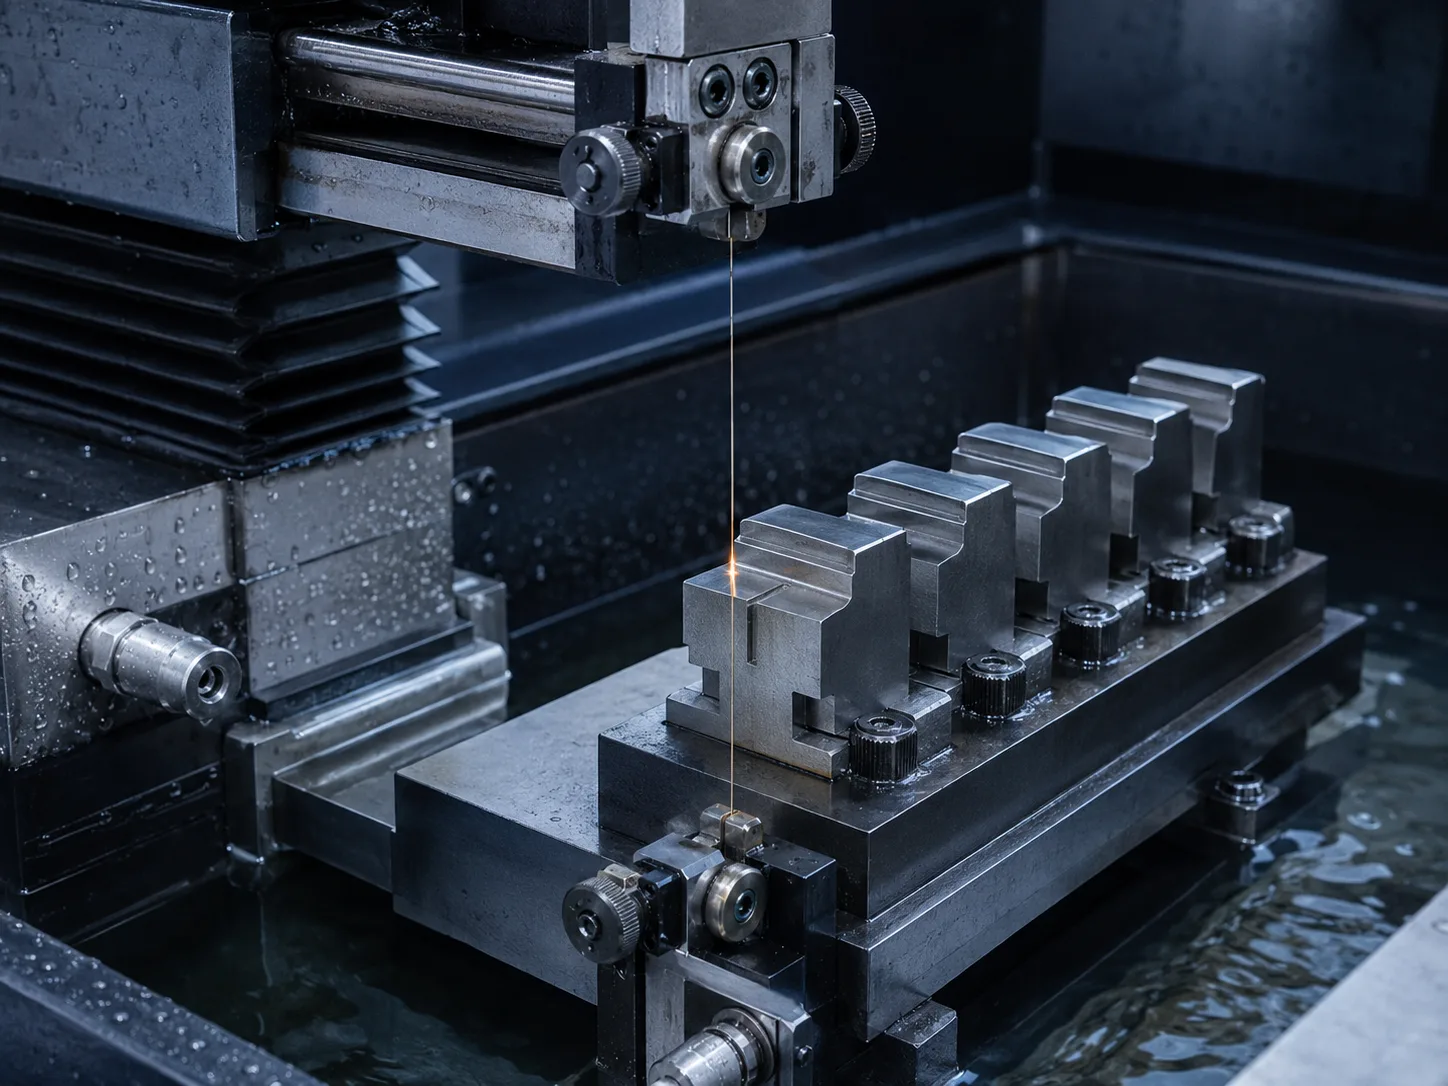
Проверка чертежей для единичных деталей, опытных партий и повторных заказов.
Созданные геометрические модели показывают, какие элементы можно просмотреть; это не детали заказчика и не проектная документация.
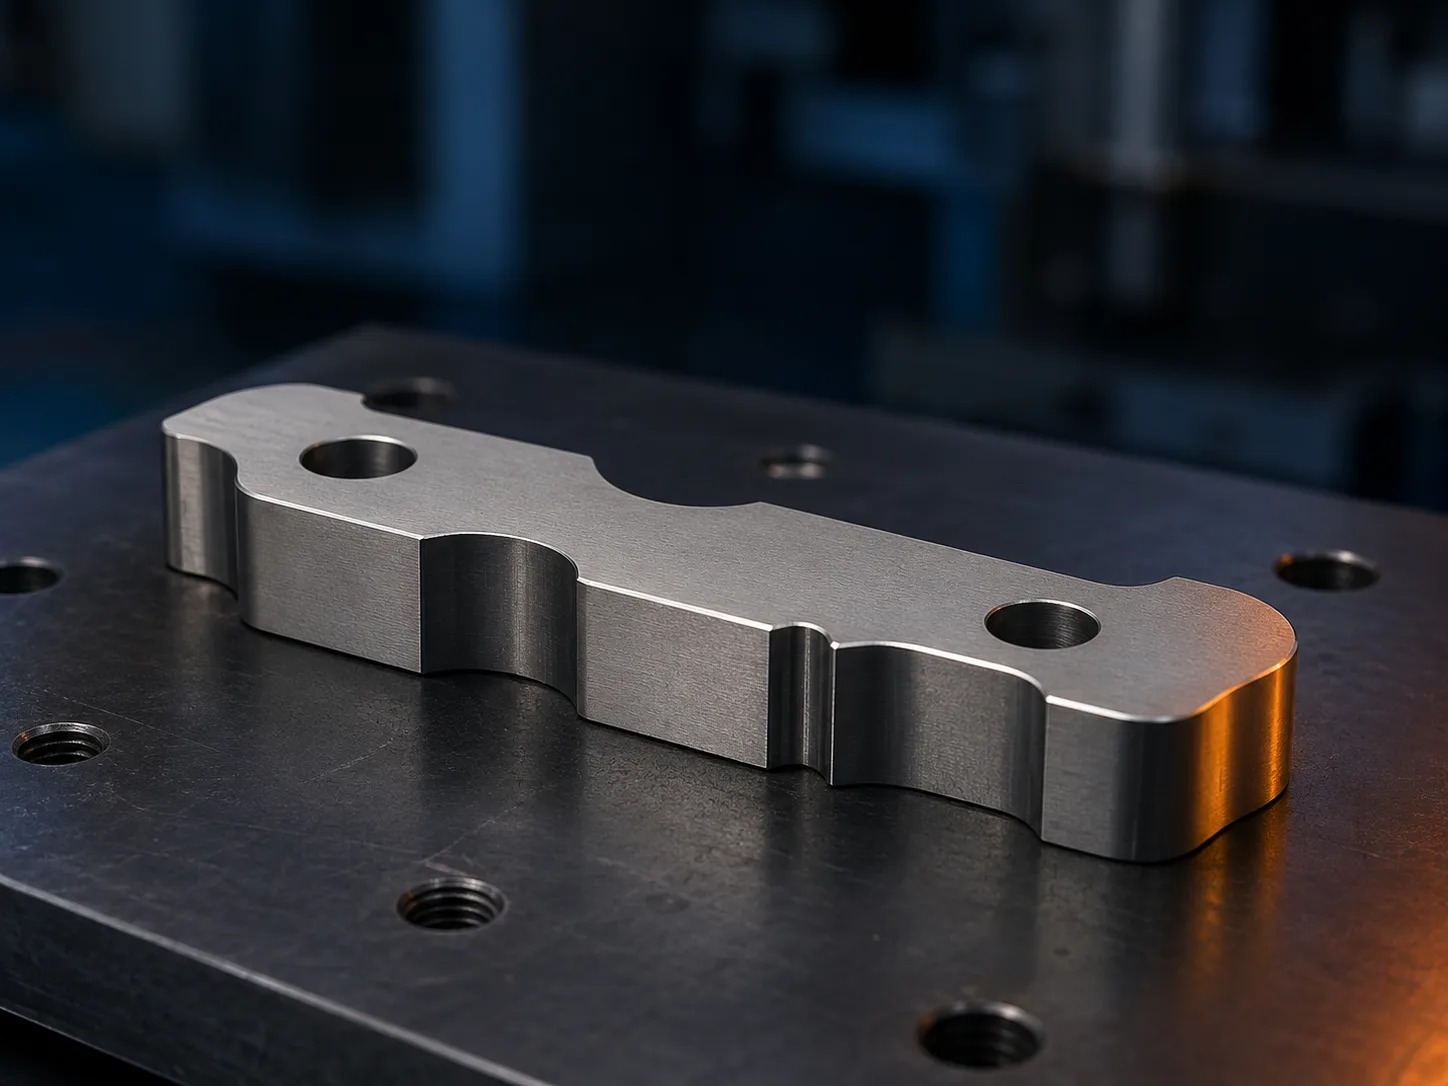
Сложные очертания, рельефы и определяющие детали.
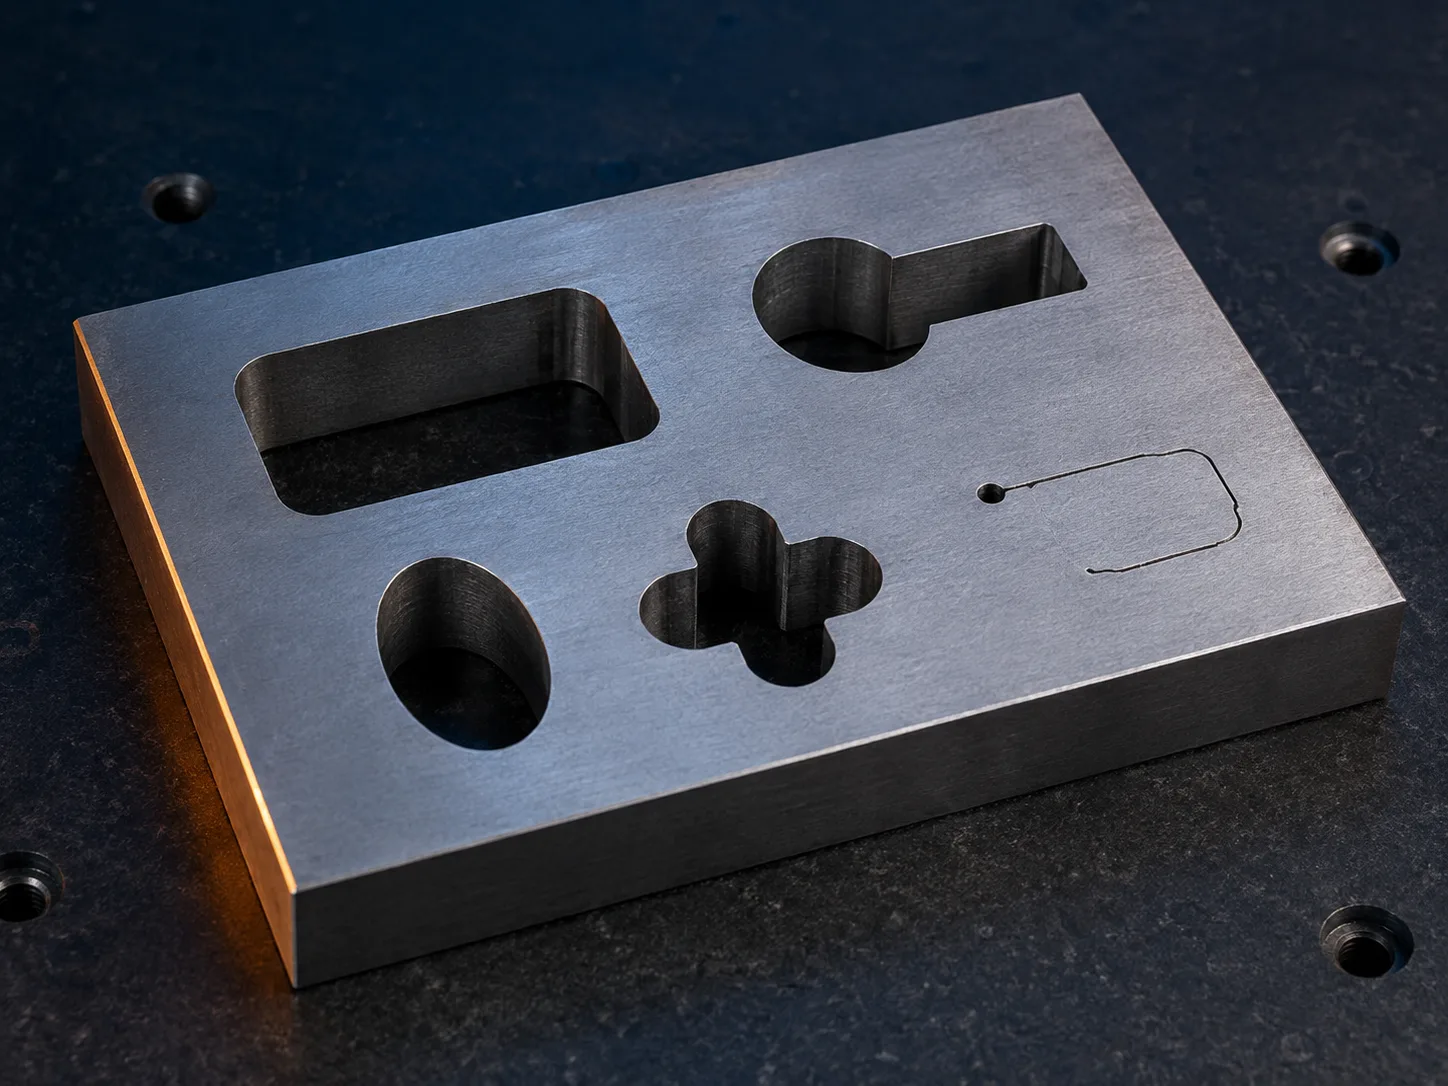
Замкнутые контуры достигаются через проверенные начальные отверстия.
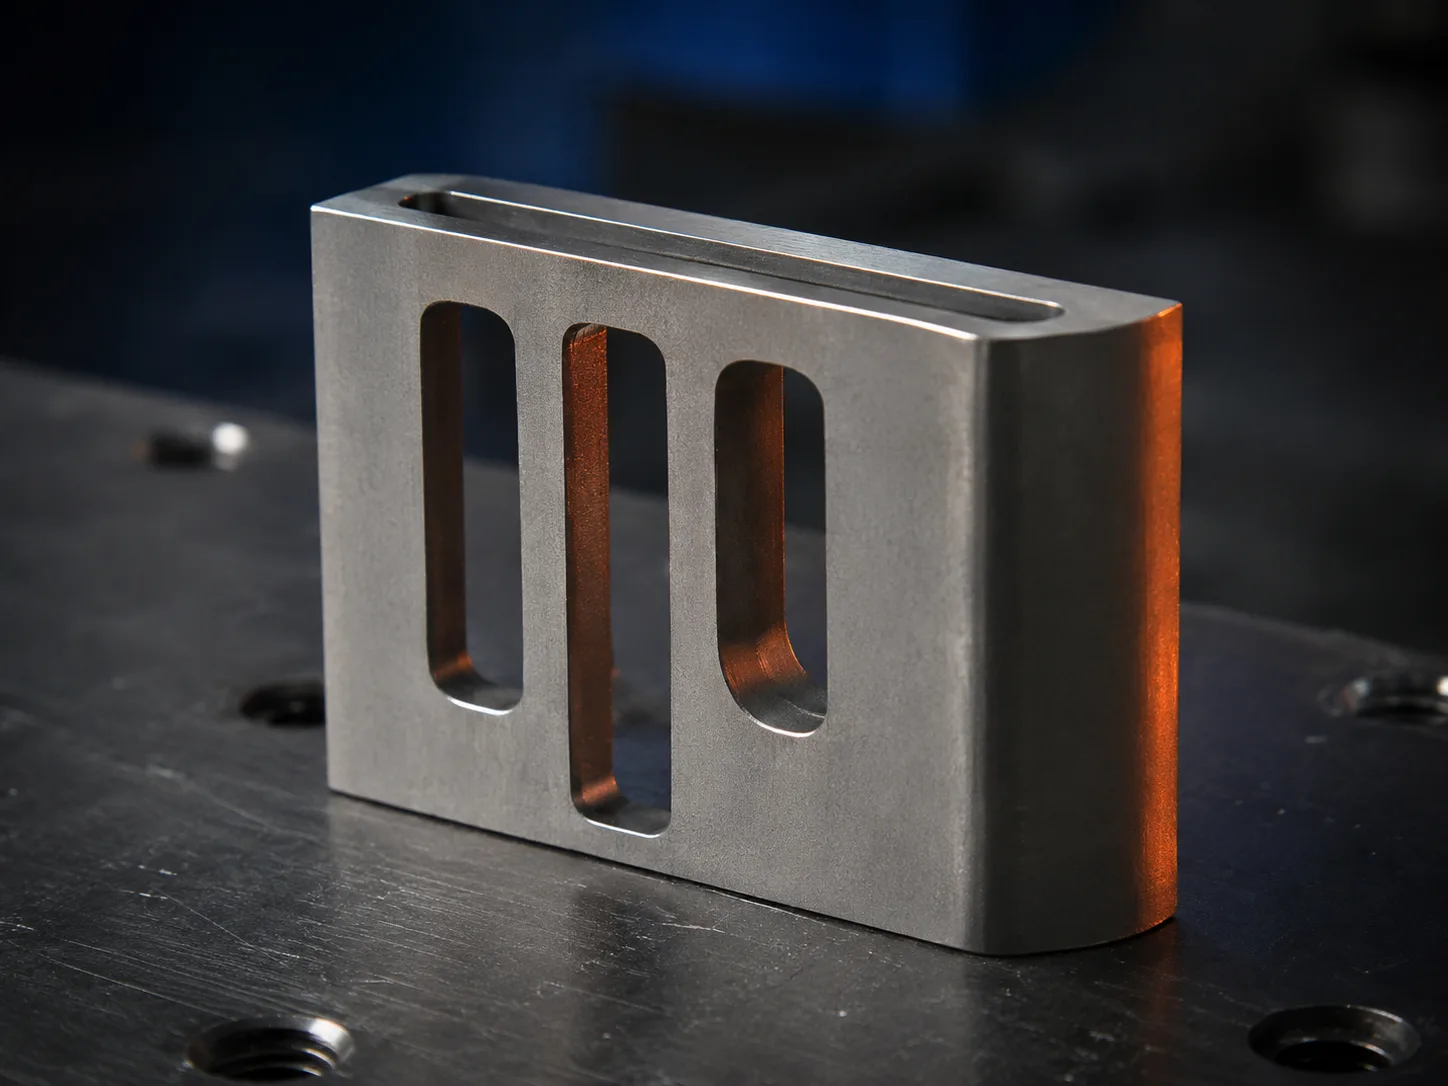
Узкие щели, тонкие стенки и деликатные переходы профилей.
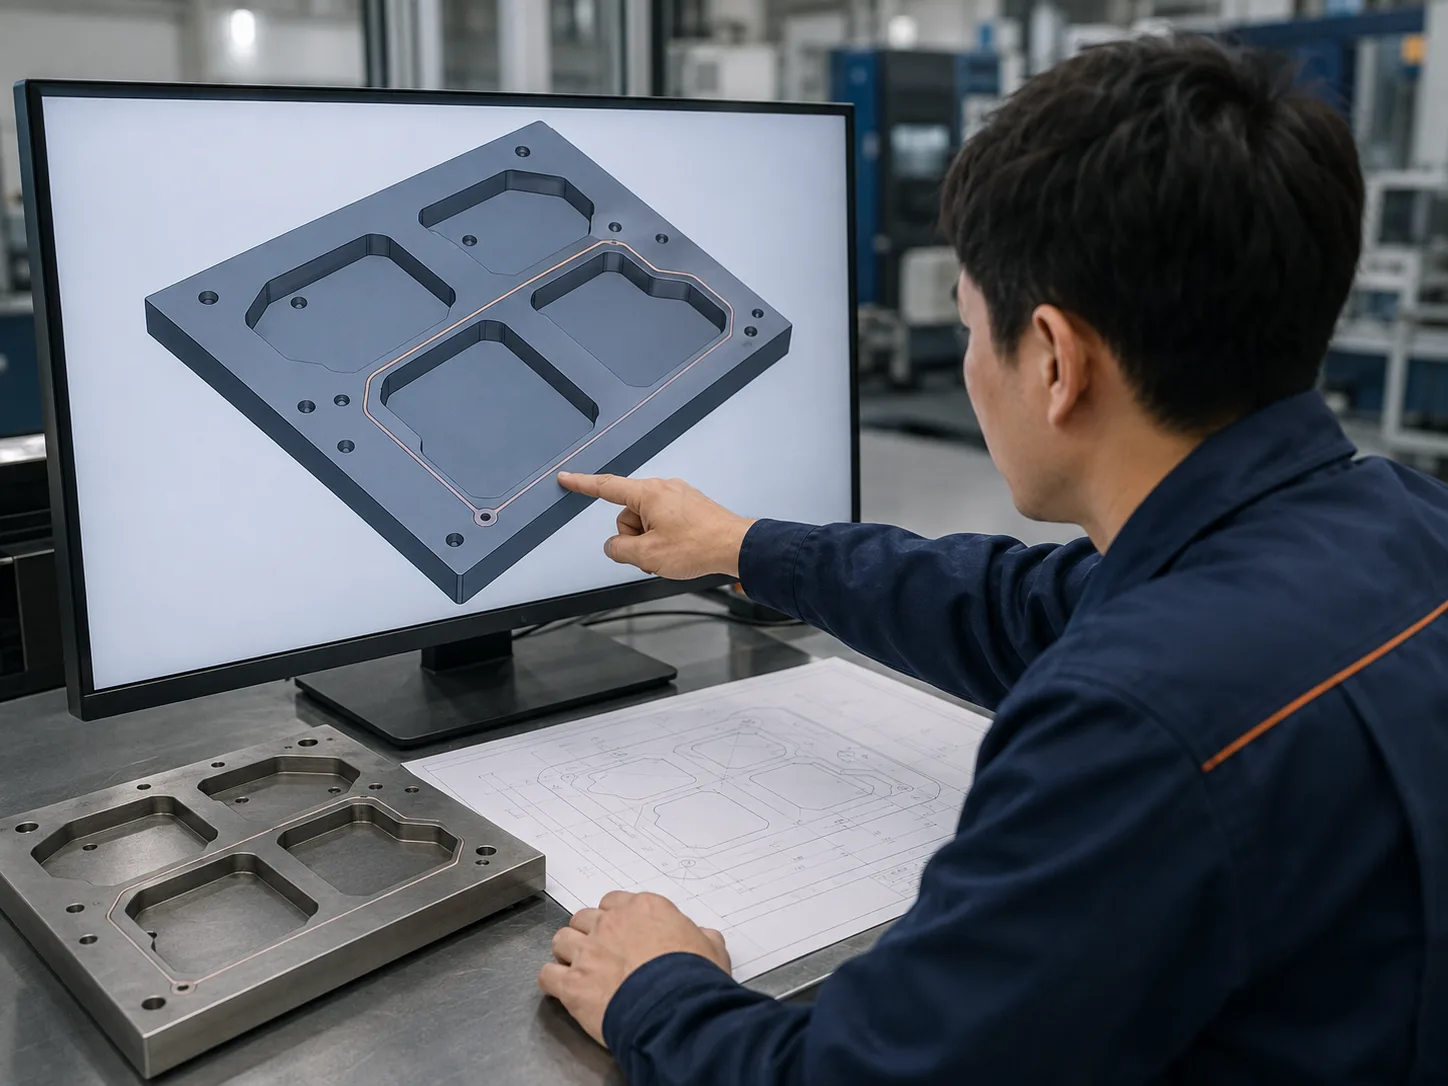
Перед подтверждением маршрута движения станка необходимо согласовать доступ к проводу, геометрию, материал и цель проверки.
Проверка подтверждает пригодность запрошенной геометрии для электроэрозионной обработки проволокой и выявляет любые моменты, требующие уточнения перед составлением коммерческого предложения.
Убедитесь, что указанный материал является электропроводящим и пригоден для электроэрозионной обработки проволокой.
Проверьте места входа для каждого закрытого внутреннего профиля.
Проверьте узкие проходы, внутренние углы и переходы, сопоставив их с выбранным маршрутом.
Подтвердите толщину заготовки, направление конуса и заданное на чертеже соотношение.
Чертеж определяет подходящий метод и необходимую документацию по проверке.
Проверьте контур и геометрию относительно заданных ориентиров.
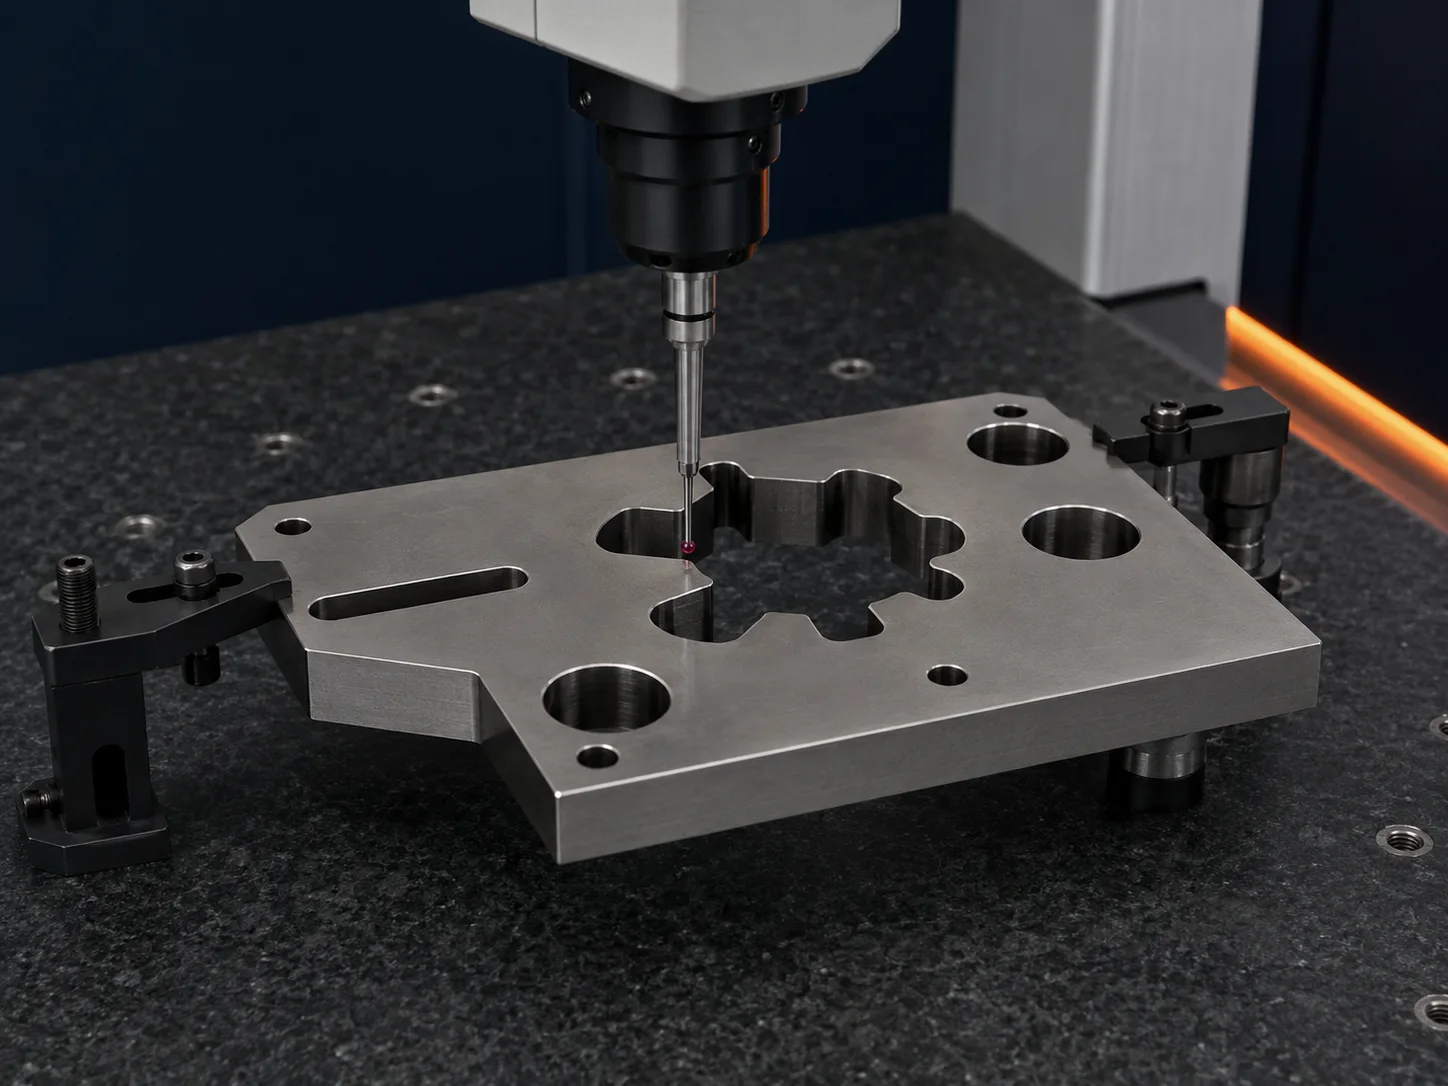
Измерьте подходящие узкие детали с помощью проверенного оборудования.
Проверьте позиционные соотношения между профилями, отверстиями и базовыми точками.
Согласовать объем отчета и критические характеристики до начала производства.
Доступное проверочное оборудование: Координатно-измерительная машина, высотомер, микрометр и штангенциркуль.
Отправьте файлы САПР и требования к проекту.
Проанализируйте потребности в материалах, доступе, конусности и проведении инспекций.
Планирование начальных отверстий, последовательности резки, настройки и количества.
Проведите проволочную резку детали и проверьте согласованные характеристики.
Защитить, упаковать и отправить утвержденные детали.
Расчет стоимости производится на основе проверенных чертежей и требований к производству, а не по единой типовой цене.
Марка материала, условия термообработки и высота среза влияют на план технологического процесса.
Общая длина контура и количество замкнутых профилей влияют на время работы станка и время наладки.
Угловые стенки, узкие элементы и переходы требуют дополнительного рассмотрения и контроля.
Стратегия подготовки производства, объем заказов и необходимая документация определяют структуру ценообразования и сроки выполнения работ.
Четко сформулированные входные данные делают анализ процесса и составление смет более полезными.
Укажите марку и состояние заготовки; она должна быть проводящей.
Определите закрытые профили и подходящие места для ввода проводов.
Размерные пазы, внутренние углы и критически важные взаимосвязи.
Определите направление конусности, базовые точки и необходимые протоколы контроля.
Ответы уточняются чертежом, выбранной машиной и согласованным объемом проверки.
Загрузите свой рисунокДля электроэрозионной обработки проволокой требуется электропроводящая заготовка. Перед подтверждением технологического процесса HongKe проверяет марку материала, его состояние, толщину, геометрию и требования к чертежу.
Да. Электроэрозионная обработка проволокой удаляет проводящий материал без использования обычной силы резания, поэтому закаленную сталь и другие проводящие металлы можно обрабатывать без учета твердости режущей кромки инструмента.
Да. Для закрытого внутреннего профиля требуется предварительное отверстие, чтобы проволоку можно было пропустить через заготовку. HongKe может выполнить сверление начального отверстия после проверки чертежа.
Типичный диапазон проверки конусности составляет до ±3° на протяжении 80 мм. Достижимая конусность проверяется на соответствие выбранному станку, толщине заготовки и чертежу.
Чертеж определяет план контроля. В наличии имеется координатно-измерительная машина, высотомер, микрометр и штангенциркуль, выбор которых зависит от типа объекта и необходимых доказательств.
Предоставьте 2D-чертеж и имеющуюся 3D-модель, информацию о материале, количестве, толщине, критически важных характеристиках, допусках, требованиях к конусности, потребностях в начальном отверстии и запрашиваемые протоколы контроля качества.
Пришлите чертеж, информацию о материале, количестве, толщине, допусках, конусности и необходимые протоколы контроля качества. Наша команда проверит соответствие технологическим параметрам перед составлением коммерческого предложения.
Мы анализируем материалы, геометрию и важнейшие требования проекта.
Мы подтверждаем соответствие оборудования, объем технологического процесса и отвечаем на любые технические вопросы.
Производство начинается только после подтверждения требований и ценового предложения.