
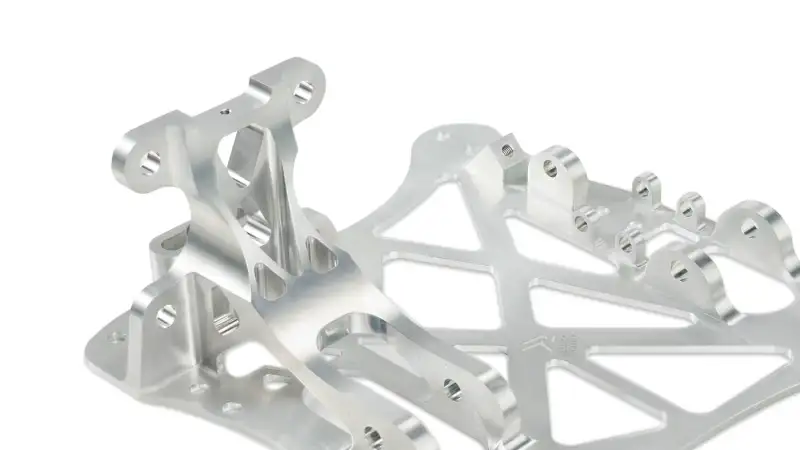
Trả lời nhanh
Chọn bán kính bên trong để bảo toàn hình học giao phối và cho phép tiếp cận dao cắt thực tế. Khi chức năng cho phép, bán kính lớn hơn có thể chứa dụng cụ cứng hơn; cùng nhau xem xét độ sâu của túi và khoảng hở của đầu cặp trước khi thay đổi góc.
Bài học chính
- Sử dụng bán kính bên trong rộng rãi trừ khi hình học giao phối thực sự cần một góc nhọn.
- Giữ các hốc sâu rộng hơn đường cắt cần thiết để chạm tới sàn.
- Sử dụng các tính năng nổi trong đó phần giao phối hình vuông cần làm sạch góc.
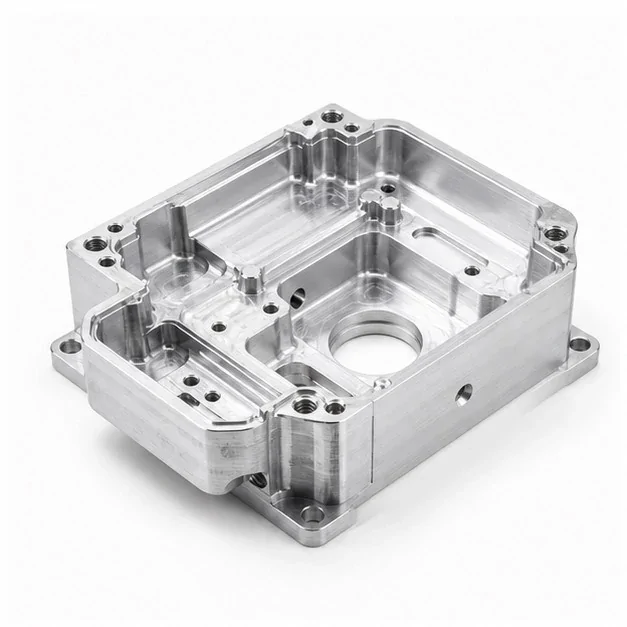
Góc hốc giới hạn cả đường kính dao và đường đi mà nó có thể đi theo. Nếu cùng một hốc sâu, một máy cắt nhỏ cũng cần có tầm với lớn hơn so với đường kính của nó. Sự kết hợp đó có thể làm chậm quá trình gia công và khiến độ lệch khó kiểm soát hơn, ngay cả khi góc trông giống như một chi tiết nhỏ trong CAD.
Phân biệt góc bạn đang kiểm soát
Góc thẳng đứng bên trong, điểm nối giữa sàn và tường và cạnh bên ngoài là những đặc điểm khác nhau. Họ có thể yêu cầu các công cụ và quy tắc chấp nhận khác nhau. Đánh dấu bán kính nào ảnh hưởng đến chức năng và liệu giá trị đó có phải là danh nghĩa chính xác, đường bao khoảng hở tối đa hay yêu cầu được kiểm soát khác hay không.
Nếu một bộ phận giao phối hình chữ nhật đi vào một hốc, hãy kiểm tra hình dạng góc bên ngoài và đường chèn của nó. Việc giảm bớt vật liệu bổ sung có thể được chấp nhận bên ngoài bề mặt tiếp xúc, nhưng đó là quyết định thiết kế. Đừng cho rằng góc CAD trực quan sắc nét phải luôn sắc nét ở mọi độ sâu.
Hãy xem xét máy cắt và người giữ
Bán kính bên trong nhỏ có thể hạn chế đường kính dao cắt. Khi hốc cũng sâu, dụng cụ có thể trở nên dài so với đường kính của nó, làm tăng độ nhạy với độ lệch và độ rung. Người giữ cũng cần có khoảng trống phía trên và xung quanh đối tượng; dao cắt tự chạm tới sàn vẫn có thể va chạm khi lắp vào giá đỡ.
Thảo luận về độ sâu của túi, các bức tường gần đó và hướng tiếp cận là một vấn đề. Hướng dẫn ứng dụng của Sandvik nhấn mạnh tầm quan trọng của việc lắp ráp dụng cụ ổn định và ảnh hưởng của phần nhô ra. Nó không thiết lập bán kính góc tối thiểu chung cho tất cả các bộ phận của HongKe. Hình học và dụng cụ thực tế phải được xem xét lại.
| tham số | Tiểu bang hoặc hiển thị | Xem xét hậu quả |
|---|---|---|
| Yêu cầu về góc | Góc nào và đường bao bán kính cho phép | Tách giới hạn chức năng khỏi chi tiết CAD ngẫu nhiên |
| Độ sâu túi | Độ sâu từ khuôn mặt có thể truy cập | Ảnh hưởng đến phạm vi tiếp cận và phần nhô ra của công cụ |
| hình học giao phối | Bề mặt tiếp xúc và đường dẫn chèn | Xác định nơi có thể chấp nhận được bán kính hoặc hình nổi lớn hơn |
| Giải phóng mặt bằng chủ sở hữu | Các bức tường gần đó và hướng tiếp cận trong mô hình | Kiểm tra quyền truy cập vượt quá khả năng tiên tiến |
| Các lựa chọn thay thế được phép | Cứu trợ địa phương, truy cập mở hoặc tuyến đường khác | Yêu cầu sự chấp thuận của nhà thiết kế trước khi sản xuất |
Cung cấp không gian cho đường chạy dao để làm việc
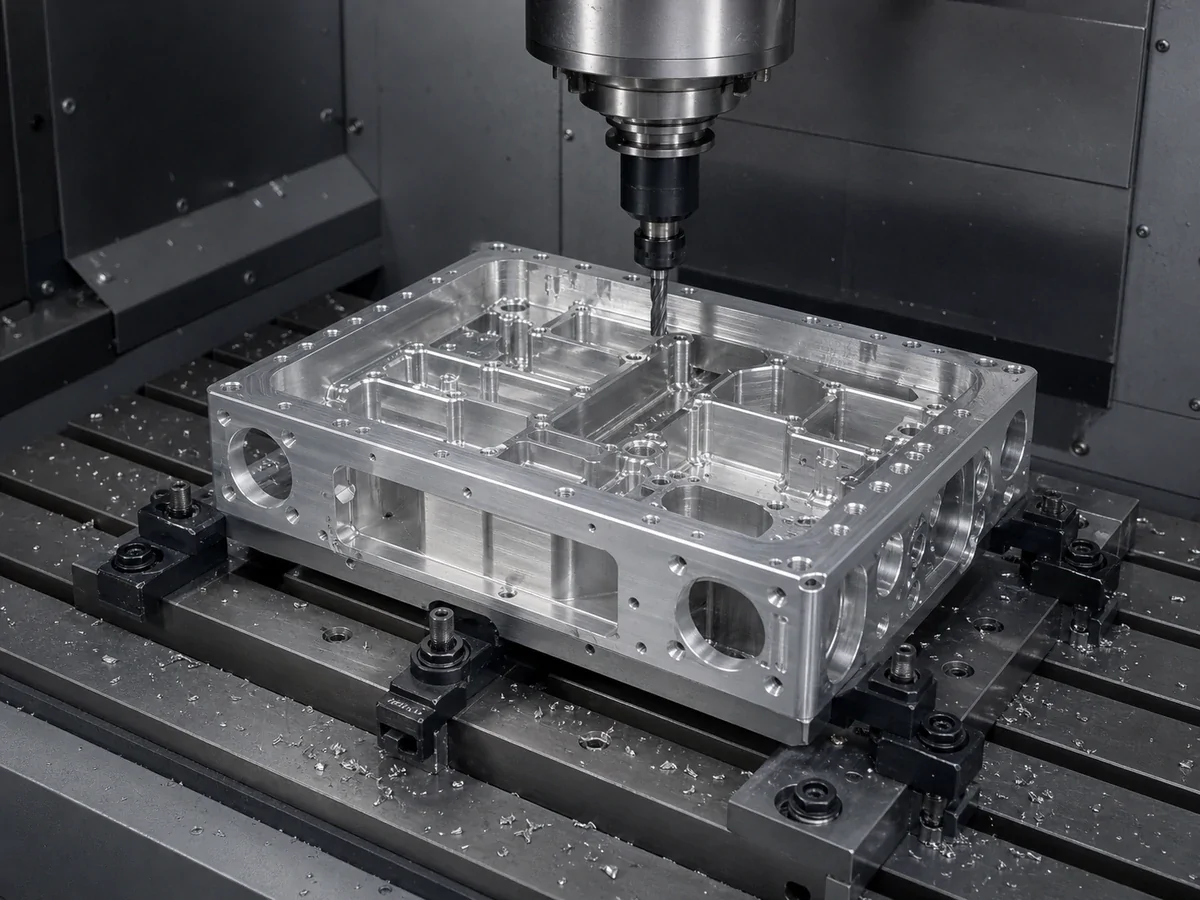
Khi dao cắt có kích thước gần với góc mà nó phải hình thành, độ bám dính có thể tăng lên khi dao đi vào góc. Máy cắt nhỏ hơn so với góc được phép có thể cho phép đường đi dễ quản lý hơn nhưng cũng có thể yêu cầu thêm đường đi ở nơi khác. Sự lựa chọn thực tế cân bằng giữa độ cứng, chiến lược tiếp cận và loại bỏ.
Tránh thiết lập một tỷ lệ bán kính dao cắt cố định mà không xem xét bộ phận đó. Thay vào đó, hãy cho nhà cung cấp biết nơi cho phép bán kính bổ sung hoặc cứu trợ cục bộ. Vì phay CNC , sự tự do đó có thể có giá trị hơn việc chỉ định đường kính dao chính xác làm hạn chế việc lập kế hoạch quy trình một cách không cần thiết.
So sánh các tùy chọn hình học
| Yếu tố xét duyệt | Bán kính bên trong nhỏ | Bán kính chức năng lớn hơn |
|---|---|---|
| Kích thước công cụ | Có thể giới hạn đường kính dao cắt | Có thể cho phép máy cắt lớn hơn khi chức năng cho phép |
| độ cứng | Máy cắt nhỏ có tầm với dài sẽ nhạy cảm hơn với độ lệch | Máy cắt lớn hơn có thể cải thiện độ cứng; tầm với vẫn còn quan trọng |
| Truy cập bỏ túi | Các túi sâu có thể hạn chế cả khoảng trống giữa dụng cụ và đầu cặp | Nhiều góc hơn có thể cải thiện đường dẫn nhưng không loại bỏ các hạn chế của giá đỡ |
| hình học giao phối | Có thể cần thiết để xóa tính năng giao phối hình vuông | Phải bảo toàn khoảng trống chèn, tiếp xúc và diện tích túi có thể sử dụng |
Một hồ sơ nội bộ thực sự sắc nét có thể biện minh cho một phương pháp sản xuất khác. Dây EDM có thể liên quan đến các bộ phận dẫn điện phù hợp và các cấu hình có thể tiếp cận được, nhưng nó giới thiệu các ranh giới hình học và quy trình riêng của nó. Nó phải được đánh giá như một quyết định về lộ trình, không được đưa ra dưới dạng bản sửa lỗi tự động cho mọi túi mù.
Quy trình thiết kế bán kính bên trong
- Hình học giao phối cho phép bán kính Sử dụng bán kính bên trong lớn nhất để duy trì giao diện cần thiết.
- Cạnh giao phối vuông cần giải phóng mặt bằng Chỉ thêm một hình nổi xác định tại điểm giao thoa và xác định kích thước của nó một cách rõ ràng.
- Không có bán kính hoặc cứu trợ được chấp nhận Xem lại lộ trình quy trình khác với các ràng buộc về vật liệu dẫn điện và khả năng tiếp cận hoàn chỉnh.
Điều này có ý nghĩa gì đối với phần của bạn
Cung cấp độ sâu của túi, bộ phận giao phối và các bề mặt thực sự tiếp xúc với nó. Đánh dấu nơi bán kính lớn hơn hoặc hình nổi được phê duyệt có thể chấp nhận được và nơi thiết kế phải không thay đổi. Nếu góc có yêu cầu về ứng suất hoặc độ kín, hãy làm rõ ràng buộc đó trước khi thảo luận về việc giảm chi phí.
Hỏi đánh giá bản vẽ để đánh giá tầm với của dao cắt và độ hở của đầu cặp với mô hình hoàn chỉnh. Bao gồm bất kỳ lựa chọn thay thế bán kính đã thỏa thuận nào trong RFQ . Bản vẽ cuối cùng phải nêu rõ hình dạng được chấp nhận để đề xuất gia công hữu ích không thể trở thành thay đổi sản xuất không kiểm soát được.
- So sánh mọi góc bên trong với đường kính dụng cụ có thể chạm tới nó.
- Kiểm tra độ sâu của túi so với tầm với và bán kính của dao cắt cần thiết.
- Chỉ thêm hình nổi ở nơi có cạnh vuông đối xứng cần có khoảng trống.
Tài liệu tham khảo & đọc thêm
Bối cảnh nguồn hỗ trợ cuộc thảo luận kỹ thuật. Thông số kỹ thuật chính xác của sản phẩm và các tiêu chuẩn áp dụng phải được xác nhận cho bộ phận đó.
