
快速解答
选择一个保留配合几何形状并留下实用刀具通道的内半径。在功能允许的情况下,较大的半径可以容纳更硬的工具;在更换拐角之前,请一起检查凹槽深度和支架间隙。
要点
- 使用较大的内半径,除非配合几何形状确实需要尖角。
- 保持深口袋比到达地板所需的刀具路径更宽。
- 在方形配合零件需要清理拐角的地方使用浮雕特征。
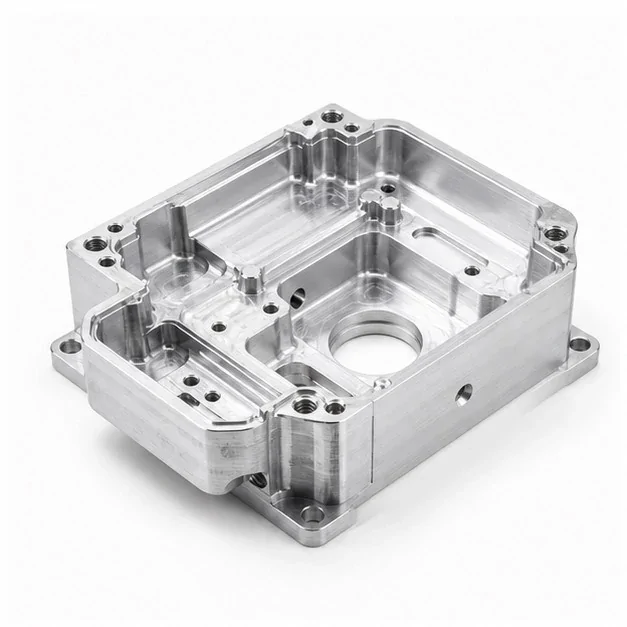
型腔角限制了刀具直径及其可遵循的路径。如果相同的型腔很深,则小刀具也需要相对于其直径更大的延伸范围。这种组合会减慢加工速度,并使偏转更难以控制,即使拐角在 CAD 中看起来只是一个小细节。
区分你正在控制的角落
垂直的内角、地板和墙壁的交界处以及外边缘是不同的特征。他们可能需要不同的工具和验收规则。标记哪个半径影响功能以及该值是否是精确的标称值、最大间隙包络线或其他受控要求。
如果矩形配合零件进入型腔,请检查其外角几何形状和插入路径。在接触表面之外额外的材料浮雕可能是可以接受的,但这是一个设计决定。不要假设视觉上锐利的 CAD 角必须在每个深度都保持锐利。
考虑刀具和刀柄
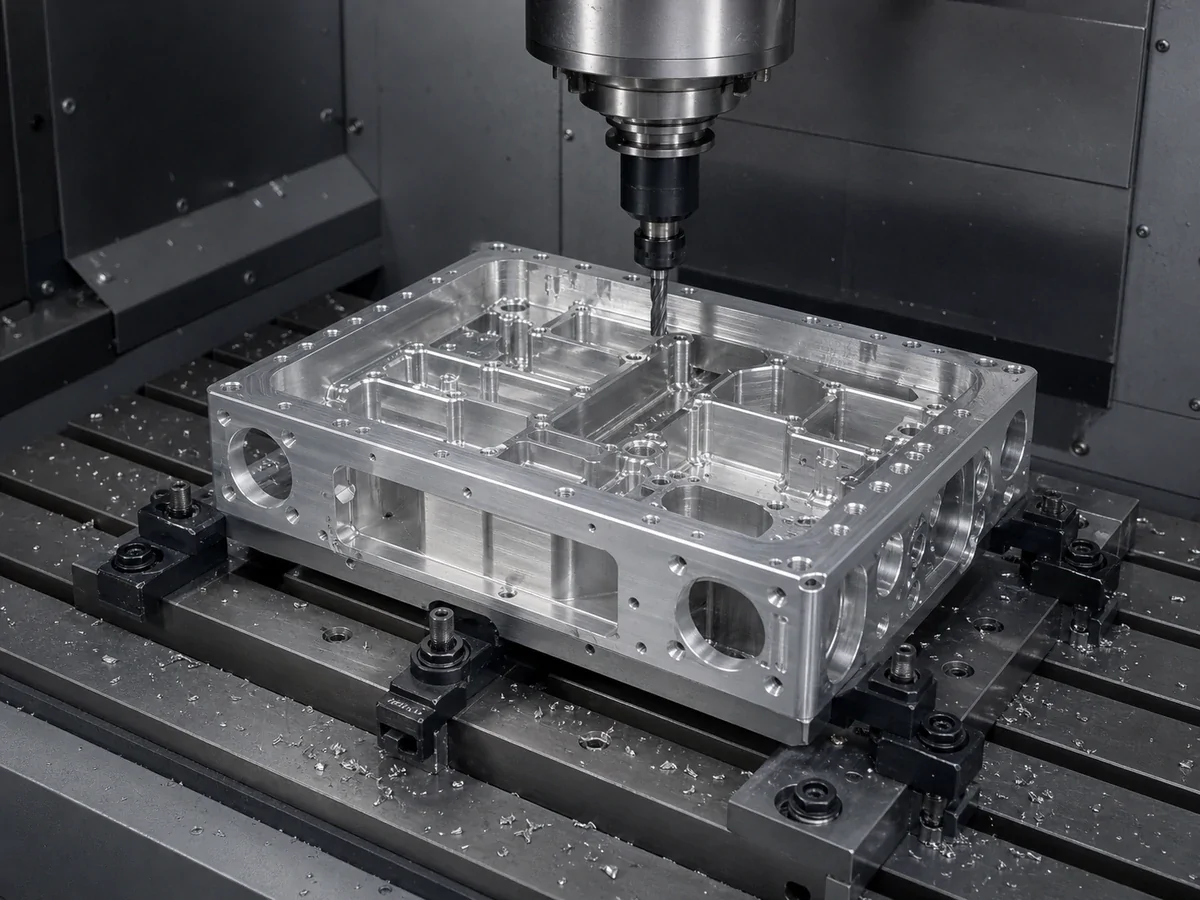
小的内半径会限制刀具直径。当型腔也很深时,刀具相对于其直径可能会变长,从而增加对偏转和振动的敏感性。支架还需要在特征上方和周围留有间隙;自行到达地板的刀具在组装到支架中时仍可能发生碰撞。
将口袋深度、附近墙壁和进入方向作为一个问题进行讨论。山特维克的应用指南强调了稳定刀具组件的重要性和悬伸的影响。它没有为所有宏科零件建立通用的最小圆角半径。必须审查实际的几何形状和工具。
| 范围 | 状态或显示 | 审查后果 |
|---|---|---|
| 转角要求 | 哪个角以及允许的包络半径 | 将功能限制与附带的 CAD 细节分开 |
| 口袋深度 | 距可触及面的深度 | 影响作用范围和工具悬伸 |
| 配合几何形状 | 接触面和插入路径 | 确定可接受较大半径或浮雕的位置 |
| 支架间隙 | 模型中的附近墙壁和接近方向 | 检查超出切削刃的范围 |
| 允许的替代方案 | 当地救援、开放通道或其他路线 | 生产前需要设计师批准 |
为刀具路径提供工作空间
当刀具尺寸接近其必须形成的拐角时,随着刀具进入拐角,啮合度会增加。相对于允许的拐角较小的铣刀可能会允许更易于管理的路径,但也可能需要在其他地方进行额外的通过。实际选择平衡刚度、范围和移除策略。
避免在不考虑零件的情况下设置一种固定的刀具与半径比。相反,请告诉供应商哪里允许额外的半径或局部缓解。为了 数控铣削,这种自由度比指定不必要地限制工艺规划的精确刀具直径更有价值。
比较几何选项
| 审核因素 | 内半径小 | 更大的功能半径 |
|---|---|---|
| 刀具尺寸 | 可限制刀具直径 | 在功能允许的情况下可以使用更大的刀具 |
| 刚性 | 长距离的小刀具对偏转更敏感 | 更大的刀具可以提高刚度;达到仍然很重要 |
| 口袋存取 | 深型腔可能会限制刀具和刀柄间隙 | 更多的角落空间可以改善路径,但不能消除支架限制 |
| 配合几何形状 | 可能需要清除方形配合特征 | 必须保留插入间隙、接触和可用的口袋区域 |
真正锋利的内部轮廓可能证明另一种制造方法是合理的。 线切割 可以与合适的导电部件和可触及的轮廓相关,但它引入了自己的几何形状和工艺边界。它应该被视为路线决策,而不是作为每个盲区的自动修复。
内半径设计流程
- 配合几何形状允许半径使用保留所需接口的最大内半径。
- 方形配合边缘需要间隙仅在干涉点处添加定义的浮雕并明确标注尺寸。
- 不接受任何半径或起伏查看具有完整导电材料和访问限制的不同工艺路线。
这对您来说意味着什么
提供型腔深度、配合部件以及实际接触的表面。标记出可接受较大半径或批准的浮雕的位置以及必须保持设计不变的位置。如果拐角有应力或密封要求,请在讨论降低成本之前明确该约束。
问 图纸审查 使用完整模型评估刀具范围和刀柄间隙。在您的文件中包含任何商定的半径替代方案 询价。最终图纸应清楚地说明可接受的几何形状,以便有用的加工建议不会成为不受控制的生产变更。
- 将每个内角与实际可以到达的刀具直径进行比较。
- 根据所需的刀具范围和半径检查型腔深度。
- 仅在配合方形边缘需要间隙的地方添加浮雕。
参考文献和进一步阅读
源上下文支持工程讨论。必须确认零件的确切产品规格和适用标准。
