
مقدمة في التصنيع باستخدام الحاسب الآلي للألمنيوم
يعد الألومنيوم أحد أكثر المواد المصنعة على نطاق واسع في صناعة CNC. إن نسبة القوة إلى الوزن الممتازة، والتوصيل الحراري، ومقاومة التآكل تجعله الخيار الأفضل للصناعات التي تتراوح من الطيران إلى الإلكترونيات الاستهلاكية. ومع ذلك، فإن تحقيق الجودة المتسقة وفعالية التكلفة في أجزاء الألومنيوم CNC يتطلب فهمًا شاملاً لخصائص المواد، وقيود التصميم، وأفضل ممارسات التصنيع. يغطي هذا الدليل العوامل الرئيسية التي تؤثر على الجودة والتكلفة والمدة الزمنية لمكونات الألومنيوم المصنعة باستخدام الحاسب الآلي.

اختيار سبائك الألومنيوم المناسبة
لا يتم تصنيع جميع سبائك الألومنيوم بنفس الطريقة. السلسلة الأكثر شيوعًا للتصنيع باستخدام الحاسب الآلي هي 6061 و7075 و5083. يوفر 6061-T6 توازنًا جيدًا بين قابلية التصنيع والقوة والتكلفة، مما يجعله الافتراضي للأجزاء ذات الأغراض العامة. يوفر 7075-T6 قوة أعلى ولكنه أكثر عرضة للالتواء ويتطلب سرعات قطع أبطأ. يُفضل 5083 للبيئات البحرية نظرًا لمقاومته الممتازة للتآكل. للحصول على تلميع أو أنودة عالية، تُفضل السبائك مثل 6063 و6463 بسبب هيكلها الحبيبي الموحد.
المبادئ التوجيهية لاختيار السبائك الرئيسية
- 6061-T6 : الأفضل للأقواس الهيكلية والمساكن والإطارات.
- 7075-T651 : مثالية للمكونات عالية الضغط مثل أجزاء علبة التروس.
- 5083-H112 : مناسبة للتجمعات الملحومة الكبيرة والتطبيقات البحرية.
- 2011 : سبيكة ممتازة يمكن تصنيعها مجانًا للتركيبات الملولبة والأجزاء الصغيرة المدورة.
تصميم قابلية التصنيع (DFM) لأجزاء الألومنيوم
تؤثر اختيارات التصميم بشكل مباشر على وقت الدورة وتآكل الأداة وجودة الجزء. سيساعد اتباع قواعد سوق دبي المالي هذه على تقليل التكاليف وتجنب عيوب التصنيع الشائعة.
سمك الجدار والأضلاع
تجنب الجدران الرقيقة التي يقل سمكها عن 0.5 مم (0.020 بوصة) للألمنيوم. تهتز المقاطع الرقيقة أثناء القطع، مما يتسبب في حدوث اهتزاز وسوء تشطيب السطح. قم بزيادة سمك الجدار إلى 1.0 مم (0.040 بوصة) على الأقل لتحقيق الصلابة.
الزوايا الداخلية والأقطار
يجب تجنب الزوايا الداخلية الحادة. استخدم نصف قطر أداة لا يقل عن R1.0 مم (0.039 بوصة). تتطلب أنصاف الأقطار الأصغر طواحين نهائية ذات قطر صغير، وهي أضعف وأبطأ. تتيح الشرائح الكبيرة استخدام أداة أكبر وإزالة المواد بشكل أسرع.
ثقوب مترابطة
الألومنيوم ناعم وعرضة لتجريد الخيوط. بالنسبة للثقوب الموجودة أسفل M5، فكر في استخدام إدخالات ملولبة. بالنسبة للخيوط الأكبر حجمًا، تأكد من أن عمق الثقب يلائم مشاركة الخيط بالكامل دون الوصول إلى القاع. تجنب الخيوط العمياء القريبة جدًا من السطح.

التسامح والانتهاء من السطح
تبلغ التفاوتات القياسية في تصنيع CNC للألمنيوم ±0.1 مم (ISO 2768-m). يمكن تحقيق تفاوتات أكثر صرامة تصل إلى ±0.025 مم ولكنها تزيد التكلفة بسبب السرعات البطيئة والتمريرات المتعددة والفحص المتكرر.
خشونة السطح
ينتج الطحن القياسي Ra 1.6–3.2 ميكرومتر. للحصول على لمسة نهائية ناعمة (Ra 0.8 ميكرومتر)، استخدم تمريرات التشطيب الدقيقة مع خطوة صغيرة. عادةً ما تكون الأسطح المُشكَّلة مقبولة للأجزاء الوظيفية. غالبًا ما تتطلب الأجزاء الجمالية تشطيبًا ثانويًا مثل تفجير الوسائط أو النقش الكيميائي.
التسطيح والاستقامة
يمكن أن تتشوه أجزاء الألومنيوم الرفيعة والكبيرة أثناء المعالجة بسبب الضغوط المتبقية. يساعد تخفيف الضغط على المخزون الخام (على سبيل المثال، التمدد المسبق لـ 6061-T651). استخدم مسارات أدوات المثبط وقلل ضغط التثبيت لتقليل التشويه.
استراتيجيات التثبيت والعمل
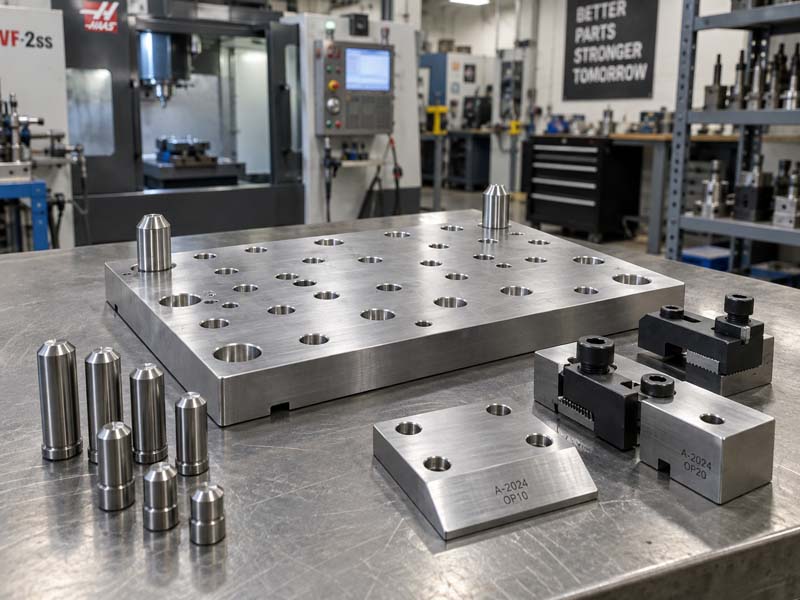
يعد التثبيت المناسب أمرًا بالغ الأهمية في تصنيع الألمنيوم لأن المادة خفيفة الوزن ويمكن أن تهتز. وتشمل الحلول المشتركة:
- طاولات فراغ : مثالية للأجزاء المسطحة والرفيعة لتوفير الدعم المتساوي.
- لوحات تركيب وحدات مع دبابيس تحديد الموقع : الإعداد المتكرر لإنتاج دفعة.
- فكين ناعمين ورؤوس مخصصة : لمحات غير منتظمة والهندسات المعقدة.
معلمات الأدوات والقطع
الألومنيوم مادة كاشطة بسبب طبقة الأكسيد الخاصة به. تعمل المطاحن الطرفية المصنوعة من الكربيد مع طلاءات AlTiN أو DLC على تقليل الحافة المبنية. سرعات القطع الموصى بها: 600-1200 م/دقيقة للتخشين، 200-500 م/دقيقة للتشطيب. استخدم سائل التبريد (قابل للذوبان في الماء) لمنع لحام الرقائق. يعد إخلاء الرقائق أمرًا أساسيًا: استخدم زوايا حلزونية عالية وحفر نقر.
طرق فحص الجودة
التفتيش يضمن المطابقة لمواصفات الرسم. تتضمن الأدوات الشائعة CMM للأشكال الهندسية المعقدة، ومقاييس الارتفاع لمواضع التسطيح والثقب، ومقاييس الخيوط للخيوط الداخلية. تقوم المقارنات البصرية بفحص التشكيلات الكنتورية. بالنسبة لأجزاء الطيران المهمة، يتم استخدام أجهزة قياس الإحداثيات (CMM) مع إعداد التقارير الكاملة.

التشطيبات السطحية لأجزاء الألومنيوم
تعمل معالجات ما بعد التصنيع على تحسين المظهر ومقاومة التآكل. الخيارات المشتركة:
- أنودة واضحة (النوع الثاني) : طبقة شفافة رقيقة للحماية والجمالية.
- أنودة صلبة (النوع الثالث) : طلاء أكثر سمكًا ومقاوم للاهتراء للبيئات القاسية.
- طلاء مسحوق : لمسة نهائية ملونة متينة للمرفقات الخارجية.
- تفجير حبة : سطح غير لامع موحد لإزالة علامات الأداة.
التحديات المشتركة وكيفية التغلب عليها
تشكيل بور
يميل الألومنيوم إلى إنتاج نتوءات على الحواف. استخدم الأدوات الحادة، وتسلق الطحن، وأدوات أو دورات إزالة الأزيز. تصميم حواف (على سبيل المثال، 0.5×45°) لكسر الحواف الحادة.
الثرثرة والاهتزاز
قم بتقليل تراكب الأداة، وزيادة التغذية، واستخدام المطاحن الطرفية الحلزونية المتغيرة. بالنسبة للجدران الرقيقة، استخدم استراتيجيات التخشين التكيفية واترك مساحة نهائية قدرها 0.2-0.5 ملم.
عدم استقرار الأبعاد بعد التصنيع
يوصى بتخفيف الضغط عن طريق التعتيق الطبيعي أو التدوير الحراري للأجزاء الدقيقة. الخشنة على مراحل: أولًا خشنة، ثم السماح بالتخلص من التوتر، ثم الانتهاء. هذا يستقر الأبعاد.
خاتمة
تتطلب المعالجة الناجحة باستخدام الحاسب الآلي لأجزاء الألومنيوم اتباع نهج شامل - بدءًا من اختيار المواد وتصميمها من أجل قابلية التصنيع وحتى التثبيت والتشطيب المناسبين. من خلال فهم سلوك سبائك الألومنيوم وتطبيق أفضل الممارسات في الأدوات والفحص، يمكن للمهندسين والمشترين تحقيق أجزاء عالية الجودة وفعالة من حيث التكلفة في فترات زمنية قصيرة. بالنسبة للمشاريع المعقدة، يضمن التعاون مع ورشة تصنيع CNC ذات خبرة مثل Hongke CNC تحسين تصميمك للتصنيع من البداية.