
铝材数控加工简介
铝是 CNC 行业中加工最广泛的材料之一。其优异的强度重量比、导热性和耐腐蚀性使其成为从航空航天到消费电子等行业的首选。然而,要在 CNC 铝制零件中实现一致的质量和成本效率,需要透彻了解材料特性、设计限制和加工最佳实践。本指南涵盖了影响铝 CNC 加工部件的质量、成本和交货时间的关键因素。

选择合适的铝合金
并非所有铝合金的加工方式都相同。 CNC 加工最常见的系列是 6061、7075 和 5083。6061-T6 提供了可加工性、强度和成本的良好平衡,使其成为通用零件的默认选择。 7075-T6 提供更高的强度,但更容易翘曲,并且需要较慢的切割速度。 5083因其优异的耐腐蚀性而受到海洋环境的青睐。对于高抛光或阳极氧化,6063 和 6463 等合金是首选,因为它们具有均匀的晶粒结构。
关键合金选择指南
- 6061-T6: 最适合结构支架、外壳和框架。
- 7075-T651: 非常适合变速箱部件等高应力部件。
- 5083-H112: 适用于大型焊接组件和船舶应用。
- 2011: 优秀的易加工合金,适用于螺纹配件和小型车削零件。
铝零件的可加工性设计 (DFM)
设计选择直接影响循环时间、刀具磨损和零件质量。遵循这些 DFM 规则将有助于降低成本并避免常见的加工缺陷。
壁厚和筋
对于铝材,应避免厚度低于 0.5 毫米(0.020 英寸)的薄壁。薄截面在切割过程中会振动,导致颤动和表面光洁度差。将壁厚增加到至少 1.0 毫米(0.040 英寸)以获得刚性。
内角和半径
应避免尖锐的内角。使用至少 R1.0 毫米(0.039 英寸)的刀具半径。较小的半径需要小直径的立铣刀,这种立铣刀更弱且更慢。宽大的圆角允许更大的刀具和更快的材料去除。
螺纹孔
铝质较软,容易发生螺纹脱落。对于 M5 以下的孔,请考虑使用螺纹嵌件。对于较大的螺纹,请确保孔深能够容纳完全螺纹啮合而不会触底。避免盲螺纹距离表面太近。

公差和表面光洁度
铝材的标准 CNC 加工公差为 ±0.1 mm (ISO 2768-m)。可以实现低至 ±0.025 mm 的更严格公差,但由于速度较慢、多次通过和频繁检查,会增加成本。
表面粗糙度
标准铣削产生 Ra 1.6–3.2 µm。为了获得光滑的光洁度 (Ra 0.8 µm),请使用小步距的精细精加工走刀。加工后的表面通常可以用于功能部件。美观的零件通常需要进行二次精加工,例如介质喷砂或化学蚀刻。
平面度和直线度
由于残余应力,薄而大的铝制零件在加工过程中可能会变形。消除原材料应力(例如,对 6061-T651 进行预拉伸)会有所帮助。使用阻尼器刀具路径并降低夹紧压力以最大限度地减少变形。
夹具和工件夹持策略
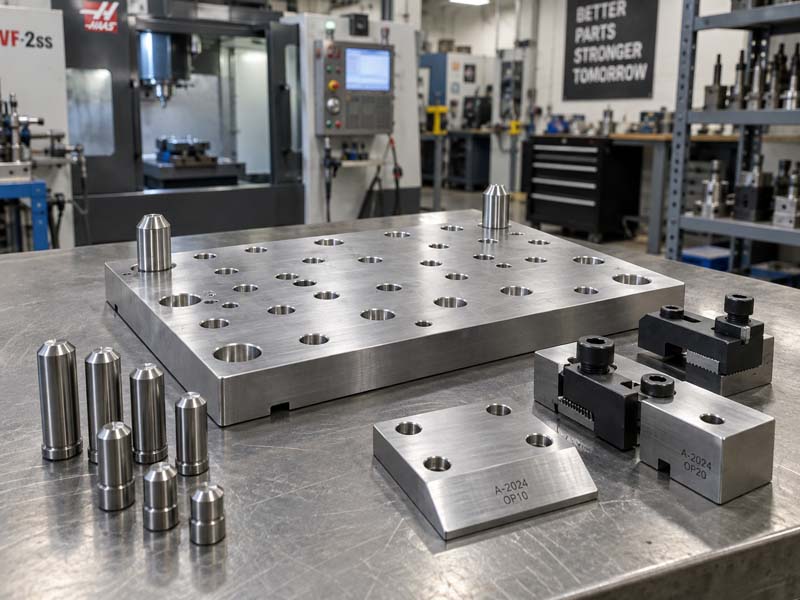
正确的夹具对于铝加工至关重要,因为这种材料重量轻且可能振动。常见的解决方案包括:
- 真空工作台: 非常适合扁平、薄的零件,以提供均匀的支撑。
- 带定位销的模块化固定板: 批量生产的可重复设置。
- 软钳口和定制虎钳: 适用于不规则轮廓和复杂的几何形状。
刀具和切削参数
铝由于其氧化层而具有磨蚀性。带有 AlTiN 或 DLC 涂层的硬质合金立铣刀可减少积屑瘤。建议切削速度:粗加工为 600–1200 m/min,精加工为 200–500 m/min。使用冷却液(水溶性)防止芯片熔焊。排屑是关键:采用大螺旋角和深孔钻削。
质量检验方法
检查确保符合图纸规范。常用工具包括用于复杂几何形状的坐标测量机、用于测量平面度和孔位置的高度规以及用于测量内螺纹的螺纹量规。光学比较器检查轮廓轮廓。对于关键的航空航天零件,使用坐标测量机 (CMM) 并提供完整的报告。

铝零件的表面处理
后加工处理可改善外观和耐腐蚀性。常用选项:
- 透明阳极氧化(II 型): 薄透明层具有保护性和美观性。
- 硬质阳极氧化(III型): 更厚的耐磨涂层,适用于恶劣环境。
- 粉末涂料: 适用于室外外壳的耐用色彩饰面。
- 珠光喷砂: 均匀的哑光表面,可去除工具痕迹。
常见的挑战以及如何克服它们
毛刺形成
铝容易在边缘产生毛刺。使用锋利的工具、顺铣和去毛刺工具或循环。设计倒角(例如0.5×45°)以打破锋利的边缘。
颤动和振动
减少刀具悬伸、增加进给量并使用可变螺旋立铣刀。对于薄壁,请使用自适应粗加工策略并留出 0.2–0.5 毫米的精加工余量。
加工后尺寸不稳定
对于精密零件,建议通过自然时效或热循环来消除应力。分阶段粗加工:首先粗加工,释放压力,然后完成。这稳定了尺寸。
结论
铝零件的成功数控加工需要采用整体方法——从材料选择和可制造性设计到适当的固定和精加工。通过了解铝合金的行为并在模具和检测中应用最佳实践,工程师和买家可以在较短的交货时间内获得高质量、具有成本效益的零件。对于复杂的项目,与宏科数控等经验丰富的 CNC 加工车间合作可确保您的设计从一开始就针对制造进行优化。
