
Введение в обработку алюминия с ЧПУ
Алюминий является одним из наиболее широко обрабатываемых материалов в промышленности с ЧПУ. Его превосходное соотношение прочности и веса, теплопроводность и коррозионная стойкость делают его лучшим выбором для различных отраслей промышленности, от аэрокосмической до бытовой электроники. Однако достижение стабильного качества и экономической эффективности при изготовлении алюминиевых деталей с ЧПУ требует глубокого понимания свойств материалов, конструктивных ограничений и передовых методов обработки. В этом руководстве рассматриваются ключевые факторы, влияющие на качество, стоимость и сроки изготовления алюминиевых компонентов, обработанных на станках с ЧПУ.

Выбор правильного алюминиевого сплава
Не все алюминиевые сплавы обрабатываются одинаково. Наиболее распространенными сериями для обработки на станках с ЧПУ являются 6061, 7075 и 5083. 6061-T6 предлагает хороший баланс обрабатываемости, прочности и стоимости, что делает его стандартным для деталей общего назначения. 7075-T6 обеспечивает более высокую прочность, но более склонен к короблению и требует более низких скоростей резки. 5083 предпочтителен для морской среды из-за его превосходной коррозионной стойкости. Для полировки или анодирования предпочтительны такие сплавы, как 6063 и 6463, из-за их однородной зернистой структуры.
Основные рекомендации по выбору сплавов
- 6061-T6 : Лучше всего подходит для конструкционных кронштейнов, корпусов и рам.
- 7075-T651 : Идеально подходит для компонентов, подвергающихся высоким нагрузкам, таких как детали коробки передач.
- 5083-H112 : Подходит для крупных сварных узлов и морского применения.
- 2011 : Превосходный сплав, легко поддающийся механической обработке, для резьбовых фитингов и небольших токарных деталей.
Проектирование обрабатываемости (DFM) для алюминиевых деталей
Выбор конструкции напрямую влияет на время цикла, износ инструмента и качество детали. Соблюдение этих правил DFM поможет снизить затраты и избежать типичных дефектов обработки.
Толщина стенки и ребра
Избегайте тонких стенок толщиной менее 0,5 мм (0,020 дюйма) для алюминия. Тонкие срезы вибрируют во время резки, вызывая вибрацию и плохое качество поверхности. Увеличьте толщину стенки как минимум до 1,0 мм (0,040 дюйма) для обеспечения жесткости.
Внутренние углы и радиусы
Следует избегать острых внутренних углов. Используйте радиус инструмента не менее R1,0 мм (0,039 дюйма). Для меньших радиусов требуются концевые фрезы меньшего диаметра, которые слабее и медленнее. Большой размер галтели позволяет использовать инструмент большего размера и быстрее снимать материал.
Резьбовые отверстия
Алюминий мягкий и склонен к срыву резьбы. Для отверстий ниже M5 рассмотрите возможность использования резьбовых вставок. Для резьбы большего размера убедитесь, что глубина отверстия обеспечивает полное зацепление резьбы без достижения дна. Избегайте заделки глухих ниток слишком близко к поверхности.

Допуски и качество поверхности
Стандартные допуски обработки алюминия на станках с ЧПУ составляют ±0,1 мм (ISO 2768-m). Достижимы более жесткие допуски до ±0,025 мм, но они увеличивают стоимость из-за более низких скоростей, нескольких проходов и частых проверок.
Шероховатость поверхности
Стандартное фрезерование дает Ra 1,6–3,2 мкм. Для получения гладкой поверхности (Ra 0,8 мкм) используйте чистовые проходы с небольшим шагом. Обработанные поверхности обычно приемлемы для функциональных деталей. Эстетические детали часто требуют вторичной обработки, такой как пескоструйная обработка или химическое травление.
Плоскостность и прямолинейность
Тонкие и крупные алюминиевые детали могут деформироваться во время обработки из-за остаточных напряжений. Помогает снятие напряжения с необработанного материала (например, предварительное растяжение для 6061-T651). Используйте демпфирующие траектории движения инструмента и уменьшите давление зажима, чтобы минимизировать искажения.
Стратегии крепления и крепления
Правильное крепление имеет решающее значение при обработке алюминия, поскольку материал легкий и может вибрировать. Общие решения включают в себя:
- Вакуумные столы : Идеально подходит для плоских тонких деталей, обеспечивая равномерную поддержку.
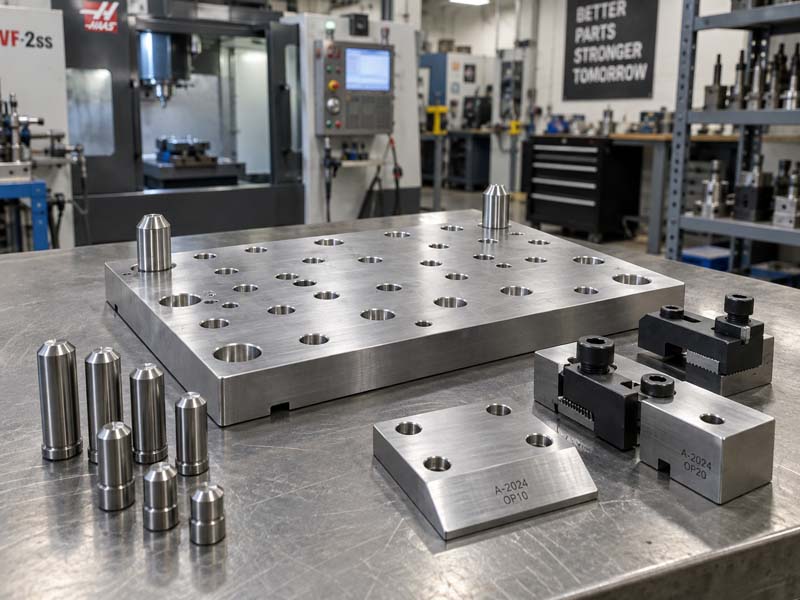
- Модульные крепежные пластины с установочными штифтами : Повторяемая настройка для серийного производства.
- Мягкие губки и специальные тиски : Для нестандартных профилей и сложной геометрии.
Параметры оснастки и резки
Алюминий является абразивным из-за своего оксидного слоя. Твердосплавные концевые фрезы с покрытием AlTiN или DLC уменьшают наросты на кромке. Рекомендуемые скорости резания: 600–1200 м/мин для черновой обработки, 200–500 м/мин для чистовой обработки. Используйте охлаждающую жидкость (водорастворимую), чтобы предотвратить приваривание стружки. Ключевым моментом является эвакуация стружки: используйте большие углы спирали и перфорационное сверление.
Методы контроля качества
Проверка обеспечивает соответствие чертежам характеристик. Общие инструменты включают в себя КИМ для сложной геометрии, измерители высоты для измерения плоскостности и положения отверстий, а также резьбомеры для внутренней резьбы. Оптические компараторы проверяют контурные профили. Для ответственных деталей аэрокосмической отрасли применяются координатно-измерительные машины (КИМ) с полной отчетностью.

Поверхностная обработка алюминиевых деталей
Последующая обработка улучшает внешний вид и устойчивость к коррозии. Общие варианты:
- Прозрачное анодирование (Тип II) : Тонкий прозрачный слой для защиты и эстетики.
- Жесткое анодирование (Тип III) : Более толстое, износостойкое покрытие для суровых условий.
- Порошковая покраска : Прочное цветное покрытие для наружных корпусов.
- Дробеструйная очистка : Однородная матовая поверхность для удаления следов инструментов.
Общие проблемы и способы их преодоления
Образование заусенцев
Алюминий имеет тенденцию образовывать заусенцы по краям. Используйте острые инструменты, попутное фрезерование и инструменты или циклы для снятия заусенцев. Спроектируйте фаски (например, 0,5×45°), чтобы сломать острые края.
Болтовня и вибрация
Уменьшите вылет инструмента, увеличьте подачу и используйте концевые фрезы с переменным шагом спирали. Для тонких стенок используйте адаптивную стратегию черновой обработки и оставляйте припуск на чистовую обработку 0,2–0,5 мм.
Нестабильность размеров после механической обработки
Для прецизионных деталей рекомендуется снимать напряжение путем естественного старения или термоциклирования. Грубая работа поэтапно: сначала черновая, позвольте снять стресс, затем закончите. Это стабилизирует размеры.
Заключение
Успешная обработка алюминиевых деталей на станке с ЧПУ требует целостного подхода — от выбора материала и проектирования технологичности до правильного крепления и отделки. Понимая поведение алюминиевых сплавов и применяя передовой опыт в области оснастки и контроля, инженеры и покупатели могут создавать высококачественные и экономичные детали в короткие сроки. В сложных проектах сотрудничество с опытным цехом механической обработки с ЧПУ, таким как Hongke CNC, гарантирует, что ваша конструкция с самого начала будет оптимизирована для производства.

