
Giới thiệu về Gia công CNC nhôm
Nhôm là một trong những vật liệu được gia công rộng rãi nhất trong ngành CNC. Tỷ lệ độ bền trên trọng lượng tuyệt vời, tính dẫn nhiệt và khả năng chống ăn mòn khiến nó trở thành lựa chọn hàng đầu cho các ngành công nghiệp từ hàng không vũ trụ đến điện tử tiêu dùng. Tuy nhiên, để đạt được chất lượng ổn định và hiệu quả chi phí trong các bộ phận bằng nhôm CNC đòi hỏi sự hiểu biết thấu đáo về đặc tính vật liệu, các hạn chế trong thiết kế và các phương pháp gia công tốt nhất. Hướng dẫn này đề cập đến các yếu tố chính ảnh hưởng đến chất lượng, chi phí và thời gian thực hiện của các bộ phận gia công bằng nhôm CNC của bạn.

Lựa chọn hợp kim nhôm phù hợp
Không phải tất cả các máy hợp kim nhôm đều giống nhau. Dòng phổ biến nhất để gia công CNC là 6061, 7075 và 5083. 6061-T6 mang lại sự cân bằng tốt về khả năng gia công, độ bền và chi phí, khiến nó trở thành mặc định cho các bộ phận có mục đích chung. 7075-T6 mang lại độ bền cao hơn nhưng dễ bị cong vênh hơn và yêu cầu tốc độ cắt chậm hơn. 5083 được ưa chuộng trong môi trường biển do khả năng chống ăn mòn tuyệt vời. Để đánh bóng hoặc anod hóa cao, các hợp kim như 6063 và 6463 được ưa chuộng hơn do cấu trúc hạt đồng đều của chúng.
Hướng dẫn lựa chọn hợp kim chính
- 6061-T6 : Tốt nhất cho khung kết cấu, vỏ và khung.
- 7075-T651 : Lý tưởng cho các bộ phận chịu ứng suất cao như bộ phận hộp số.
- 5083-H112 : Thích hợp cho các cụm hàn lớn và các ứng dụng hàng hải.
- 2011 : Hợp kim gia công tự do tuyệt vời dành cho các phụ kiện có ren và các bộ phận tiện nhỏ.
Thiết kế cho khả năng gia công (DFM) cho các bộ phận bằng nhôm
Lựa chọn thiết kế ảnh hưởng trực tiếp đến thời gian chu kỳ, độ mòn của dụng cụ và chất lượng bộ phận. Việc tuân theo các quy tắc DFM này sẽ giúp giảm chi phí và tránh các lỗi gia công phổ biến.
Độ dày của tường và sườn
Tránh các bức tường mỏng dưới 0,5 mm (0,020 in) đối với nhôm. Các phần mỏng rung trong quá trình cắt, gây ra tiếng kêu và độ bóng bề mặt kém. Tăng độ dày thành lên ít nhất 1,0 mm (0,040 in) để đảm bảo độ cứng.
Góc bên trong và bán kính
Nên tránh các góc nhọn bên trong. Sử dụng bán kính dụng cụ ít nhất là R1,0 mm (0,039 in). Bán kính nhỏ hơn yêu cầu dao phay ngón có đường kính nhỏ, yếu hơn và chậm hơn. Miếng phi lê rộng rãi cho phép dụng cụ lớn hơn và loại bỏ vật liệu nhanh hơn.
lỗ ren
Nhôm mềm và dễ bị đứt chỉ. Đối với các lỗ dưới M5, hãy cân nhắc sử dụng hạt dao có ren. Đối với các ren lớn hơn, hãy đảm bảo độ sâu lỗ phù hợp với việc gắn ren hoàn toàn mà không bị chạm đáy. Tránh các sợi mù quá gần bề mặt.

Dung sai và độ hoàn thiện bề mặt
Dung sai gia công CNC tiêu chuẩn cho nhôm là ± 0,1 mm (ISO 2768-m). Có thể đạt được dung sai chặt chẽ hơn tới ±0,025 mm nhưng sẽ tăng chi phí do tốc độ chậm hơn, nhiều lần chạy và kiểm tra thường xuyên.
Độ nhám bề mặt
Phay tiêu chuẩn tạo ra Ra 1,6–3,2 µm. Để có lớp hoàn thiện mịn (Ra 0,8 µm), hãy sử dụng các đường hoàn thiện mịn với bước chuyển nhỏ. Bề mặt được gia công thường được chấp nhận đối với các bộ phận chức năng. Các bộ phận thẩm mỹ thường yêu cầu hoàn thiện thứ cấp như phun phương tiện hoặc khắc hóa học.
Độ phẳng và độ thẳng
Các bộ phận nhôm mỏng và lớn có thể bị cong vênh trong quá trình gia công do ứng suất dư. Việc giảm căng thẳng cho nguyên liệu thô (ví dụ: kéo giãn trước đối với 6061-T651) sẽ giúp ích. Sử dụng đường chạy dao giảm chấn và giảm áp suất kẹp để giảm thiểu biến dạng.
Chiến lược cố định và giữ việc
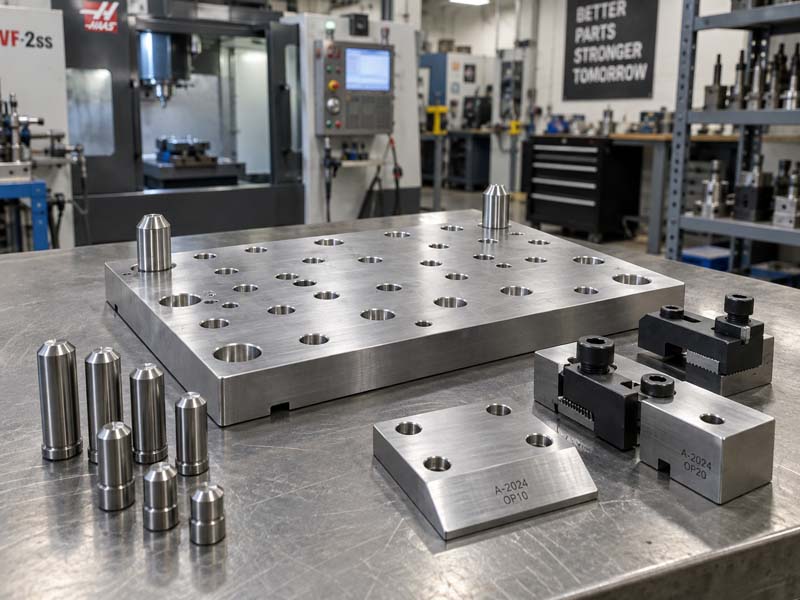
Việc cố định thích hợp là rất quan trọng trong gia công nhôm vì vật liệu này nhẹ và có thể rung. Các giải pháp phổ biến bao gồm:
- Bàn hút chân không : Lý tưởng cho các bộ phận phẳng, mỏng để cung cấp sự hỗ trợ đồng đều.
- Tấm cố định mô-đun có chốt định vị : Thiết lập lặp lại cho sản xuất hàng loạt.
- Hàm mềm và thị giác tùy chỉnh : Dành cho các cấu hình không đều và hình học phức tạp.
Thông số dụng cụ và cắt
Nhôm bị mài mòn do lớp oxit của nó. Dao phay ngón cacbua có lớp phủ AlTiN hoặc DLC làm giảm cạnh tích tụ. Tốc độ cắt khuyến nghị: 600–1200 m/phút đối với gia công thô, 200–500 m/phút đối với gia công tinh. Sử dụng chất làm mát (tan trong nước) để tránh hàn phoi. Việc thoát phoi là chìa khóa: sử dụng góc xoắn cao và khoan lỗ.
Phương pháp kiểm tra chất lượng
Kiểm tra đảm bảo sự phù hợp với thông số kỹ thuật bản vẽ. Các công cụ phổ biến bao gồm CMM cho hình học phức tạp, thước đo chiều cao cho độ phẳng và vị trí lỗ cũng như thước đo ren cho ren trong. Bộ so sánh quang học kiểm tra biên dạng đường viền. Đối với các bộ phận hàng không vũ trụ quan trọng, máy đo tọa độ (CMM) được sử dụng với báo cáo đầy đủ.

Hoàn thiện bề mặt cho các bộ phận bằng nhôm
Xử lý sau gia công cải thiện vẻ ngoài và khả năng chống ăn mòn. Tùy chọn chung:
- Anodizing rõ ràng (Loại II) : Lớp mỏng trong suốt để bảo vệ và thẩm mỹ.
- Anodizing cứng (Loại III) : Lớp phủ dày hơn, chống mài mòn cho môi trường khắc nghiệt.
- Sơn tĩnh điện : Màu sắc bền cho vỏ ngoài trời.
- nổ hạt : Bề mặt mờ đồng nhất để loại bỏ dấu vết dụng cụ.
Những thách thức chung và cách vượt qua chúng
hình thành Burr
Nhôm có xu hướng tạo ra các gờ ở các cạnh. Sử dụng các công cụ sắc bén, phay leo và các công cụ hoặc chu trình làm mờ. Thiết kế các cạnh vát (ví dụ: 0,5×45°) để phá vỡ các cạnh sắc.
Trò chuyện và rung động
Giảm phần nhô ra của dụng cụ, tăng bước tiến và sử dụng dao phay đầu có đường xoắn ốc thay đổi được. Đối với các bức tường mỏng, hãy sử dụng chiến lược gia công thô thích ứng và chừa lại dung sai hoàn thiện là 0,2–0,5 mm.
Sự mất ổn định kích thước sau khi gia công
Nên giảm căng thẳng bằng cách lão hóa tự nhiên hoặc chu kỳ nhiệt cho các bộ phận chính xác. Làm thô theo các giai đoạn: làm thô ban đầu, để xả căng thẳng, sau đó kết thúc. Điều này ổn định kích thước.
Phần kết luận
Gia công CNC thành công các bộ phận bằng nhôm đòi hỏi một cách tiếp cận toàn diện—từ việc lựa chọn vật liệu và thiết kế để có thể sản xuất cho đến việc cố định và hoàn thiện thích hợp. Bằng cách hiểu rõ đặc tính của hợp kim nhôm và áp dụng các phương pháp tốt nhất trong chế tạo dụng cụ và kiểm tra, các kỹ sư và người mua có thể tạo ra các bộ phận chất lượng cao, tiết kiệm chi phí với thời gian thực hiện ngắn. Đối với các dự án phức tạp, việc cộng tác với xưởng gia công CNC có kinh nghiệm như Hongke CNC sẽ đảm bảo rằng thiết kế của bạn được tối ưu hóa cho quá trình sản xuất ngay từ đầu.
