
Einführung in die CNC-Bearbeitung von Aluminium
Aluminium ist eines der am häufigsten bearbeiteten Materialien in der CNC-Industrie. Sein hervorragendes Verhältnis von Festigkeit zu Gewicht, Wärmeleitfähigkeit und Korrosionsbeständigkeit machen es zur ersten Wahl für Branchen von der Luft- und Raumfahrt bis zur Unterhaltungselektronik. Um jedoch eine gleichbleibende Qualität und Kosteneffizienz bei CNC-Aluminiumteilen zu erreichen, ist ein umfassendes Verständnis der Materialeigenschaften, Designbeschränkungen und bewährten Verfahren bei der Bearbeitung erforderlich. Dieser Leitfaden behandelt die Schlüsselfaktoren, die die Qualität, Kosten und Lieferzeit Ihrer CNC-bearbeiteten Aluminiumkomponenten beeinflussen.

Auswahl der richtigen Aluminiumlegierung
Nicht alle Aluminiumlegierungen lassen sich auf die gleiche Weise bearbeiten. Die gebräuchlichsten Serien für die CNC-Bearbeitung sind 6061, 7075 und 5083. 6061-T6 bietet ein gutes Gleichgewicht zwischen Bearbeitbarkeit, Festigkeit und Kosten und ist daher die Standardserie für Allzweckteile. 7075-T6 bietet eine höhere Festigkeit, ist jedoch anfälliger für Verformungen und erfordert langsamere Schnittgeschwindigkeiten. 5083 wird aufgrund seiner hervorragenden Korrosionsbeständigkeit bevorzugt für Meeresumgebungen verwendet. Zum Hochglanzpolieren oder Eloxieren werden Legierungen wie 6063 und 6463 aufgrund ihrer gleichmäßigen Kornstruktur bevorzugt.
Wichtige Richtlinien zur Legierungsauswahl
- 6061-T6 : Am besten für Strukturhalterungen, Gehäuse und Rahmen geeignet.
- 7075-T651 : Ideal für hochbeanspruchte Bauteile wie Getriebeteile.
- 5083-H112 : Geeignet für große Schweißbaugruppen und Marineanwendungen.
- 2011 : Hervorragende Automatenlegierung für Gewindeanschlüsse und kleine Drehteile.
Design for Machinability (DFM) für Aluminiumteile
Designentscheidungen wirken sich direkt auf die Zykluszeit, den Werkzeugverschleiß und die Teilequalität aus. Das Befolgen dieser DFM-Regeln trägt dazu bei, Kosten zu senken und häufige Bearbeitungsfehler zu vermeiden.
Wandstärke und Rippen
Vermeiden Sie bei Aluminium dünne Wände unter 0,5 mm (0,020 Zoll). Dünne Abschnitte vibrieren beim Schneiden, was zu Rattern und schlechter Oberflächengüte führt. Erhöhen Sie die Wandstärke zur Erhöhung der Steifigkeit auf mindestens 1,0 mm (0,040 Zoll).
Innenecken und Radien
Scharfe Innenecken sollten vermieden werden. Verwenden Sie einen Werkzeugradius von mindestens R1,0 mm (0,039 Zoll). Kleinere Radien erfordern Schaftfräser mit kleinem Durchmesser, die schwächer und langsamer sind. Eine großzügige Ausrundung ermöglicht ein größeres Werkzeug und einen schnelleren Materialabtrag.
Gewindelöcher
Aluminium ist weich und neigt zum Gewindeausreißen. Für Löcher unter M5 sollten Sie die Verwendung von Gewindeeinsätzen in Betracht ziehen. Stellen Sie bei größeren Gewinden sicher, dass die Lochtiefe den vollständigen Eingriff des Gewindes ohne Durchschlagen ermöglicht. Vermeiden Sie Blindfäden zu nah an der Oberfläche.

Toleranzen und Oberflächenbeschaffenheit
Die Standard-CNC-Bearbeitungstoleranzen für Aluminium betragen ±0,1 mm (ISO 2768-m). Engere Toleranzen bis zu ±0,025 mm sind erreichbar, erhöhen jedoch die Kosten aufgrund langsamerer Geschwindigkeiten, mehrerer Durchgänge und häufiger Inspektionen.
Oberflächenrauheit
Beim Standardfräsen werden Ra 1,6–3,2 µm erreicht. Für eine glatte Oberfläche (Ra 0,8 µm) verwenden Sie feine Schlichtdurchgänge mit kleiner Zustellung. Für Funktionsteile sind in der Regel bearbeitete Oberflächen akzeptabel. Ästhetische Teile erfordern häufig eine Nachbearbeitung wie Strahlen oder chemisches Ätzen.
Ebenheit und Geradheit
Dünne und große Aluminiumteile können sich während der Bearbeitung aufgrund von Eigenspannungen verziehen. Das Entspannen des Rohmaterials (z. B. Vordehnen bei 6061-T651) hilft. Verwenden Sie gedämpfte Werkzeugwege und reduzieren Sie den Spanndruck, um Verformungen zu minimieren.
Spann- und Haltestrategien
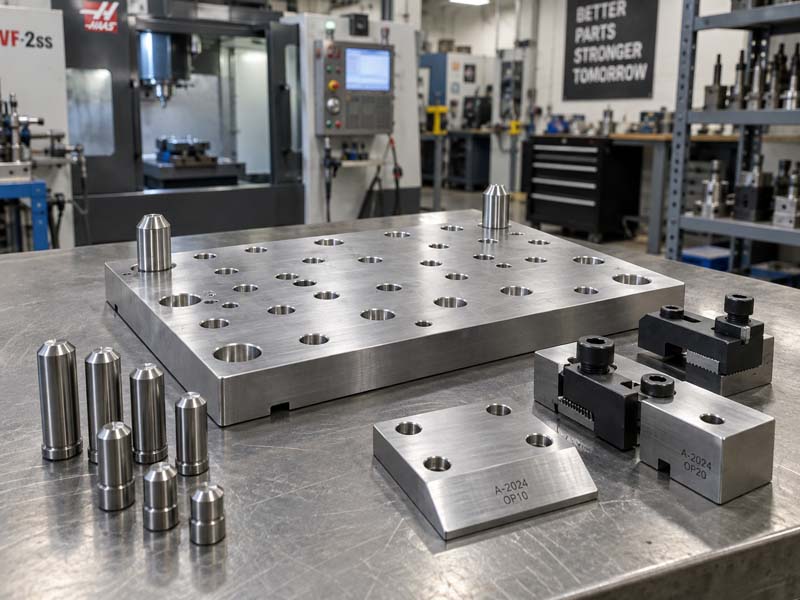
Die richtige Befestigung ist bei der Aluminiumbearbeitung von entscheidender Bedeutung, da das Material leicht ist und vibrieren kann. Zu den gängigen Lösungen gehören::
- Vakuumtische : Ideal für flache, dünne Teile, um eine gleichmäßige Unterstützung zu gewährleisten.
- Modulare Befestigungsplatten mit Fixierstiften : Wiederholbare Einrichtung für die Serienproduktion.
- Weiche Backen und maßgeschneiderte Schraubstöcke : Für unregelmäßige Profile und komplexe Geometrien.
Werkzeug- und Schnittparameter
Aluminium ist aufgrund seiner Oxidschicht abrasiv. Hartmetall-Schaftfräser mit AlTiN- oder DLC-Beschichtung reduzieren die Aufbauschneide. Empfohlene Schnittgeschwindigkeiten: 600–1200 m/min zum Schruppen, 200–500 m/min zum Schlichten. Verwenden Sie Kühlmittel (wasserlöslich), um ein Spanschweißen zu verhindern. Die Spanabfuhr ist der Schlüssel: Verwenden Sie große Spiralwinkel und Tiefbohren.
Qualitätsprüfmethoden
Die Inspektion stellt die Einhaltung der Zeichnungsspezifikationen sicher. Zu den gängigen Werkzeugen gehören KMG für komplexe Geometrien, Höhenmessgeräte für Ebenheit und Lochpositionen sowie Gewindemessgeräte für Innengewinde. Optische Komparatoren prüfen Konturprofile. Für kritische Luft- und Raumfahrtteile werden Koordinatenmessgeräte (KMG) mit vollständiger Berichterstattung eingesetzt.

Oberflächenbeschaffenheit für Aluminiumteile
Nachbearbeitungen verbessern das Aussehen und die Korrosionsbeständigkeit. Gemeinsame Optionen:
- Klare Eloxierung (Typ II) : Dünne transparente Schicht für Schutz und Ästhetik.
- Hartanodisieren (Typ III) : Dickere, verschleißfeste Beschichtung für raue Umgebungen.
- Pulverbeschichtung : Langlebige Farblackierung für Außengehege.
- Perlenstrahlen : Gleichmäßige matte Oberfläche zum Entfernen von Werkzeugspuren.
Häufige Herausforderungen und wie man sie meistert
Gratbildung
Aluminium neigt dazu, an den Kanten Grate zu bilden. Verwenden Sie scharfe Werkzeuge, Gleichlauffräsen und Entgratungswerkzeuge oder -zyklen. Entwerfen Sie Fasen (z. B. 0,5×45°), um scharfe Kanten zu brechen.
Rattern und Vibration
Reduzieren Sie den Werkzeugüberhang, erhöhen Sie den Vorschub und verwenden Sie Schaftfräser mit variabler Helix. Verwenden Sie bei dünnen Wänden adaptive Schruppstrategien und lassen Sie ein Schlichtaufmaß von 0,2–0,5 mm.
Dimensionsinstabilität nach der Bearbeitung
Für Präzisionsteile wird ein Spannungsabbau durch natürliche Alterung oder Temperaturwechsel empfohlen. Schruppen in Etappen: Zuerst rauhen, Spannung abbauen lassen, dann fertigstellen. Dadurch werden die Abmessungen stabilisiert.
Abschluss
Die erfolgreiche CNC-Bearbeitung von Aluminiumteilen erfordert einen ganzheitlichen Ansatz – von der Materialauswahl und dem Design für die Herstellbarkeit bis hin zur richtigen Befestigung und Endbearbeitung. Durch das Verständnis des Verhaltens von Aluminiumlegierungen und die Anwendung bewährter Methoden bei der Werkzeugbestückung und Inspektion können Ingenieure und Einkäufer qualitativ hochwertige, kostengünstige Teile mit kurzen Vorlaufzeiten herstellen. Bei komplexen Projekten stellt die Zusammenarbeit mit einer erfahrenen CNC-Bearbeitungswerkstatt wie Hongke CNC sicher, dass Ihr Entwurf von Anfang an für die Fertigung optimiert ist.
