
Introdução à usinagem CNC de alumínio
O alumínio é um dos materiais mais usinados na indústria CNC. Sua excelente relação resistência-peso, condutividade térmica e resistência à corrosão o tornam a melhor escolha para indústrias que vão desde a aeroespacial até a eletrônica de consumo. No entanto, alcançar qualidade consistente e eficiência de custos em peças de alumínio CNC requer um conhecimento profundo das propriedades do material, das restrições de projeto e das melhores práticas de usinagem. Este guia cobre os principais fatores que influenciam a qualidade, o custo e o prazo de entrega de seus componentes usinados CNC de alumínio.

Escolhendo a liga de alumínio certa
Nem todas as ligas de alumínio são usinadas da mesma maneira. As séries mais comuns para usinagem CNC são 6061, 7075 e 5083. 6061-T6 oferece um bom equilíbrio entre usinabilidade, resistência e custo, tornando-o o padrão para peças de uso geral. O 7075-T6 oferece maior resistência, mas é mais propenso a empenamento e requer velocidades de corte mais lentas. 5083 é preferido para ambientes marinhos devido à sua excelente resistência à corrosão. Para alto polimento ou anodização, ligas como 6063 e 6463 são preferidas devido à sua estrutura de grão uniforme.
Diretrizes de seleção de ligas principais
- 6061-T6 : Melhor para suportes estruturais, caixas e estruturas.
- 7075-T651 : Ideal para componentes de alto estresse, como peças de caixas de engrenagens.
- 5083-H112 : Adequado para grandes montagens soldadas e aplicações marítimas.
- 2011 : Excelente liga de usinagem livre para conexões roscadas e pequenas peças torneadas.
Projeto para usinabilidade (DFM) para peças de alumínio
As escolhas de projeto afetam diretamente o tempo de ciclo, o desgaste da ferramenta e a qualidade da peça. Seguir essas regras do DFM ajudará a reduzir custos e evitar defeitos comuns de usinagem.
Espessura da parede e nervuras
Evite paredes finas abaixo de 0,5 mm (0,020 pol.) para alumínio. Seções finas vibram durante o corte, causando vibração e mau acabamento superficial. Aumente a espessura da parede para pelo menos 1,0 mm (0,040 pol.) para maior rigidez.
Cantos Internos e Raios
Cantos internos afiados devem ser evitados. Use um raio de ferramenta de pelo menos R1,0 mm (0,039 pol.). Raios menores requerem fresas de topo de pequeno diâmetro, que são mais fracas e lentas. Um filete generoso permite uma ferramenta maior e uma remoção de material mais rápida.
Furos roscados
O alumínio é macio e propenso a descascar os fios. Para furos abaixo de M5, considere usar insertos roscados. Para roscas maiores, certifique-se de que a profundidade do furo acomoda o encaixe total da rosca sem atingir o fundo. Evite fios cegos muito próximos da superfície.

Tolerâncias e acabamento superficial
As tolerâncias padrão de usinagem CNC para alumínio são de ±0,1 mm (ISO 2768-m). Tolerâncias mais restritas de até ±0,025 mm são possíveis, mas aumentam os custos devido a velocidades mais lentas, passagens múltiplas e inspeção frequente.
Rugosidade Superficial
A fresagem padrão produz Ra 1,6–3,2 µm. Para um acabamento liso (Ra 0,8 µm), utilize passes de acabamento fino com pequenos passos laterais. Superfícies usinadas geralmente são aceitáveis para peças funcionais. As peças estéticas geralmente requerem acabamento secundário, como jateamento de mídia ou ataque químico.
Planicidade e Retidão
Peças finas e grandes de alumínio podem deformar durante a usinagem devido a tensões residuais. Aliviar a tensão da matéria-prima (por exemplo, pré-estiramento para 6061-T651) ajuda. Use percursos amortecedores e reduza a pressão de fixação para minimizar a distorção.
Estratégias de fixação e fixação
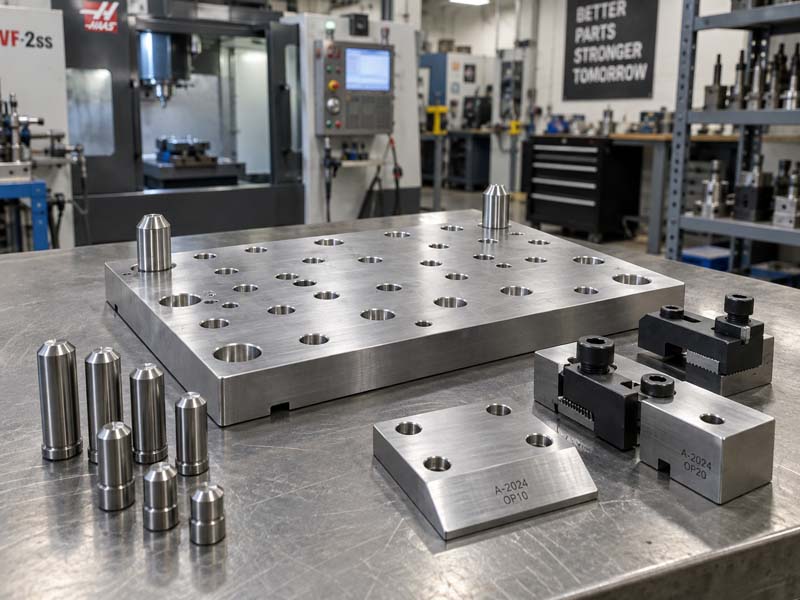
A fixação adequada é fundamental na usinagem de alumínio porque o material é leve e pode vibrar. Soluções comuns incluem:
- Mesas de vácuo : Ideal para peças planas e finas para fornecer suporte uniforme.
- Placas de fixação modulares com pinos de localização : Configuração repetível para produção em lote.
- Mordentes macios e tornos personalizados : Para perfis irregulares e geometrias complexas.
Parâmetros de ferramentas e corte
O alumínio é abrasivo devido à sua camada de óxido. Fresas de topo de metal duro com revestimentos AlTiN ou DLC reduzem arestas postiças. Velocidades de corte recomendadas: 600–1200 m/min para desbaste, 200–500 m/min para acabamento. Use refrigerante (solúvel em água) para evitar soldagem de cavacos. O escoamento de cavacos é fundamental: utilize ângulos de hélice elevados e furação profunda.
Métodos de inspeção de qualidade
A inspeção garante a conformidade com as especificações do desenho. Ferramentas comuns incluem CMM para geometrias complexas, medidores de altura para planicidade e posições de furos e medidores de rosca para roscas internas. Comparadores ópticos verificam perfis de contorno. Para peças aeroespaciais críticas, máquinas de medição por coordenadas (CMM) são usadas com relatórios completos.

Acabamentos de superfície para peças de alumínio
Os tratamentos pós-usinagem melhoram a aparência e a resistência à corrosão. Opções comuns:
- Anodização transparente (Tipo II) : Camada transparente fina para proteção e estética.
- Anodização dura (Tipo III) : Revestimento mais espesso e resistente ao desgaste para ambientes agressivos.
- Revestimento em pó : Acabamento colorido durável para gabinetes externos.
- Jateamento de contas : Superfície fosca uniforme para remover marcas de ferramentas.
Desafios comuns e como superá-los
Formação de rebarbas
O alumínio tende a produzir rebarbas nas bordas. Use ferramentas afiadas, ferramentas ou ciclos de fresamento concordante e rebarbação. Projete chanfros (por exemplo, 0,5×45°) para quebrar arestas vivas.
Conversa e vibração
Reduza o balanço da ferramenta, aumente o avanço e use fresas de topo de hélice variável. Para paredes finas, utilize estratégias de desbaste adaptativas e deixe uma margem de acabamento de 0,2–0,5 mm.
Instabilidade Dimensional Após Usinagem
O alívio de tensões por envelhecimento natural ou ciclagem térmica é recomendado para peças de precisão. Desbaste em etapas: primeiro desbaste, permita a liberação do estresse e depois termine. Isso estabiliza as dimensões.
Conclusão
A usinagem CNC bem-sucedida de peças de alumínio requer uma abordagem holística – desde a seleção de materiais e design para capacidade de fabricação até fixação e acabamento adequados. Ao compreender o comportamento das ligas de alumínio e aplicar as melhores práticas em ferramentas e inspeção, engenheiros e compradores podem obter peças econômicas e de alta qualidade com prazos de entrega curtos. Para projetos complexos, a colaboração com uma oficina de usinagem CNC experiente como a Hongke CNC garante que seu projeto seja otimizado para fabricação desde o início.

