
Introducción al mecanizado CNC de aluminio
El aluminio es uno de los materiales más mecanizados en la industria CNC. Su excelente relación resistencia-peso, conductividad térmica y resistencia a la corrosión lo convierten en la mejor opción para industrias que van desde la aeroespacial hasta la electrónica de consumo. Sin embargo, lograr una calidad constante y una rentabilidad en piezas de aluminio CNC requiere una comprensión profunda de las propiedades de los materiales, las limitaciones de diseño y las mejores prácticas de mecanizado. Esta guía cubre los factores clave que influyen en la calidad, el costo y el tiempo de entrega de sus componentes mecanizados por CNC de aluminio.

Elegir la aleación de aluminio adecuada
No todas las aleaciones de aluminio se mecanizan de la misma manera. Las series más comunes para el mecanizado CNC son 6061, 7075 y 5083. 6061-T6 ofrece un buen equilibrio entre maquinabilidad, resistencia y costo, lo que lo convierte en el predeterminado para piezas de uso general. 7075-T6 proporciona mayor resistencia pero es más propenso a deformarse y requiere velocidades de corte más lentas. 5083 es el preferido para ambientes marinos debido a su excelente resistencia a la corrosión. Para alto pulido o anodizado, se prefieren aleaciones como 6063 y 6463 debido a su estructura de grano uniforme.
Directrices para la selección de aleaciones clave
- 6061-T6 : Lo mejor para soportes estructurales, carcasas y marcos.
- 7075-T651 : Ideal para componentes sometidos a altas tensiones, como piezas de cajas de cambios.
- 5083-H112 : Adecuado para grandes conjuntos soldados y aplicaciones marinas.
- 2011 : Excelente aleación de libre mecanizado para accesorios roscados y pequeñas piezas torneadas.
Diseño para maquinabilidad (DFM) para piezas de aluminio
Las opciones de diseño afectan directamente el tiempo del ciclo, el desgaste de las herramientas y la calidad de las piezas. Seguir estas reglas de DFM ayudará a reducir costos y evitar defectos comunes de mecanizado.
Espesor de pared y nervaduras
Evite paredes delgadas por debajo de 0,5 mm (0,020 pulgadas) para aluminio. Las secciones delgadas vibran durante el corte, lo que provoca vibraciones y un acabado superficial deficiente. Aumente el espesor de la pared a al menos 1,0 mm (0,040 pulgadas) para mayor rigidez.
Esquinas internas y radios
Deben evitarse las esquinas internas afiladas. Utilice un radio de herramienta de al menos R1,0 mm (0,039 pulg.). Los radios más pequeños requieren fresas de mango de diámetro pequeño, que son más débiles y lentas. Un filete generoso permite una herramienta más grande y una eliminación de material más rápida.
Agujeros roscados
El aluminio es blando y propenso a deshilacharse. Para agujeros por debajo de M5, considere usar inserciones roscadas. Para roscas más grandes, asegúrese de que la profundidad del orificio se adapte al enganche total de la rosca sin tocar fondo. Evite hilos ciegos demasiado cerca de la superficie.

Tolerancias y acabado superficial
Las tolerancias de mecanizado CNC estándar para aluminio son ±0,1 mm (ISO 2768-m). Se pueden lograr tolerancias más estrictas de hasta ±0,025 mm, pero aumentan los costos debido a velocidades más lentas, pasadas múltiples e inspecciones frecuentes.
Rugosidad de la superficie
El fresado estándar produce Ra 1,6–3,2 µm. Para un acabado suave (Ra 0,8 µm), utilice pasadas de acabado finas con pequeños pasos. Las superficies tal como mecanizadas suelen ser aceptables para piezas funcionales. Las piezas estéticas a menudo requieren un acabado secundario, como granallado o grabado químico.
Planitud y rectitud
Las piezas de aluminio delgadas y grandes pueden deformarse durante el mecanizado debido a tensiones residuales. Es útil aliviar la tensión del material en bruto (por ejemplo, preestirarlo para 6061-T651). Utilice trayectorias de herramientas amortiguadoras y reduzca la presión de sujeción para minimizar la distorsión.
Estrategias de fijación y sujeción de piezas
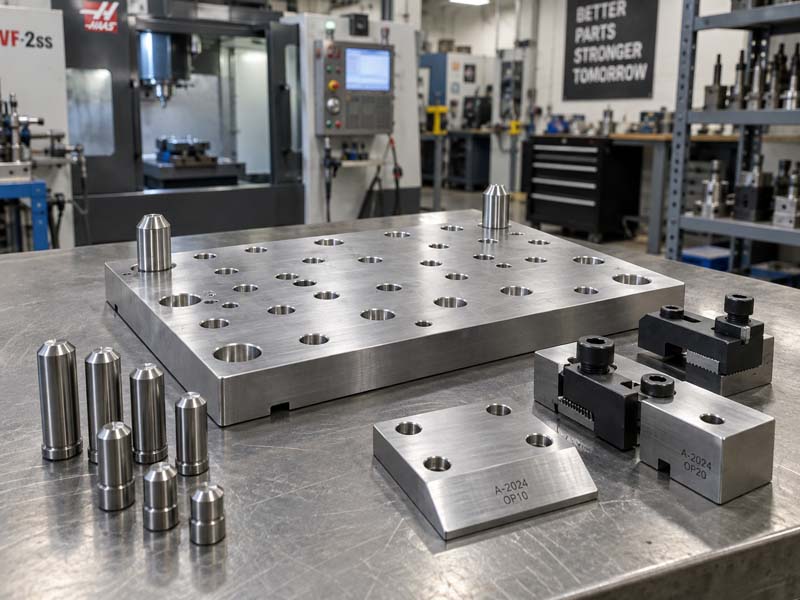
La fijación adecuada es fundamental en el mecanizado de aluminio porque el material es liviano y puede vibrar. Las soluciones comunes incluyen:
- Mesas de vacío : Ideal para piezas planas y delgadas para brindar un soporte uniforme.
- Placas de fijación modulares con pasadores de localización : Configuración repetible para producción por lotes.
- Mandíbulas suaves y prensas personalizadas : Para perfiles irregulares y geometrías complejas.
Parámetros de corte y herramientas
El aluminio es abrasivo debido a su capa de óxido. Las fresas de carburo con revestimientos de AlTiN o DLC reducen la acumulación de filo. Velocidades de corte recomendadas: 600–1200 m/min para desbaste, 200–500 m/min para acabado. Utilice refrigerante (soluble en agua) para evitar la soldadura de virutas. La evacuación de virutas es clave: utilice ángulos de hélice elevados y perforación profunda.
Métodos de inspección de calidad
La inspección garantiza el cumplimiento de las especificaciones del dibujo. Las herramientas comunes incluyen CMM para geometrías complejas, medidores de altura para planitud y posiciones de orificios, y medidores de rosca para roscas internas. Los comparadores ópticos comprueban los perfiles de contorno. Para piezas aeroespaciales críticas, se utilizan máquinas de medición de coordenadas (CMM) con informes completos.

Acabados superficiales para piezas de aluminio
Los tratamientos posteriores al mecanizado mejoran la apariencia y la resistencia a la corrosión. Opciones comunes:
- Anodizado transparente (Tipo II) : Capa fina transparente para protección y estética.
- Anodizado duro (Tipo III) : Revestimiento más grueso y resistente al desgaste para entornos hostiles.
- Recubrimiento en polvo : Acabado de color duradero para cerramientos exteriores.
- Granallado : Superficie mate uniforme para eliminar marcas de herramientas.
Desafíos comunes y cómo superarlos
Formación de rebabas
El aluminio tiende a producir rebabas en los bordes. Utilice herramientas afiladas, herramientas o ciclos de fresado y desbarbado. Diseñe chaflanes (p. ej., 0,5×45°) para romper los bordes afilados.
Charla y vibración
Reduzca el saliente de la herramienta, aumente el avance y utilice fresas de extremo de hélice variable. Para paredes delgadas, utilice estrategias de desbaste adaptables y deje un margen de acabado de 0,2 a 0,5 mm.
Inestabilidad dimensional después del mecanizado
Se recomienda el alivio de tensiones mediante envejecimiento natural o ciclos térmicos para piezas de precisión. Desbaste por etapas: primero desbaste, permita que se libere el estrés y luego termine. Esto estabiliza las dimensiones.
Conclusión
El mecanizado CNC exitoso de piezas de aluminio requiere un enfoque holístico, desde la selección de materiales y el diseño para la capacidad de fabricación hasta la fijación y el acabado adecuados. Al comprender el comportamiento de las aleaciones de aluminio y aplicar las mejores prácticas en herramientas e inspección, los ingenieros y compradores pueden lograr piezas rentables y de alta calidad con plazos de entrega cortos. Para proyectos complejos, colaborar con un taller de mecanizado CNC experimentado como Hongke CNC garantiza que su diseño esté optimizado para la fabricación desde el principio.

