
Introduction à l'usinage CNC de l'aluminium
L'aluminium est l'un des matériaux les plus usinés dans l'industrie CNC. Son excellent rapport résistance/poids, sa conductivité thermique et sa résistance à la corrosion en font un choix de premier ordre pour les industries allant de l'aérospatiale à l'électronique grand public. Cependant, pour obtenir une qualité constante et une rentabilité constante dans les pièces en aluminium CNC, il faut une compréhension approfondie des propriétés des matériaux, des contraintes de conception et des meilleures pratiques d'usinage. Ce guide couvre les facteurs clés qui influencent la qualité, le coût et les délais de livraison de vos composants usinés CNC en aluminium.

Choisir le bon alliage d'aluminium
Tous les alliages d’aluminium ne s’usinent pas de la même manière. Les séries les plus courantes pour l'usinage CNC sont les 6061, 7075 et 5083. Le 6061-T6 offre un bon équilibre entre usinabilité, résistance et coût, ce qui en fait la valeur par défaut pour les pièces à usage général. Le 7075-T6 offre une résistance plus élevée mais est plus sujet à la déformation et nécessite des vitesses de coupe plus lentes. Le 5083 est privilégié pour les environnements marins en raison de son excellente résistance à la corrosion. Pour un polissage élevé ou une anodisation, les alliages comme 6063 et 6463 sont préférés en raison de leur structure de grain uniforme.
Directives clés de sélection des alliages
- 6061-T6 : Idéal pour les supports structurels, les boîtiers et les cadres.
- 7075-T651 : Idéal pour les composants soumis à de fortes contraintes comme les pièces de boîte de vitesses.
- 5083-H112 : Convient aux grands assemblages soudés et aux applications marines.
- 2011 : Excellent alliage d'usinage libre pour les raccords filetés et les petites pièces tournées.
Conception pour l'usinabilité (DFM) pour les pièces en aluminium
Les choix de conception affectent directement le temps de cycle, l’usure des outils et la qualité des pièces. Le respect de ces règles DFM contribuera à réduire les coûts et à éviter les défauts d'usinage courants.
Épaisseur de paroi et nervures
Évitez les parois minces inférieures à 0,5 mm (0,020 po) pour l'aluminium. Les sections minces vibrent pendant la coupe, provoquant des vibrations et une mauvaise finition de surface. Augmentez l'épaisseur de la paroi à au moins 1,0 mm (0,040 po) pour plus de rigidité.
Coins et rayons internes
Les coins internes pointus doivent être évités. Utilisez un rayon d'outil d'au moins R1,0 mm (0,039 in). Les rayons plus petits nécessitent des fraises en bout de petit diamètre, qui sont plus faibles et plus lentes. Un congé généreux permet un outil plus grand et un enlèvement de matière plus rapide.
Trous filetés
L'aluminium est mou et sujet au dénudage des fils. Pour les trous inférieurs à M5, pensez à utiliser des inserts filetés. Pour les filetages plus gros, assurez-vous que la profondeur du trou permet un engagement complet du filetage sans atteindre le fond. Évitez les fils aveugles trop près de la surface.

Tolérances et état de surface
Les tolérances standard d'usinage CNC pour l'aluminium sont de ±0,1 mm (ISO 2768-m). Des tolérances plus strictes jusqu'à ±0,025 mm sont réalisables mais augmentent les coûts en raison de vitesses plus lentes, de passes multiples et d'inspections fréquentes.
Rugosité de la surface
Le fraisage standard produit un Ra de 1,6 à 3,2 µm. Pour une finition lisse (Ra 0,8 µm), utilisez des passes de finition fines avec un petit pas. Les surfaces telles qu'usinées sont généralement acceptables pour les pièces fonctionnelles. Les pièces esthétiques nécessitent souvent une finition secondaire comme le sablage ou la gravure chimique.
Planéité et rectitude
Les pièces en aluminium fines et grandes peuvent se déformer lors de l'usinage en raison des contraintes résiduelles. Le soulagement du stress sur le support brut (par exemple, pré-étirement pour le 6061-T651) est utile. Utilisez des parcours d'outils amortisseurs et réduisez la pression de serrage pour minimiser la distorsion.
Stratégies de fixation et de maintien du travail
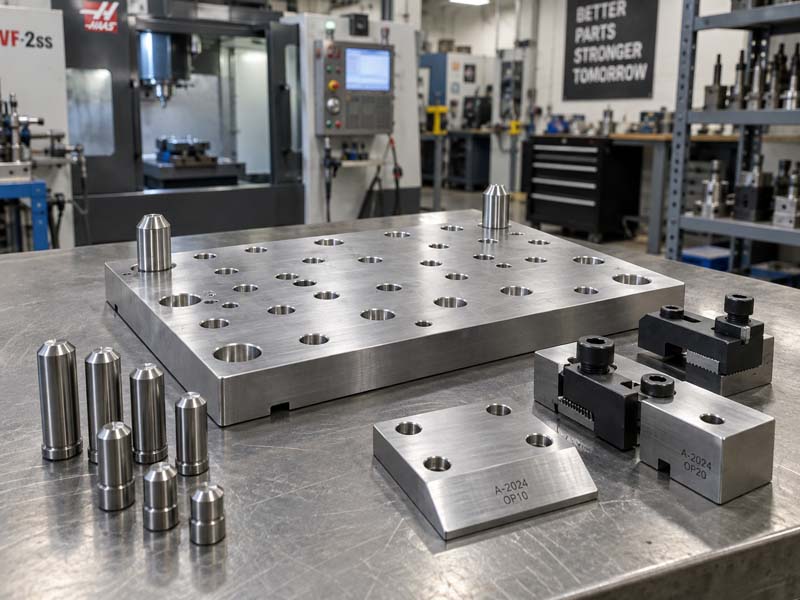
Un montage approprié est essentiel dans l’usinage de l’aluminium car le matériau est léger et peut vibrer. Les solutions courantes incluent:
- Tables aspirantes : Idéal pour les pièces plates et fines afin de fournir un support uniforme.
- Plaques de fixation modulaires avec broches de positionnement : Configuration reproductible pour la production par lots.
- Mâchoires souples et étaux personnalisés : Pour profils irréguliers et géométries complexes.
Paramètres d'outillage et de coupe
L'aluminium est abrasif en raison de sa couche d'oxyde. Les fraises en carbure avec revêtements AlTiN ou DLC réduisent les arêtes rapportées. Vitesses de coupe recommandées : 600 à 1 200 m/min pour l'ébauche, 200 à 500 m/min pour la finition. Utilisez un liquide de refroidissement (soluble dans l’eau) pour éviter le soudage des copeaux. L'évacuation des copeaux est essentielle : utilisez des angles d'hélice élevés et un perçage par débourrage.
Méthodes d'inspection de la qualité
L'inspection garantit la conformité aux spécifications du dessin. Les outils courants incluent une MMT pour les géométries complexes, des jauges de hauteur pour la planéité et la position des trous, ainsi que des jauges de filetage pour les filetages internes. Les comparateurs optiques vérifient les profils de contour. Pour les pièces aérospatiales critiques, des machines à mesurer tridimensionnelles (MMT) sont utilisées avec un reporting complet.

Finitions de surface pour les pièces en aluminium
Les traitements post-usinage améliorent l’apparence et la résistance à la corrosion. Options communes:
- Anodisation claire (Type II) : Fine couche transparente pour la protection et l'esthétique.
- Anodisation dure (Type III) : Revêtement plus épais et résistant à l'usure pour les environnements difficiles.
- Revêtement en poudre : Finition de couleur durable pour les enceintes extérieures.
- Microbillage : Surface mate uniforme pour éliminer les marques d'outils.
Défis courants et comment les surmonter
Formation de bavures
L'aluminium a tendance à produire des bavures sur les bords. Utilisez des outils tranchants, des outils ou des cycles de fraisage en montée et d'ébavurage. Concevez des chanfreins (par exemple, 0,5 × 45 °) pour briser les arêtes vives.
Bavardage et vibrations
Réduisez le porte-à-faux de l'outil, augmentez l'avance et utilisez des fraises à hélice variable. Pour les parois minces, utilisez des stratégies d'ébauche adaptatives et laissez une surépaisseur de finition de 0,2 à 0,5 mm.
Instabilité dimensionnelle après usinage
Un soulagement des contraintes par vieillissement naturel ou cyclage thermique est recommandé pour les pièces de précision. Le dégrossissage par étapes : d'abord le dégrossissage, permettre la libération des contraintes, puis terminer. Cela stabilise les dimensions.
Conclusion
Un usinage CNC réussi de pièces en aluminium nécessite une approche holistique, depuis la sélection des matériaux et la conception pour la fabricabilité jusqu'au montage et à la finition appropriés. En comprenant le comportement des alliages d'aluminium et en appliquant les meilleures pratiques en matière d'outillage et d'inspection, les ingénieurs et les acheteurs peuvent obtenir des pièces de haute qualité et rentables dans des délais de livraison courts. Pour les projets complexes, la collaboration avec un atelier d'usinage CNC expérimenté comme Hongke CNC garantit que votre conception est optimisée pour la fabrication dès le départ.
