
アルミニウムの CNC 機械加工の紹介
アルミニウムは、CNC 業界で最も広く機械加工される材料の 1 つです。優れた強度重量比、熱伝導率、耐食性により、航空宇宙から家庭用電化製品に至るまでの業界で最高の選択肢となっています。ただし、CNC アルミニウム部品で一貫した品質とコスト効率を達成するには、材料特性、設計上の制約、加工のベスト プラクティスを徹底的に理解する必要があります。このガイドでは、アルミニウム CNC 機械加工コンポーネントの品質、コスト、リードタイムに影響を与える重要な要素について説明します。

適切なアルミニウム合金の選択
すべてのアルミニウム合金が同じ方法で加工されるわけではありません。 CNC 加工用の最も一般的なシリーズは、6061、7075、および 5083 です。6061-T6 は、加工性、強度、コストのバランスが優れており、汎用部品のデフォルトとなっています。 7075-T6 は強度が高くなりますが、反りが発生しやすく、切断速度が遅くなります。 5083 は優れた耐食性があるため、海洋環境に適しています。高度な研磨や陽極酸化には、粒子構造が均一であるため、6063 や 6463 などの合金が推奨されます。
主要合金の選択ガイドライン
- 6061-T6: 構造ブラケット、ハウジング、フレームに最適です。
- 7075-T651: ギアボックス部品などの高応力コンポーネントに最適です。
- 5083-H112: 大規模な溶接アセンブリや海洋用途に適しています。
- 2011: ねじ込み継手や小さな旋削部品に最適な優れた快削合金。
アルミニウム部品の機械加工性設計 (DFM)
設計の選択は、サイクル タイム、工具の摩耗、部品の品質に直接影響します。これらの DFM ルールに従うと、コストが削減され、一般的な加工欠陥を回避できます。
肉厚とリブ
アルミニウムの場合、0.5 mm (0.020 インチ) 未満の薄い壁は避けてください。薄い部分は切削中に振動し、びびりや表面仕上げの低下を引き起こします。剛性を高めるために壁の厚さを少なくとも 1.0 mm (0.040 インチ) に増やします。
内側のコーナーと半径
鋭い内側の角は避けてください。少なくとも R1.0 mm (0.039 インチ) の工具半径を使用してください。半径が小さい場合は、強度が低く速度も遅い小径のエンドミルが必要になります。たっぷりとしたフィレットにより、より大きなツールとより迅速な材料の除去が可能になります。
ねじ穴
アルミは柔らかいのでネジ山が剥がれやすいです。 M5 未満の穴の場合は、ねじ付きインサートの使用を検討してください。大きなねじの場合は、底付きすることなく完全にねじがかみ合うように穴の深さを確保してください。ブラインドスレッドが表面に近づきすぎないようにしてください。

公差と表面仕上げ
アルミニウムの標準 CNC 加工公差は ±0.1 mm (ISO 2768-m) です。 ±0.025 mm までのより厳しい公差も実現可能ですが、速度が遅く、複数のパスを通過し、頻繁に検査するためコストが増加します。
表面粗さ
標準的なフライス加工では Ra 1.6 ~ 3.2 μm が得られます。滑らかな仕上げ (Ra 0.8 µm) を実現するには、小さなステップオーバーで細かい仕上げパスを使用します。通常、機械加工されたままの表面は機能部品として許容されます。美しいパーツには、メディア ブラストや化学エッチングなどの二次仕上げが必要になることがよくあります。
平面度と真直度
薄くて大きなアルミニウム部品は、残留応力により加工中に歪む可能性があります。生のストックのストレスを軽減する (例: 6061-T651 の事前ストレッチ) と役立ちます。ダンパー ツールパスを使用し、クランプ圧力を下げて歪みを最小限に抑えます。
治具とワークホールディングの戦略
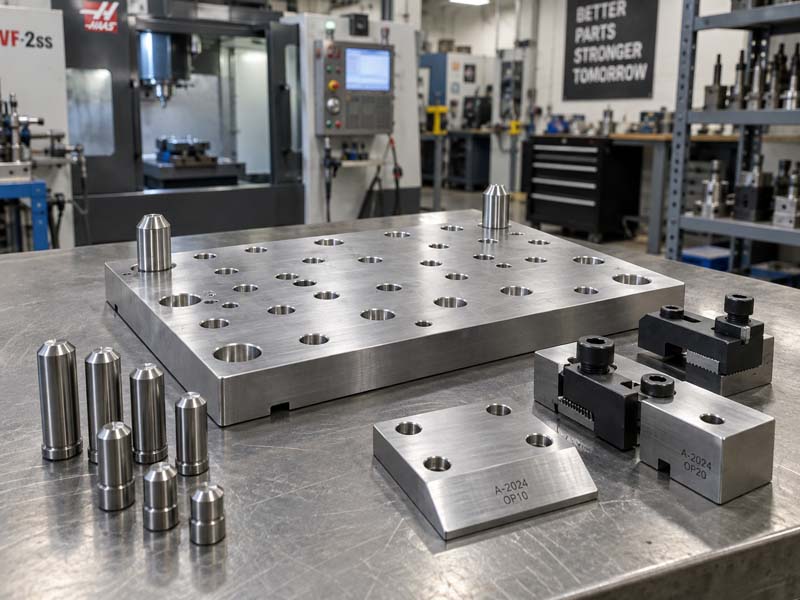
アルミニウムは軽量で振動しやすいため、アルミニウムの加工では適切な固定具が重要です。一般的なソリューションには次のものがあります。:
- バキュームテーブル: 平らで薄い部品に最適で、均一なサポートを提供します。
- 位置決めピン付きモジュラー固定具プレート: バッチ生産のための反復可能なセットアップ。
- ソフトジョーとカスタムバイス: 不規則なプロファイルや複雑な形状に適しています。
ツーリングおよび切削パラメータ
アルミニウムは酸化層により研磨性があります。 AlTiN または DLC コーティングを施した超硬エンドミルは、構成刃先を軽減します。推奨切削速度: 荒加工では 600 ~ 1200 m/min、仕上げ加工では 200 ~ 500 m/min。チップ溶着防止のためクーラント(水溶性)を使用してください。切りくず排出が重要です。高いねじれ角とペックドリリングを採用します。
品質検査方法
検査により、図面仕様への適合性が確認されます。一般的なツールには、複雑な形状用の CMM、平面度や穴の位置を測定する高さゲージ、雌ねじ用のねじゲージなどがあります。光学コンパレータは輪郭プロファイルをチェックします。重要な航空宇宙部品については、三次元測定機 (CMM) が完全なレポートとともに使用されます。

アルミニウム部品の表面仕上げ
機械加工後の処理により、外観と耐食性が向上します。共通オプション:
- クリアアルマイト(タイプII): 保護と美観のための薄い透明層。
- 硬質アルマイト処理(タイプⅢ): 過酷な環境に耐える、より厚い耐摩耗性コーティング。
- 粉体塗装: 屋外エンクロージャ向けの耐久性のあるカラー仕上げ。
- ビーズブラスト: 工具跡を除去するための均一なマットな表面。
よくある課題とその克服方法
バリの形成
アルミはエッジにバリが発生しやすいです。鋭利な工具を使用し、フライス加工やバリ取り工具またはサイクルを使用します。鋭利なエッジを壊すために面取り (例: 0.5×45°) を設計します。
びびりと振動
工具の突き出し量を減らし、送りを増やし、可変ねじれエンドミルを使用します。薄肉の場合は、適応荒加工戦略を使用し、仕上げ代を 0.2 ~ 0.5 mm 残してください。
加工後の寸法不安定性
精密部品には、自然時効または熱サイクルによる応力除去が推奨されます。段階的に荒くする: 最初は荒く、ストレスを解放してから仕上げます。これにより寸法が安定します。
結論
アルミニウム部品の CNC 加工を成功させるには、製造性を考慮した材料の選択と設計から、適切な固定と仕上げに至るまで、総合的なアプローチが必要です。アルミニウム合金の挙動を理解し、ツーリングと検査のベストプラクティスを適用することで、エンジニアとバイヤーは、短納期で高品質でコスト効率の高い部品を実現できます。複雑なプロジェクトの場合、Hongke CNC のような経験豊富な CNC 加工ショップと協力することで、最初から設計が製造用に最適化されることが保証されます。