
Usinage multifaces
Réduisez les configurations répétées tout en conservant les fonctionnalités connexes connectées à un seul plan de référence.
Planification des processus basée sur le dessin pour les géométries à plusieurs faces, les angles composés, les contours complexes et l'accès difficile aux outils, appuyée par un examen des données de référence, des dispositifs de fixation, des collisions et des inspections.
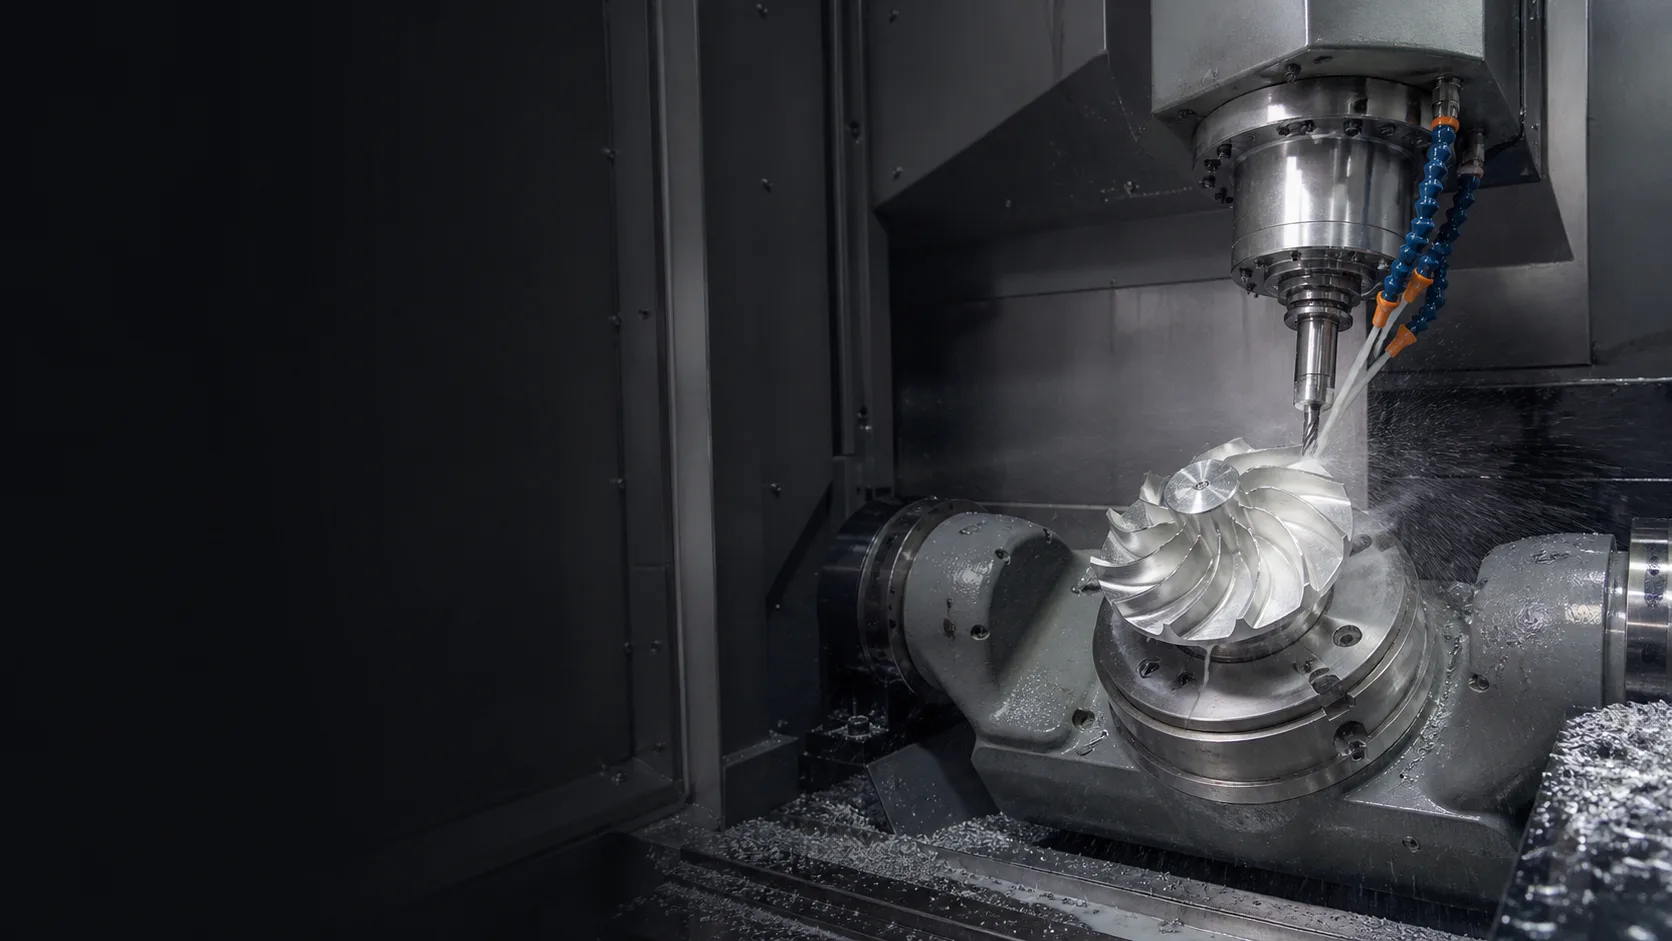
Analyse de la stratégie à 5 axesParcours d'usinage sélectionné à partir du dessin
Géométrie complexe à plusieurs côtésCaractéristiques communes à plusieurs visages
Examen DFM et accès aux outilsDégagement vérifié avant installation
Inspection et rapportsDocumentation confirmée par le projet
Utilisez une planification à cinq axes lorsque l'orientation, l'accès et les relations entre les caractéristiques créent plus de risques que la complexité globale de la pièce à elle seule.
Réduisez les configurations répétées tout en conservant les fonctionnalités connexes connectées à un seul plan de référence.
Accédez aux trous, faces et interfaces inclinés sans avoir à construire un dispositif de fixation distinct pour chaque orientation.
Pour les éléments complexes, privilégiez un outillage plus court et plus stable lorsque la géométrie le permet.
Planifiez la modification de l'orientation de l'outil pour les contours et les surfaces de forme libre nécessitant un contact contrôlé.
Limiter le transfert de données et l'erreur de configuration cumulée sur les fonctionnalités critiques connectées.
Toutes les pièces complexes ne nécessitent pas un usinage simultané sur 5 axes. La stratégie d'usinage doit être choisie en fonction de la géométrie, des relations de référence, de l'accès aux outils, des tolérances et des exigences de surface. Une méthode conventionnelle Fraisage CNC Cet itinéraire est peut-être le meilleur choix.
L'analyse permet de distinguer les besoins de positionnement du mouvement continu de l'outil, puis de vérifier les conséquences en termes d'accès, de fixation et d'inspection.
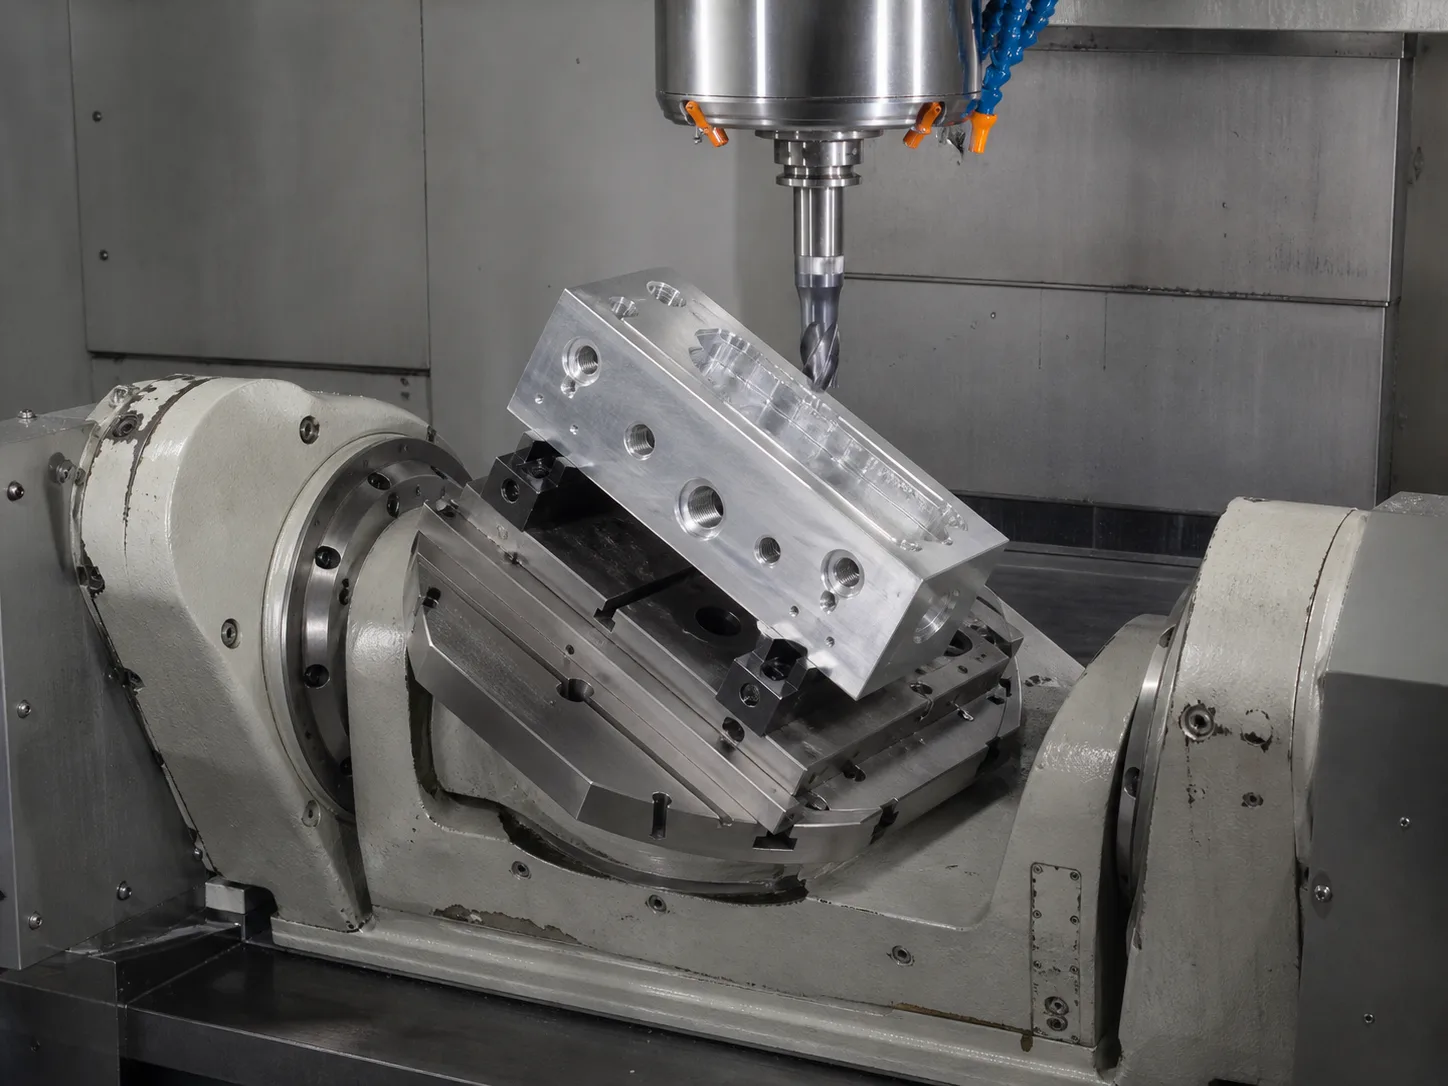
Positionnez les axes de rotation entre les coupes lorsque plusieurs faces inclinées doivent être accessibles sans interpolation rotative continue.
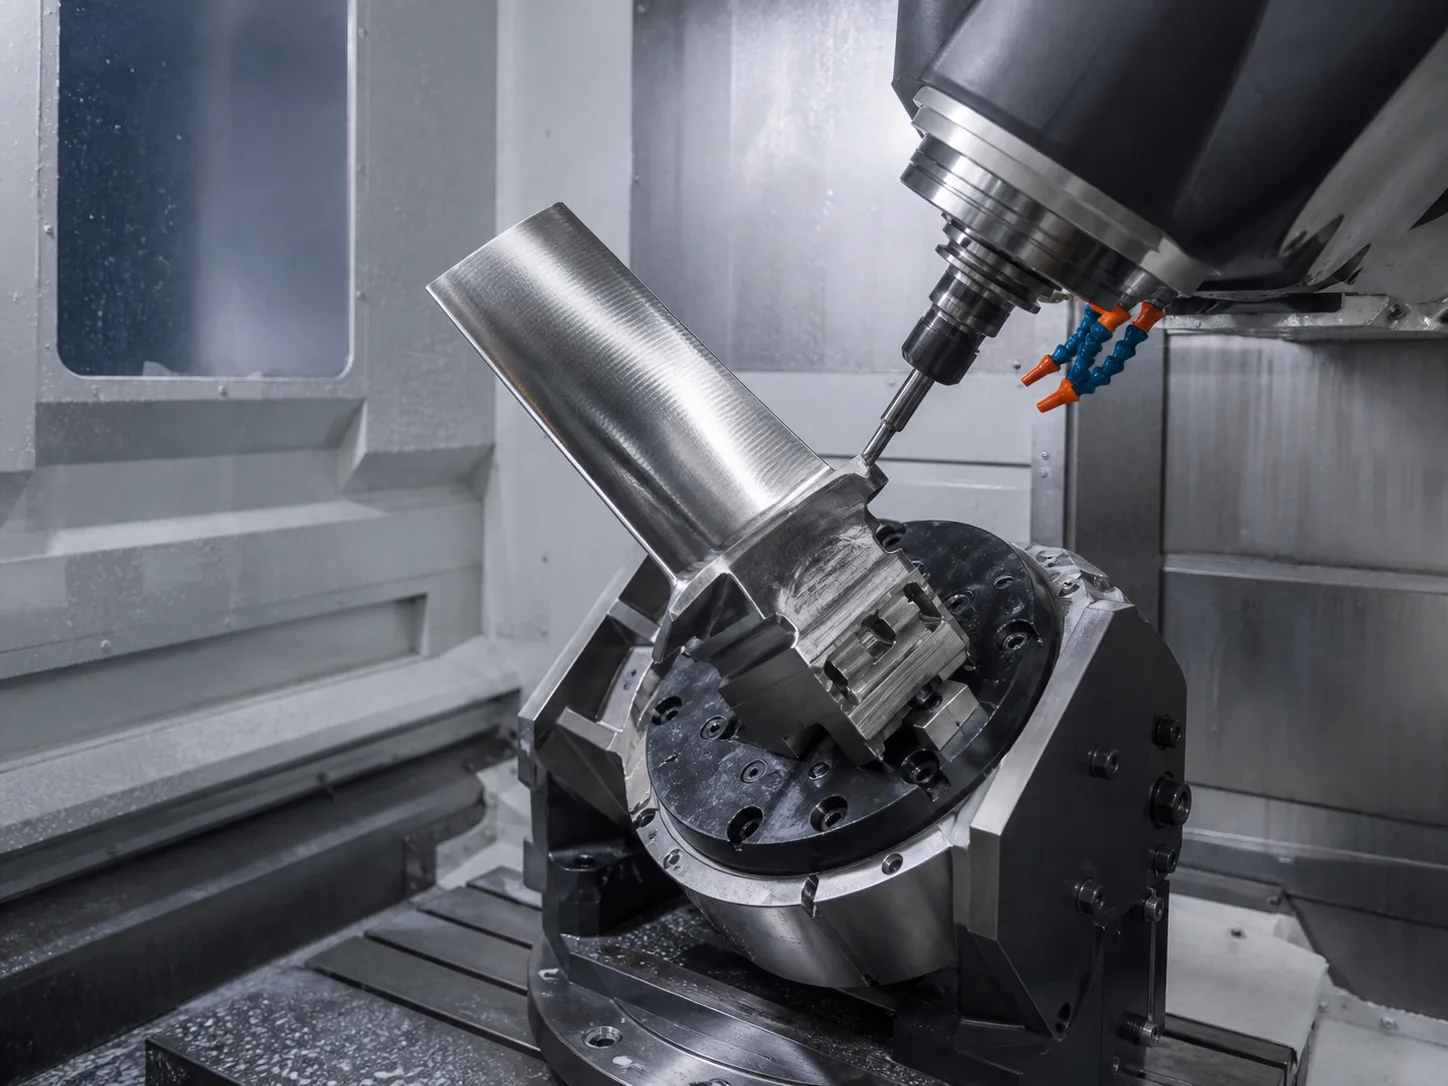
Évaluer l'orientation des outils en constante évolution pour les surfaces de forme libre, les contours complexes et les trajectoires de contact contrôlées.
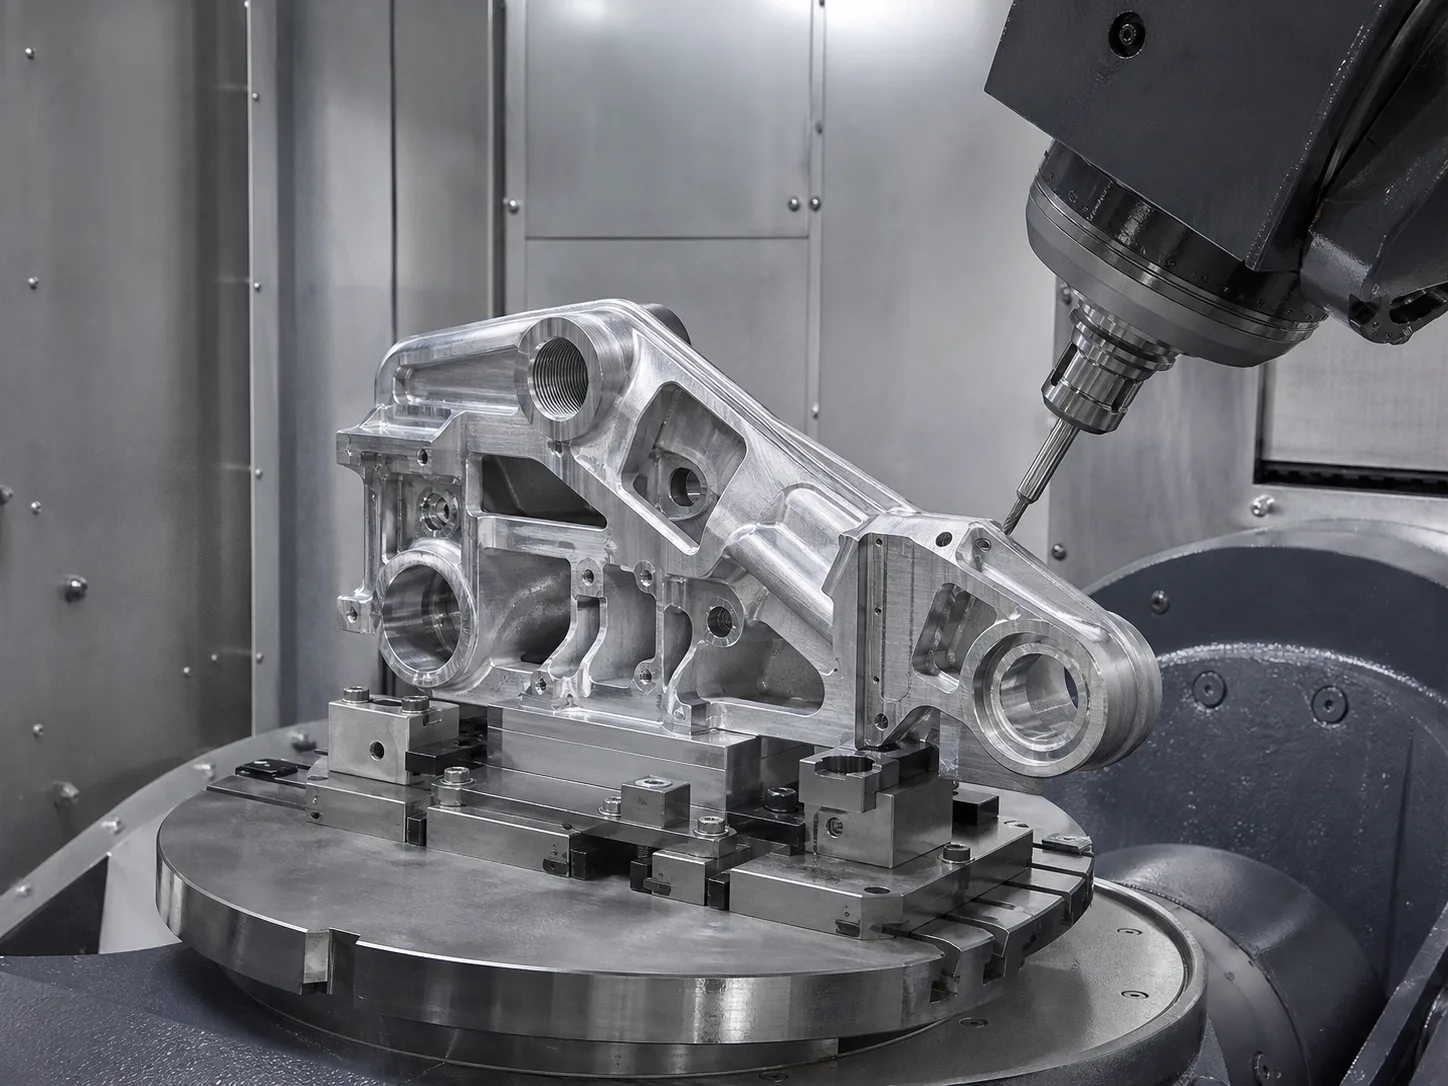
Protéger les relations de position et d'orientation entre les alésages, les poches, les surfaces d'accouplement et les éléments latéraux.
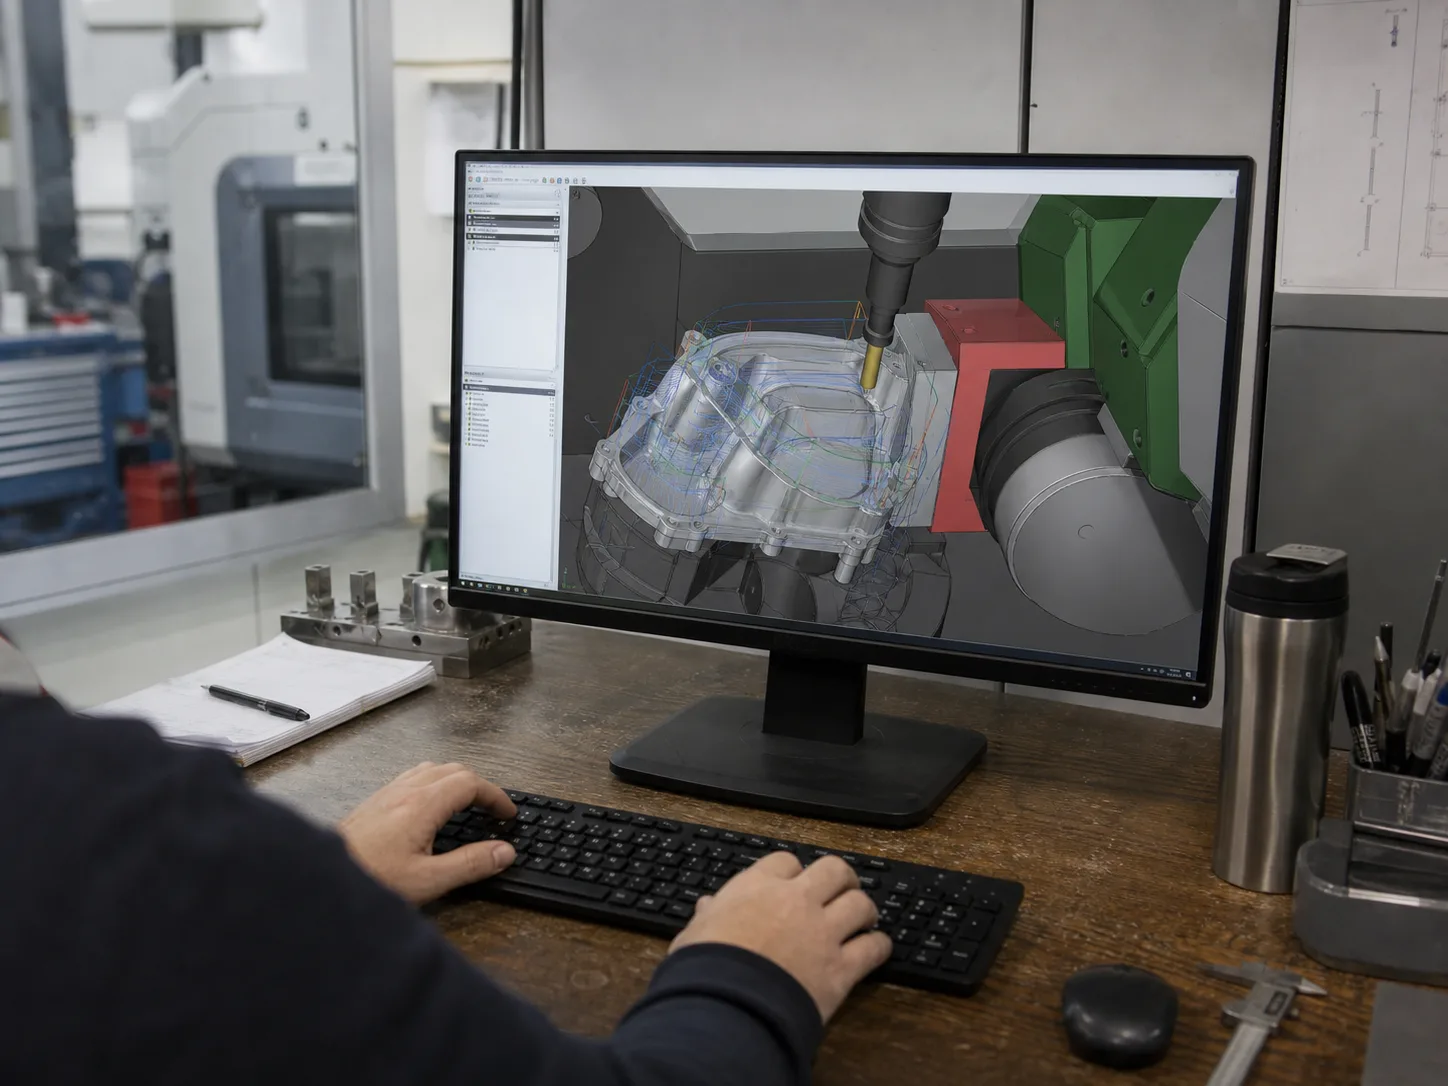
Avant la mise en service, vérifier la portée de l'outil, le dégagement du porte-outil, l'interférence avec le dispositif de fixation, la course de rotation et le risque de collision.
Ces exemples illustrent des géométries pouvant bénéficier d'une analyse multi-axes. Ils ne constituent pas des dossiers de projets clients ni des preuves de capacités spécifiques à une commande.
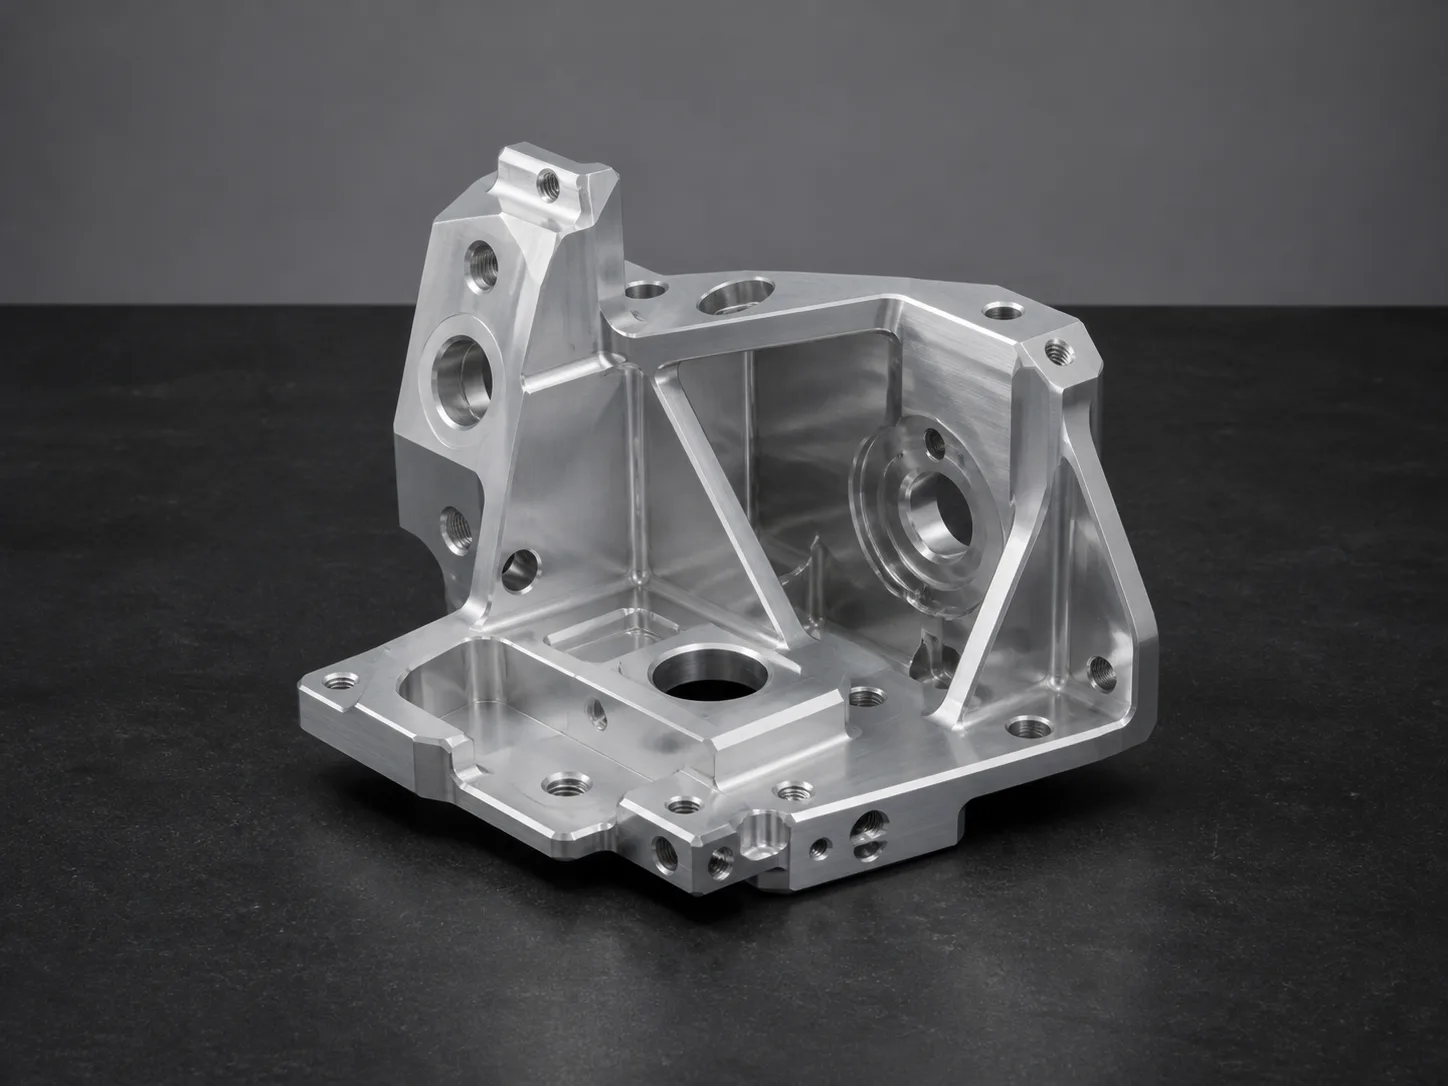
Objectif de l'examen : Continuité des données de référence sur les faces, les trous inclinés, les poches restreintes, les nervures fines et l'accès aux dispositifs de fixation.
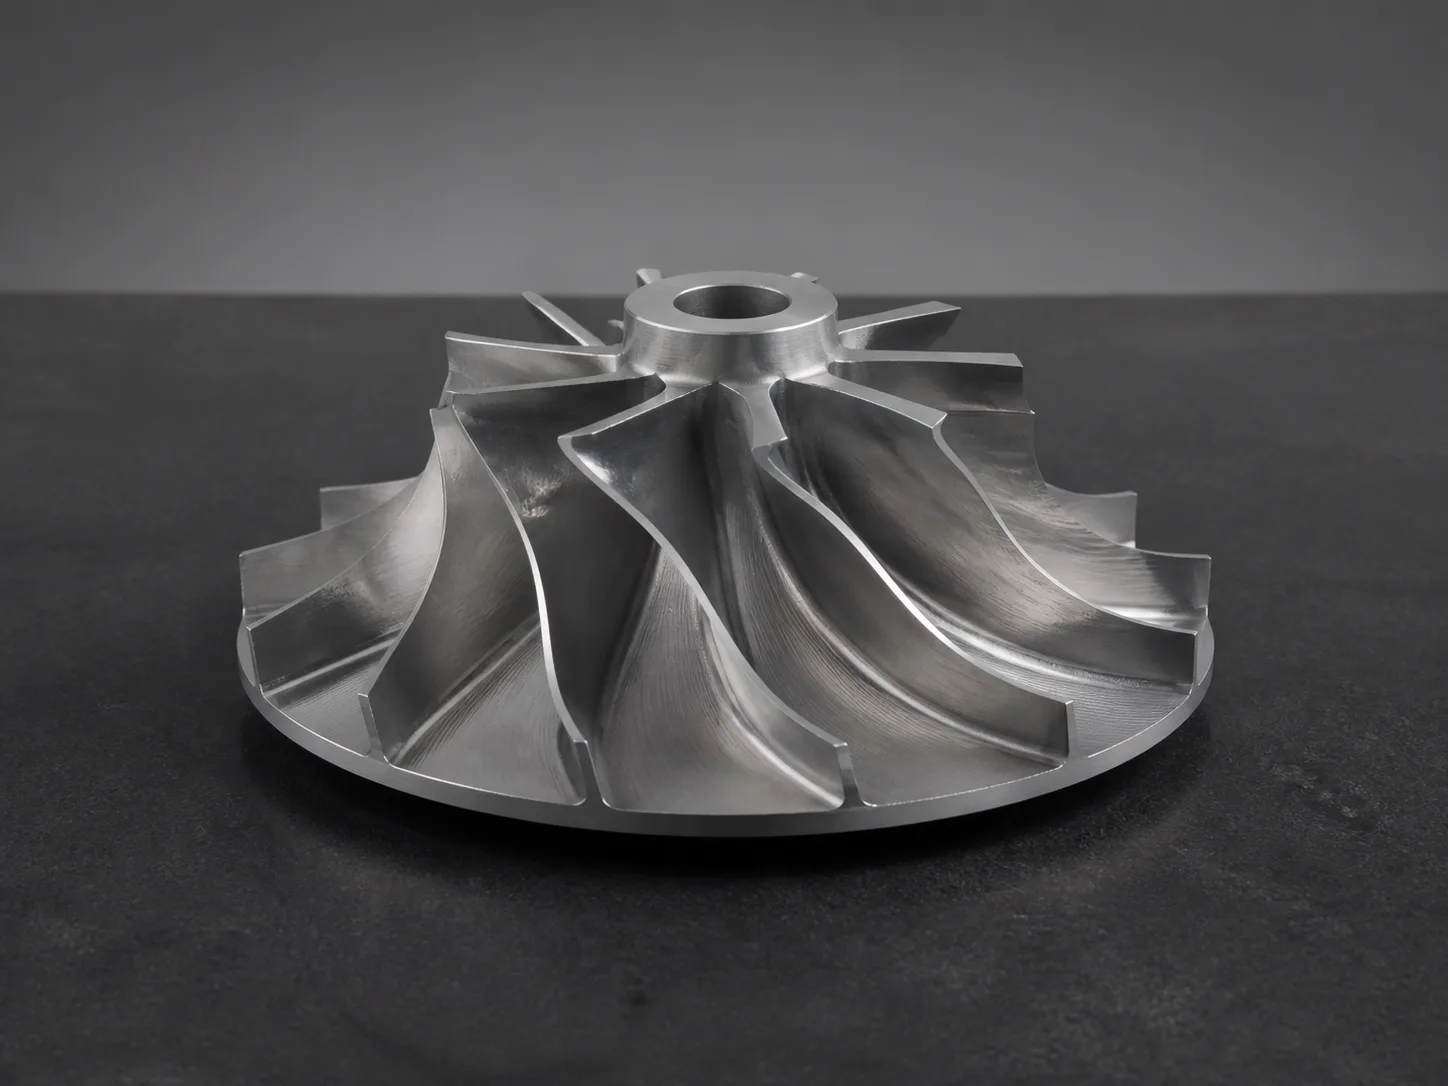
Objectif de l'examen : Modification des normales de surface, transitions lame-moyeu, contact de l'outil, portée et inspection du profil.
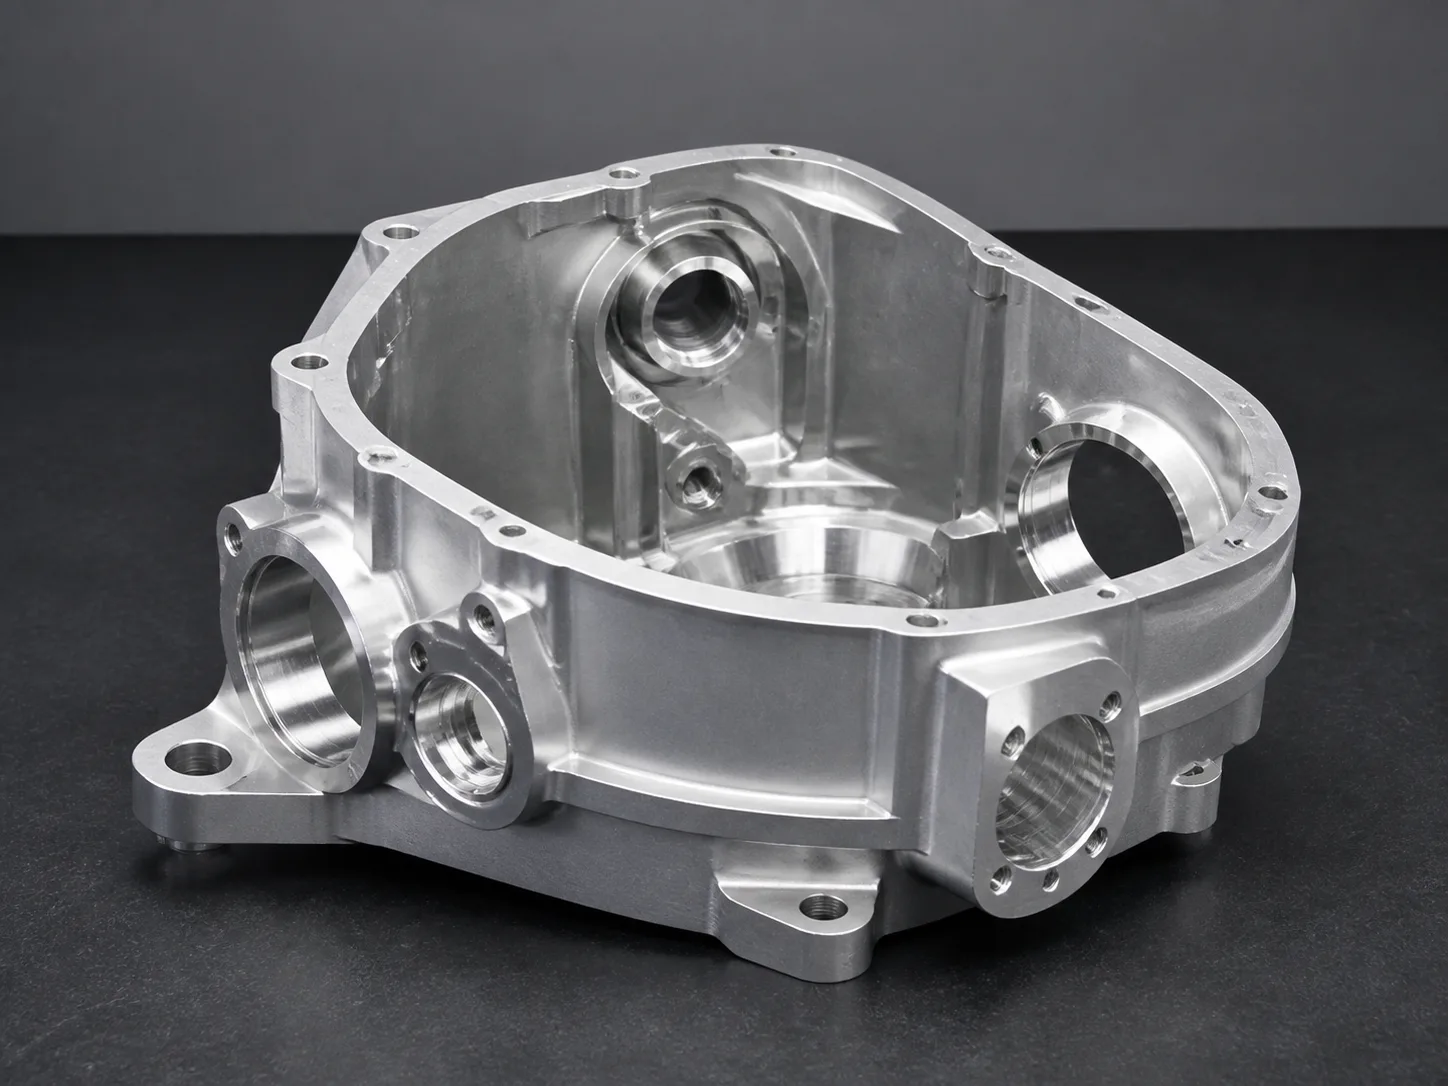
Objectif de l'examen : accès aux cavités profondes, orifices angulaires se croisant, faces d'accouplement et relations entre les caractéristiques mesurables.
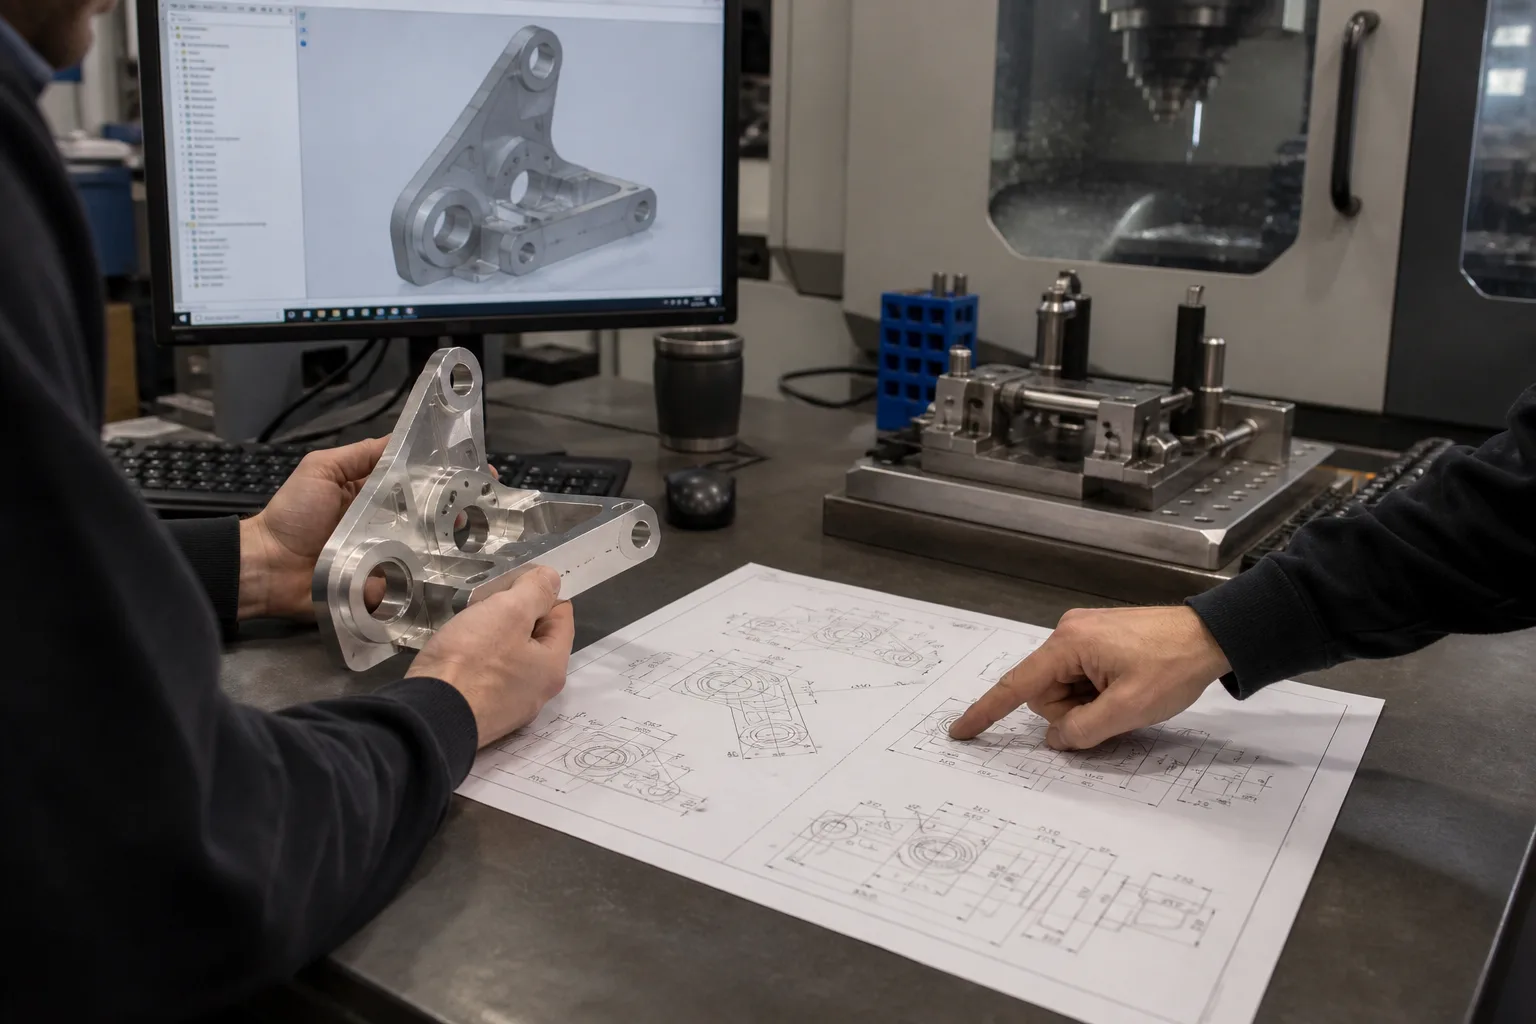
Le processus commence par la mise en relation de la géométrie, de l'orientation et de la mesure, et non en supposant que chaque caractéristique complexe nécessite la même stratégie à cinq axes.
Reliez les éléments transversaux à des références stables et à des points de contrôle.
Évaluer la portée de l'outil, le dégagement du porte-outil, le risque de collision et l'orientation de rotation requise.
Examiner les interférences entre les fixations, les parois minces, les cavités profondes et le risque de déformation.
Définir une stratégie de mesure pour les angles composés, les caractéristiques critiques, les profils et les relations de référence.
Utilisez ce résumé pour une première vérification de l'ajustement. La stratégie finale et les limites de configuration sont confirmées à partir du dessin technique.
Le plan d'inspection respecte les relations entre les éléments et le système de référence approuvé. Le périmètre de la documentation est confirmé lors de l'établissement du devis.
Vérifiez les fonctionnalités critiques connectées à partir de la structure de référence approuvée.
Choisissez une méthode permettant de déterminer la position, l'orientation et les données de référence associées.
Vérifications du profil du plan autour de la définition du dessin et du chemin de mesure accessible.
Vérifier les interfaces qui contrôlent l'assemblage, l'alignement, l'étanchéité ou le transfert de charge.
Confirmer la documentation dimensionnelle demandée et les critères de mise en production par projet.
Équipement d'inspection confirmé : Machine à mesurer tridimensionnelle (MMT), jauge de hauteur, micromètre et pied à coulisse.
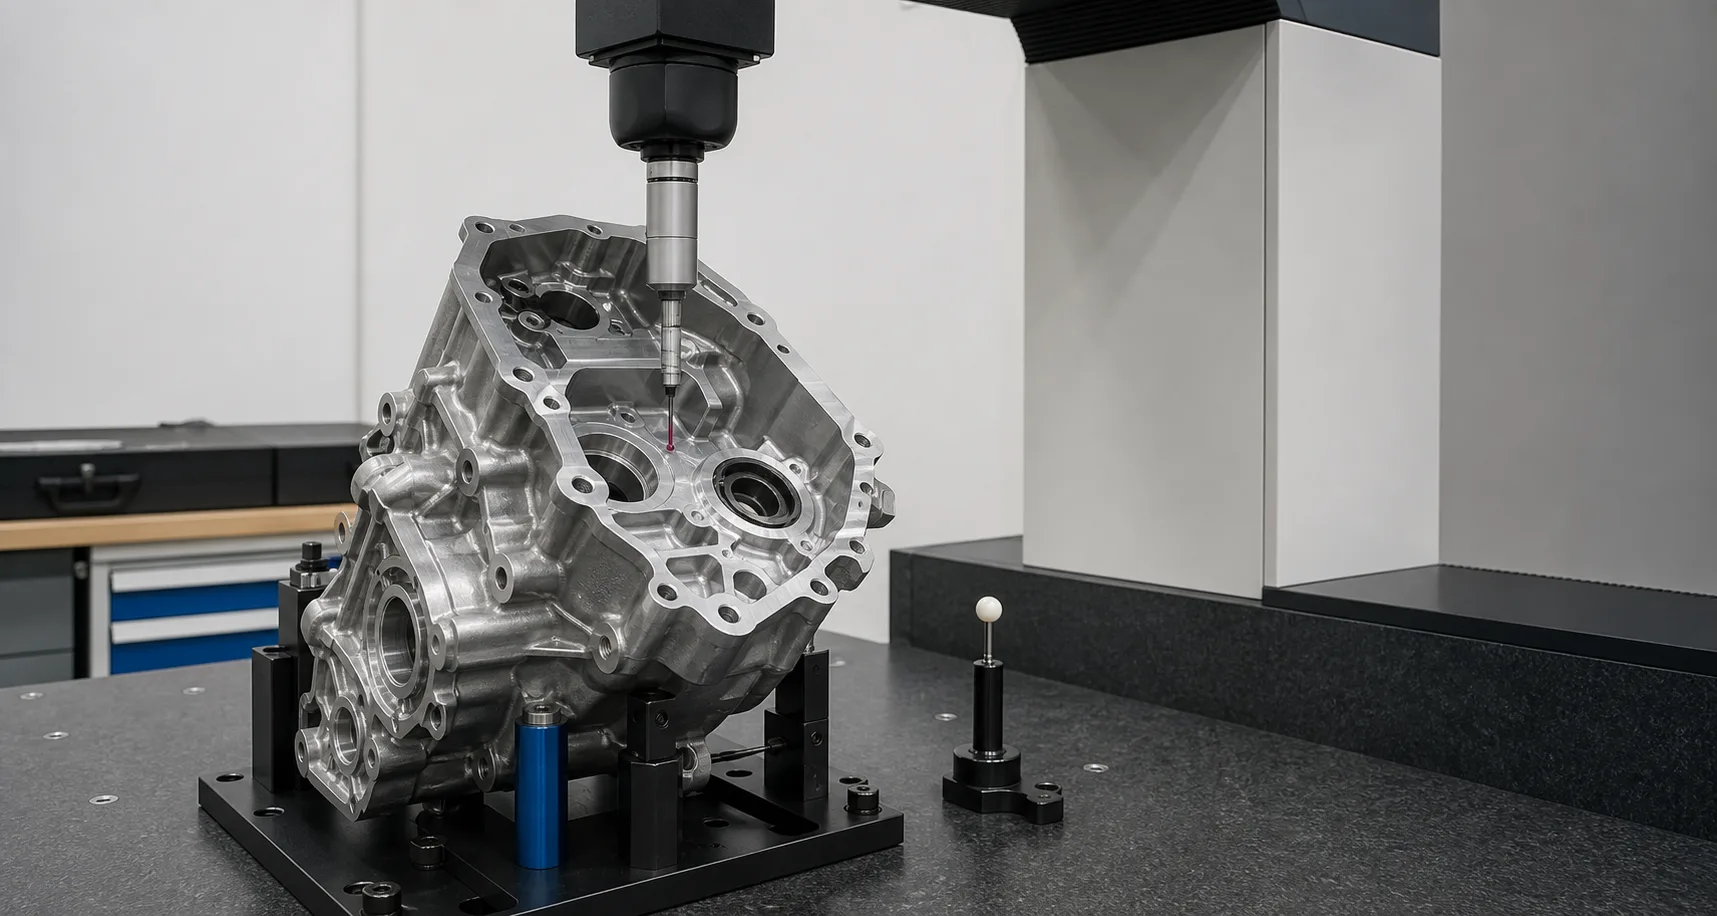
Un itinéraire concis permet de maintenir le lien entre la géométrie, les données de référence, l'accès aux outils et les décisions d'inspection et les exigences approuvées du projet.
Veuillez envoyer le modèle 3D, le dessin technique et les spécifications du projet.
Examiner la géométrie, les données de référence, l'accès aux outils, le dispositif de fixation, les risques de collision, les tolérances et la planification de l'inspection.
Déclencher la stratégie de positionnement ou de mouvement coordonné approuvée avec contrôle de processus.
Vérifiez les relations entre les fonctionnalités critiques et la documentation requise.
Les pièces complexes du colis ont été inspectées conformément aux exigences approuvées de mise en circulation et d'expédition.
Quatre points de contrôle sur les dessins facilitent l'examen des exigences en matière d'orientation, de référence et d'accès.
Afficher les surfaces restreintes, la profondeur de la cavité et la géométrie de l'ouverture dans le modèle 3D complet.
Définir des références fonctionnelles permettant de relier l'usinage et le contrôle sur plusieurs plans.
Identifier les zones flexibles afin de pouvoir évaluer le support de stock, le serrage et la séquence de coupe.
Dimensionner les éléments angulaires à partir de références stables et identifier uniquement les surfaces fonctionnellement critiques.
Utilisez ces sections de page en attendant la préparation de guides détaillés dédiés.
Examiner l'accès, les références, les parois minces, les cavités profondes, les angles composés et les exigences de surface.
Orientation en matière de conception ouverte →Comprendre en quoi le positionnement rotatif fixe diffère du mouvement d'outil coordonné en continu.
Comparer les stratégies →Connecter la portée de l'outil, le dégagement du support, les interférences de fixation et la planification des collisions.
Vérifier les contrôles techniques →Des réponses directes pour les équipes d'ingénierie et d'achat qui évaluent des pièces complexes à plusieurs faces.
L'usinage indexé 3+2 positionne les axes de rotation puis effectue la coupe en maintenant ces axes à un angle fixe. L'usinage simultané coordonne les axes de rotation et de translation pendant la coupe. HongKe CNC analyse la géométrie, la trajectoire de la surface, les relations de référence et les itinéraires d'usinage disponibles avant de sélectionner une stratégie.
Non. Certaines pièces sont plus stables ou plus économiques avec un fraisage CNC conventionnel et un resserrage planifié. Le choix dépend de la géométrie, des relations de référence, de l'accès à l'outil, des tolérances et des exigences de surface.
Les pièces comportant des trous à angles composés, des caractéristiques connexes sur plusieurs faces, un accès profond ou restreint, des contours complexes et des relations de référence sensibles à la configuration sont de bons candidats pour un examen sur 5 axes.
L'analyse technique prend en compte la portée de l'outil de coupe, le dégagement du porte-outil, les interférences du dispositif de fixation, la course de rotation, l'orientation de la pièce et les trajectoires d'approche sûres avant la validation de la procédure d'usinage.
La planification des inspections établit le lien entre le système de référence approuvé et la position des perçages, les surfaces inclinées, les profils et les faces d'accouplement. La machine à mesurer tridimensionnelle (MMT), le comparateur de hauteur, le micromètre et le pied à coulisse sont sélectionnés en fonction des caractéristiques et des exigences de documentation.
Veuillez envoyer le modèle 3D complet et le plan coté, en précisant le matériau, la quantité, les tolérances critiques, les références de référence, les exigences de surface, les besoins d'inspection et l'adresse de livraison. HongKe CNC confirmera ensuite le processus d'usinage et d'inspection.
Le formulaire de devis accepte les fichiers DWG, DXF, STEP, STP, STL, IGES, IGS, PDF et ZIP jusqu'à 20 Mo. Un modèle 3D accompagné d'un dessin technique précis constitue la base idéale pour l'analyse géométrique et le contrôle des tolérances.
Envoyez-nous votre modèle CAO et votre dessin. Nous examinerons la géométrie, les relations de référence, l'accès aux outils, les tolérances critiques et la stratégie d'usinage avant de vous établir un devis.
La géométrie, les références géodésiques et les caractéristiques critiques sont passées en revue.
Nous évaluons si l'usinage conventionnel, 3+2 ou simultané 5 axes est approprié.
Vous recevez un retour sur votre devis et toutes les questions techniques nécessitant une confirmation.