
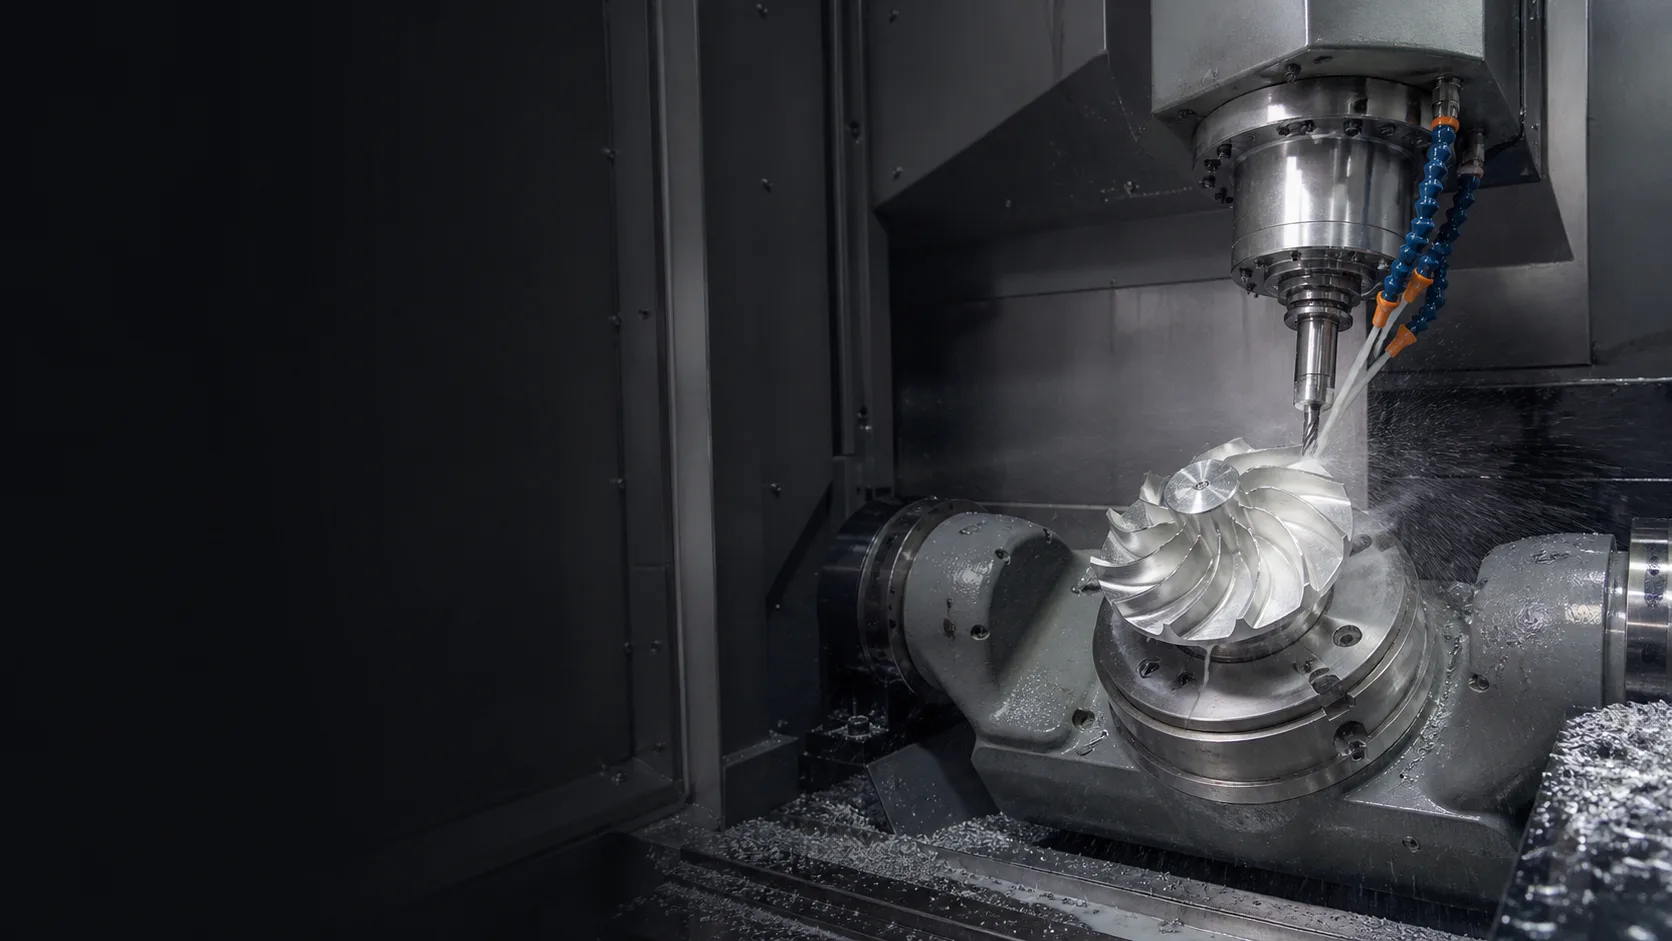
多面加工
在保持相关特征与同一基准平面连接的同时减少重复装夹。
5轴加工策略回顾从图纸中选择的加工路线
复杂的多侧几何形状跨面的相关特征
DFM 与工具可达性评审安装前检查间隙
检查与报告由项目确认的文档
当方向、可达性和特征关系带来的风险超过零件整体复杂性时,使用五轴规划。
在保持相关特征与同一基准平面连接的同时减少重复装夹。
无需为每个方向制作单独夹具即可接触斜孔、表面和接口。
在几何允许的情况下,使用较短、较稳定的工装处理受限特征。
为需要受控接触的轮廓和自由曲面改变刀具方向的规划工具。
限制基准传递和连接关键特征之间的累计装配误差。
并非每个复杂零件都需要同时进行五轴加工。加工策略应根据几何形状、基准关系、刀具可达性、公差和表面要求来选择。常规 CNC铣削 路线可能是更好的选择。
评审将定位需求与连续的工具运动分开,然后检查可达性、夹具和检验的后果。
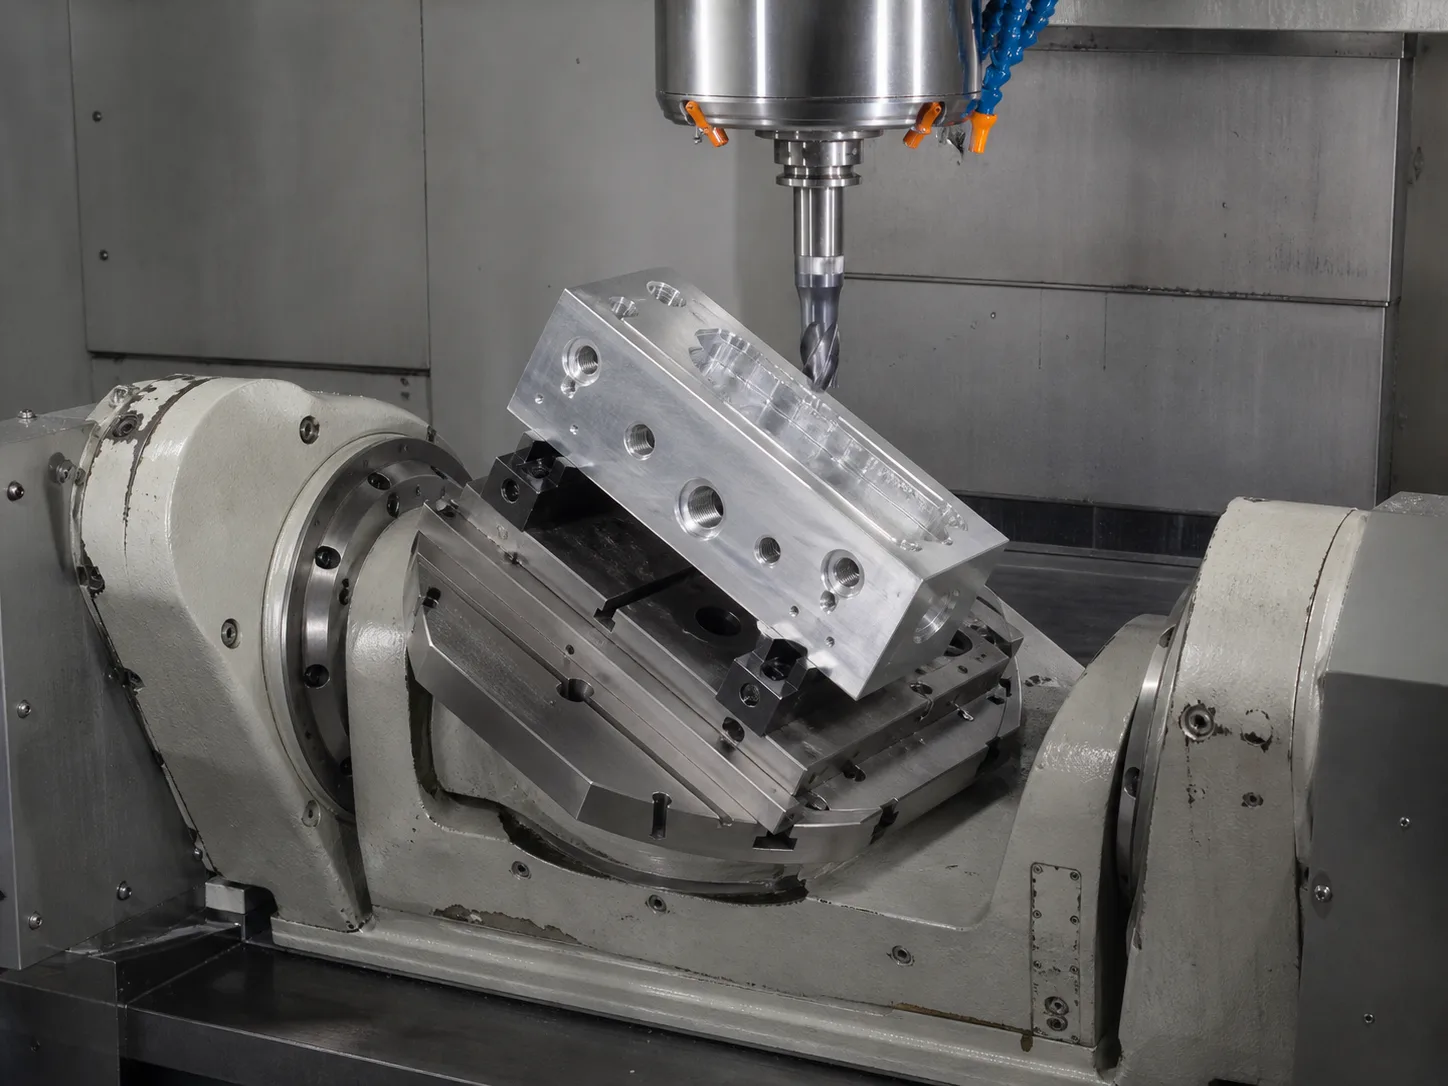
当多个倾斜面需要访问而无需连续旋转插补时,定位旋转轴以切割之间的位置。
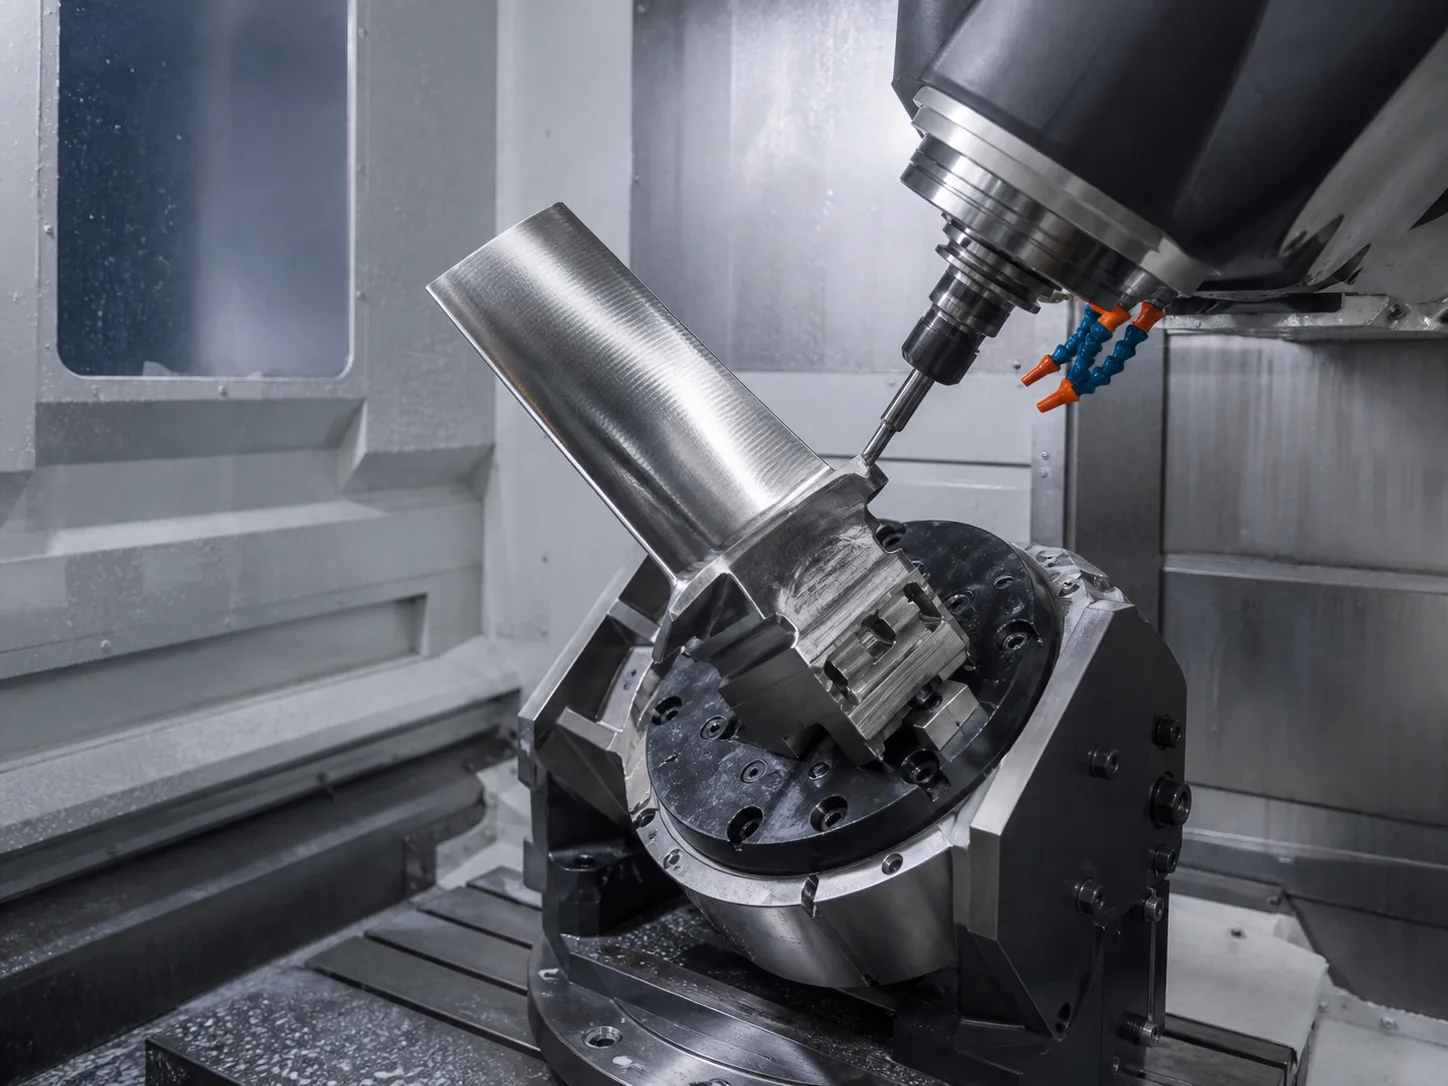
评估自由曲面、复杂轮廓和受控接触路径的工具方向连续变化。
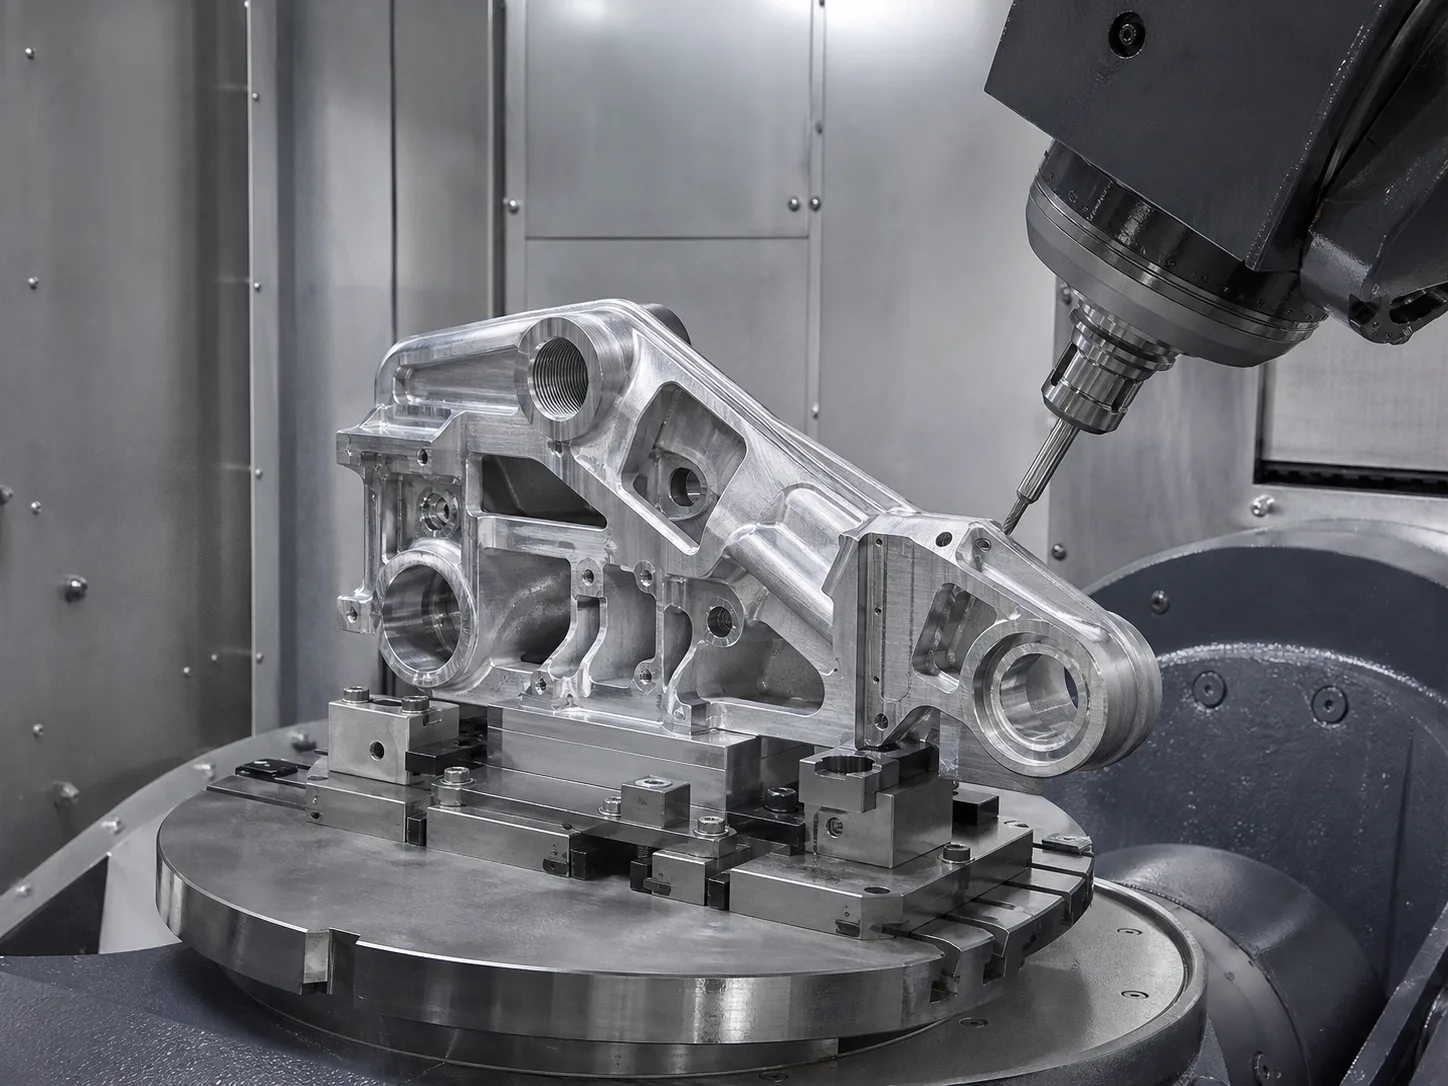
保护孔、凹槽、配合面和侧面特征之间的位置和方向关系。
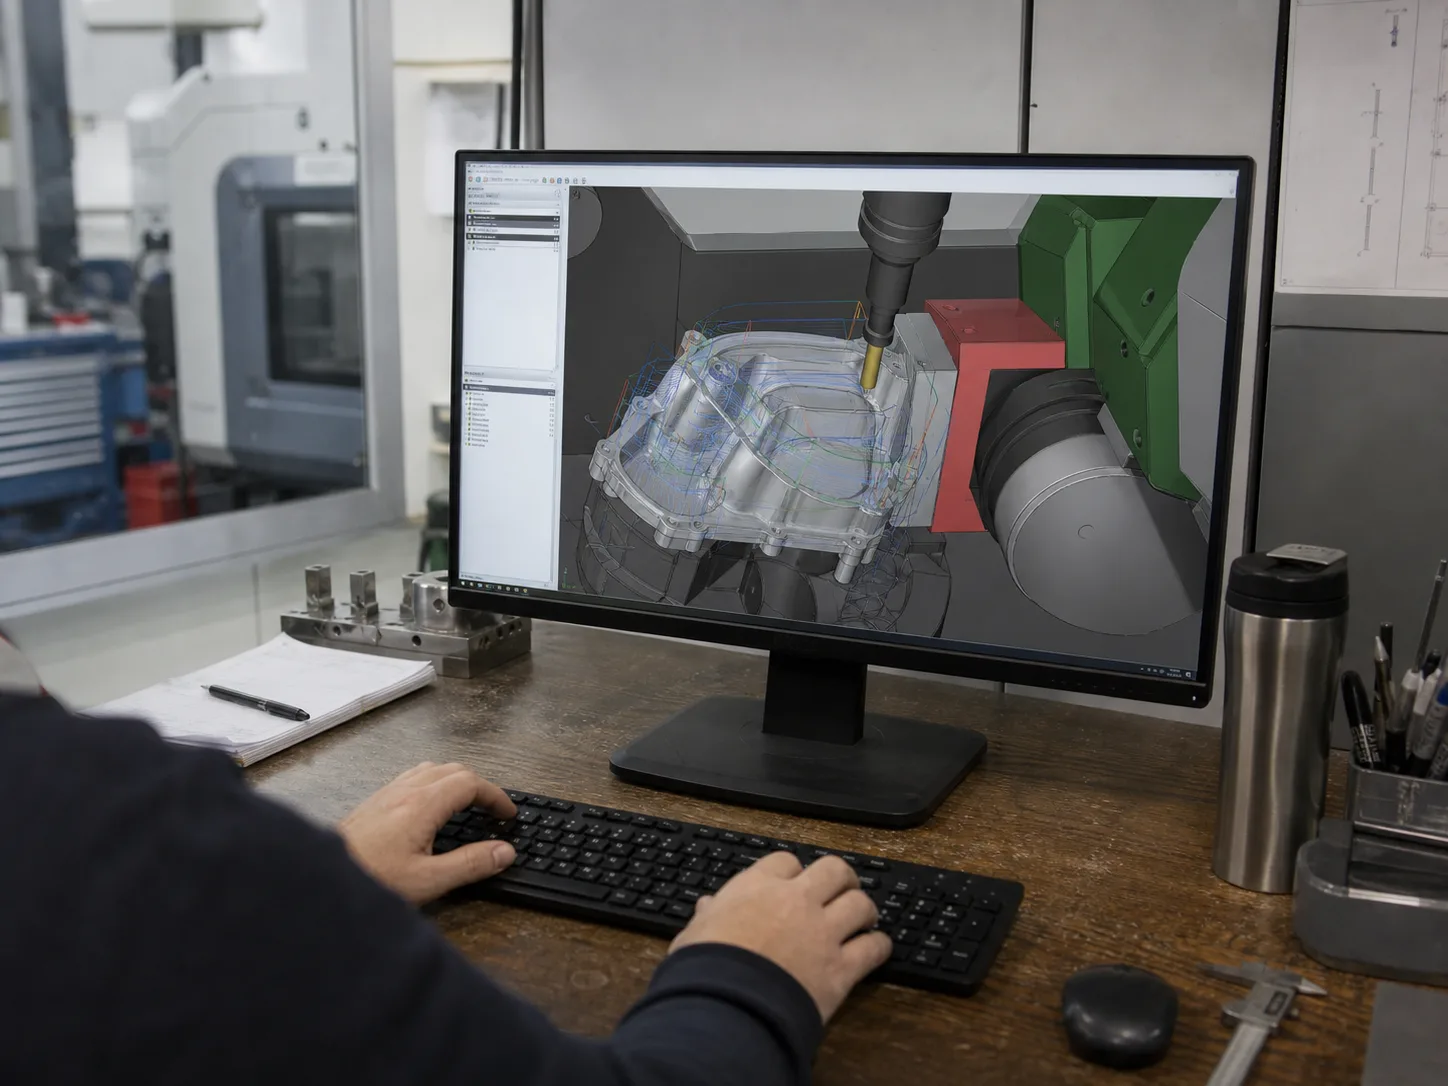
在放行前,检查工具可达范围、支架间隙、夹具干涉、旋转行程及碰撞风险。
这些示例说明了可能受益于多轴评审的几何形状。它们不是客户项目记录或特定订单能力的证据。
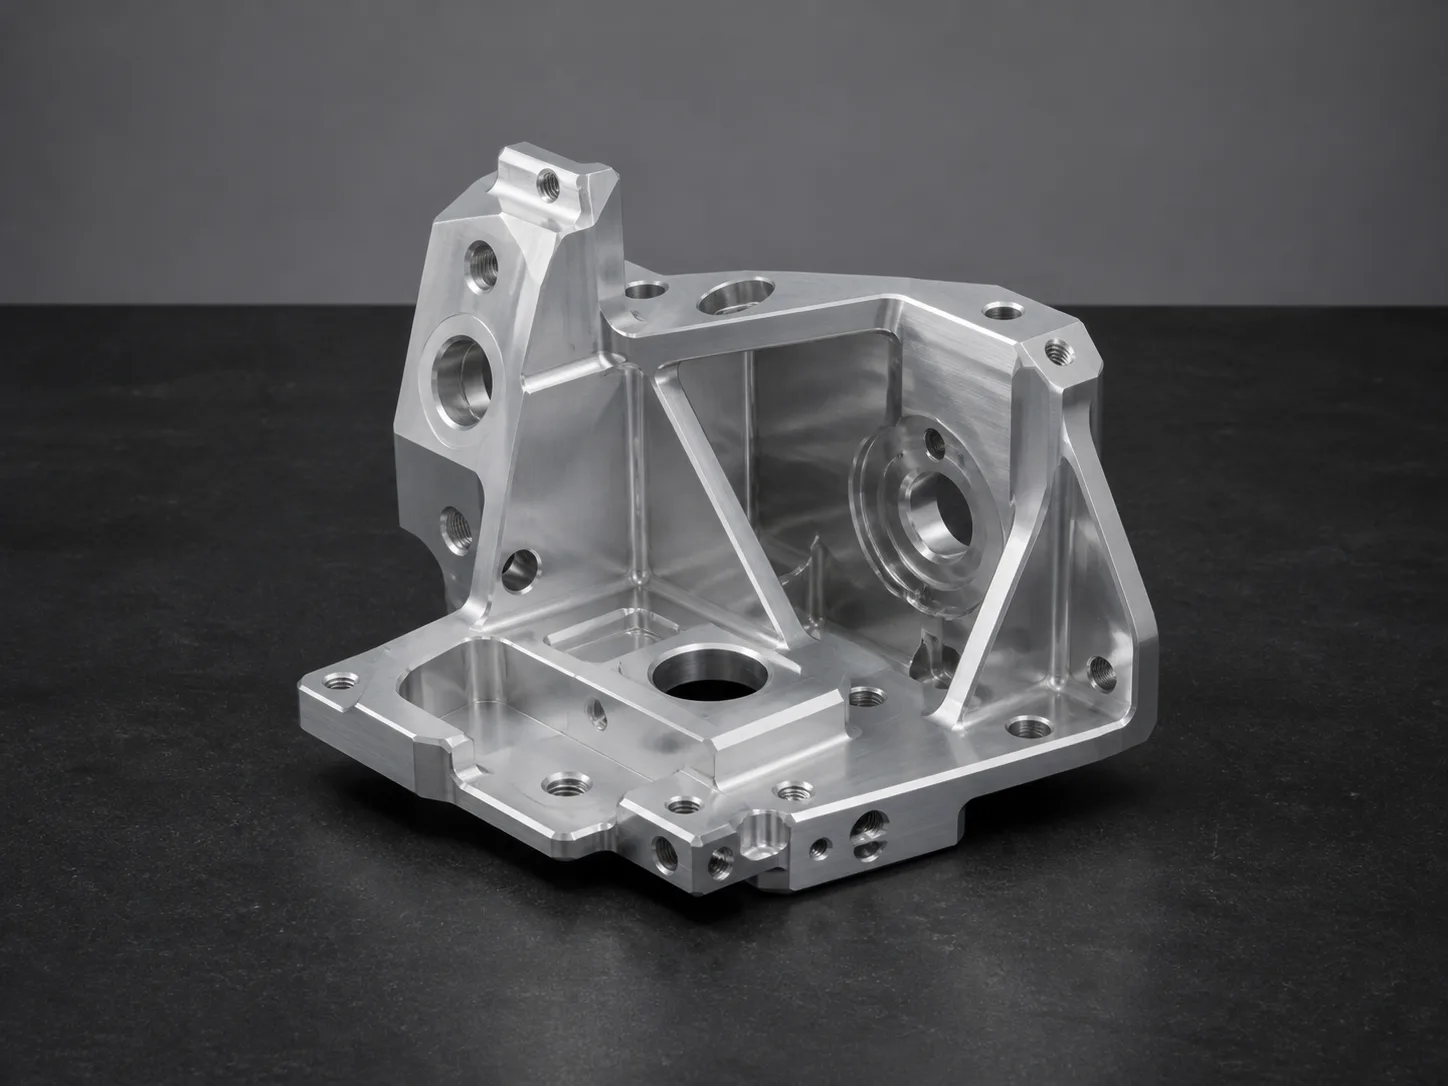
审查重点: 跨面基准连续性、倾斜孔、受限孔腔、薄肋和装夹通道。
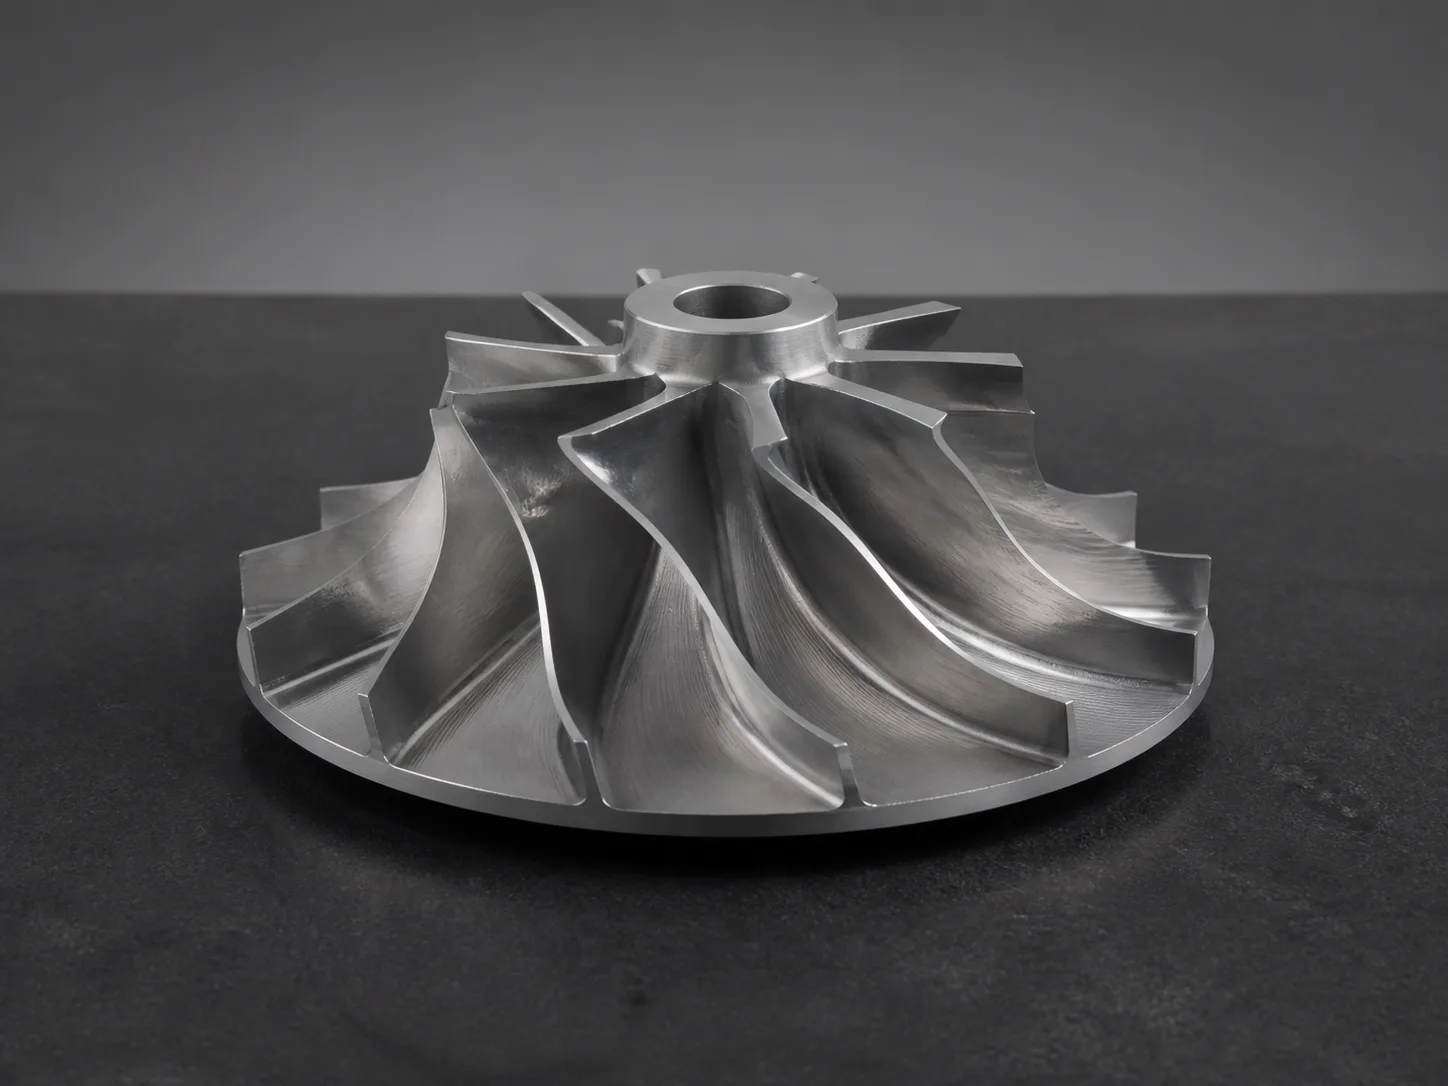
审查重点: 改变表面法线、叶片到轮毂的过渡、工具接触、可达性和轮廓检查。
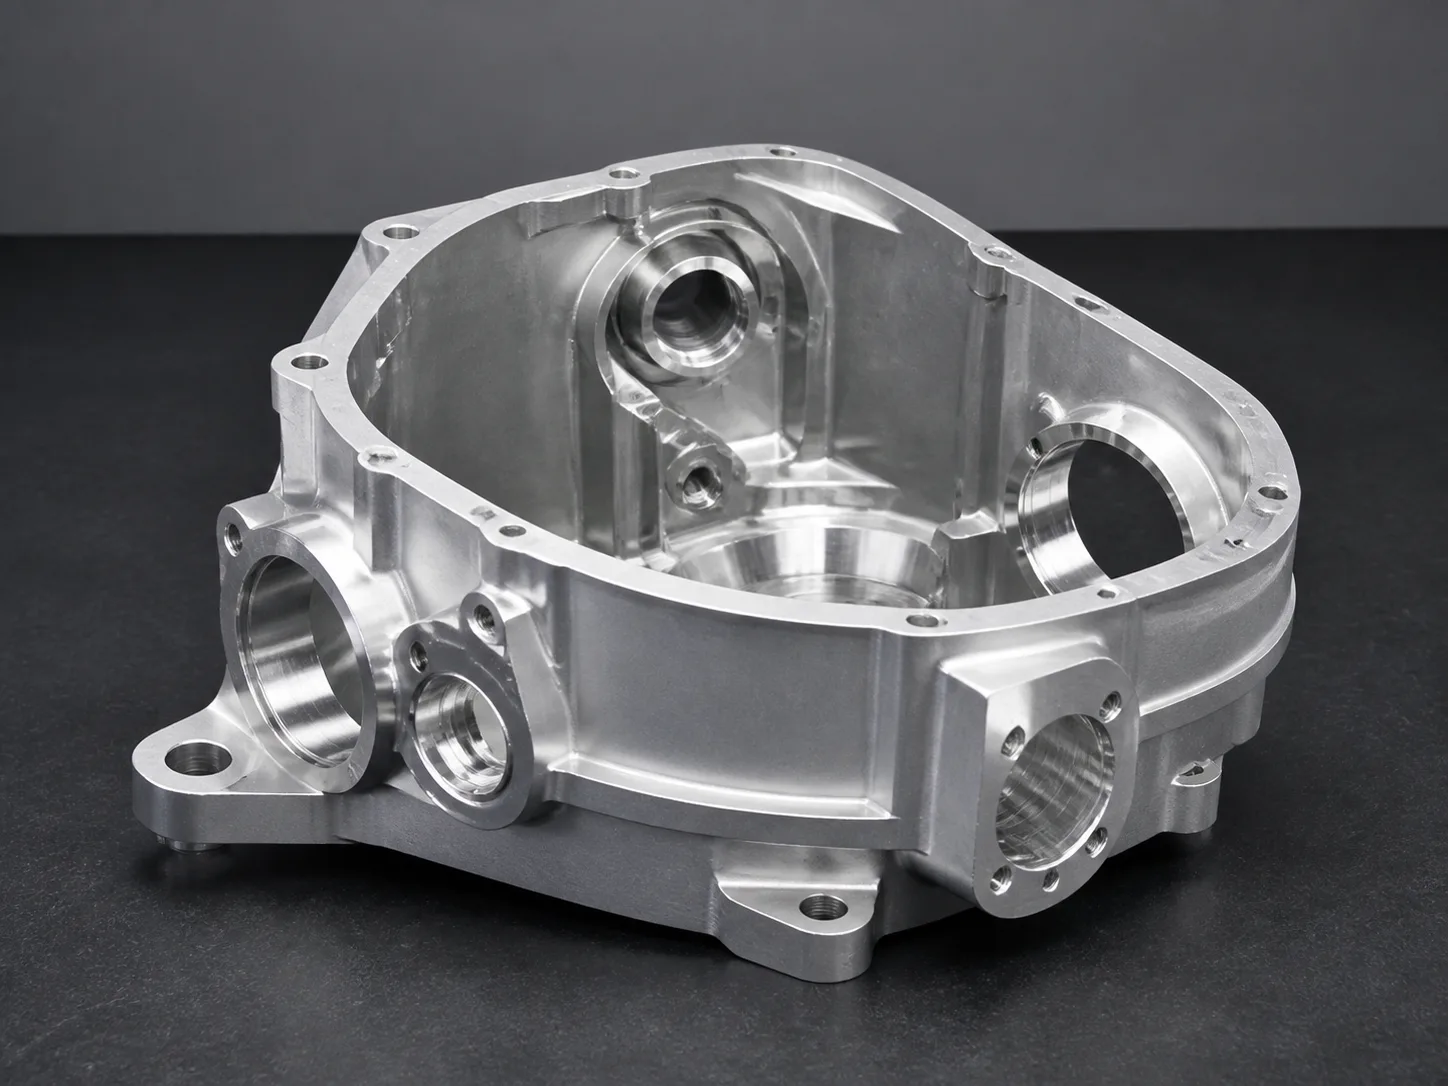
审查重点: 深腔通道、相交的倾斜通道、配合面和可测量特征关系。
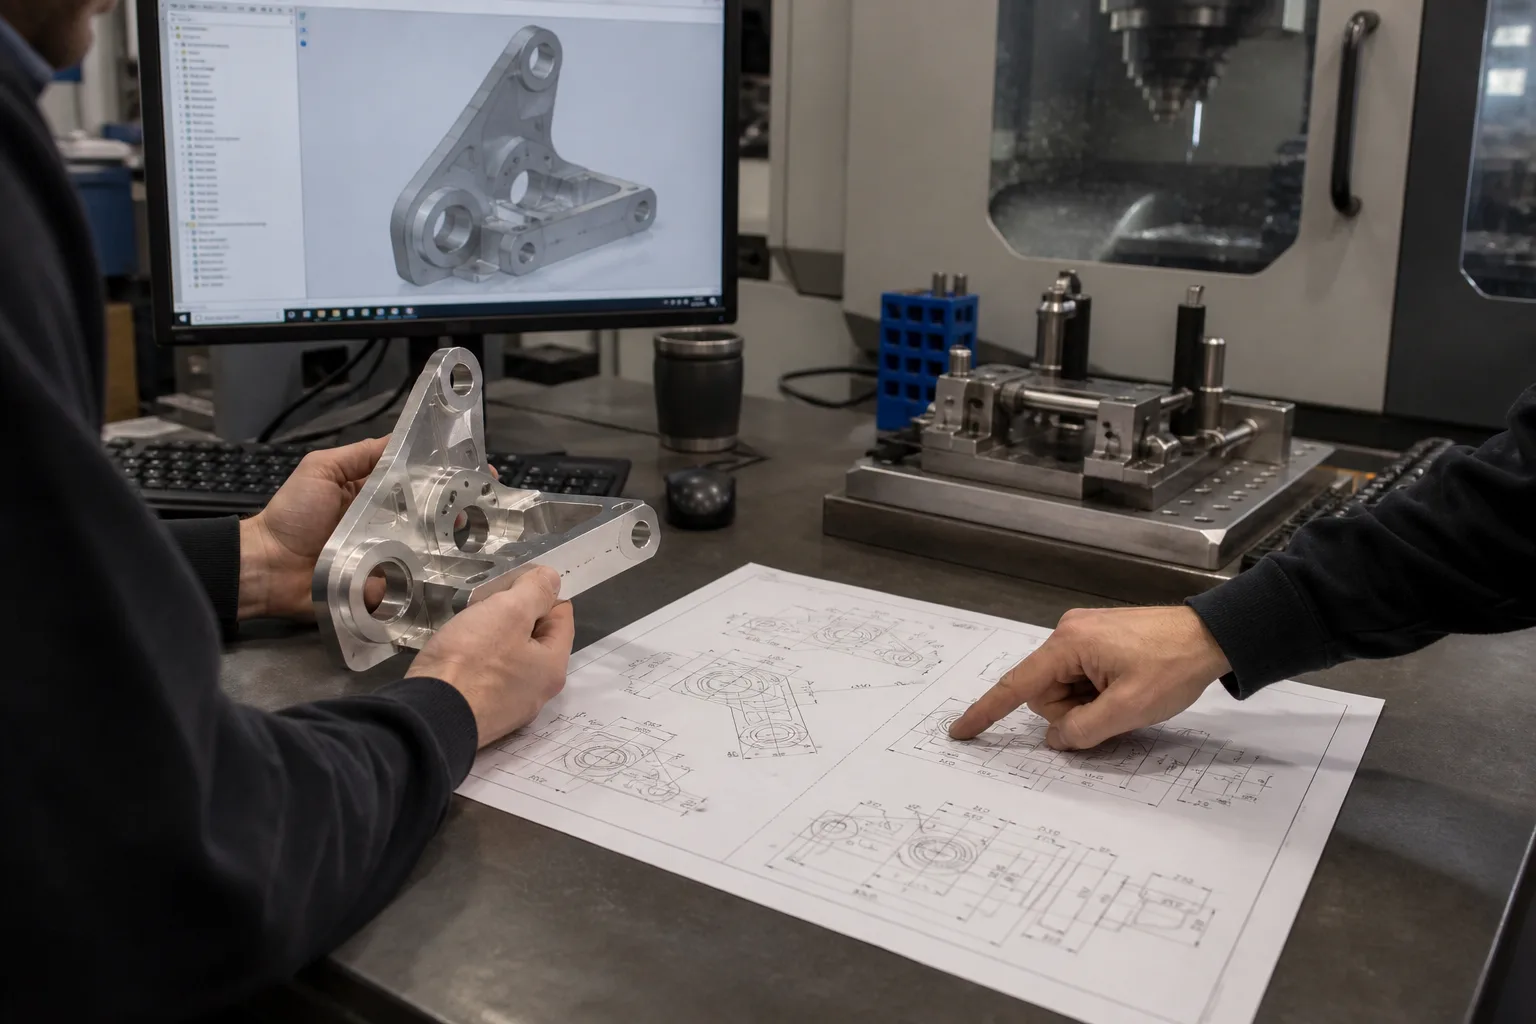
该流程是通过连接几何、方向和测量开始的——而不是假设每个复杂特征都需要相同的五轴策略。
将跨面特征连接到稳定的基准和检验参考。
评估工具伸展、夹具间隙、碰撞风险和所需旋转方向。
审查夹具干涉、薄壁、深腔和变形风险。
为复合角度、关键特征、轮廓和基准关系定义测量策略。
使用此摘要进行初步装配检查。最终策略和设置限制应根据实际图纸确认。
检验计划遵循特征关系和批准的基准方案。文件范围在报价过程中确认。
从批准的参考结构中验证连接的关键特征。
选择能够确定位置、方向和相关基准的方法。
围绕图纸定义和可达测量路径规划轮廓检查。
检查控制装配、对齐、密封或载荷传递的接口。
确认项目要求的尺寸文件及放行标准
确认的检验设备: CMM、高度尺、千分尺和游标卡尺。
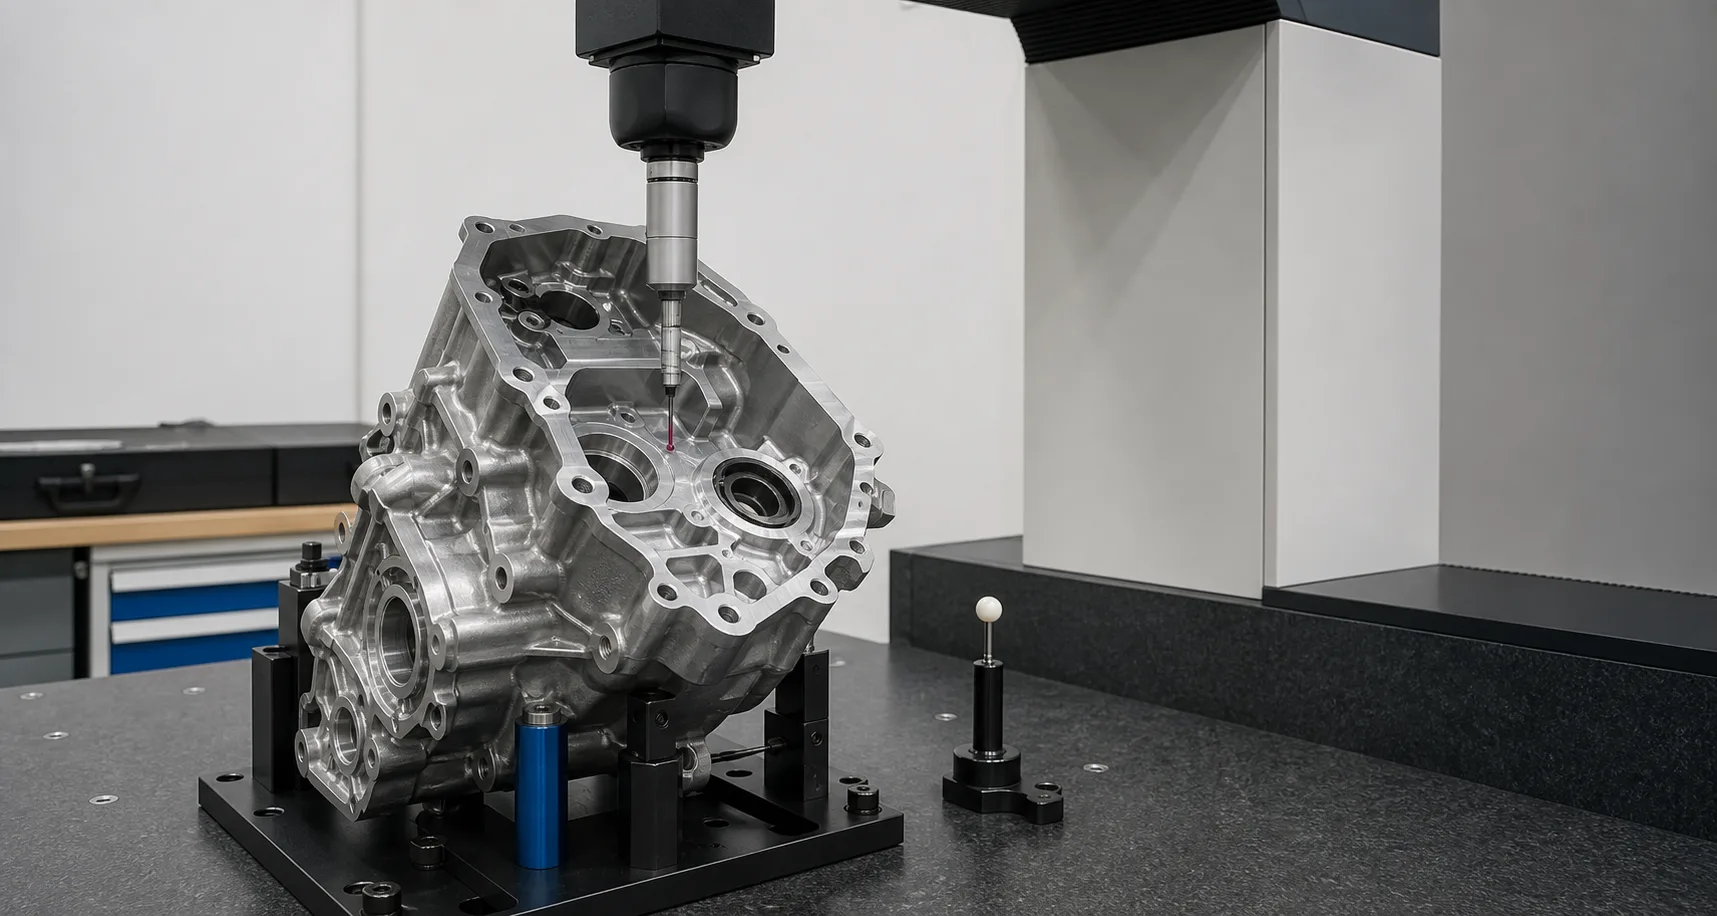
简明的路线可以让几何形状、基准、刀具可达性和检验决策与批准的项目要求保持一致。
发送3D模型、受控图纸和项目需求。
复习几何、基准、工具接入、夹具、碰撞、公差和检验规划。
释放经过批准的定位或协调运动策略及过程控制。
验证关键特征关系和所需文档。
按照批准的放行和运输要求检查复杂零件的包装。
四项图纸检查使方向、基准和操作要求更易于审核。
在完整的3D模型中显示受限表面、腔深和开口几何形状。
定义功能参考,可在多个面之间连接加工和检验。
识别灵活区域,以便评估材料支撑、夹紧和切割顺序。
从稳定基准标注角度特征,并仅识别功能关键面。
为评估复杂多面零件的工程和采购团队提供直接答案。
索引3+2加工先定位旋转轴,然后在这些轴保持固定角度时进行切削。同步加工则在切削过程中协调旋转轴和直线轴。 HongKe CNC 在选择加工策略之前,审查几何形状、表面路径、基准关系和可用的加工路线。
不。有些零件通过传统的数控铣削和计划的重新夹紧更稳定或经济。决定取决于几何形状、基准关系、刀具可到达性、公差和表面要求。
具有复合角度孔、多个面相关特征、深孔或受限访问、复杂轮廓以及对基准关系设置敏感的零件是五轴检查的强有力候选。
工程评审在加工路线发布之前,会考虑刀具伸长、刀具夹持器间隙、夹具干涉、旋转行程、工件方向和安全进给路径。
检验计划将已批准的基准方案与孔位、倾斜面、轮廓和配合面连接起来。根据特征和文档要求选择三坐标测量机(CMM)、高度计、千分尺和卡尺。
发送完整的 3D 模型和带尺寸标注的图纸,包括材料、数量、关键公差、基准参考、表面要求、检验需求及交货地点。HongKe CNC 然后确认实际加工和检验路线。
报价表格接受 DWG、DXF、STEP、STP、STL、IGES、IGS、PDF 和最大 20 MB 的 ZIP 文件。提供 3D 模型加受控图纸能为几何和公差审查提供最清晰的基础。
发送您的CAD模型和图纸。我们将在报价前审核几何形状、基准关系、刀具可达性、关键公差及加工策略。
审核几何、基准和关键特征。
我们评估传统加工、3+2或同时五轴加工是否合适。
您将收到报价反馈以及需要确认的任何技术问题。