
Что такое 4-осевое фрезерование с ЧПУ?
4-осевое фрезерование с ЧПУ — это процесс обработки, при котором к стандартным трем линейным осям (X, Y, Z) добавляется ось вращения (обычно ось A, вращающаяся вокруг оси X). Это позволяет режущему инструменту приближаться к заготовке под разными углами, не требуя ручного изменения положения. По сравнению с 3-осевой обработкой четвертая ось значительно сокращает количество установов, необходимых для обработки сложной геометрии, улучшает качество обработки контурных поверхностей и позволяет обрабатывать такие элементы, как винтовые пазы, наклонные отверстия и сложные подрезы, которые в противном случае были бы затруднительны или невозможны при использовании только 3-осевой обработки.
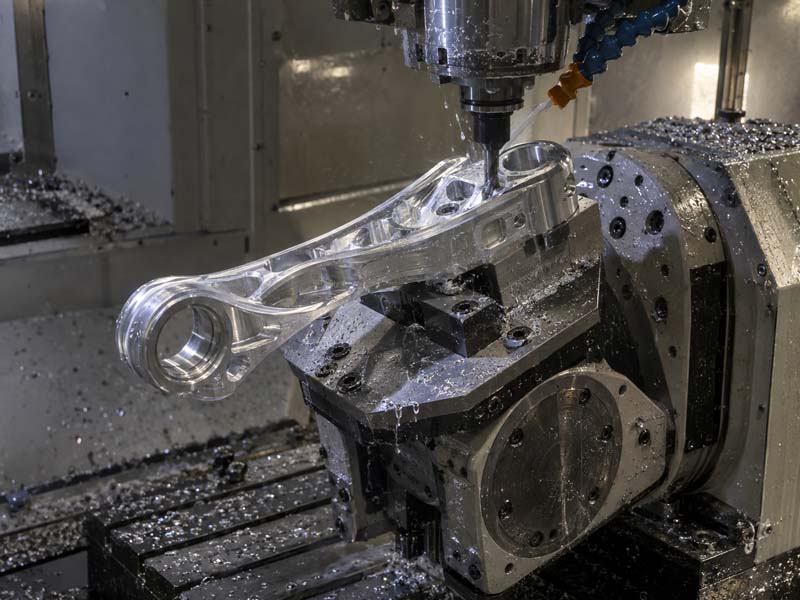
На практике 4-осевое фрезерование широко используется для деталей, которые требуют многогранной обработки, но не требуют полного наклона 5-осевого станка. Общие области применения включают рабочие колеса, лопатки турбин, автомобильные компоненты, детали медицинского оборудования и нестандартные компоненты промышленного оборудования. Четвертая ось может быть реализована как поворотный стол (индексатор), установленный на станине станка, или как встроенная поворотная ось в конструкцию станка.
Ключевые преимущества 4-осевой обработки по сравнению с 3-осевой обработкой
Сокращение времени настройки и повышение точности
При 3-осевой обработке деталь, требующая обработки пяти или шести граней, может нуждаться в нескольких установках, каждая из которых приводит к потенциальным ошибкам выравнивания. Вращая деталь четвертой осью, можно обрабатывать несколько граней за один зажим. Это не только экономит время, но и улучшает согласованность размеров, поскольку все объекты ссылаются на одну базу данных. Для специалистов по закупкам это означает сокращение времени выполнения заказов и снижение риска брака из-за несоосности установки.
Обработка сложной геометрии
4-осевое фрезерование позволяет выполнять резку спиральных траекторий, изогнутых пазов и сложных профилей, для которых в противном случае потребовались бы специальные приспособления или несколько операций. Например, косозубая шестерня или спиральная канавка на валу могут быть эффективно изготовлены с помощью одновременной 4-осевой интерполяции. Инженеры, проектирующие детали, должны учитывать, как возможности 4-осевой обработки могут упростить доступ к инструменту и уменьшить необходимость в нестандартных креплениях.
Улучшенное качество поверхности
Поскольку заготовку можно вращать во время резки, инструмент может поддерживать более выгодный угол зацепления, уменьшая следы от инструмента и улучшая качество поверхности. Это особенно полезно для контурных поверхностей, где 3-осевой подход может привести к получению ступенчатой или зубчатой поверхности, требующей вторичной полировки.
Рекомендации по проектированию для 4-осевой обработки
Чтобы в полной мере использовать 4-осевое фрезерование с ЧПУ, дизайнерам и инженерам следует учитывать несколько практических рекомендаций.:
- Ориентация детали: Спланируйте ось вращения так, чтобы большинство функций были доступны за одну или две установки. Избегайте попадания шпинделя глубоко в полости с чрезмерным вылетом инструмента.
- Доступность инструмента: Даже при наличии поворотной оси длинные инструменты могут вызывать отклонение. Сохраняйте глубокие карманы и внутренние углы с достаточным радиусом, чтобы обеспечить стандартную длину инструмента.
- работа: Поворотные приспособления или цанговые патроны должны обеспечивать достаточную силу захвата, не деформируя тонкостенные секции. Рассмотрите возможность добавления позиционирующих элементов или мягких губок для деликатных деталей.
- Стек допусков: Хотя 4-осевой режим уменьшает ошибки настройки, каждый поворот вносит свой собственный допуск на позиционирование вращения. Для высокоточных элементов укажите критические размеры, которые обрабатываются в одной ориентации.
Для более глубокого понимания того, как геометрия детали влияет на стоимость и осуществимость обработки, обратитесь к нашей Услуги по обработке с ЧПУ страница, где мы обсуждаем обзор проекта и оптимизацию DFM.

Когда выбирать 4-осевую или 5-осевую обработку
Выбор между 4-осевым и 5-осевым фрезерованием зависит от сложности детали, объема производства и бюджета. Вот практическое сравнение:
| Фактор | 4-осевое фрезерование | 5-осевое фрезерование |
|---|---|---|
| Сложность детали | Многогранные, винтовые элементы, поднутрения, не требующие одновременного наклона | Сложные поверхности произвольной формы, глубокие полости с подрезами, турбинные лопатки, формы. |
| Сокращение настройки | Обычно сокращает количество 3-осевых установок с 3–5 до 1–2. | Можно обрабатывать большинство деталей за один установ |
| Стоимость инструмента | Нижний (стандартный инструмент) | Выше (требуются более короткие жесткие инструменты, возможно, специальные) |
| Почасовая ставка станка | Ниже 5-осевого | Выше из-за сложности машины и обслуживания |
| Точность | Очень хорошо для большинства приложений | Отлично подходит для сложных контуров. |
Если вашу деталь можно обработать за два или три установа на 4-осном станке, это зачастую более рентабельно, чем использование 5-осевого станка. Однако, если деталь имеет серьезные подрезы или требует постоянного наклона для поддержания зацепления инструмента, становится необходимой 5-осевая обработка. Обсудите геометрию детали с опытным партнером по обработке, чтобы определить наилучший процесс.
Экономические последствия 4-осевого фрезерования
Добавление четвертой оси увеличивает стоимость покупки станка, а иногда и время программирования, но общая стоимость детали часто снижается из-за меньшего количества настроек, сокращения трудозатрат и снижения процента брака. При мелкосерийном производстве (10–500 штук) экономия времени на переналадку может быть существенной. Для больших объемов производства специальные приспособления на 3-осных станках могут быть более экономичными, но 4-осевые станки все равно могут сократить объем обработки, если требуется несколько операций.
При запросе ценового предложения предоставьте подробный чертеж с критическими допусками и требованиями к качеству поверхности. Мастерская, способная работать с 4 осями, может быстро оценить, выиграет ли ваша деталь от ротационного индексирования. Дополнительную информацию о факторах затрат см. в нашей Руководство по стоимости обработки с ЧПУ .
Обеспечение качества деталей, обработанных по 4 осям
Проверка 4-осных деталей требует проверки не только линейных размеров, но и угловых положений и особенностей соосности, повернутых по разным граням. Обычно используется проверка КИМ с помощью вращающегося датчика или специальных датчиков. Убедитесь, что ваш поставщик имеет возможность измерять детали, обработанные по четвертой оси, включая истинное положение отверстий относительно базовой плоскости. Надежный партнер по механической обработке включит эти проверки в свой план качества.
В компании Hongke Precision наша команда инженеров анализирует каждый проект, чтобы оптимизировать стратегию обработки, выбор инструмента и критерии проверки. Свяжитесь с нами, чтобы обсудить ваш следующий проект 4-осевого фрезерования с ЧПУ.