
什么是 4 轴数控铣削?
4轴数控铣削是在标准的三个线性轴(X、Y、Z)上增加一个旋转轴(通常是绕X轴旋转的A轴)的加工工艺。这使得切削刀具能够从多个角度接近工件,而无需手动重新定位。与 3 轴加工相比,第四轴显着减少了复杂几何形状所需的设置数量,提高了轮廓表面的表面光洁度,并能够加工螺旋槽、斜孔和复杂底切等特征,否则仅使用 3 轴很难或不可能实现这些特征。
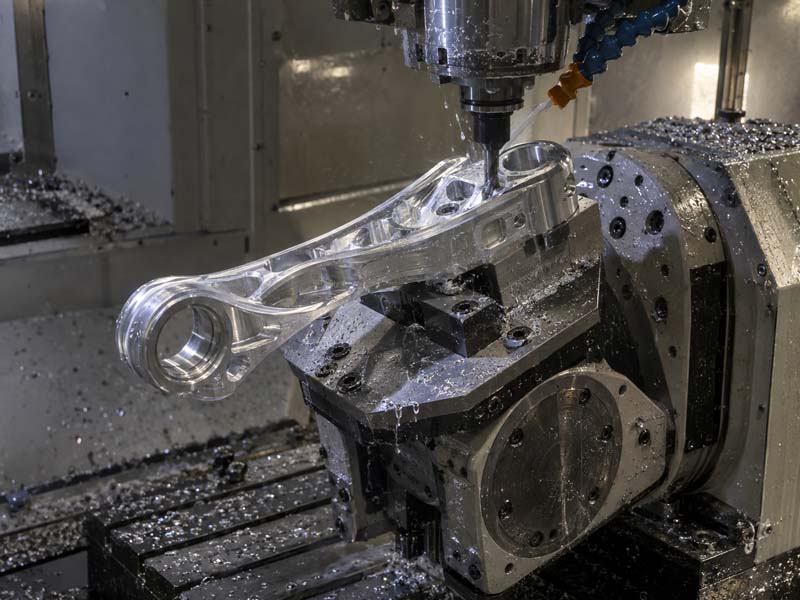
在实践中,4 轴铣削广泛用于需要在多个面上加工但不需要 5 轴机床的完全倾斜功能的零件。常见应用包括叶轮、涡轮叶片、汽车部件、医疗设备部件和定制工业机械部件。第四轴可以作为安装在机床上的旋转工作台(分度器)来实现,或者作为机器设计中的集成旋转轴来实现。
4 轴加工相对于 3 轴加工的主要优势
减少设置时间并提高精度
对于 3 轴加工,需要在五个或六个面上加工的零件可能需要多个设置,每个设置都会带来潜在的对准误差。通过使用第四轴旋转零件,您可以在一次装夹中加工多个面。这不仅节省了时间,而且还提高了尺寸一致性,因为所有特征都是从单个基准引用的。对于采购专业人士来说,这意味着更快的交货时间和更低的因设置错位而导致报废的风险。
复杂几何形状的加工
4 轴铣削可以切割螺旋路径、曲线槽和复杂轮廓,否则需要特殊夹具或多次操作。例如,可以通过同时 4 轴插补高效地生产斜齿轮或轴上的螺旋槽。设计零件的工程师应考虑 4 轴功能如何简化工具访问并减少对定制工件夹具的需求。
改善表面光洁度
由于切削时工件可以旋转,刀具可以保持更有利的啮合角,减少刀痕,提高表面质量。这对于轮廓表面尤其有利,其中 3 轴方法会产生需要二次抛光的阶梯状或扇形饰面。
4 轴加工的设计注意事项
为了充分利用 4 轴 CNC 铣削,设计师和工程师应牢记一些实用指南:
- 零件方向: 规划旋转轴,以便通过一种或两种设置即可访问大部分功能。避免要求主轴深入刀具悬伸过大的型腔。
- 工具辅助功能: 即使使用旋转轴,长刀具仍可能导致偏转。保持深型腔和内角具有足够的半径,以允许标准刀具长度。
- 工件夹持: 旋转夹具或弹簧夹头必须提供足够的夹紧力,而不会使薄壁部分变形。考虑为精密零件添加定位功能或软钳口。
- 公差堆栈: 虽然 4 轴减少了设置误差,但每次旋转都会引入自己的旋转定位公差。对于高精度特征,请指定以相同方向加工的关键尺寸。
要更深入地了解零件几何形状如何影响加工成本和可行性,请参阅我们的 数控加工服务 页面,我们在其中讨论设计审查和 DFM 优化。

何时选择 4 轴加工与 5 轴加工
选择 4 轴还是 5 轴铣削取决于零件复杂性、产量和预算。这是一个实际的比较:
| 因素 | 4 轴铣削 | 5 轴铣削 |
|---|---|---|
| 零件复杂性 | 多个面、螺旋特征、底切不需要同时倾斜 | 复杂的自由曲面、带底切的深腔、涡轮叶片、模具 |
| 减少设置 | 通常将 3 轴设置从 3–5 减少到 1–2 | 可在一次设置中加工大部分零件 |
| 刀具成本 | 下部(标准工装) | 更高(需要更短的刚性工具,可能是定制的) |
| 机器每小时费率 | 5轴以下 | 由于机器复杂性和维护而更高 |
| 准确性 | 非常适合大多数应用 | 非常适合复杂轮廓 |
如果您的零件可以在 4 轴机床上通过两个或三个设置进行加工,则通常比使用 5 轴机床更具成本效益。然而,如果零件有严重的底切或需要连续倾斜以保持刀具啮合,则需要 5 轴。与经验丰富的加工合作伙伴讨论您的零件几何形状,以确定最佳工艺。
4 轴铣削的成本影响
添加第四轴确实会增加机器购买成本,有时还会增加编程时间,但由于设置较少、劳动力减少和废品率较低,每个零件的总体成本通常会降低。对于小批量生产(10-500 件),可以节省大量设置时间。对于大批量运行,3 轴机器上的专用夹具可能仍然更经济,但如果需要多次操作,4 轴机器仍然可以减少搬运。
请求报价时,请提供包含关键公差和表面光洁度要求的详细图纸。具有 4 轴功能的车间可以快速评估您的零件是否受益于旋转分度。有关成本驱动因素的更多信息,请参阅我们的 CNC加工成本指南.
4 轴加工零件的质量保证
检测 4 轴零件不仅需要检查线性尺寸,还需要检查跨不同面旋转的角度位置和同心度特征。通常使用旋转探头或专用量规进行 CMM 检测。确保您的供应商能够测量第四轴上加工的特征,包括孔相对于基准平面的真实位置。可靠的加工合作伙伴会将这些检查纳入其质量计划中。
在宏科精密,我们的工程团队会审查每个项目,以优化加工策略、刀具选择和检验标准。联系我们讨论您的下一个 4 轴 CNC 铣削项目。