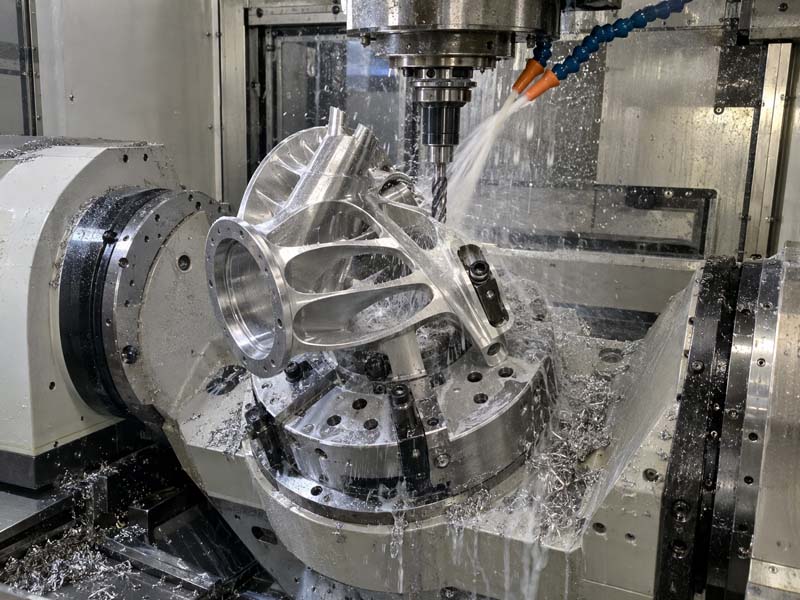
Gia công CNC là một trong những quy trình sản xuất linh hoạt và được sử dụng rộng rãi nhất để sản xuất các bộ phận kim loại và nhựa chính xác. Tuy nhiên, không phải tất cả các thiết kế đều phù hợp như nhau cho quá trình này. Thiết kế các bộ phận chú trọng đến việc sản xuất - một phương pháp được gọi là Thiết kế cho Sản xuất (DFM) - có thể giảm đáng kể chi phí sản xuất, thời gian thực hiện và các khuyết tật đồng thời cải thiện chất lượng bộ phận.
Hướng dẫn này bao gồm các nguyên tắc DFM cốt lõi cho gia công CNC, bao gồm lựa chọn vật liệu, cân nhắc hình học, thông số dung sai và lựa chọn hoàn thiện bề mặt. Cho dù bạn là nhà thiết kế sản phẩm, kỹ sư hay chuyên gia mua sắm, việc hiểu rõ những nguyên tắc này sẽ giúp bạn giao tiếp hiệu quả với các cửa hàng máy móc và đạt được kết quả đáng tin cậy.
1. Lựa chọn vật liệu: Nền tảng của chi phí và khả năng gia công
Việc lựa chọn vật liệu ảnh hưởng trực tiếp đến thời gian gia công, độ mòn của dụng cụ, chất lượng bề mặt và chi phí tổng thể. Đối với phay và tiện CNC, vật liệu thường được phân loại theo khả năng gia công của chúng – chúng có thể được cắt dễ dàng như thế nào.
Kim loại thường được gia công
- Nhôm (ví dụ: 6061, 7075): Khả năng gia công tuyệt vời, tỷ lệ cường độ trên trọng lượng tốt, chi phí thấp. Lý tưởng cho nguyên mẫu và các bộ phận sản xuất.
- Thép không gỉ (ví dụ: 304, 316): Khả năng chống ăn mòn tốt nhưng khả năng gia công thấp hơn; yêu cầu tốc độ chậm hơn và thiết lập cứng nhắc hơn. Chi phí cao hơn.
- Đồng thau và đồng: Khả năng gia công tuyệt vời, tính dẫn điện tốt, thường được sử dụng cho các phụ kiện và đầu nối.
- Thép (ví dụ: 1018, 4140): Thay đổi theo lớp; khả năng gia công trung bình đến tốt. Thép được xử lý nhiệt khó gia công hơn.
- Titan: Khó gia công do tính dẫn nhiệt kém; đòi hỏi các công cụ và chiến lược chuyên biệt.
Nhựa gia công thông thường
- Acet (POM / Delrin): Khả năng gia công tuyệt vời, ma sát thấp, ổn định kích thước tốt.
- Nylon: Độ dẻo dai tốt nhưng có thể hút ẩm; đòi hỏi những công cụ sắc bén.
- ABS: Mềm, dễ gia công nhưng có thể bị cong vênh. Thường được sử dụng cho nguyên mẫu.
- Polycarbonate: Cứng nhưng dễ bị nứt. Cần quản lý chip.
Mẹo: Khi lựa chọn vật liệu, hãy tham khảo ý kiến cửa hàng máy móc của bạn sớm. Một số cửa hàng chuyên về một số loại vật liệu nhất định và việc thay đổi vật liệu có thể làm thay đổi đáng kể thời gian chu kỳ và chi phí dụng cụ.

2. Quy tắc thiết kế hình học cho gia công CNC
Hình dạng bộ phận là yếu tố ảnh hưởng nhất đến khả năng gia công. Các quy tắc sau đây giúp giảm độ phức tạp và tránh các tính năng không thể thực hiện được.
Góc bên trong và bán kính
- Tránh các góc nhọn bên trong (90°). Dụng cụ có hình tròn nên các góc bên trong phải có bán kính ít nhất bằng bán kính dao cắt. Nguyên tắc chung: bán kính bên trong tối thiểu = 0,8 × đường kính dụng cụ (nhưng cũng có thể dùng dụng cụ nhỏ hơn).
- Đối với các hốc sâu, hãy sử dụng bán kính lớn hơn để cho phép dụng cụ lớn hơn, giảm thời gian gia công.
Độ dày của tường
- Thành mỏng (< 0,5 mm đối với kim loại, < 1,5 mm đối với nhựa) có thể rung trong quá trình gia công, khiến bề mặt hoàn thiện kém hoặc bị gãy. Tăng độ dày hoặc thêm xương sườn.
- Đối với những bức tường cao, tỷ lệ khung hình rất quan trọng. Quy tắc: chiều cao thành ≤ 4× độ dày thành đối với nhôm, ≤ 2× đối với kim loại cứng hơn.
Túi sâu và khe cắm
- Các khoang sâu đòi hỏi các công cụ dài hơn, chúng sẽ bị lệch và kêu lạch cạch. Tỷ lệ chiều sâu trên đường kính tối đa: 4:1 đối với dao phay ngón, 2:1 đối với dụng cụ nhỏ.
- Sử dụng các túi có độ sâu thay đổi hoặc các bức tường có bậc khi độ sâu vượt quá các giới hạn này.
Undercut và các tính năng phức tạp
- Các đường cắt (các tính năng không thể tiếp cận được từ trục tiêu chuẩn) yêu cầu công cụ chuyên dụng hoặc nhiều thiết lập. Tránh nếu có thể hoặc thiết kế chúng với các công cụ kẹo mút có khe chữ T tiêu chuẩn.
- Đối với gia công năm trục, việc cắt xén dễ dàng hơn nhưng vẫn làm tăng chi phí. Chỉ sử dụng khi cần thiết về mặt chức năng.
chủ đề
- Chỉ định kích thước luồng tiêu chuẩn (UNC, UNF, số liệu). Ren không chuẩn yêu cầu taro hoặc phay ren tùy chỉnh.
- Cho phép đủ chiều dài ren: đường kính ít nhất 1,5× đối với lỗ mù, 2× đối với lỗ xuyên.
Ví dụ: Khối đa tạp có nhiều cổng có luồng là một phần chung được hưởng lợi từ DFM – sử dụng các luồng NPT hoặc BSP tiêu chuẩn và tránh khoảng cách cổng quá gần.

3. Dung sai: Chỉ xác định những gì bạn cần
Dung sai ảnh hưởng trực tiếp đến chi phí sản xuất. Dung sai chặt chẽ hơn đòi hỏi máy móc chính xác hơn, tốc độ chậm hơn, thiết lập bổ sung và đo lường thường xuyên.
Dung sai gia công tiêu chuẩn
- Tiêu chuẩn (không có chú thích bổ sung): ±0,1 mm hoặc ±0,005 in. Hầu hết các cửa hàng CNC có thể thực hiện điều này một cách dễ dàng mà không phải trả thêm phí.
- Độ chính xác: ±0,05 mm hoặc ±0,002 in. Yêu cầu cố định và sử dụng dụng cụ cẩn thận. Tăng chi phí vừa phải.
- Độ chính xác cao: ±0,025 mm hoặc ±0,001 in. Yêu cầu kiểm soát nhiệt độ, bù đặc biệt và thường xuyên thực hiện nhiều lần. Tăng chi phí đáng kể.
- Độ chính xác rất cao (< 0,01 mm): Chỉ có thể đạt được bằng quy trình mài hoặc chuyên dụng. Tránh trừ khi thực sự cần thiết.
Cách xác định dung sai một cách khôn ngoan
- Chỉ thắt chặt dung sai trên các bề mặt tiếp xúc quan trọng, các đặc điểm lắp khít và lỗ ổ trục. Để lại các kích thước khác theo tiêu chuẩn.
- Sử dụng kích thước hình học và dung sai (GD&T) để kiểm soát chức năng thay vì dung sai khối.
- Đối với các bộ phận bằng nhựa, hãy tính đến sự giãn nở nhiệt và hấp thụ độ ẩm – có thể không có dung sai chặt chẽ.
Việc kiểm tra dung sai chặt chẽ thường yêu cầu CMM (máy đo tọa độ) hoặc máy đo chuyên dụng, làm tăng thêm thời gian và chi phí. Thảo luận sớm về các kích thước quan trọng với cửa hàng máy móc của bạn.

4. Hoàn thiện bề mặt: Tính thẩm mỹ, chức năng và chi phí
Bề mặt được gia công từ máy nghiền ngón tiêu chuẩn thường có độ nhám khoảng Ra 1,6–3,2 μm. Các lớp hoàn thiện mịn hơn yêu cầu cấp liệu chậm hơn, bước chuyển nhỏ hơn hoặc các quy trình thứ cấp.
Tùy chọn hoàn thiện bề mặt phổ biến
- Được gia công (Ra 3,2 μm): Mặc định, phù hợp với các thành phần bên trong và các bề mặt ẩn.
- Được gia công tinh xảo (Ra 1,6 μm): Đạt được với những đường chuyền dứt điểm; tốt cho hầu hết các phần có thể nhìn thấy được.
- Siêu mịn (Ra 0,8 μm): Yêu cầu mài hoặc đánh bóng; được sử dụng cho các bề mặt quang học hoặc niêm phong.
- nổ hạt: Tạo lớp nền mờ đồng đều; ẩn dấu công cụ.
- Anodizing (nhôm): Thêm màu sắc, chống mài mòn và chống ăn mòn. Loại II (trang trí) và Loại III (lớp phủ cứng).
- Sơn tĩnh điện / Sơn: Cung cấp một lớp dày, bền; có thể điền vào các chi tiết tốt.
Lưu ý rằng việc chỉ định một lớp hoàn thiện thật mịn trên toàn bộ bộ phận là không cần thiết và tốn kém. Chỉ các bề mặt quan trọng (mặt bịt kín, tiếp điểm trượt) mới cần dung sai độ nhám chặt chẽ.
5. Những lỗi DFM thường gặp và cách tránh chúng
- Dung sai quá chặt chẽ: Dẫn đến phải làm lại hoặc phế liệu. Sử dụng dung sai chức năng.
- Góc nội bộ sắc nét: Buộc các công cụ nhỏ và thời gian chu kỳ dài. Thêm bán kính.
- Tường mỏng hoặc xương sườn: Rung trong quá trình cắt. Tăng độ dày hoặc hỗ trợ.
- Ren hoặc lỗ không chuẩn: Yêu cầu dụng cụ đặc biệt. Bám sát các kích thước phổ biến.
- Túi sâu với độ sâu đồng đều: Kết hợp các độ sâu thay đổi để sử dụng các công cụ ngắn hơn cho hầu hết các bộ phận.
- Bỏ qua khả năng gia công vật liệu: Lựa chọn một vật liệu khó khăn mà không hiểu tác động chi phí.
Phần kết luận
Thiết kế gia công CNC là nỗ lực hợp tác giữa các nhà thiết kế và nhà sản xuất. Bằng cách làm theo các nguyên tắc được nêu ở trên – chọn vật liệu có thể gia công, thiết kế các tính năng thân thiện về mặt hình học, chỉ định dung sai một cách khôn ngoan và chọn lớp hoàn thiện bề mặt phù hợp – bạn có thể giảm chi phí sản xuất, tăng tốc thời gian quay vòng và đảm bảo chất lượng bộ phận.
Đối với các bộ phận phức tạp, hãy luôn thảo luận về thiết kế của bạn với cửa hàng máy móc có kinh nghiệm như CNC Hongke . Nhóm kỹ thuật của họ có thể xem xét các cân nhắc về DFM của bạn và đề xuất các biện pháp tối ưu hóa giúp tiết kiệm thời gian và tiền bạc mà không làm giảm hiệu suất.
Hãy nhớ rằng: thiết kế tốt nhất là thiết kế không chỉ hoạt động mà còn có thể được thực hiện một cách hiệu quả. Áp dụng các nguyên tắc DFM ngay từ đầu và các dự án của bạn sẽ hoàn thành nhanh hơn và trong phạm vi ngân sách.