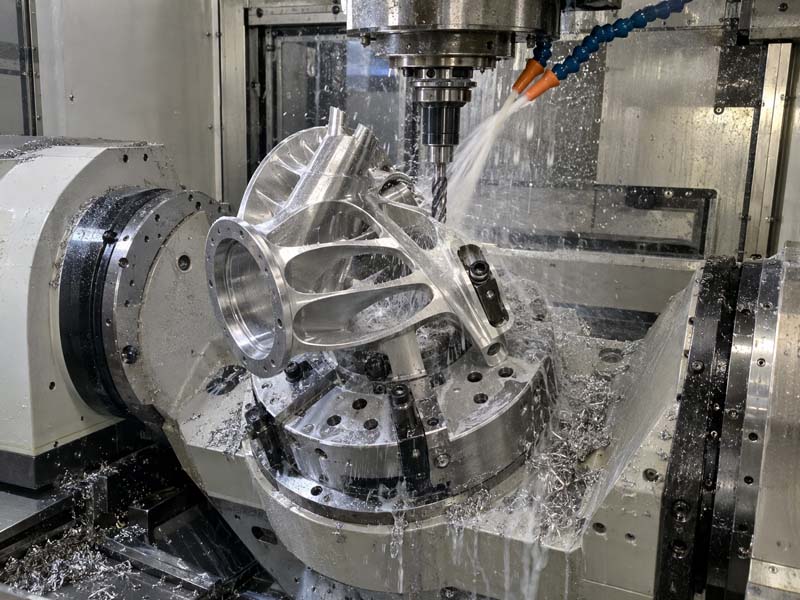
L'usinage CNC est l'un des procédés de fabrication les plus polyvalents et les plus utilisés pour produire des pièces métalliques et plastiques de précision. Cependant, toutes les conceptions ne sont pas également adaptées au processus. Concevoir des pièces en pensant à la fabrication – une pratique connue sous le nom de Design for Manufacturing (DFM) – peut réduire considérablement les coûts de production, les délais de livraison et les défauts tout en améliorant la qualité des pièces.
Ce guide couvre les principes fondamentaux du DFM pour l'usinage CNC, y compris la sélection des matériaux, les considérations géométriques, les spécifications de tolérance et les choix de finition de surface. Que vous soyez concepteur de produits, ingénieur ou spécialiste des achats, la compréhension de ces directives vous aidera à communiquer efficacement avec les ateliers d'usinage et à obtenir des résultats fiables.
1. Sélection des matériaux : le fondement du coût et de l'usinabilité
Le choix du matériau affecte directement le temps d’usinage, l’usure des outils, la qualité de surface et le coût global. Pour le fraisage et le tournage CNC, les matériaux sont généralement classés en fonction de leur usinabilité, c'est-à-dire de la facilité avec laquelle ils peuvent être coupés.
Métaux couramment usinés
- Aluminium (par exemple, 6061, 7075): Excellente usinabilité, bon rapport résistance/poids, faible coût. Idéal pour les prototypes et les pièces de production.
- Acier inoxydable (par exemple, 304, 316): Bonne résistance à la corrosion mais usinabilité moindre ; nécessite des vitesses plus lentes et des configurations plus rigides. Coût plus élevé.
- Laiton et Cuivre: Excellente usinabilité, bonne conductivité électrique, souvent utilisée pour les raccords et les connecteurs.
- Acier (par exemple, 1018, 4140): Varie selon le niveau ; usinabilité moyenne à bonne. Les aciers traités thermiquement sont plus difficiles à usiner.
- Titane: Difficile à usiner en raison de la faible conductivité thermique ; nécessite des outils et des stratégies spécialisés.
Plastiques couramment usinés
- Acétal (POM / Delrin): Excellente usinabilité, faible frottement, bonne stabilité dimensionnelle.
- Nylon: Bonne ténacité mais peut absorber l’humidité ; nécessite des outils tranchants.
- ABS: Doux, facile à usiner mais peut se déformer. Souvent utilisé pour les prototypes.
- Polycarbonate: Résistant, mais sujet aux fissures. Nécessite une gestion des puces.
Conseil: Lors de la sélection d’un matériau, consultez votre atelier d’usinage au plus tôt. Certains ateliers se spécialisent dans certaines familles de matériaux, et le changement de matière peut modifier drastiquement le temps de cycle et les coûts d'outillage.

2. Règles de conception géométrique pour l'usinage CNC
La géométrie de la pièce est le facteur le plus influent en matière d'usinabilité. Les règles suivantes permettent de réduire la complexité et d'éviter les fonctionnalités impossibles.
Coins et rayons internes
- Évitez les coins internes pointus (90°). Les outils sont ronds, les coins internes doivent donc avoir un rayon au moins égal au rayon de la fraise. Une règle générale : rayon intérieur minimum = 0,8 × diamètre de l'outil (mais des outils plus petits sont possibles).
- Pour les poches profondes, utilisez un rayon plus grand pour permettre un outil plus grand, réduisant ainsi le temps d'usinage.
Épaisseur de paroi
- Les parois minces (< 0,5 mm pour le métal, < 1,5 mm pour les plastiques) peuvent vibrer pendant l'usinage, provoquant un mauvais état de surface ou des cassures. Augmentez l'épaisseur ou ajoutez des côtes.
- Pour les murs hauts, le rapport hauteur/largeur est important. Règle : hauteur de paroi ≤ 4× épaisseur de paroi pour l'aluminium, ≤ 2× pour les métaux plus durs.
Poches et fentes profondes
- Les cavités profondes nécessitent des outils plus longs, qui fléchissent et vibrent. Rapport profondeur/diamètre maximum : 4:1 pour les fraises en bout, 2:1 pour les petits outils.
- Utilisez des poches à profondeur variable ou des murs en gradins lorsque la profondeur dépasse ces limites.
Contre-dépouilles et fonctionnalités complexes
- Les contre-dépouilles (caractéristiques qui ne peuvent pas être atteintes depuis l'axe standard) nécessitent un outillage spécialisé ou plusieurs configurations. Évitez si possible, ou concevez-les en gardant à l'esprit les outils de sucettes à fente en T standard.
- Pour l'usinage à cinq axes, les contre-dépouilles sont plus faciles, mais augmentent quand même le coût. À utiliser uniquement lorsque cela est fonctionnellement nécessaire.
Sujets
- Spécifiez les tailles de filetage standard (UNC, UNF, métrique). Les filetages non standard nécessitent des tarauds personnalisés ou un fraisage de filetage.
- Prévoyez une longueur de filetage suffisante : au moins 1,5 × diamètre pour les trous borgnes, 2 × pour les trous débouchants.
Exemple: Un bloc collecteur avec plusieurs ports filetés est une pièce commune qui bénéficie du DFM – en utilisant des filetages NPT ou BSP standard et en évitant un espacement extrêmement étroit des ports.

3. Tolérances : spécifiez uniquement ce dont vous avez besoin
Les tolérances impactent directement le coût de fabrication. Des tolérances plus strictes nécessitent des machines plus précises, des vitesses plus lentes, des configurations supplémentaires et des mesures fréquentes.
Tolérances d'usinage standard
- Standard (pas de légende supplémentaire) : ±0,1 mm ou ±0,005 po. La plupart des ateliers CNC peuvent le tenir facilement sans frais supplémentaires.
- Précision : ±0,05 mm ou ±0,002 po. Nécessite un montage et un outillage soignés. Augmentation modérée des coûts.
- Haute précision : ±0,025 mm ou ±0,001 po. Nécessite un contrôle de la température, une compensation spéciale et souvent plusieurs passes. Augmentation significative des coûts.
- Très haute précision (< 0,01 mm) : réalisable uniquement avec des procédés de meulage ou spécialisés. À éviter sauf si cela est absolument nécessaire.
Comment spécifier judicieusement les tolérances
- Ne resserrez les tolérances que sur les surfaces de contact critiques, les caractéristiques d'ajustement et les alésages de roulement. Laissez les autres dimensions en standard.
- Utilisez le dimensionnement et le tolérancement géométriques (GD&T) pour le contrôle fonctionnel au lieu des tolérances de bloc.
- Pour les pièces en plastique, tenez compte de la dilatation thermique et de l’absorption d’humidité – des tolérances serrées peuvent s’avérer impossibles.
L'inspection de tolérances serrées nécessite souvent une MMT (machine à mesurer tridimensionnelle) ou des jauges spécialisées, ce qui ajoute du temps et des coûts. Discutez dès le début des dimensions critiques avec votre atelier d’usinage.

4. Finitions de surface : esthétique, fonction et coût
La surface telle qu'usinée d'une fraise standard présente généralement une rugosité d'environ Ra 1,6 à 3,2 μm. Des finitions plus fines nécessitent des avances plus lentes, un pas plus petit ou des processus secondaires.
Options courantes de finition de surface
- Tel qu'usiné (Ra 3,2 μm): Par défaut, adapté aux composants internes et aux surfaces cachées.
- Finement usiné (Ra 1,6 μm): Réalisé avec des passes de finition ; bon pour les parties les plus visibles.
- Ultra-fin (Ra 0,8 μm): Nécessite un rodage ou un polissage ; utilisé pour les surfaces optiques ou d’étanchéité.
- Microbillage: Crée une finition mate uniforme ; masque les marques d'outils.
- Anodisation (aluminium): Ajoute de la couleur, de la résistance à l’usure et une protection contre la corrosion. Type II (décoratif) et Type III (couche dure).
- Revêtement en poudre/peinture: Fournit une couche épaisse et durable ; peut remplir des détails fins.
Notez que spécifier une finition très lisse sur l’ensemble de la pièce est inutile et coûteux. Seules les surfaces critiques (faces d'étanchéité, contacts glissants) nécessitent des tolérances de rugosité serrées.
5. Erreurs courantes de DFM et comment les éviter
- Tolérances trop strictes: Conduit à une reprise ou à une mise au rebut. Utilisez le tolérancement fonctionnel.
- Coins internes pointus: Force les petits outils et les longs temps de cycle. Ajoutez des rayons.
- Parois minces ou nervures: Vibrez pendant la coupe. Augmentez l'épaisseur ou le support.
- Filetages ou trous non standard: Nécessite un outillage spécial. Tenez-vous-en aux tailles courantes.
- Poches profondes avec une profondeur uniforme: Combinez des profondeurs variables pour utiliser des outils plus courts pour la majeure partie de la pièce.
- Ignorer l'usinabilité du matériau: Sélectionner un matériau difficile sans comprendre l'impact sur les coûts.
Conclusion
La conception pour l'usinage CNC est un effort de collaboration entre les concepteurs et les fabricants. En suivant les directives décrites ci-dessus (choix des matériaux usinables, conception de caractéristiques géométriques respectueuses, spécification judicieuse des tolérances et sélection des finitions de surface appropriées), vous pouvez réduire les coûts de fabrication, accélérer les délais d'exécution et garantir la qualité des pièces.
Pour les pièces complexes, discutez toujours de votre conception avec un atelier d'usinage expérimenté comme CNC Hongke . Leur équipe d'ingénieurs peut examiner vos considérations DFM et suggérer des optimisations qui permettent d'économiser du temps et de l'argent sans sacrifier les performances.
N'oubliez pas : le meilleur design est celui qui non seulement fonctionne, mais qui peut être réalisé efficacement. Appliquez les principes DFM dès le début et vos projets se termineront plus rapidement et dans les limites du budget.