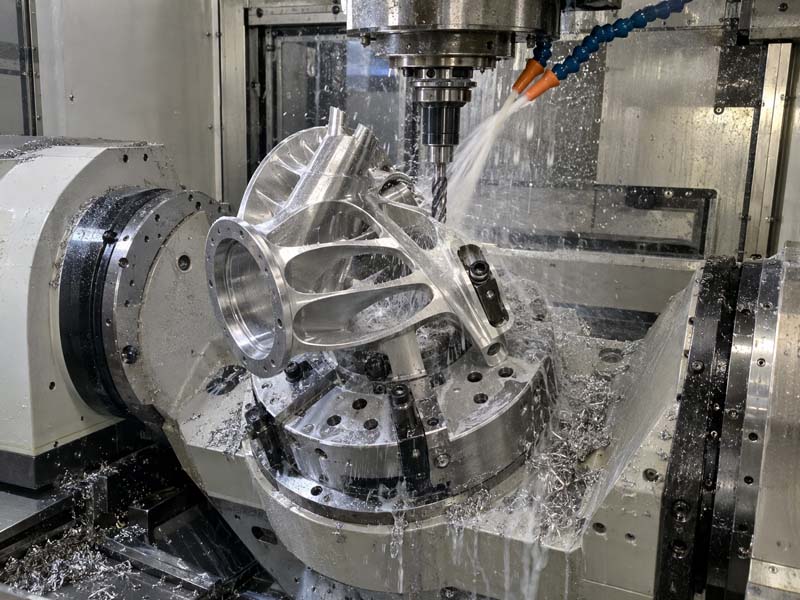
Механическая обработка с ЧПУ — один из наиболее универсальных и широко используемых производственных процессов для изготовления прецизионных металлических и пластиковых деталей. Однако не все конструкции одинаково подходят для этого процесса. Проектирование деталей с учетом производства – практика, известная как «Проектирование для производства» (DFM) – может значительно сократить производственные затраты, время выполнения заказов и количество дефектов, одновременно улучшая качество деталей.
В этом руководстве рассматриваются основные принципы DFM для обработки на станках с ЧПУ, включая выбор материала, геометрические соображения, спецификации допусков и выбор отделки поверхности. Независимо от того, являетесь ли вы разработчиком продукции, инженером или специалистом по закупкам, понимание этих рекомендаций поможет вам эффективно взаимодействовать с механическими цехами и достигать надежных результатов.
1. Выбор материала: основа стоимости и обрабатываемости
Выбор материала напрямую влияет на время обработки, износ инструмента, качество поверхности и общую стоимость. Для фрезерования и токарной обработки на станках с ЧПУ материалы обычно классифицируются по обрабатываемости – насколько легко их можно разрезать.
Обычно обрабатываемые металлы
- Алюминий (например, 6061, 7075): Отличная обрабатываемость, хорошее соотношение прочности и веса, низкая стоимость. Идеально подходит для прототипов и производственных деталей.
- Нержавеющая сталь (например, 304, 316): Хорошая коррозионная стойкость, но низкая обрабатываемость; требует более медленных скоростей и более жестких настроек. Более высокая стоимость.
- Латунь и Медь: Отличная обрабатываемость, хорошая электропроводность, часто используется для фитингов и соединителей.
- Сталь (например, 1018, 4140): Зависит от класса; обрабатываемость от средней до хорошей. Термически обработанные стали труднее обрабатывать.
- Титан: Трудно обрабатывать из-за низкой теплопроводности; требует специальных инструментов и стратегий.
Обычно обрабатываемые пластмассы
- Ацеталь (ПОМ/Делрин): Отличная обрабатываемость, низкое трение, хорошая стабильность размеров.
- Нейлон: Хорошая прочность, но может впитывать влагу; требует острых инструментов.
- АБС: Мягкий, легко обрабатывается, но может деформироваться. Часто используется для прототипов.
- Поликарбонат: Прочный, но склонен к растрескиванию. Требуется управление чипами.
Кончик: При выборе материала заранее проконсультируйтесь в механическом цехе. Некоторые магазины специализируются на определенных группах материалов, и замена материала может радикально изменить время цикла и стоимость инструментов.

2. Правила геометрического проектирования для обработки на станках с ЧПУ.
Геометрия детали является наиболее влиятельным фактором обрабатываемости. Следующие правила помогут снизить сложность и избежать невозможных функций.
Внутренние углы и радиусы
- Избегайте острых внутренних углов (90°). Инструменты имеют круглую форму, поэтому внутренние углы должны иметь радиус, как минимум равный радиусу фрезы. Общее правило: минимальный внутренний радиус = 0,8 × диаметр инструмента (но возможны инструменты меньшего размера).
- Для глубоких карманов используйте больший радиус, чтобы использовать более крупный инструмент и сократить время обработки.
Толщина стены
- Тонкие стенки (< 0,5 мм для металла, < 1,5 мм для пластика) могут вибрировать во время обработки, что приводит к ухудшению качества поверхности или поломке. Увеличьте толщину или добавьте ребра.
- Для высоких стен соотношение сторон имеет значение. Правило: высота стены ≤ 4× толщина стенки для алюминия, ≤ 2× для более твердых металлов.
Глубокие карманы и слоты
- Для глубоких полостей требуются более длинные инструменты, которые прогибаются и дребезжат. Максимальное соотношение глубины к диаметру: 4:1 для концевых фрез, 2:1 для небольших инструментов.
- Используйте карманы переменной глубины или ступенчатые стенки, если глубина превышает эти пределы.
Подрезы и сложные элементы
- Подрезы (элементы, до которых невозможно добраться со стандартной оси) требуют специального инструмента или нескольких настроек. По возможности избегайте их или проектируйте их с учетом стандартных инструментов-леденцов с Т-образными пазами.
- При пятиосевой обработке подрезы проще, но все равно увеличиваются затраты. Используйте только тогда, когда это функционально необходимо.
Темы
- Укажите стандартные размеры резьбы (UNC, UNF, метрическая). Для нестандартной резьбы требуются специальные метчики или резьбофрезерование.
- Обеспечьте достаточную длину резьбы: не менее 1,5 диаметра для глухих отверстий и 2 диаметра для сквозных отверстий.
Пример: Блок коллектора с несколькими портами с резьбой — это распространенная деталь, в которой преимущества DFM заключаются в использовании стандартной резьбы NPT или BSP и избегании слишком близкого расстояния между портами.

3. Допуски: указывайте только то, что вам нужно
Допуски напрямую влияют на стоимость производства. Более жесткие допуски требуют более точных станков, более низких скоростей, дополнительных настроек и частых измерений.
Стандартные допуски обработки
- Стандартно (без дополнительных обозначений): ±0,1 мм или ±0,005 дюйма. Большинство мастерских с ЧПУ могут легко выполнить это без дополнительных затрат.
- Точность: ±0,05 мм или ±0,002 дюйма. Требует тщательного крепления и оснастки. Умеренное увеличение стоимости.
- Высокая точность: ±0,025 мм или ±0,001 дюйма. Требуется контроль температуры, специальная компенсация и часто несколько проходов. Значительное увеличение стоимости.
- Очень высокая точность (< 0,01 мм): достижима только при помощи шлифования или специальных процессов. Избегайте без крайней необходимости.
Как разумно указывать допуски
- Соблюдайте допуски только на критических сопрягаемых поверхностях, элементах посадки и отверстиях подшипников. Остальные размеры оставьте стандартными.
- Используйте геометрические размеры и допуски (GD&T) для функционального контроля вместо допусков блоков.
- Для пластиковых деталей следует учитывать тепловое расширение и поглощение влаги: строгие допуски могут оказаться невозможными.
Проверка жестких допусков часто требует использования КИМ (координатно-измерительной машины) или специализированных датчиков, что увеличивает время и затраты. Заранее обсудите критические размеры со своим механическим цехом.

4. Отделка поверхности: эстетика, функциональность и стоимость.
Поверхность, обработанная стандартной концевой фрезой, обычно имеет шероховатость около Ra 1,6–3,2 мкм. Для более тонкой отделки требуется более медленная подача, меньший шаг или вторичные процессы.
Распространенные варианты отделки поверхности
- Исходное состояние (Ra 3,2 мкм): По умолчанию, подходит для внутренних компонентов и скрытых поверхностей.
- Точная обработка (Ra 1,6 мкм): Достигается добивающими проходами; хорош для наиболее видимых частей.
- Ультратонкий (Ra 0,8 мкм): Требует притирки или полировки; используется для оптических или уплотнительных поверхностей.
- Дробеструйная очистка: Создает равномерный матовый финиш; скрывает следы инструмента.
- Анодирование (алюминий): Придает цвет, износостойкость и защиту от коррозии. Тип II (декоративный) и Тип III (твердое покрытие).
- Порошковое покрытие/покраска: Обеспечивает толстый, прочный слой; может заполнить мелкие детали.
Обратите внимание, что задавать очень гладкую поверхность всей детали нет необходимости и это дорого. Только критические поверхности (уплотняемые поверхности, скользящие контакты) требуют жестких допусков на шероховатость.
5. Распространенные ошибки DFM и как их избежать
- Слишком жесткие допуски: Приводит к переработке или списанию. Используйте функциональные допуски.
- Острые внутренние углы: Вынуждает использовать небольшие инструменты и длительное время цикла. Добавьте радиусы.
- Тонкие стенки или ребра: Вибрация во время резки. Увеличьте толщину или поддержку.
- Нестандартная резьба или отверстия: Требуются специальные инструменты. Придерживайтесь общепринятых размеров.
- Глубокие карманы одинаковой глубины: Комбинируйте переменную глубину, чтобы использовать более короткие инструменты для большей части детали.
- Игнорирование обрабатываемости материала: Выбор сложного материала без понимания влияния на стоимость.
Заключение
Проектирование для обработки на станках с ЧПУ — это совместная работа дизайнеров и производителей. Следуя рекомендациям, изложенным выше (выбор обрабатываемых материалов, проектирование геометрически удобных элементов, разумное определение допусков и выбор подходящей обработки поверхности), вы можете снизить производственные затраты, ускорить время выполнения работ и обеспечить качество деталей.
Для сложных деталей всегда обсуждайте свою конструкцию с опытной механической мастерской, например Хунке ЧПУ . Их команда инженеров может рассмотреть ваши соображения по поводу DFM и предложить варианты оптимизации, которые сэкономят время и деньги без ущерба для производительности.
Помните: лучший дизайн — это тот, который не только работает, но и может быть реализован эффективно. Применяйте принципы DFM с самого начала, и ваши проекты будут завершены быстрее и в рамках бюджета.