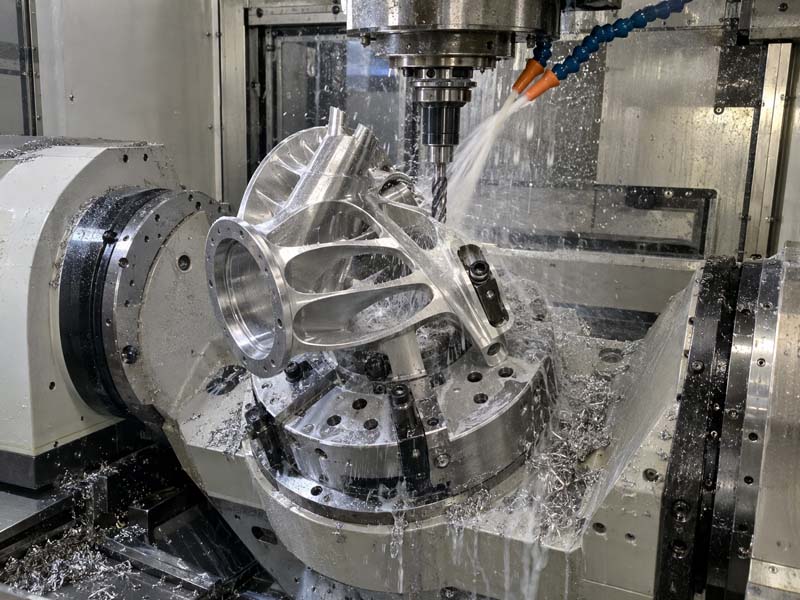
CNC 加工は、精密な金属およびプラスチック部品を製造するために最も多用途で広く使用されている製造プロセスの 1 つです。ただし、すべての設計が同じようにプロセスに適しているわけではありません。製造を念頭に置いて部品を設計する (製造のための設計 (DFM) として知られる手法) と、部品の品質を向上させながら、生産コスト、リードタイム、欠陥を大幅に削減できます。
このガイドでは、材料の選択、幾何学的考慮事項、公差の仕様、表面仕上げの選択など、CNC 加工の核となる DFM 原則について説明します。製品設計者、エンジニア、調達スペシャリストのいずれであっても、これらのガイドラインを理解することで、機械工場と効果的にコミュニケーションをとり、信頼できる結果を達成することができます。
1. 材料の選択: コストと被削性の基礎
材料の選択は、加工時間、工具の摩耗、表面品質、および全体のコストに直接影響します。 CNC フライス加工と旋削では、材料は通常、その機械加工性、つまりどれだけ簡単に切断できるかによって分類されます。
一般的に機械加工される金属
- アルミニウム (例: 6061、7075): 優れた機械加工性、良好な強度対重量比、低コスト。プロトタイプや量産部品に最適です。
- ステンレス鋼 (例: 304、316): 耐食性は良好ですが、被削性は劣ります。より遅い速度とより厳格なセットアップが必要です。コストが高くなります。
- 真鍮と銅: 加工性に優れ、導電性も良いため、継手やコネクターによく使用されます。
- スチール (例: 1018、4140): グレードによって異なります。中程度から良好な機械加工性。熱処理された鋼は機械加工が難しくなります。
- チタン: 熱伝導率が低いため加工が困難。特殊なツールと戦略が必要です。
一般的に機械加工されるプラスチック
- アセタール(POM/デルリン): 優れた加工性、低摩擦、良好な寸法安定性。
- ナイロン: 靭性は優れていますが、湿気を吸収します。鋭利な工具が必要です。
- ABS: 柔らかく、加工が容易ですが、反る可能性があります。プロトタイプによく使用されます。
- ポリカーボネート: 硬いですが、割れやすいです。チップ管理が必要です。
ヒント: 材質を選定する際は早めに機械工場にご相談ください。一部のショップは特定の材料ファミリーを専門とし、材料を変更するとサイクル タイムと工具コストが大幅に変わる可能性があります。

2. CNC 加工の幾何学的設計ルール
部品の形状は、機械加工性に最も影響を与える要素です。次のルールは、複雑さを軽減し、不可能な機能を回避するのに役立ちます。
内側のコーナーと半径
- 鋭い内側の角 (90°) を避けてください。工具は丸いので、内側のコーナーには少なくともカッターの半径と同じ半径が必要です。一般的な規則: 最小内径 = 0.8 × 工具直径 (ただし、より小さな工具も可能です)。
- 深いポケットの場合は、より大きな半径を使用してより大きな工具を使用できるようにし、加工時間を短縮します。
肉厚
- 薄い壁(金属の場合は 0.5 mm 未満、プラスチックの場合は 1.5 mm 未満)は、加工中に振動し、表面仕上げの低下や破損を引き起こす可能性があります。厚みを増やすかリブを追加します。
- 高い壁の場合、アスペクト比が重要になります。ルール: 壁の高さはアルミニウムの場合は壁の厚さの 4 倍、より硬い金属の場合は 2 倍以下です。
深いポケットとスロット
- 深いキャビティでは長い工具が必要となり、工具がたわみ、ビビリます。最大深さ対直径比: エンドミルの場合は 4:1、小型ツールの場合は 2:1。
- 深さがこれらの制限を超える場合は、可変深さのポケットまたは段付き壁を使用してください。
アンダーカットと複雑な形状
- アンダーカット (標準軸からは到達できないフィーチャー) には、特殊な工具または複数のセットアップが必要です。可能であれば避けるか、標準的な T スロット ロリポップ ツールを念頭に置いて設計してください。
- 5 軸加工の場合、アンダーカットは容易になりますが、それでもコストは増加します。機能的に必要な場合にのみ使用してください。
スレッド
- 標準ねじサイズ(UNC、UNF、メートル)を指定します。標準以外のねじには、カスタムタップまたはねじフライス加工が必要です。
- 十分なねじの長さを確保します。止まり穴の場合は直径の 1.5 倍以上、貫通穴の場合は 2 倍以上となります。
例: 複数のネジ付きポートを備えたマニホールド ブロックは、DFM の恩恵を受ける一般的な部品です。標準の NPT または BSP ネジを使用し、極端に狭いポート間隔を避けます。

3. 公差: 必要なものだけを指定します
公差は製造コストに直接影響します。公差が厳しくなると、より精密な機械、より遅い速度、追加のセットアップ、および頻繁な測定が必要になります。
標準加工公差
- 標準 (追加のコールアウトなし): ±0.1 mm または ±0.005 インチ。ほとんどの CNC ショップでは、追加費用なしでこれを簡単に保持できます。
- 精度: ±0.05 mm または ±0.002 インチ。慎重な取り付けと工具が必要です。中程度のコスト増加。
- 高精度: ±0.025 mm または ±0.001 インチ。温度制御、特別な補正、および多くの場合複数のパスが必要です。大幅なコスト増加。
- 非常に高い精度 (< 0.01 mm): 研削または特殊なプロセスでのみ達成可能です。絶対に必要な場合を除き、避けてください。
公差を賢く指定する方法
- 重要な合わせ面、はめあいフィーチャ、およびベアリング穴の公差のみを締めてください。他の寸法は標準のままにしてください。
- 機能制御には、ブロック公差の代わりに幾何学寸法公差 (GD&T) を使用します。
- プラスチック部品の場合は、熱膨張と吸湿を考慮してください。厳密な公差は不可能な場合があります。
厳しい公差の検査には CMM (座標測定機) や特殊なゲージが必要になることが多く、時間とコストがかかります。重要な寸法については早めに機械工場と話し合ってください。

4. 表面仕上げ: 美しさ、機能、コスト
標準的なエンドミルの加工後の表面の粗さは、通常、Ra 1.6 ~ 3.2 μm 程度です。より細かい仕上げには、より遅い送り、より小さなステップオーバー、または二次プロセスが必要です。
一般的な表面仕上げオプション
- 機械加工のまま (Ra 3.2 μm): デフォルト。内部コンポーネントおよび非表示のサーフェスに適しています。
- 精密加工(Ra1.6μm): フィニッシュパスで達成。最も目に見える部分に適しています。
- 超極細(Ra0.8μm): ラッピングまたは研磨が必要です。光学面または封止面に使用されます。
- ビーズブラスト: 均一なマット仕上げを実現します。工具跡を隠します。
- アルマイト処理(アルミニウム): 色、耐摩耗性、腐食保護を追加します。タイプ II (装飾) とタイプ III (ハードコート)。
- 粉体塗装・塗装: 厚くて耐久性のある層を提供します。細かい部分を記入する場合があります。
パーツ全体に非常に滑らかな仕上げを指定することは不必要であり、コストがかかることに注意してください。重要な表面 (シール面、滑り接触) のみに厳しい粗さ公差が必要です。
5. DFM のよくある間違いとその回避方法
- 過度に厳しい公差: やり直しや廃棄につながります。関数公差を使用します。
- 鋭い内部コーナー: 小さな工具と長いサイクルタイムが必要になります。半径を追加します。
- 薄い壁またはリブ: 切断中に振動が発生します。厚みやサポートを増やす。
- 標準外のネジまたは穴: 特別な工具が必要です。一般的なサイズに固執してください。
- 均一な深さの深いポケット: さまざまな深さを組み合わせて、ほとんどの部品に短い工具を使用します。
- 材料の機械加工性の無視: コストへの影響を理解せずに、難しい材料を選択する。
結論
CNC 加工のための設計は、設計者とメーカーの共同作業です。機械加工可能な材料の選択、幾何学的に優しい形状の設計、公差の賢明な指定、および適切な表面仕上げの選択など、上記のガイドラインに従うことで、製造コストを削減し、納期を短縮し、部品の品質を確保することができます。
複雑な部品の場合は、必ず次のような経験豊富な機械工場と設計について話し合ってください。 ホンケCNC。同社のエンジニアリング チームは、DFM に関する考慮事項を確認し、パフォーマンスを犠牲にすることなく時間と費用を節約する最適化を提案します。
覚えておいてください: 最良の設計とは、機能するだけでなく、効率的に作成できるものです。最初から DFM 原則を適用すれば、プロジェクトはより早く、予算内で完了します。