
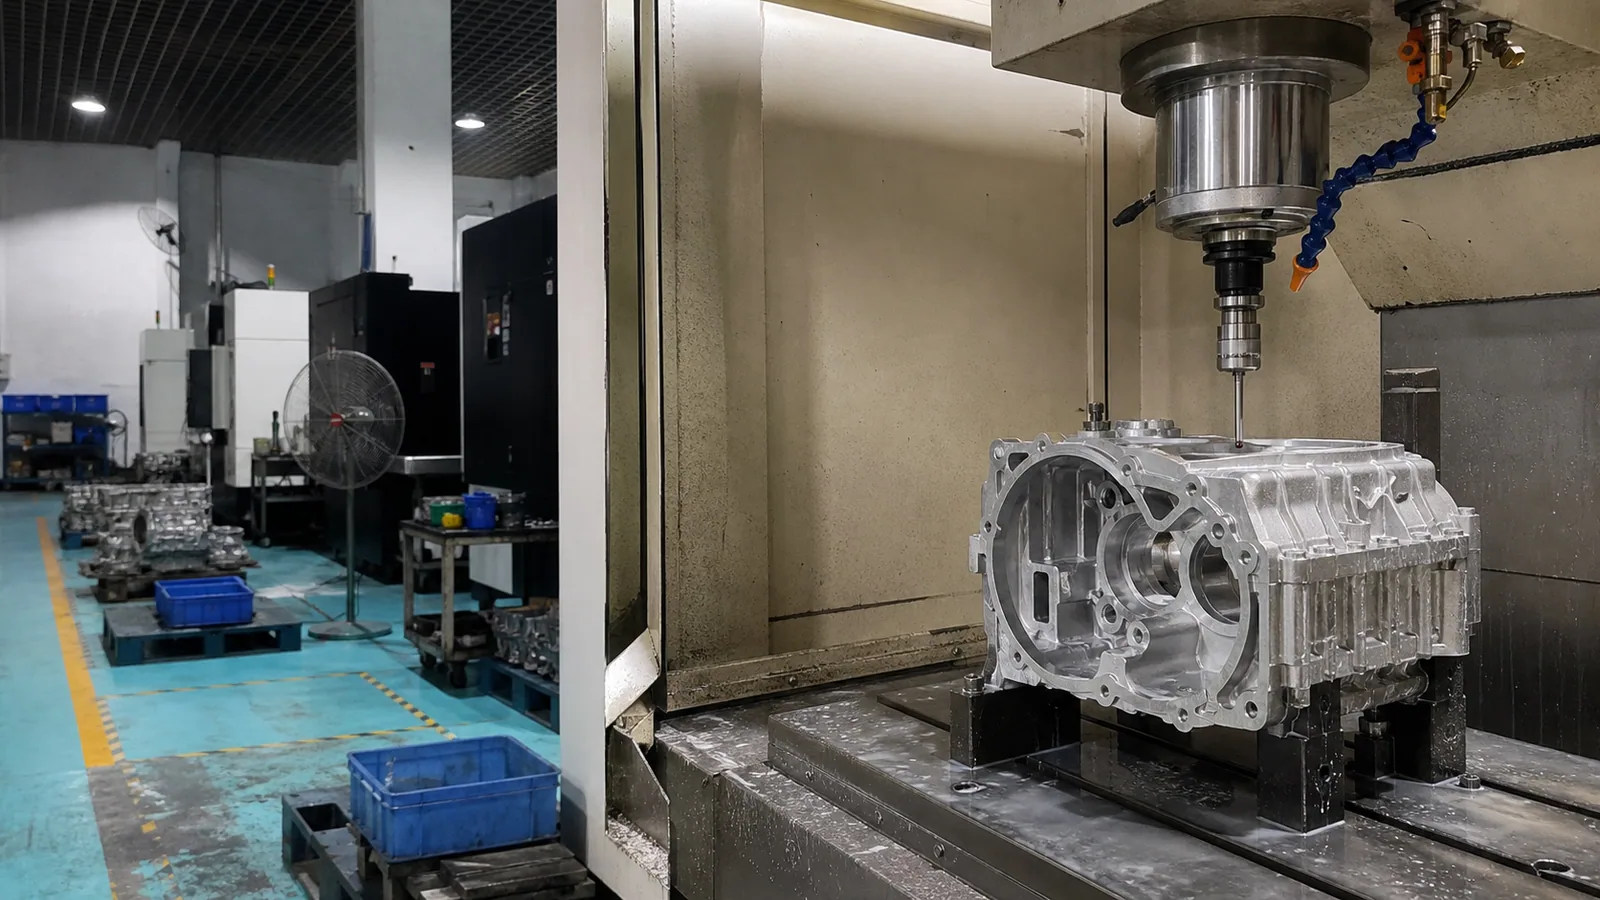
关键尺寸
功能尺寸和特征。
功能尺寸和特征。
图纸定义的关系。
生产前的测量策略。
受控的修订和要求。
必须定位并协同工作的轴承座、销和配合界面。
根据功能参考控制图纸上的面、孔和孔位。
仅在变化影响运动、密封或对齐时才适用狭窄限制。
在生产前需要商定测量方法的特性。
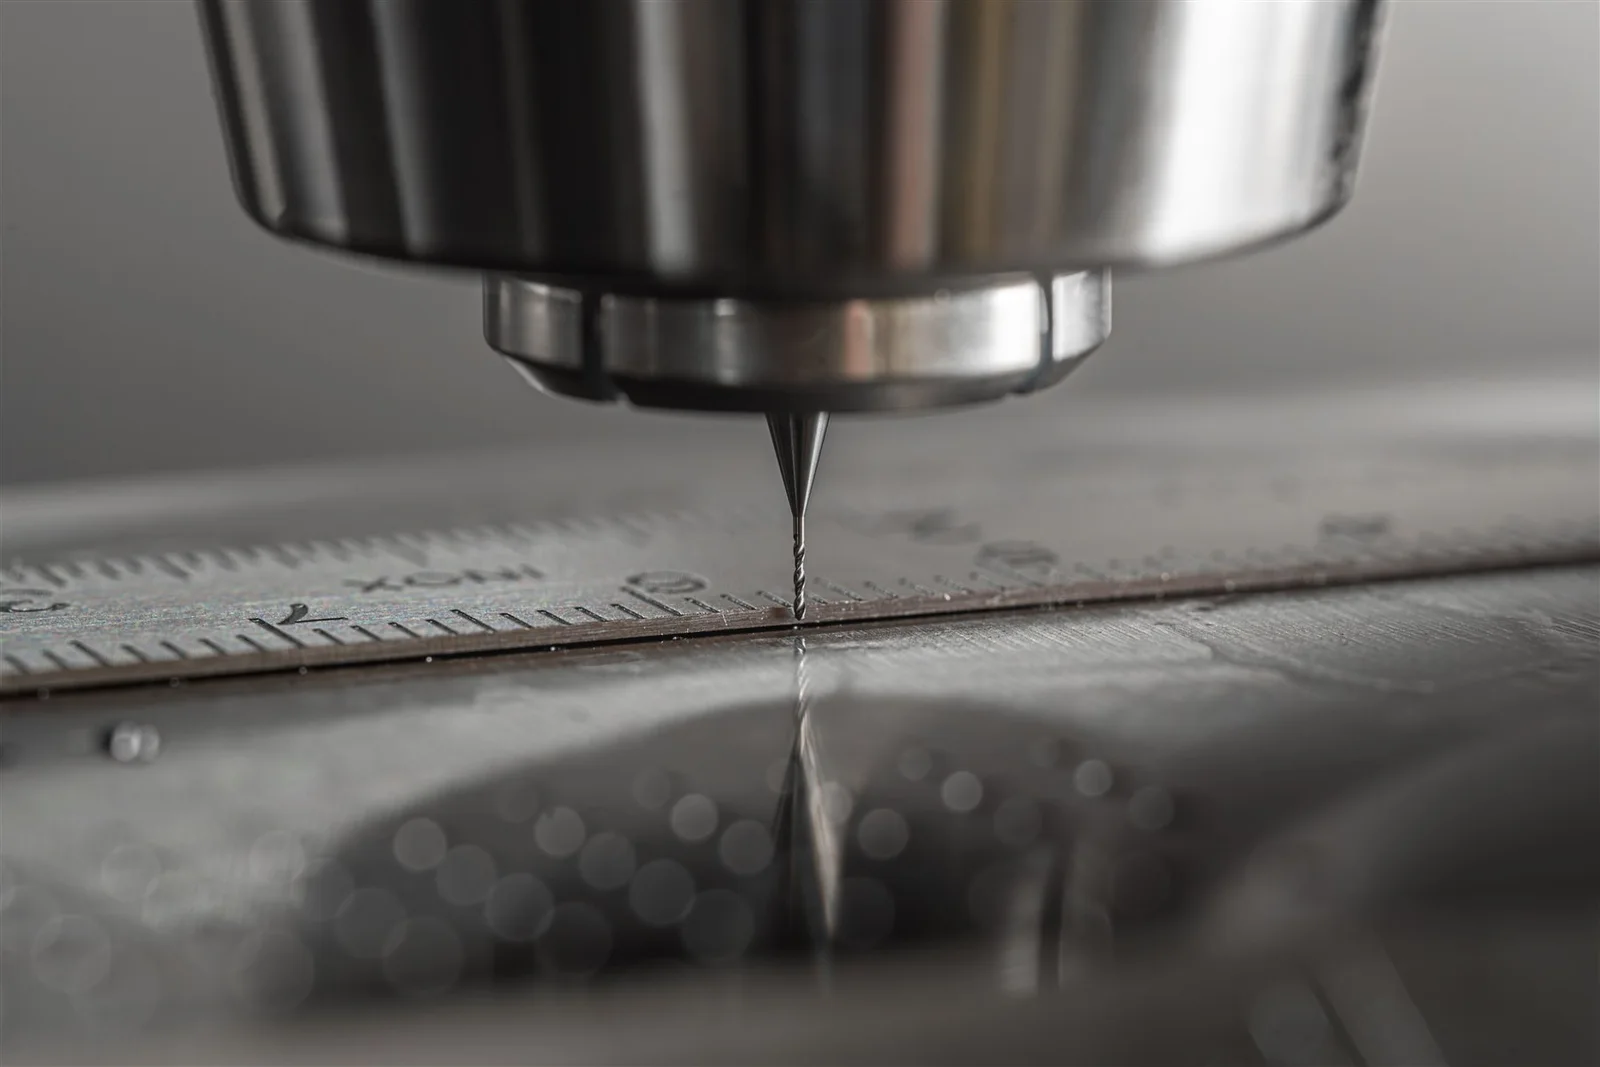
公差只有在零件功能、工艺稳定性和测量方法一致时才有意义。
定义零件的工作方式以及哪些参考控制相关特征。
仅对需要的功能特性应用严格限值。
审查材料状态、工件夹持和加工顺序。
同意在生产前如何验证关键特征。
在选择工艺路线之前,六个图纸和生产事实框架用于精密审核。
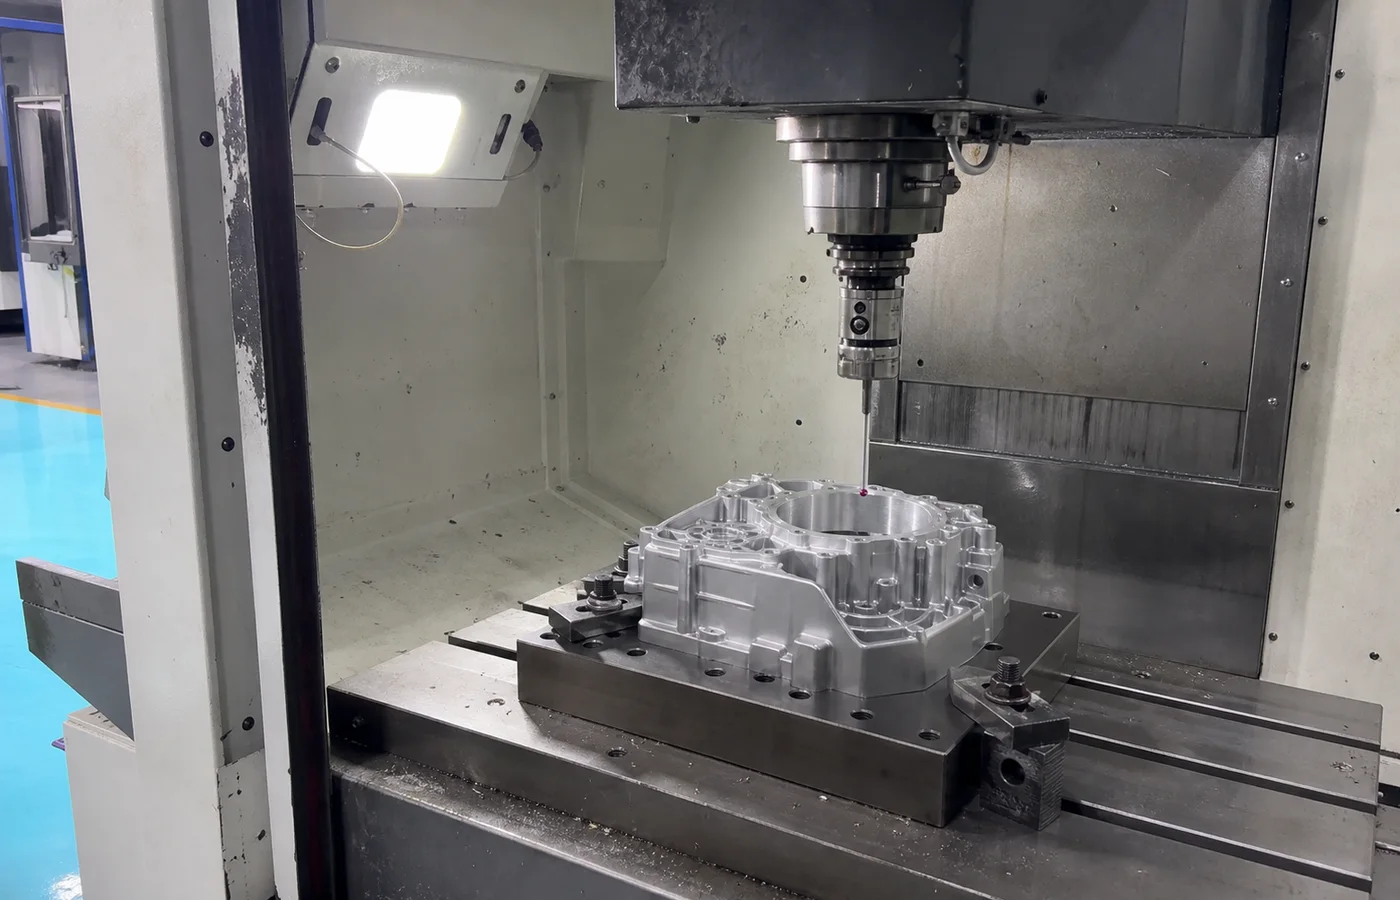
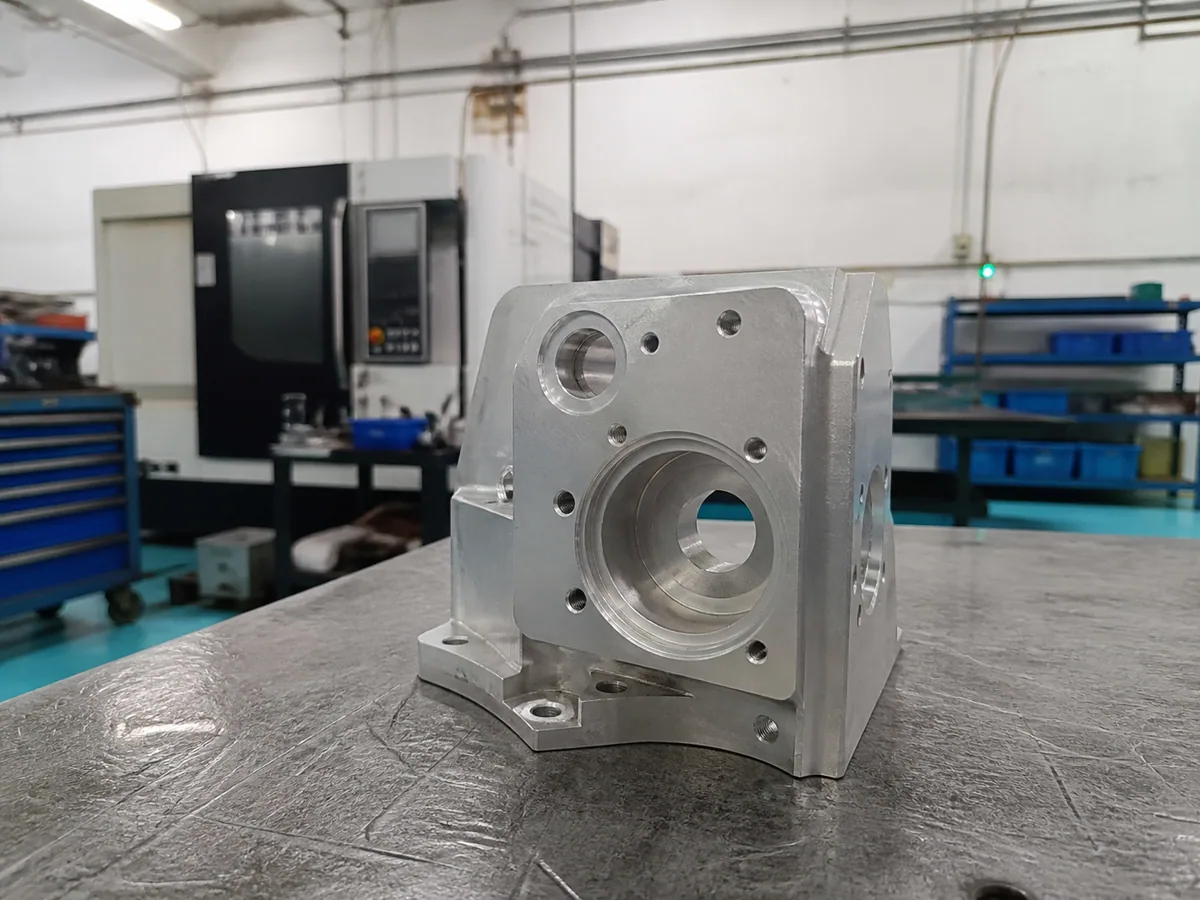
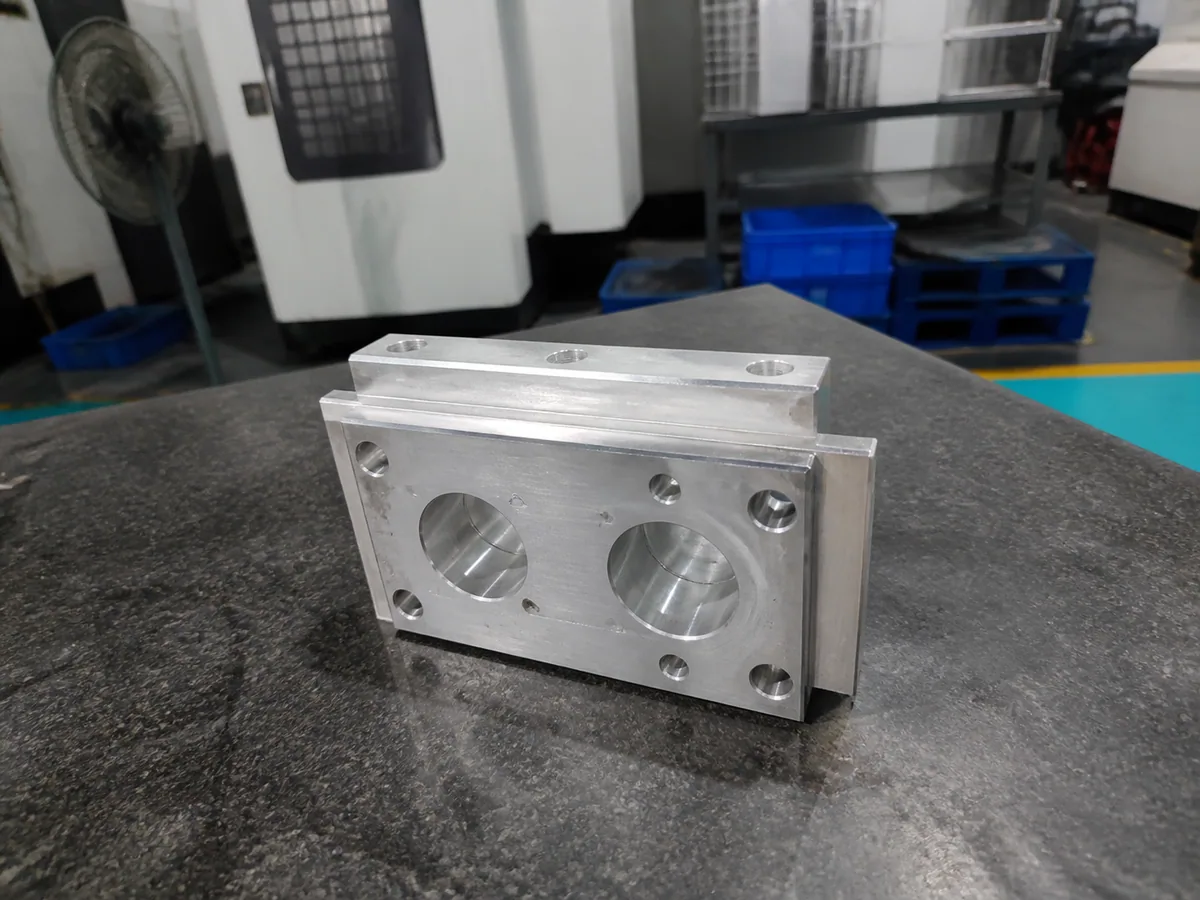
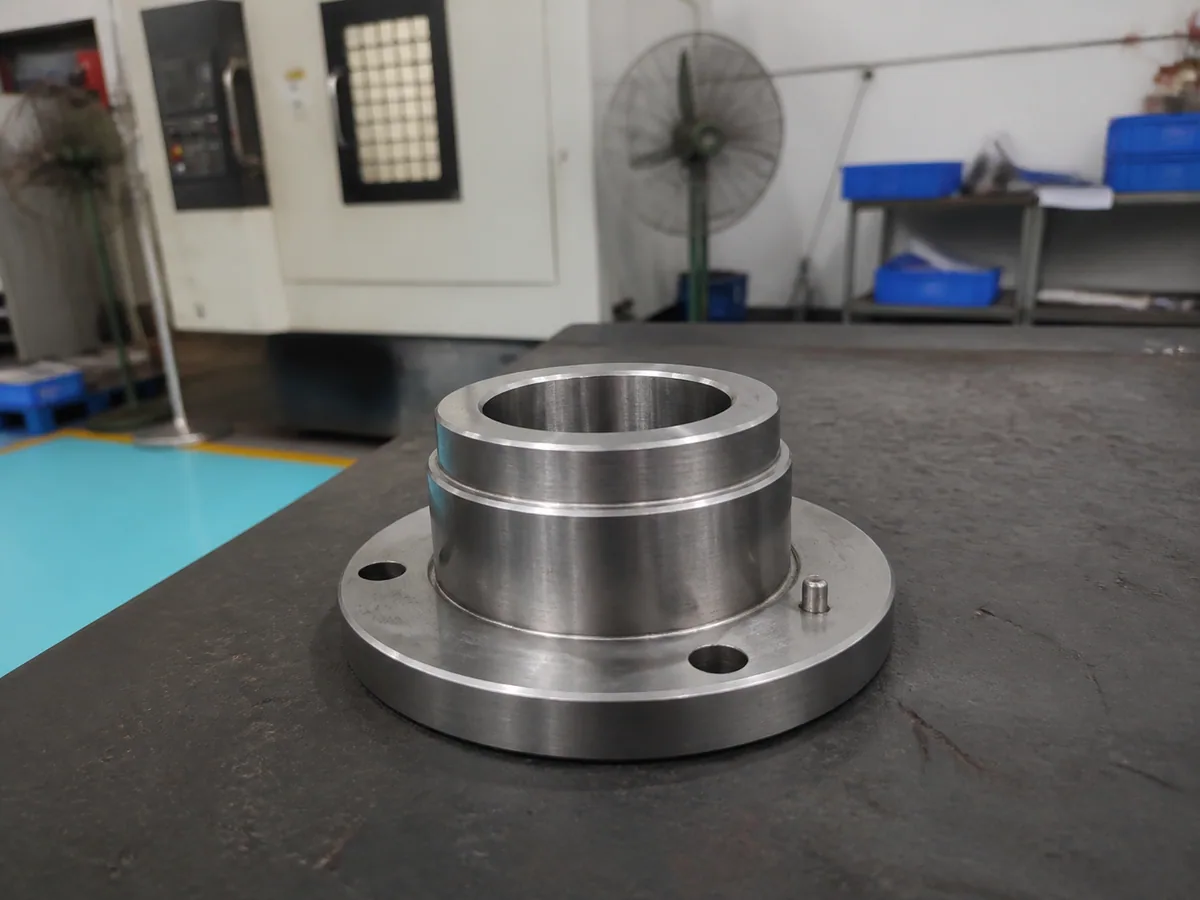
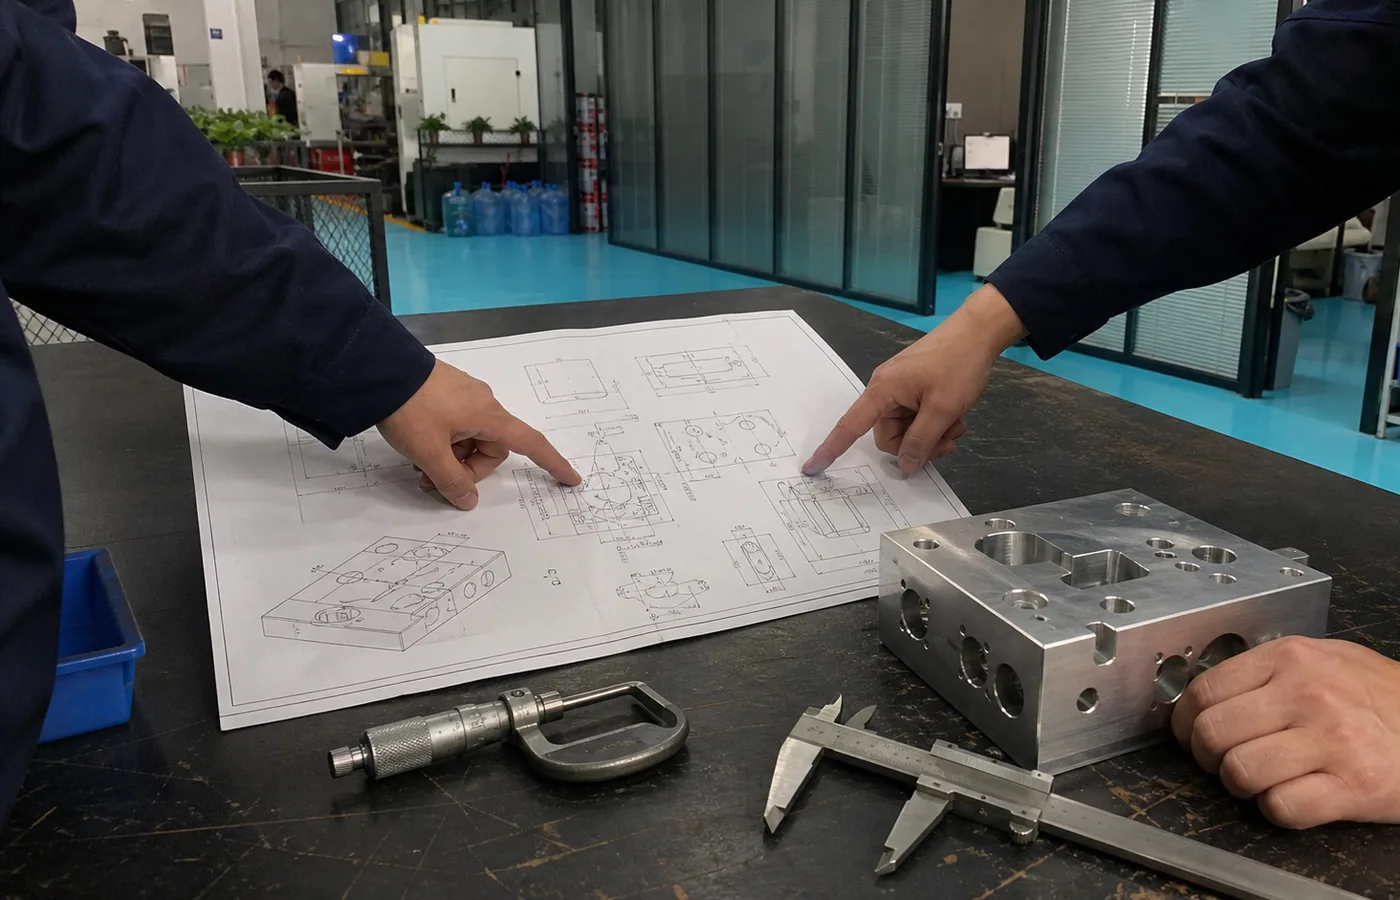
在工艺决策最终确定之前,会先审查精度要求,以确保加工路线、工件夹持和测量方案支持相同的功能意图。
确认主要和次要参考、关键特征及装配逻辑
识别需要讨论的困难、冲突或过于严苛的要求。
选择保护关键关系的加工顺序和夹具方式。
为关键特征定义适当的方法、检查点和所需记录。
评审从功能开始,以约定的验证方法结束。这可以防止小公差成为没有制造背景的孤立数字。
这个尺寸或关系对零件有何重要性?
哪个功能参考控制该特征?
功能要求需要多严格?
哪条制造路线可以始终保持这种关系?
关键特性将如何被验证和记录?
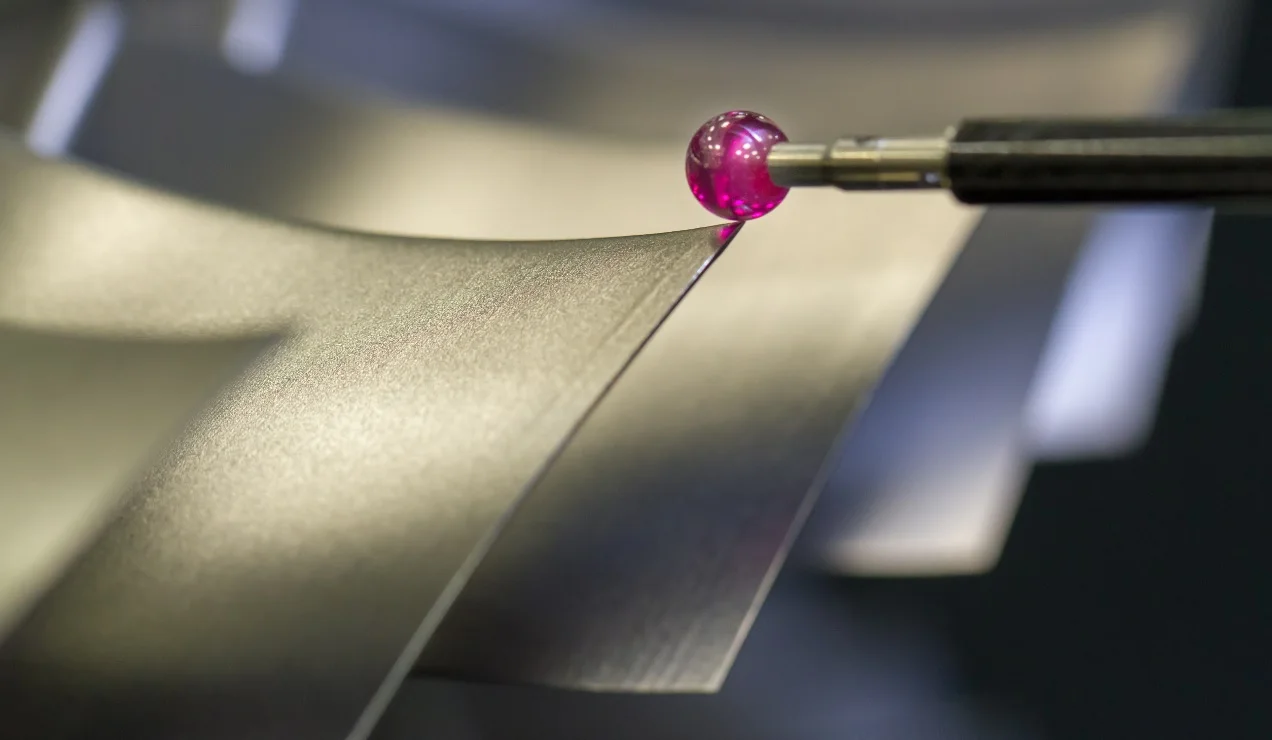
方法根据图纸要求和特征关系进行选择。
在适当情况下支持相关特性、位置和几何检查。
直径和孔径关系匹配到合适的确认方法。
高度规与三坐标测量机 (CMM) 支持适用于基准相关特性的测量。
在生产前,需要的报告范围和关键特性已达成一致。
精度在第二份订单中再次重要——不仅是第一件合格的零件。
使用已批准的版本,并在生产前识别更改。
保留已达成一致的工艺、工装夹具和特征特定指令。
对相同的关键要求应用已商定的检查。
根据已批准的功能需求审核下一个订单。
明确的功能要求使图纸审核、工艺规划和报价更有用。
标记控制配合、运动、密封或装配的尺寸和关系。
根据零件功能定义主要、次要和三级参考。
使用实际的一般公差,并将更严格的限制保留给功能特征。
在生产前说明所需的方法、关键特性和报告要求。
计划的页面特定指南;发布前未使用虚假网址。
在 HongKe,精密加工意味着在决定关键尺寸、基准、配合、公差控制和检验方法如何处理之前,先审查零件的功能。
HongKe 可以对关键特征进行正负 0.005 毫米的检查。可实现性取决于材料、几何形状、特征尺寸、基准方案、工件固定、工艺路线和检验方法。
标记控制配合、运动、密封、对齐、装配位置或其他功能结果的尺寸。将关键特征与一般尺寸分开,有助于将工艺和检验的重点放在重要部位。
功能基准建立用于定位相关面、孔和孔位的参考。清晰的主要和次要参考有助于对齐工件夹具、加工顺序和检验设置。
检验报告要求可以在报价前进行审查。图纸应标明关键特性和任何所需的报告范围,以便在生产前达成测量计划。
重复订单会根据已批准的图纸修订、商定的关键要求、保留的工艺记录和适用的检验计划进行审核,以便在生产前识别变更。
提供二维图纸及可用的三维模型、材料、数量、关键尺寸、基准参考、配合要求、表面要求及所需的检验记录。如有不明确的要求,可在图纸审查时讨论。
发送您的图纸和项目要求。我们在报价前审核关键尺寸、功能基准、公差要求和检查需求。
我们审核关键尺寸、基准和功能关系。
我们评估公差要求、工艺风险和测量需求。
您将收到报价反馈以及需要确认的任何技术问题。