
硬化导电材料
在无需传统切削力的情况下切割硬化工具钢和其他导电金属。
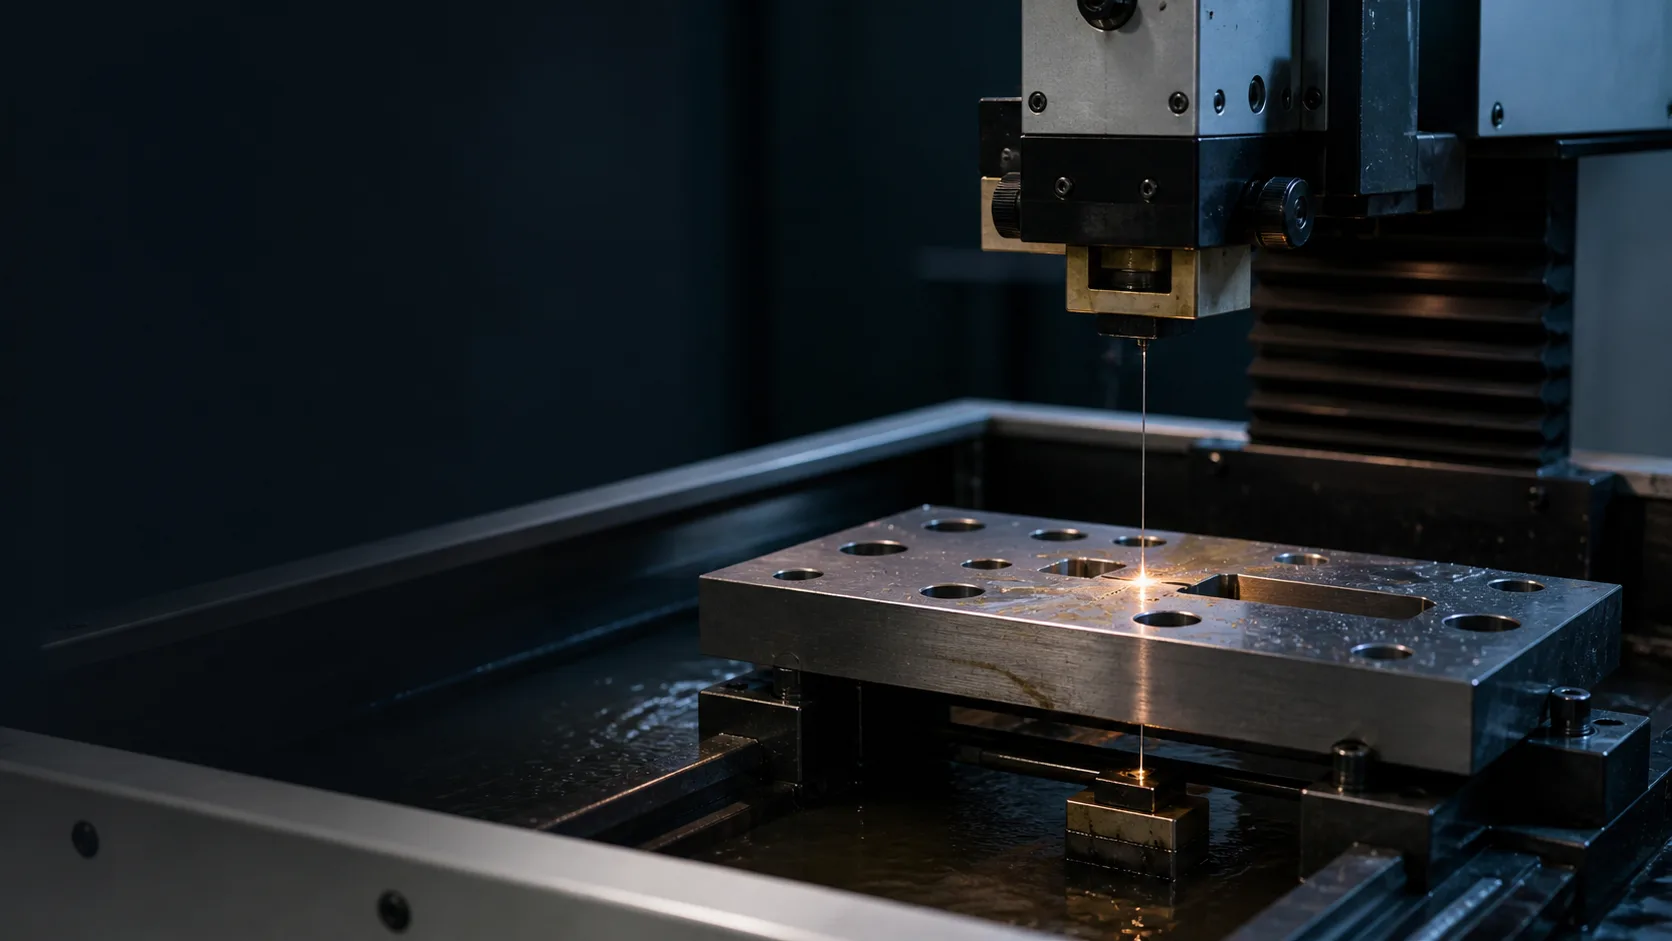
HongKe 已确认的设备清单包括 13台线切割机。模型记录帮助我们分配工作;可行性仍取决于材料、几何形状、厚度、夹具和图纸审查。
| 设备型号 | 设备记录中列出的尺寸(毫米) | 数量 |
|---|---|---|
| DK7735 | 350 × 450 毫米 | 6 |
| DK7735 (B) | 350 × 550 毫米 | 1 |
| DK7745 (B) | 450 × 650 毫米 | 5 |
| DK7763 (C) | 630 × 1200 毫米 | 1 |
记录了机器规格。经过图纸审核后确认最终工件尺寸和工艺适用性。
最终工件的尺寸、厚度、锥度、公差及切削策略已根据图纸和所选机器确认。
上传图纸以进行能力审核 →当材料导电、几何形状复杂或低力切割要求使传统工具不太适用时,会考虑使用线切割。
在无需传统切削力的情况下切割硬化工具钢和其他导电金属。
审查狭窄部分和精细轮廓,在低切削力有助于保护几何形状的情况下。
产生旋转工具难以到达的复杂轮廓和槽。
从图纸定义的基准和检验要求规划轮廓、槽和位置。
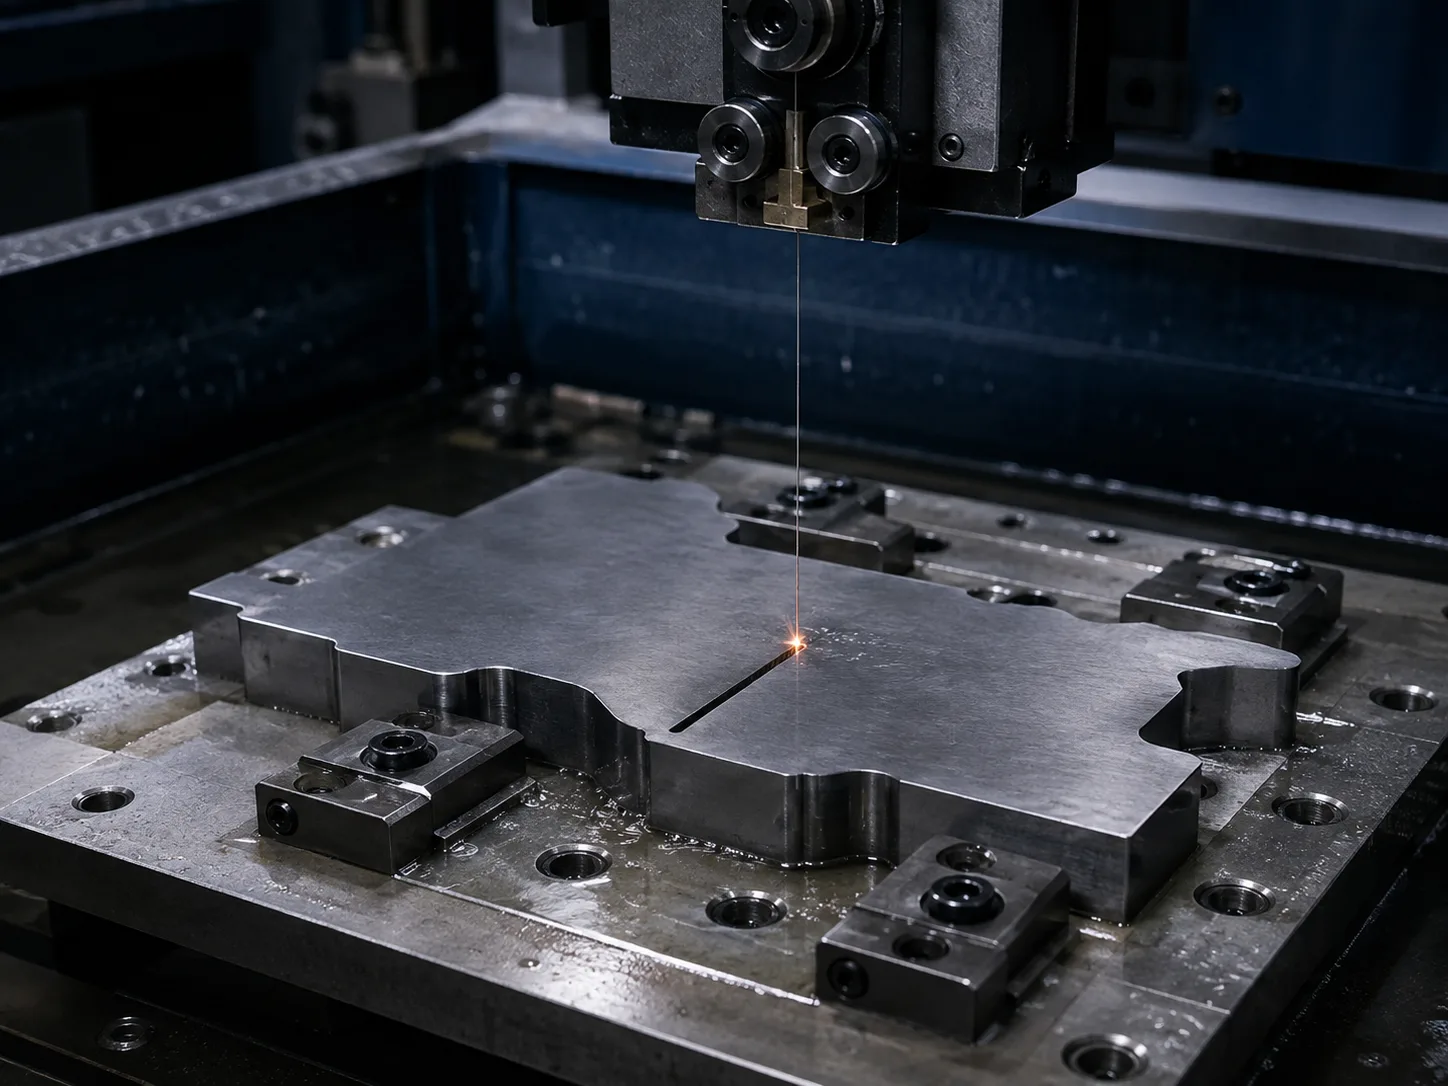
根据图纸审查外部形状、轮廓和狭窄特征。
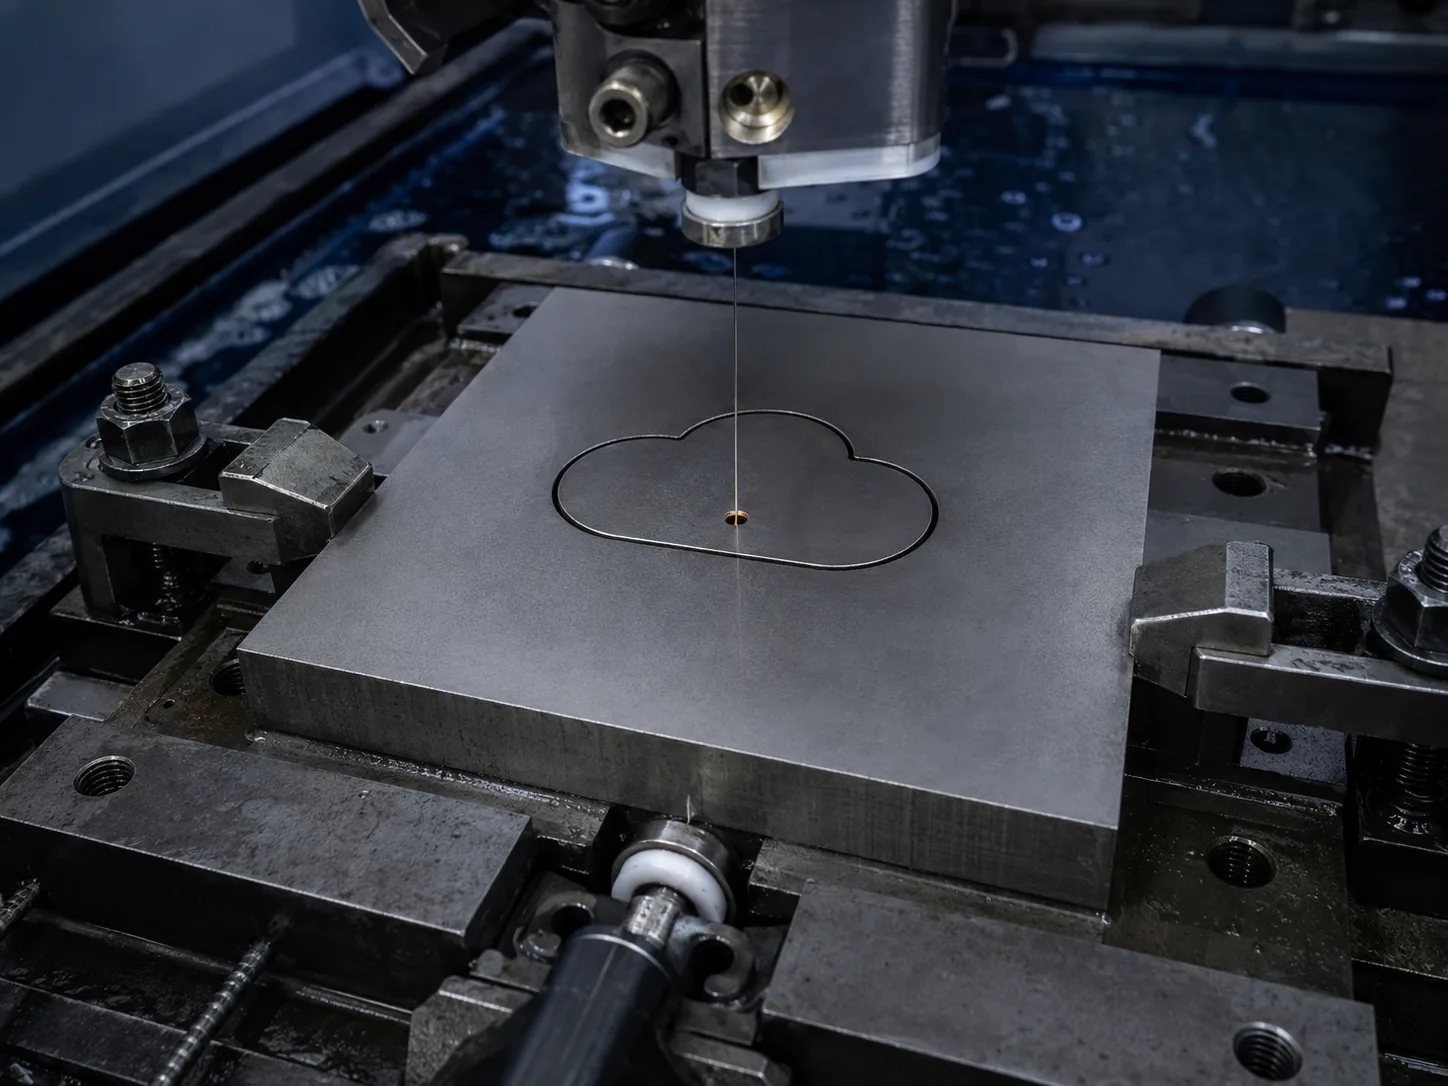
闭合内部轮廓的钻孔在图纸审核后可进行。
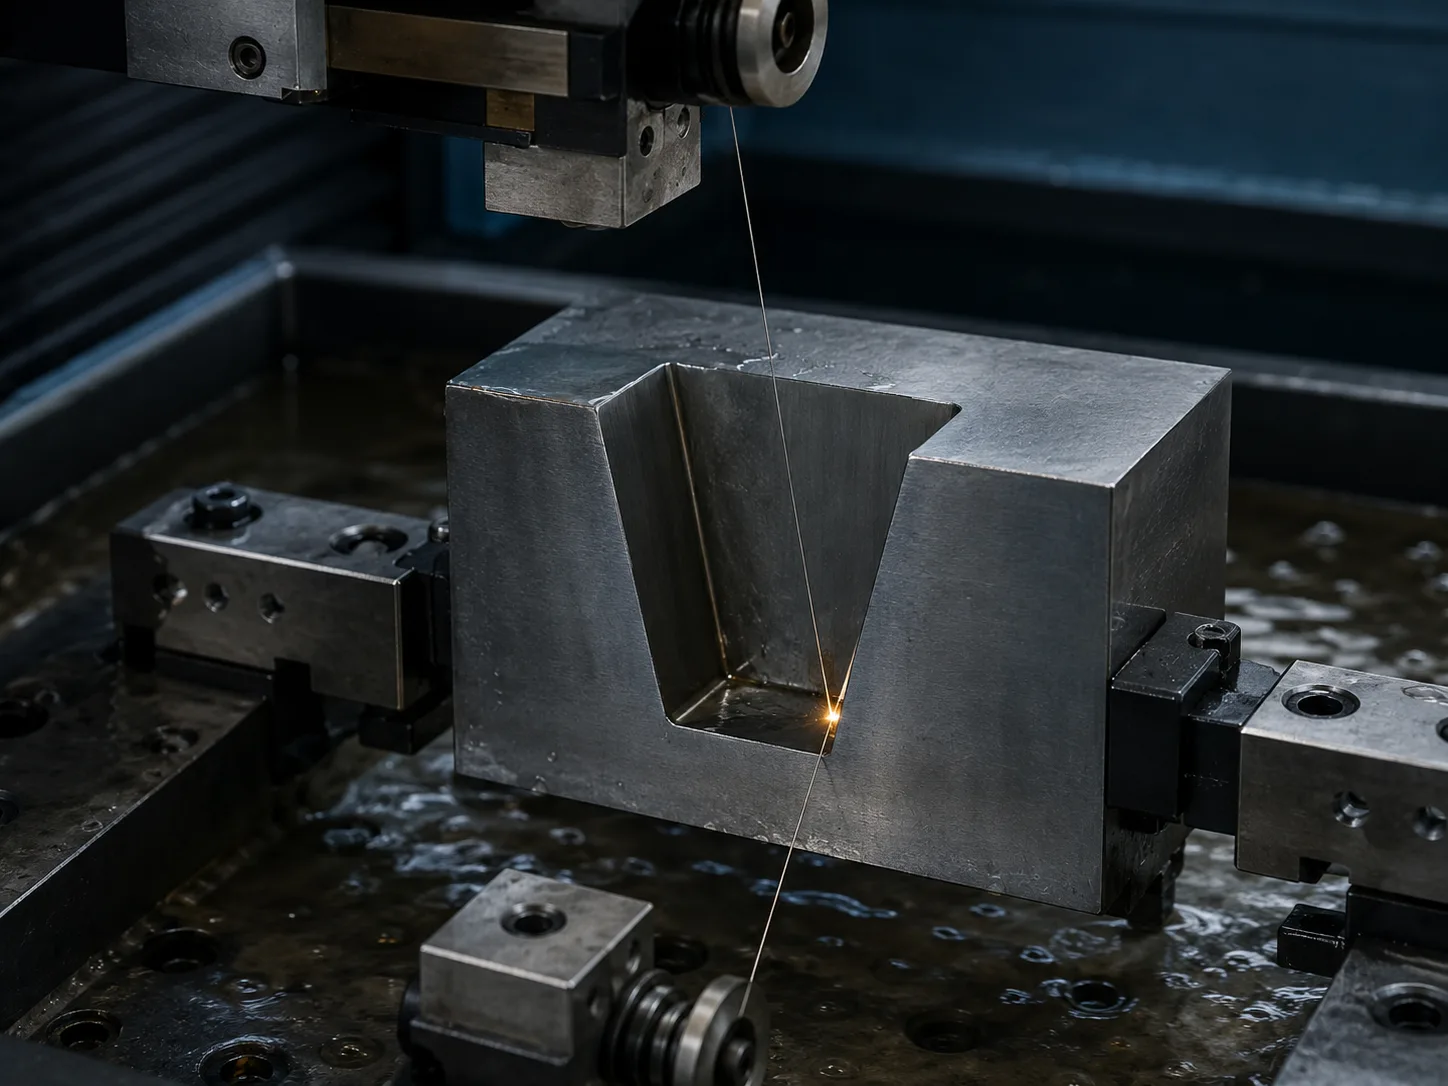
典型锥度检查:80毫米范围内±3°;需根据所选机器、工件厚度和图纸确认。
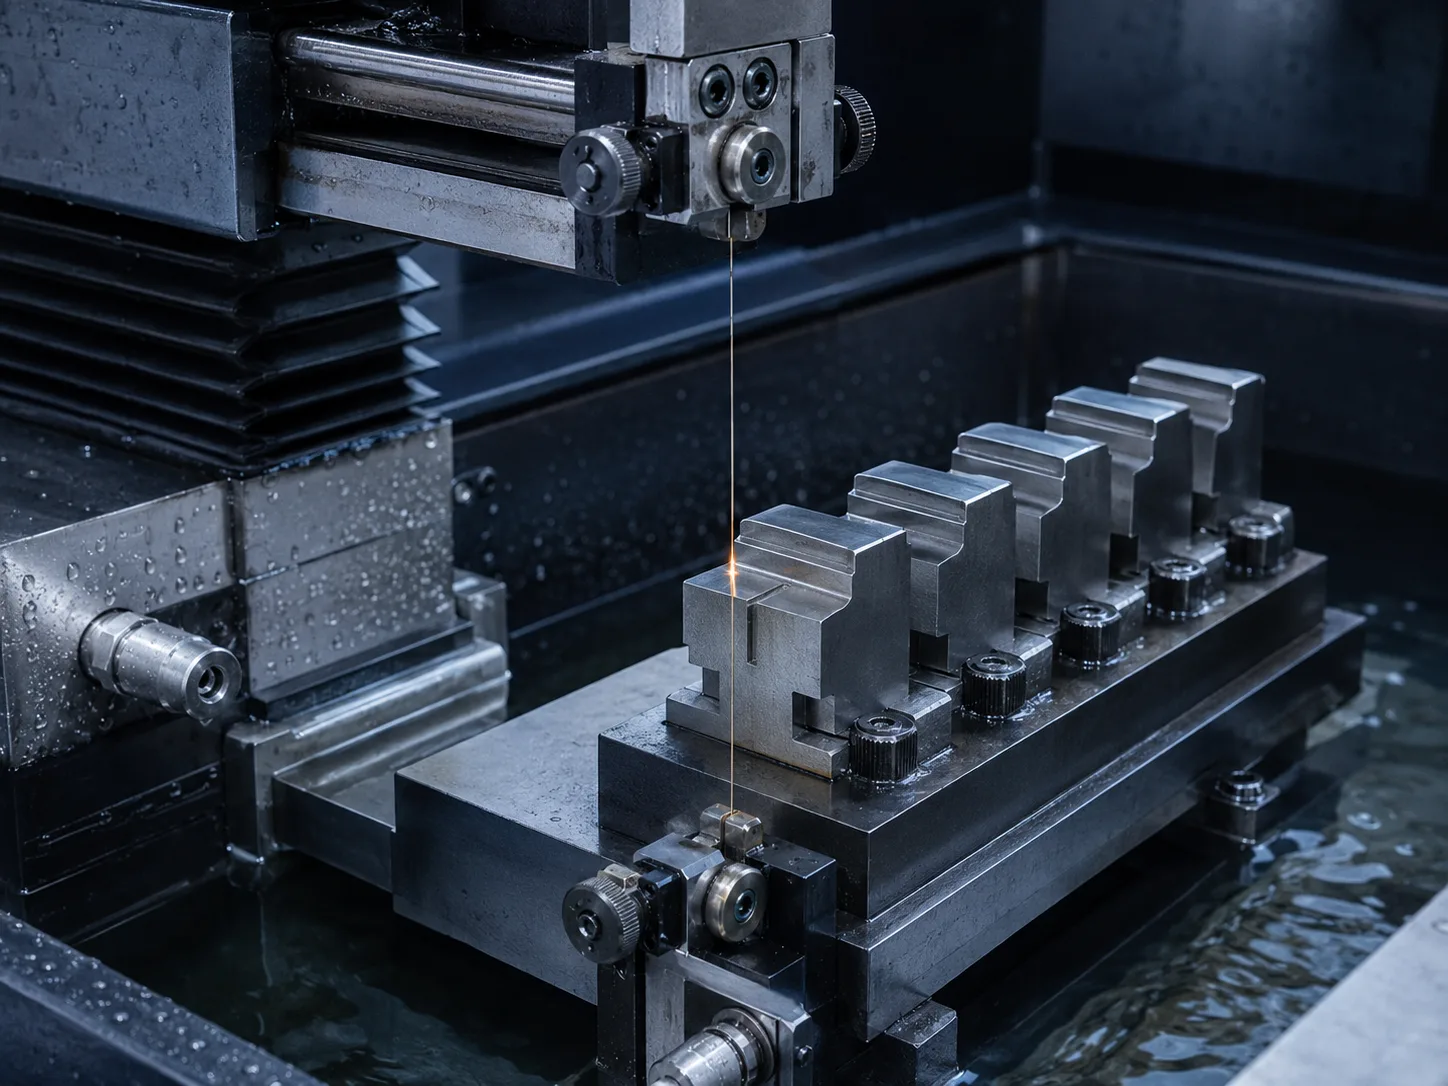
对单件零件、试生产数量和重复订单进行图纸评审。
生成的几何研究显示了可以审查的特征类型;它们不是客户零件或项目记录。
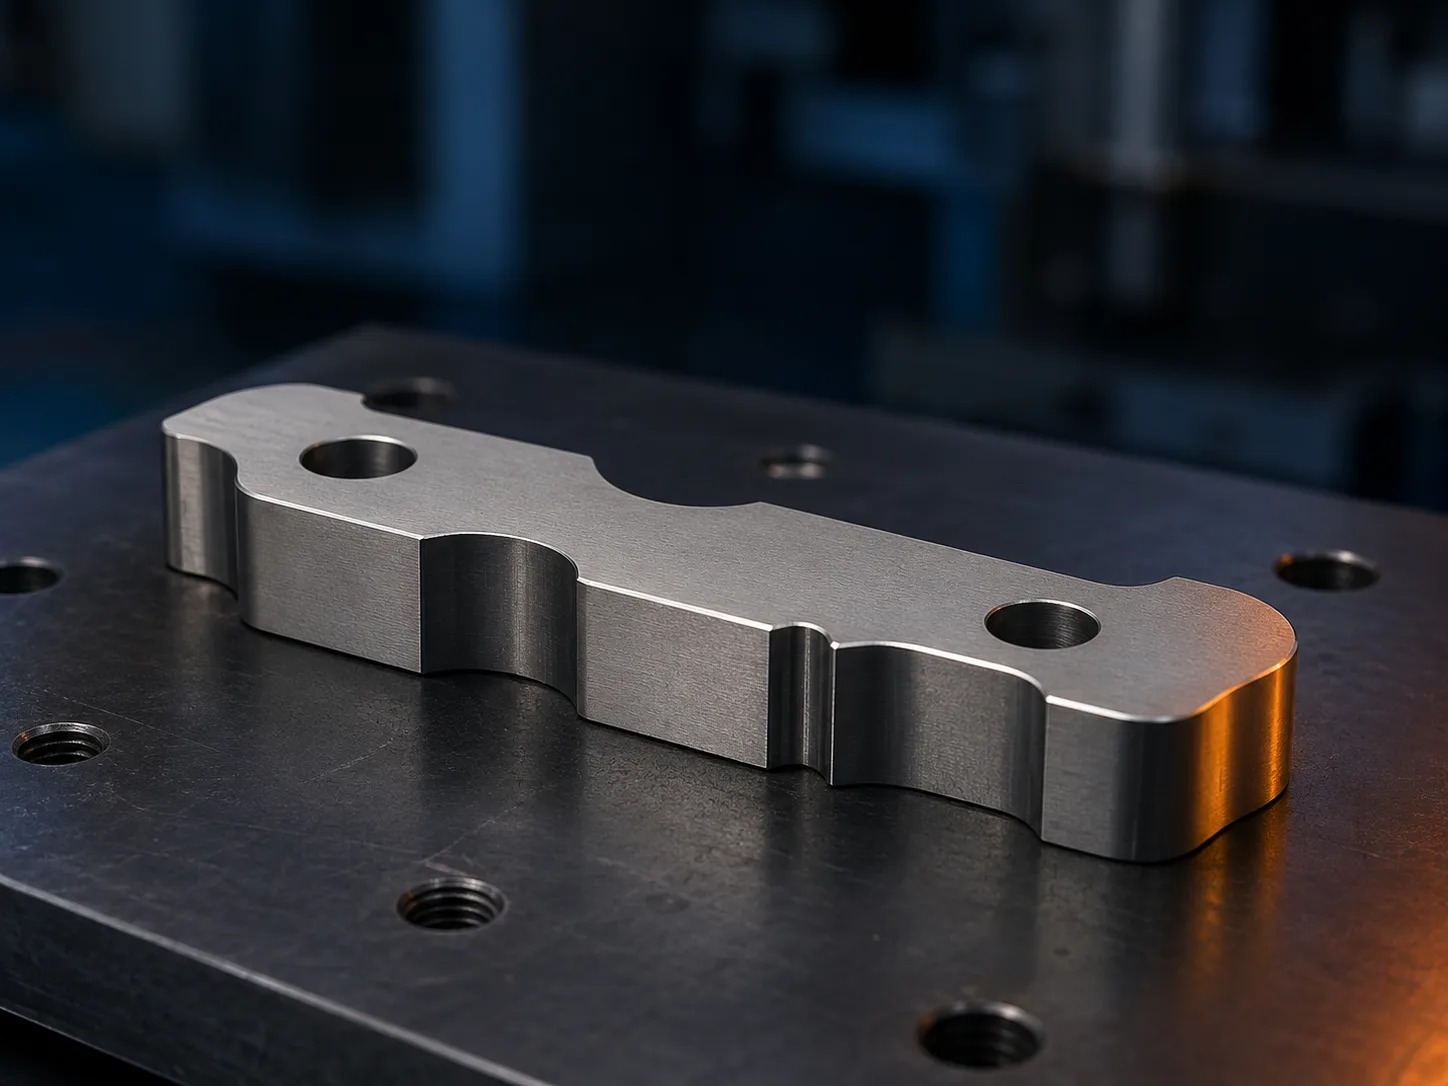
复杂轮廓、凹槽及定位特征。
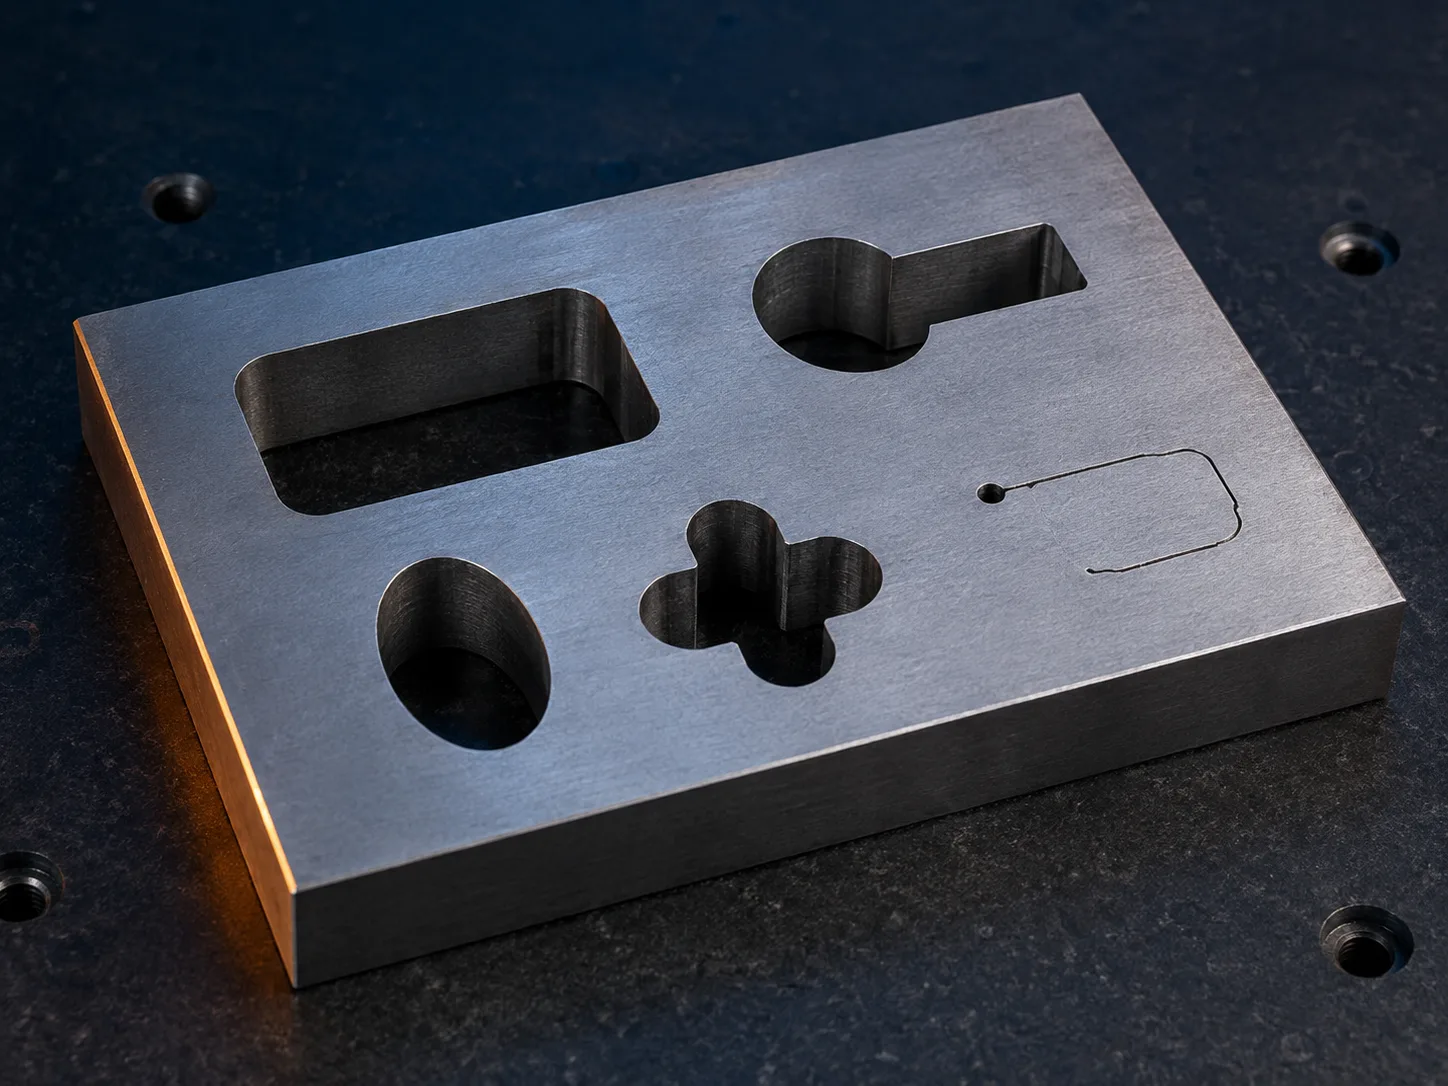
通过审查过的起始孔达到封闭轮廓。
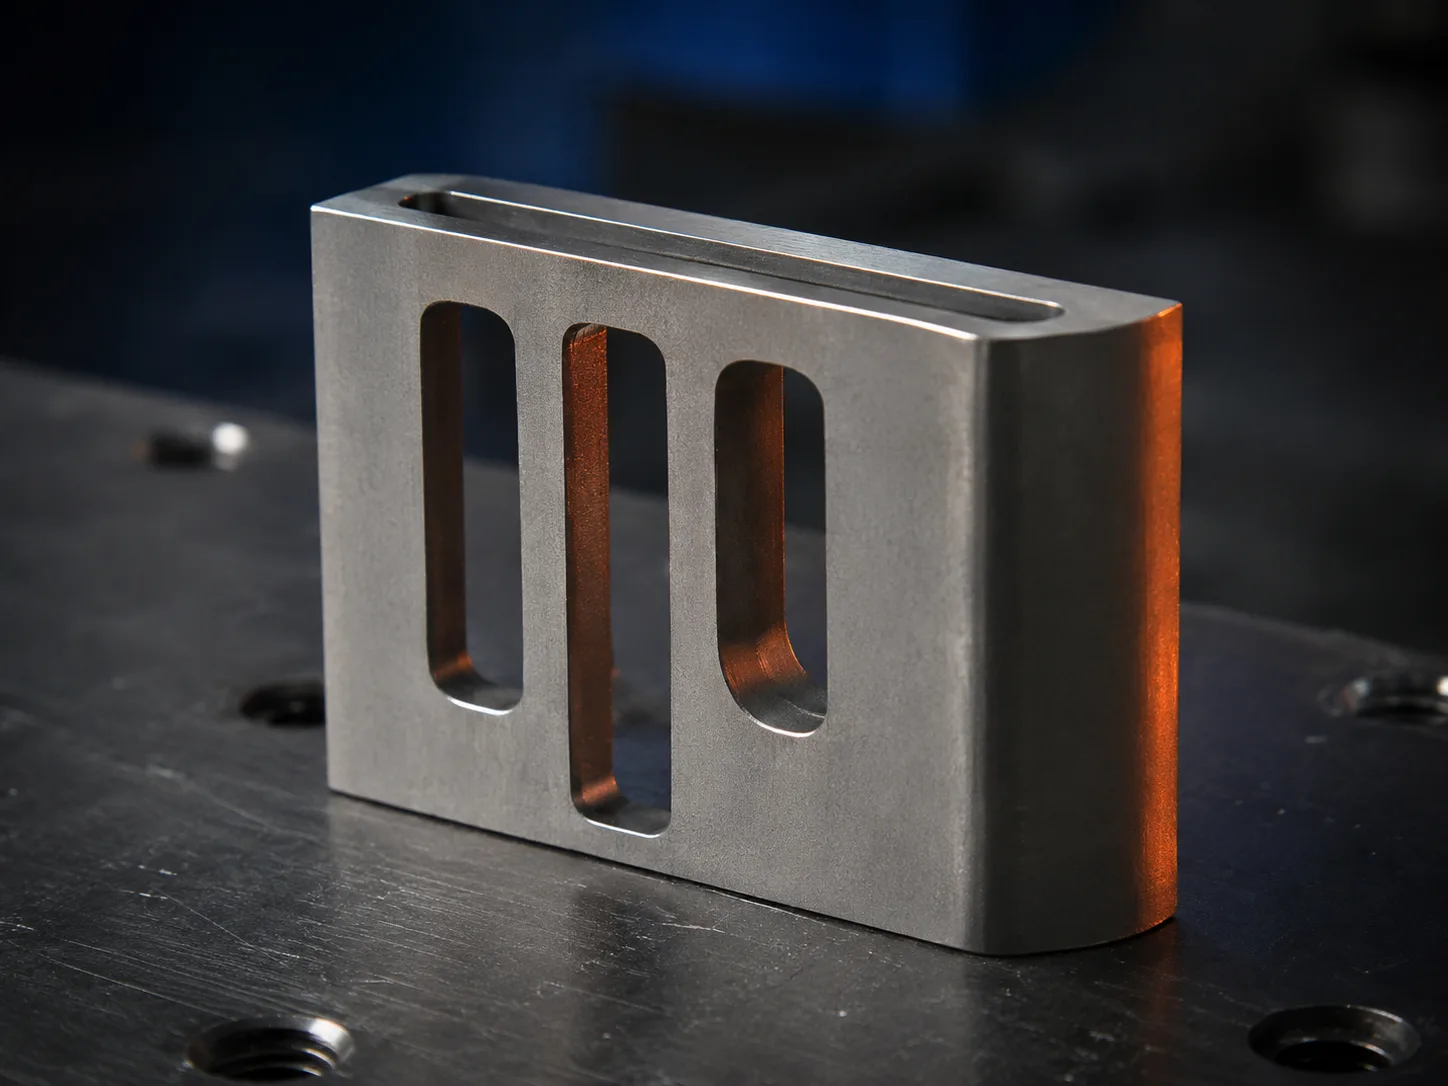
狭窄的槽、薄壁和精细的轮廓过渡。
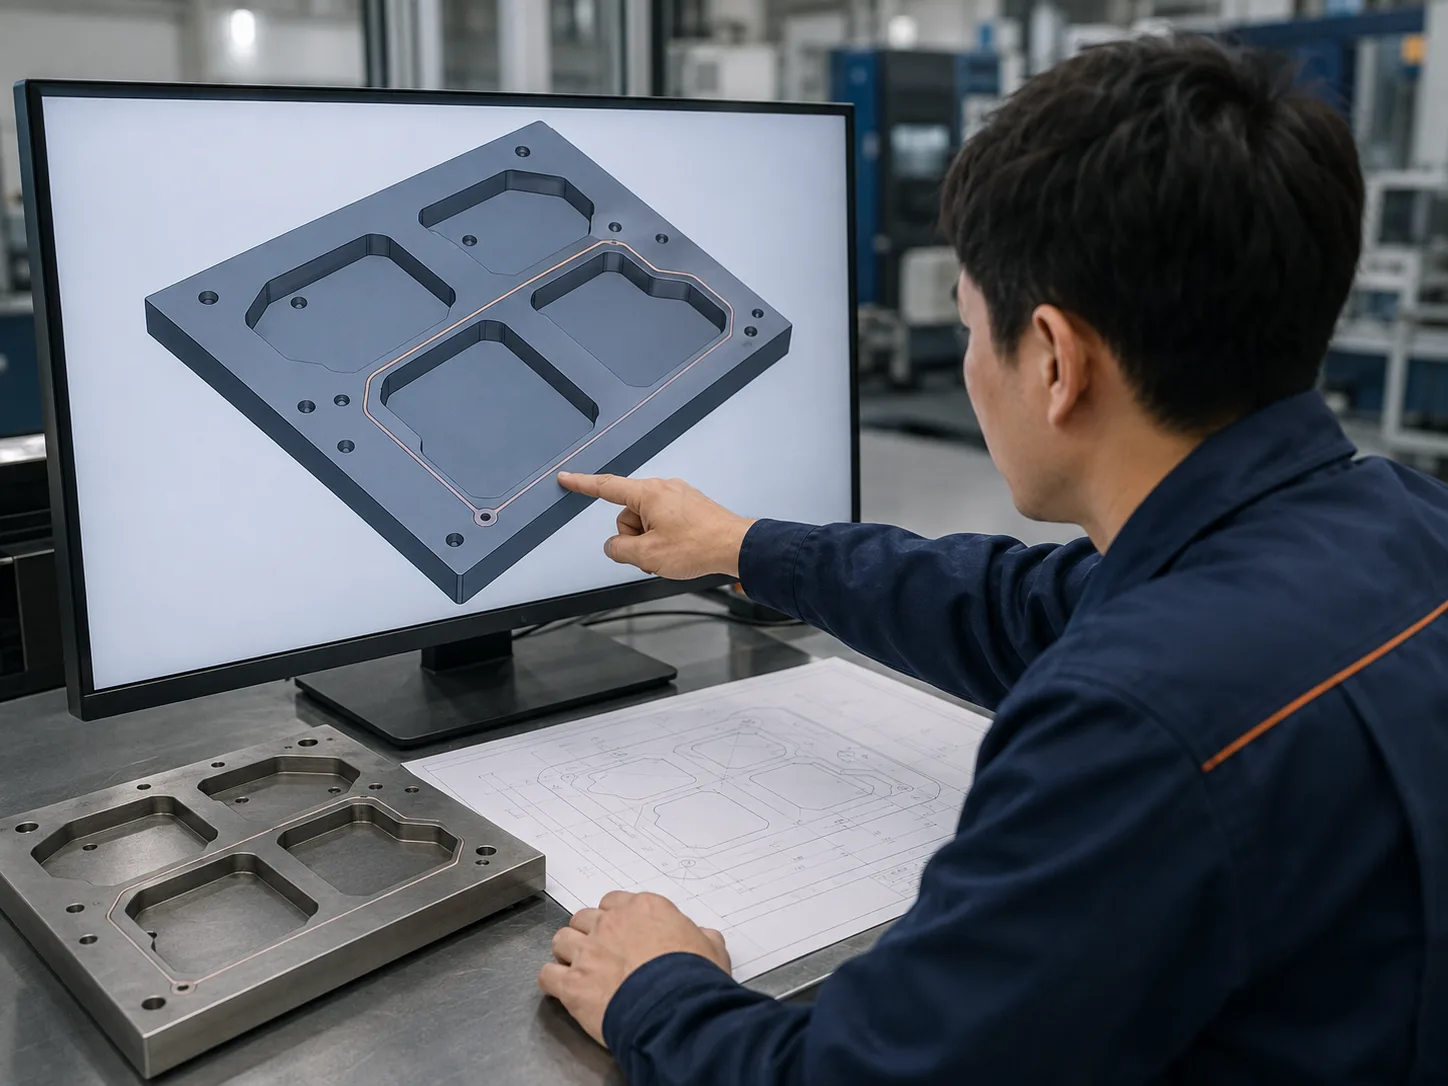
在确认机器工艺路线之前,线切割接入、几何形状、材料和检验意图已经对齐。
审查确认所请求的几何形状是否适用于线切割,并指出在报价前需要澄清的任何点。
确认所指定的材料是导电的并且适用于线切割。
审查每个闭合内部轮廓的进入位置。
根据所选路径,审查狭槽、内部角和过渡。
确认工件厚度、锥度方向及图纸定义的关系。
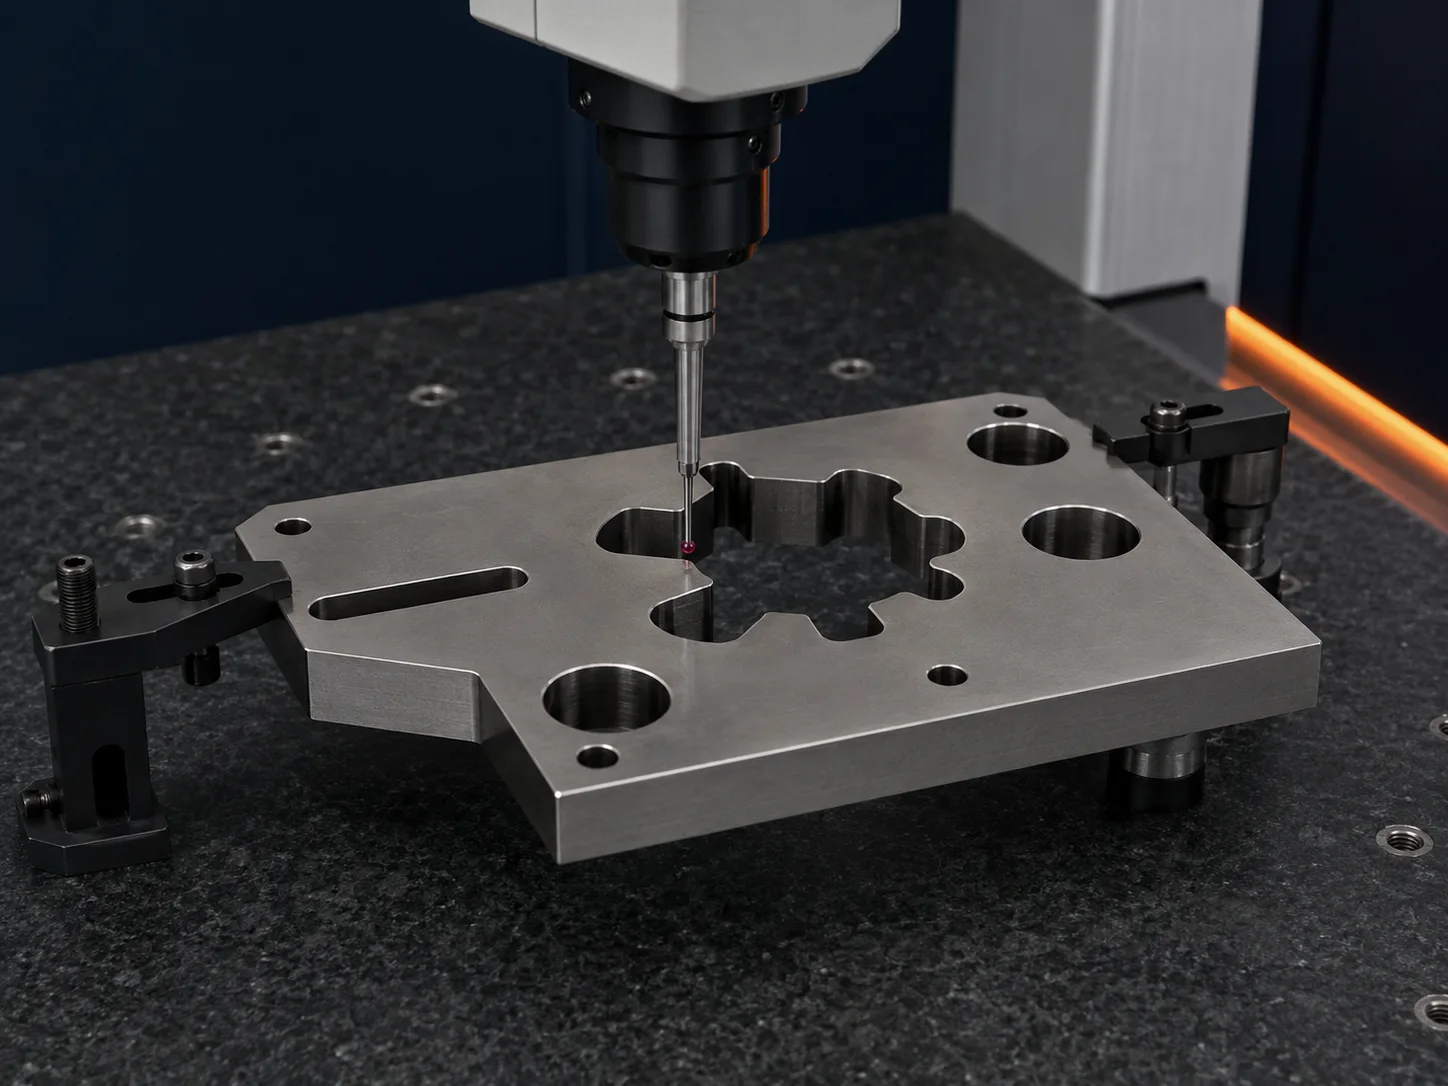
图纸确定了合适的方法以及任何所需的检验记录。
检查轮廓和几何形状相对于已定义参考的情况。
使用已确认的设备测量适当的狭窄特征。
检查型材、孔和基准之间的位置关系。
在生产前就报告范围和关键特性达成一致。
可用的检验设备: CMM、高度尺、千分尺和游标卡尺.
发送CAD文件和项目要求。
审查材料、可达性、锥度和检验需求。
计划起始孔、切割顺序、设置和数量。
用线切割零件并验证商定的特性。
保护、包装并发运已批准的零件。
报价基于审核后的图纸和生产要求,而非单一通用费率。
材料等级、热处理状态和切割高度会影响工艺计划。
总轮廓长度和闭合轮廓数量会影响机器时间和设置。
倾斜的墙面、狭窄的特征和过渡部分需要额外的审核和控制。
设置策略、订单数量和所需记录影响报价和排程.
明确的输入使工艺审核和报价更有用。
说明材料等级和状态;工件必须具有导电性。
识别封闭轮廓和合适的导线进入位置。
标注槽、内部圆角和关键关系。
定义锥形方向、基准和所需的检验记录。
线切割需要一个有电导性的工件。HongKe 在确认加工路线之前,会审核材料等级、状态、厚度、几何形状和图纸要求。
是的。线切割电火花加工在去除导电材料时不使用传统切削力,因此可以检查硬化钢及其他导电金属,而无需依赖刀具刃口硬度。
是的。封闭的内部轮廓需要审核过的起始孔,以便将线材穿过工件。HongKe 可以在图纸审核后提供起始孔钻孔服务。
典型锥度评审在 80 毫米范围内可达 ±3°。可实现的锥度需根据所选机器、工件厚度和图纸进行确认。
图纸决定了检验计划。可用的设备包括三坐标测量机、高度计、千分尺和卡尺,根据特征类型和所需证据选择。
提供二维图纸和可用的三维模型、材料、数量、厚度、关键特征、公差、锥度要求、起始孔需求以及所需的检验记录。
发送图纸、材料、数量、厚度、公差、锥度和所需的检验记录。我们的团队将在报价前审核工艺匹配。
我们审核材料、几何形状和关键项目要求。
我们确认机床适配性、工艺范围及任何技术问题。
仅在确认要求和报价后开始生产。