

介绍
铝是数控加工中使用最广泛的材料之一,因其优异的强度重量比、耐腐蚀性和可加工性而受到重视。从航空航天支架到汽车外壳和电子外壳,数控加工生产的铝制零件是现代制造业不可或缺的一部分。本指南全面概述了 CNC 加工铝制零件 - 从材料选择和设计原理到加工工艺、表面光洁度和质量控制。无论您是评估设计选项的工程师还是选择制造合作伙伴的采购专家,本文都将帮助您做出明智的决策。
为什么选择铝材进行 CNC 加工?
铝具有独特的性能组合,非常适合 CNC 加工:
- 轻的: 密度约为钢的三分之一,可减轻关键应用的重量。
- 高强度重量比: 某些合金(例如 7075)的强度可与钢相媲美,但重量却轻得多。
- 优异的机械加工性: 铝相对较软,可实现高切削速度、更长的刀具寿命和出色的表面光洁度。
- 耐腐蚀: 自然氧化层可防止环境腐蚀,并通过阳极氧化进一步增强。
- 导热系数: 高效散热,适用于散热器和电子元件。
- 可回收性: 完全可回收,不会损失性能,支持可持续发展目标。

这些特性使铝成为航空航天、汽车、机器人、医疗设备和消费电子产品等广泛行业的首选材料。
选择合适的铝合金
并非所有铝合金的加工方式都相同。合金的选择直接影响零件的强度、耐腐蚀性、可焊性和成本。 CNC 加工最常见的合金包括:
6061铝
CNC 加工的主力。 6061 具有良好的机械性能、优异的机械加工性和中等的耐腐蚀性。它适用于结构件、支架、外壳和通用部件。 T6 状态可提供最高强度。
7075铝
强度最高的铝合金之一,通常用于航空航天和高应力应用。其耐腐蚀性低于6061,但可以进行阳极氧化处理。它的硬度需要锋利的工具和适当的进给/速度。
2024铝
高强度、耐疲劳,常用于飞机结构。它的可焊性较差,耐腐蚀性较差。加工会产生紧密的切屑并需要良好的排屑。
6082铝
与6061类似但强度更高。通常用于欧洲市场的结构应用。良好的机械加工性和阳极氧化反应。
5052铝
优异的耐腐蚀性和成型性,但强度较低。常见于钣金零件和外壳。切削加工性较好,但不如6061。
选择合金时,请考虑强度、耐腐蚀性、可加工性和成本之间的平衡。对于大多数 CNC 加工零件,6061-T6 是默认选择,除非另有特殊要求。
CNC 加工铝零件的设计注意事项
可制造性设计 (DFM) 对于确保高品质铝零件的经济高效生产至关重要。主要指导方针包括:
- 壁厚: 避免壁过薄(<0.8 毫米),以防止振动和偏转。为了结构完整性,建议最小 1.0-1.5 毫米。
- 内角: 使用圆角内角(至少为型腔深度的 1/3)以允许标准刀具尺寸并减少应力集中。
- 底切: 最大限度地减少底切;如有必要,使用专用工具或电火花加工,这会增加成本。
- 螺纹孔: 对于铝制螺纹,指定螺纹深度至少为直径的 1.5 倍,以确保强度。在高应力应用中使用螺纹嵌件。
- 公差: 铝会随着温度的变化而膨胀和收缩。允许实际公差(例如,一般尺寸采用 ISO 2768-m,关键特征采用更严格的公差)。
- 表面处理: 指定粗糙度 (Ra) 值。常见的加工光洁度范围为 Ra 0.8 至 3.2 μm。阳极氧化可能会稍微改变尺寸(通常为 +5-10 μm)。

正确的 DFM 可以减少加工时间、刀具磨损和废品,最终在保持质量的同时降低单位成本。
铝材 CNC 加工工艺
大多数铝零件都是使用 3 轴、4 轴或 5 轴 CNC 铣削中心生产的,并通过车削加工圆柱形特征。关键流程包括:
三轴铣削
非常适合平面或 2.5D 零件。对口袋、孔和轮廓有效。适用于大多数支架、外壳和板。
5 轴铣削
允许复杂的几何形状、底切和连续的曲面,而无需重新定位。减少叶轮、歧管和航空航天部件等零件的设置时间并提高精度。
车削和铣削
对于圆柱形特征,使用动力刀具(车铣复合)的数控车削可以在一次装夹中加工直径、螺纹和平面。
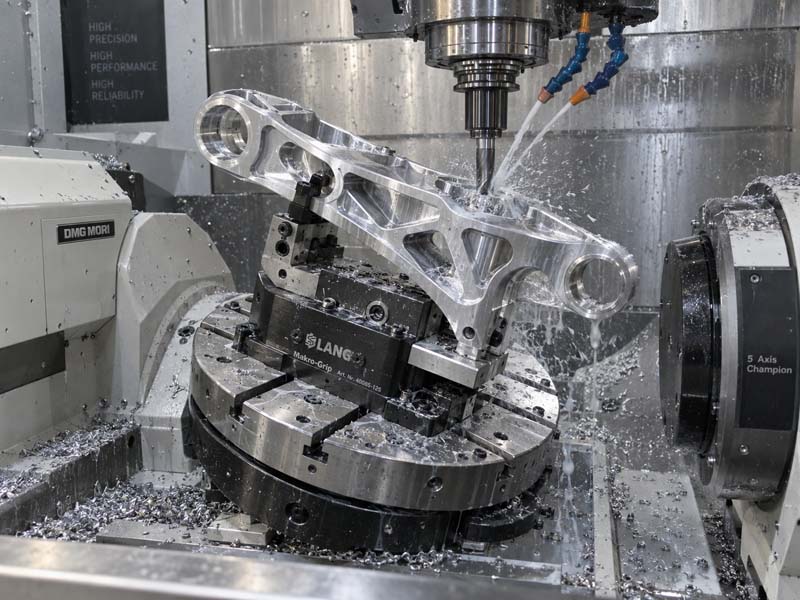
采用先进 CAM 软件的高速加工策略可优化刀具路径、最大限度缩短循环时间并实现卓越的表面光洁度。
铝零件的表面处理
CNC 加工铝的表面光洁度可以通过后处理来提高。常见选项包括:
- 加工状态: 可见工具痕迹。适用于隐藏表面或成本敏感的应用。 Ra 通常为 1.6-3.2 μm。
- 珠子喷砂: 产生均匀的哑光效果,隐藏轻微划痕。常在阳极氧化前使用。
- 阳极氧化(II 型和 III 型): 使氧化层增厚的电化学过程。 II型提供装饰色彩和中等耐磨性; III 型(硬质阳极氧化)具有卓越的硬度和耐磨性。请注意,阳极氧化会增加一层薄层(5-50 μm),并会影响尺寸。
- 抛光: 使美观的零件达到镜面般的效果。需要小心处理以避免损坏。
- 粉末涂料: 添加耐用的彩色层;适用于户外或高磨损环境。
表面光洁度的选择取决于功能要求(耐腐蚀、耐磨、美观)和预算。
质量控制和检验
一致性和精度是专业 CNC 加工的标志。铝件的检验方法包括:
- CMM(坐标测量机): 用于复杂几何形状的高精度尺寸验证。
- 光学比较器和视觉系统: 适用于小特征和螺纹轮廓。
- 表面粗糙度测试仪: 确保满足 Ra 规格。
- 硬度测试: 验证热处理是否正确(例如,T6 回火)。
- 通过/不通过量具: 适用于螺纹孔和关键配合。
像宏科数控这样信誉良好的数控车间采用严格的检验协议,包括首件检验和过程检查,以确保每个零件都符合设计要求。
为什么为您的铝零件选择鸿科数控?
宏科数控专业从事铝及其他金属的精密加工。凭借先进的 3 轴、4 轴和 5 轴 CNC 中心以及经验丰富的工程师,他们提供快速的周转、有竞争力的价格和稳定的质量。他们的能力包括原型设计和生产运行,并重点关注 DFM 支持,以帮助客户优化设计以实现可制造性。欲了解更多信息,请访问 技术指南 页面或探索他们的 数控加工服务.
结论
铝件数控加工是一种成熟且用途广泛的制造工艺。通过了解材料特性、选择合适的合金、遵循 DFM 指南并应用合适的表面光洁度,工程师可以实现高性能、经济高效的组件。与经验丰富的 CNC 加工供应商合作,可确保您生产的铝制零件达到最高的质量和精度标准。
