介绍
选择正确的材料是任何 CNC 加工项目中最关键的决策之一。材料直接影响零件的强度、重量、耐腐蚀性、表面光洁度和总体成本。无论您是设计原型还是计划大规模生产,了解常见 CNC 材料的关键特性都将帮助您做出符合您的功能要求和预算的明智选择。
本指南对精密 CNC 加工中最常用的材料进行了深入比较,重点介绍了它们的可加工性、典型应用和设计注意事项。我们还将讨论材料选择如何影响公差、表面光洁度和交货时间。

铝合金
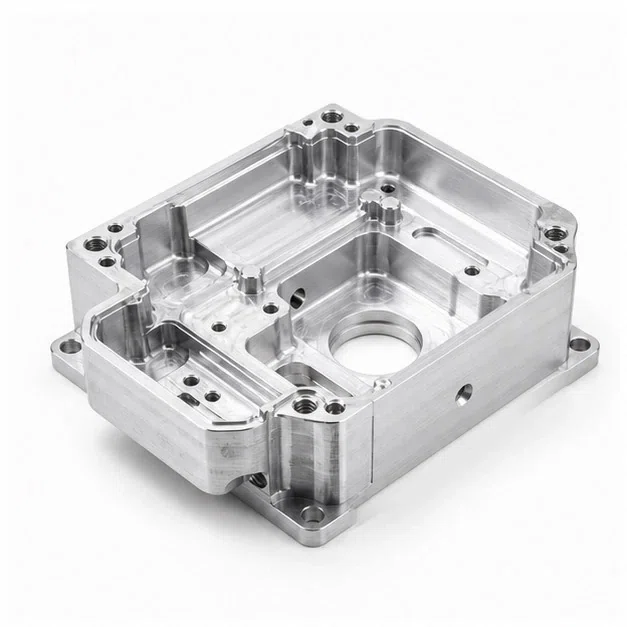
铝因其优异的机械加工性、良好的强度重量比和天然的耐腐蚀性而成为迄今为止最流行的 CNC 加工材料。常见牌号包括 6061、7075 和 5083。
6061铝
6061 是 CNC 加工的主力。它具有良好的强度、可焊性和表面光洁度。它非常适合优先考虑中等强度和低成本的结构部件、支架、外壳和定制零件。 6061可以进行阳极氧化处理以提高耐磨性和外观。
7075铝
7075 具有更高的强度(与某些钢相比),用于航空航天和高应力应用。然而,它比 6061 更难加工且更昂贵。它经常被选择用于飞机配件、齿轮和轴等部件。
加工特点
铝切屑很容易破碎,因此可以实现高切削速度和出色的表面光洁度。与钢材加工相比,刀具的使用寿命更长。该材料可以实现严格的公差(典型值为 ±0.005 毫米)和复杂的几何形状。热膨胀适中,但对于精密零件应予以考虑。

不锈钢
选择不锈钢是因为其具有卓越的耐腐蚀性、强度和卫生特性。 CNC加工中常见的牌号有303、304和316。
303不锈钢
303 是一种易加工材质,添加了硫以改善断屑性能。它是最容易加工的不锈钢,用于配件、衬套和螺母/螺栓。具有良好的耐腐蚀性,但不如304或316。
304 和 316 不锈钢
304 是通用型材料,具有优异的耐腐蚀性和成型性。 316 含有钼,使其具有优异的耐氯化物和海洋环境能力。两者都比 303 更难加工,需要较慢的速度和严格的设置。它们常见于医疗设备、食品加工设备和建筑构件中。
加工注意事项
不锈钢容易加工硬化,因此强力进给和锋利的工具至关重要。需要冷却剂来防止热量积聚。表面处理可以抛光或钝化。通过适当的工具可以实现 ±0.01 mm 的公差。
黄铜和铜合金
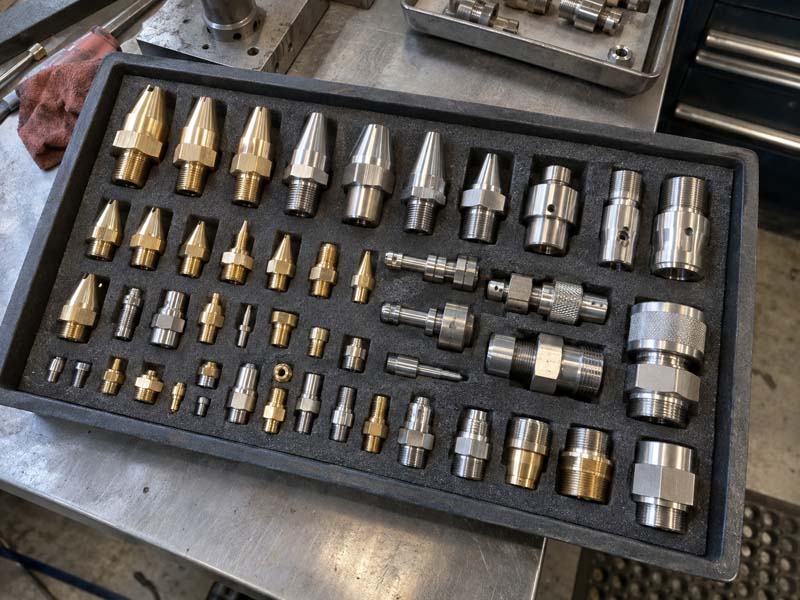
黄铜具有高度的机械加工性,可产生出色的表面光洁度,同时将刀具磨损降至最低。它通常用于电气连接器、管道配件、装饰五金件和小型精密部件。
机械加工性
黄铜(例如 C36000)是最容易加工的金属之一,允许高速和进给。它生产出体积小、易于处理的切屑。铜 (C110) 较软且较粘,需要锋利的工具和良好的排屑功能。两种材料都可以实现非常严格的公差和细牙螺纹。
工程塑料
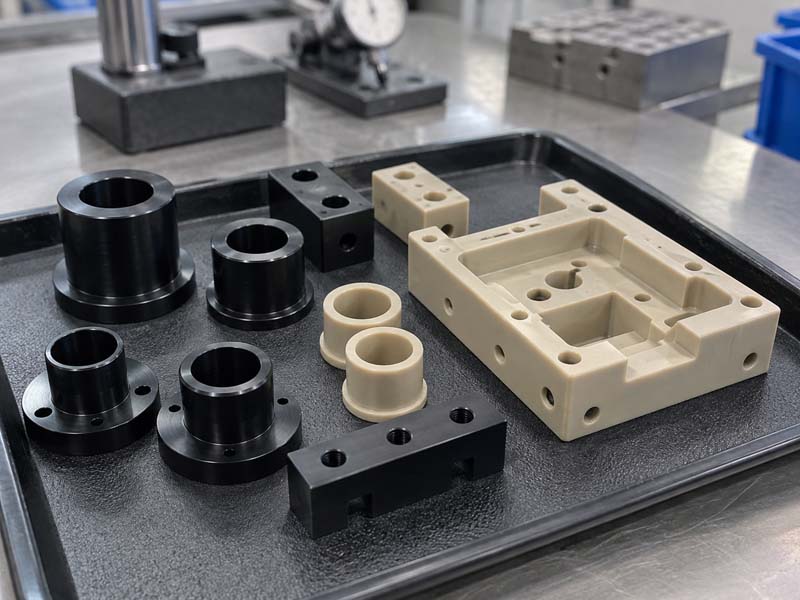
塑料因其重量轻、耐化学性、电绝缘性和低摩擦而越来越多地用于数控加工。常见选项包括尼龙 (PA)、聚甲醛树脂 (POM)、PTFE 和 ABS。
尼龙 (PA6/PA66)
尼龙具有良好的强度、韧性和耐磨性。它会吸收水分,从而影响尺寸稳定性。它用于齿轮、衬套和结构原型。
聚甲醛 (POM)
Delrin 具有低摩擦、高刚度和优异的机械加工性能。它非常适合需要严格公差和低吸湿性的零件,例如滑轮、轴承和电绝缘体。
聚四氟乙烯(特氟龙)
PTFE 具有出色的耐化学性和低摩擦力,但质地柔软,难以加工至严格的公差。它用于密封件、垫圈和腐蚀性流体处理。
加工塑料
塑料需要锋利的工具、适中的速度和良好的排屑以防止熔化。可以使用冷却剂,但有些塑料会吸收冷却剂。必须考虑由于热膨胀引起的尺寸变化。
钛和其他特殊合金
钛(2 级、5 级)因其高强度重量比和生物相容性而用于航空航天和医疗植入物。由于导热率低和化学反应性高,加工极其困难。只有拥有刚性机器和专用工具的经验丰富的 CNC 车间才能有效地处理钛。交货时间和成本明显更高。
材料选择的关键因素
选择 CNC 加工材料时,请考虑以下因素:
- 机械性能: 强度、硬度、弹性、抗疲劳性。
- 物理特性: 密度、热膨胀、电导率。
- 耐环境性: 腐蚀、紫外线、化学暴露。
- 机械加工性: 材料切割的难易程度、表面光洁度的实现程度以及刀具的磨损程度。
- 成本: 原材料价格加上机械加工成本(较硬的材料需要更长的时间)。
- 可用性: 标准库存尺寸和交货时间。
- 后处理: 阳极氧化、电镀、喷漆或热处理要求。
结论
了解材料特性对于成功进行 CNC 加工至关重要。铝为大多数项目提供了可加工性和性能的最佳平衡。不锈钢和黄铜具有优异的耐腐蚀性和美观性。工程塑料为轻质和低摩擦应用提供了独特的优势。请务必咨询您的 CNC 加工合作伙伴,例如 鸿科数控 根据您的具体设计和生产需求验证您的材料选择。他们经验丰富的工程师可以提供 DFM 反馈,并为您的零件推荐最具成本效益的材料。
通过仔细调整材料选择与功能要求和制造限制,您可以实现最佳的零件质量、更快的周转时间并降低总体项目成本。