
مقدمة: لماذا تعتبر التفاوتات مهمة في التصنيع باستخدام الحاسب الآلي
في التصنيع باستخدام الحاسب الآلي، تحدد التفاوتات الاختلاف المسموح به في أبعاد الجزء. إنها العمود الفقري للجودة وقابلية التبادل وموثوقية التجميع. سواء كنت تصمم دعامة بسيطة أو مبيتًا معقدًا ودقيقًا، فإن فهم التفاوتات يضمن أن أجزائك مناسبة وتعمل على النحو المنشود. يشرح هذا الدليل أساسيات التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي، والدرجات القياسية، وكيفية تحديدها على الرسومات، والعوامل الرئيسية التي تؤثر على الدقة القابلة للتحقيق.

ما هي التفاوتات المسموح بها في التصنيع باستخدام الحاسب الآلي؟
التسامح هو الانحراف الإجمالي المسموح به عن البعد الاسمي المحدد. على سبيل المثال، يمكن أن يتراوح قطر العمود الذي يبلغ 20 مم مع تفاوت ±0.05 مم بين 19.95 مم و20.05 مم. يتم التعبير عن التسامح بطريقتين شائعتين:
- التسامح الأحادي: الانحراف في اتجاه واحد فقط (على سبيل المثال، +0.00 / -0.10).
- التسامح الثنائي: انحراف متماثل (على سبيل المثال، ±0.05).
ترتبط التفاوتات المسموح بها بشكل مباشر بوظيفة الجزء: حيث تكلف التفاوتات الأكثر صرامة تكلفة أكبر في التصنيع بسبب متطلبات الدقة الأكبر والفحص والخردة المحتملة. وعلى العكس من ذلك، فإن التفاوتات الفضفاضة تقلل التكلفة ولكنها قد تؤثر على الملاءمة أو الأداء.
درجات التسامح القياسية في التصنيع باستخدام الحاسب الآلي
على المستوى الدولي، يعد كل من ISO 2768 وANSI/ASME Y14.5 من المعايير الشائعة لتحديد التفاوتات العامة. بالنسبة للأجزاء المصنعة، تحدد ISO 286 درجات التسامح (درجات تكنولوجيا المعلومات) من IT01 (دقيقة للغاية) إلى IT18 (خشنة جدًا). تقع قدرات التصنيع باستخدام الحاسب الآلي النموذجية بين IT6 وIT10:
| درجة تكنولوجيا المعلومات | تطبيق نموذجي | نطاق التسامح التقريبي (لمدة 10-50 ملم) |
|---|---|---|
| IT6 | تناسب الدقة، والمحامل، والتروس | ±0.005 – 0.010 ملم |
| IT7 | الهندسة العامة والأعمدة والثقوب | ±0.010 – 0.020 ملم |
| IT8 | أجزاء التجميع القياسية | ±0.020 – 0.040 ملم |
| IT9 | أبعاد أقل أهمية | ±0.040 – 0.080 ملم |
| IT10 | التفاوتات الخشنة والأسطح غير الوظيفية | ±0.080 – 0.120 ملم |
يمكن لمعظم محلات ماكينات CNC أن تتحمل بشكل روتيني تفاوتات تبلغ ±0.025 مم (0.001 بوصة) على الآلات ثلاثية المحاور، وأكثر إحكامًا حتى ±0.005 مم (0.0002 بوصة) باستخدام المعدات المتقدمة والتحكم الدقيق في العمليات.
كيفية تحديد التفاوتات في الرسومات الهندسية
عند إنشاء رسم لتصنيع الآلات باستخدام الحاسب الآلي، اتبع أفضل الممارسات التالية:
- اذكر المعيار: قم بتضمين ملاحظة مثل "التفاوتات العامة وفقًا لمعيار ISO 2768-m" أو "التفاوتات ±0.1 مم ما لم يُذكر ذلك."
- استخدم تفاوتات الأبعاد: اكتب وسائل شرح مثل "20 ±0.05" أو "10 H7/g6" للملاءمة.
- الأبعاد الهندسية والتسامح (GD&T): بالنسبة للميزات الهامة، استخدم رموز GD&T (على سبيل المثال، التسطيح والتوازي والموضع) للتحكم في الشكل والموقع.
- تجنب الإفراط في التسامح: قم بتشديد التفاوتات فقط عند الضرورة للوظيفة أو التجميع. تؤدي التفاوتات الصارمة غير الضرورية إلى زيادة التكلفة والمهلة الزمنية.

أنواع الملاءمة الشائعة: التخليص، والانتقال، والتداخل
عند تصميم الأجزاء التي تتزاوج معًا (على سبيل المثال، عمود في التجويف)، يجب عليك تحديد التوافق. النظام الأكثر شيوعا هو نظام أساس الثقب (المفضل) أو نظام أساس رمح. توجد ثلاث فئات أساسية مناسبة:
- تناسب التخليص: يكون العمود دائمًا أصغر من الفتحة (على سبيل المثال، H7/g6 للتركيبات المنزلقة).
- تناسب الانتقال: قد يكون العمود أكبر أو أصغر قليلًا (على سبيل المثال، H7/k6 لتحديد مكان التركيب).
- تناسب التدخل: يكون العمود دائمًا أكبر من الفتحة، مما يتطلب تجميع الضغط (على سبيل المثال، H7/p6 للتجميع الدائم).
يحتوي كل توافق على نطاق من الموافقات أو التداخلات المحتملة التي تحددها مناطق التسامح. يستخدم نظام ISO رموز أرقام الحروف: أحرف كبيرة للثقوب، وأحرف صغيرة للأعمدة. على سبيل المثال، "40 H7 g6" يعني فتحة بقطر 40 مم مع منطقة تسامح H7 وعمود بـ g6.
العوامل التي تؤثر على التسامح القابل للتحقيق
هناك عدة عوامل تؤثر على مدى ضيق التسامح الذي يمكن أن تتحمله آلة CNC:
- صلابة الآلة وحالتها: قد تعاني الآلات الأقدم أو الأقل صلابة من التفاوتات الصارمة في القطع الثقيل.
- ارتداء أداة القطع: تتآكل الأدوات أثناء الإنتاج، وتتغير أبعادها تدريجيًا. مطلوب تعويض تعويض الأداة العادية.
- خصائص المواد: تتسبب المواد الأكثر صلابة (مثل الفولاذ المقاوم للصدأ والتيتانيوم) في انحراف الأداة والتمدد الحراري أكثر من الألومنيوم أو البلاستيك.
- التأثيرات الحرارية: يمكن أن تؤدي الحرارة الناتجة عن القطع وتغيرات درجة الحرارة المحيطة إلى توسيع الجزء أو الآلة. تعتبر المحلات التجارية التي يتم التحكم في درجة حرارتها ضرورية لتحمل الميكرون الفرعي.
- استقرار العمل: يؤدي التثبيت السيئ إلى الاهتزاز والحركة، مما يقلل من دقة الأبعاد.
- عدد الاعدادات: الأجزاء التي تتطلب إعدادات متعددة تحمل أخطاء تراكمية أعلى في تحديد المواقع. فكر في استخدام معالجة ذات 5 محاور أو تركيبات مخصصة لتقليل عمليات الإعداد.
التكلفة مقابل التسامح: قاعدة 80/20
في التصنيع باستخدام الحاسب الآلي، العلاقة بين التسامح والتكلفة هائلة. يمكن أن يؤدي تخفيف التفاوت من ±0.05 مم إلى ±0.1 مم إلى تقليل وقت المعالجة بنسبة 30-50% وتكلفة الفحص بشكل كبير. تتطلب التفاوتات الصارمة تغذية أبطأ، وعمق قطع أصغر، وتغييرات متكررة للأداة، وغالبًا ما تكون عمليات تشطيب ثانوية. اتبع دائما المبدأ: تحديد التسامح الأكثر مرونة والذي لا يزال يلبي المتطلبات الوظيفية.
طرق التفتيش للتحقق من التسامح
للتأكد من أن الأجزاء تلبي التفاوتات المحددة، تستخدم المتاجر أدوات فحص مختلفة:
- الفرجار والميكرومتر: للأبعاد الخطية (الدقة ±0.02 مم).
- أجهزة قياس الارتفاع ومقاييس التجويف: للقياسات الداخلية/الخارجية.
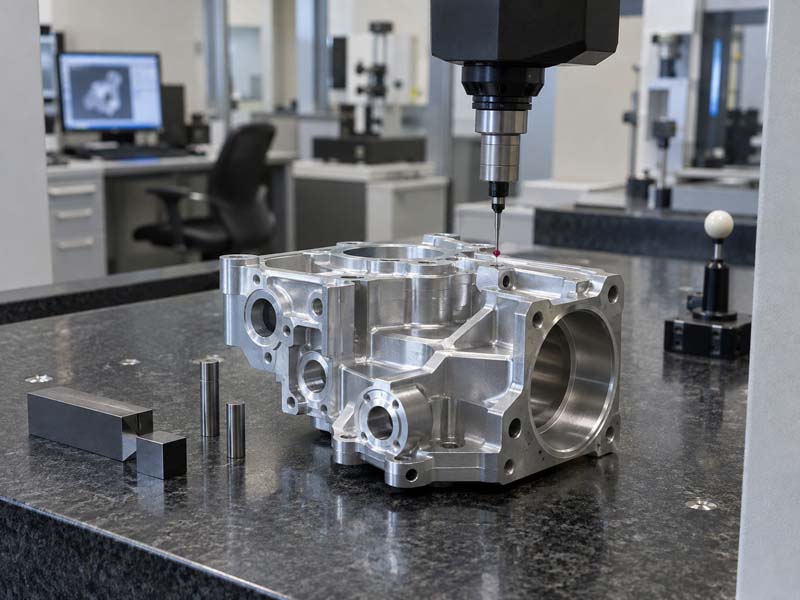
- CMM (آلة قياس الإحداثيات): للقياسات ثلاثية الأبعاد بدقة عالية (±0.001 مم).
- مقاييس الذهاب/عدم الذهاب: لقبول الميزة (على سبيل المثال، مقاييس الخيط).
على سبيل المثال، تستخدم شركة Hongke CNC، فحص CMM ومقاييس الدقة كما يظهر في عمليات مراقبة الجودة الخاصة بها، مما يضمن الالتزام المتسق بمواصفات العميل.
أفضل الممارسات للمهندسين
- تواصل مع شريكك في التصنيع مبكرًا بشأن الأبعاد المهمة.
- تقديم رسم واضح مع ذكر التفاوتات المسموح بها صراحةً؛ استخدم GD&T للعلاقات المعقدة.
- تجنب متطلبات تشطيب السطح غير الضرورية التي تعمل على تشديد التفاوتات بشكل غير مباشر.
- ضع في اعتبارك تحليل تكديس التسامح للتجمعات.
- استخدم التركيبات القياسية (H7/g6، H7/p6) كلما أمكن ذلك لتقليل الأدوات والقياسات الخاصة.
خاتمة
يعد إتقان تفاوتات التصنيع باستخدام الحاسب الآلي أمرًا ضروريًا لتصميم الأجزاء الوظيفية والقابلة للتصنيع والفعالة من حيث التكلفة. ومن خلال اختيار درجات التسامح المناسبة، وتحديد الملاءمات بشكل صحيح، ووضع حدود الماكينة والمواد في الاعتبار، يمكنك تحقيق دقة موثوقة مع التحكم في تكاليف الإنتاج. سواء كنت تقوم بإعداد النماذج الأولية أو الإنتاج بكميات كبيرة، فإن الفهم القوي للتفاوتات سيساعدك على الحصول على نتائج أفضل من شريكك في التصنيع باستخدام الحاسب الآلي.