
Introduction : Pourquoi les tolérances sont importantes dans l'usinage CNC
Dans l'usinage CNC, les tolérances définissent la variation autorisée des dimensions d'une pièce. Ils constituent l’épine dorsale de la qualité, de l’interchangeabilité et de la fiabilité de l’assemblage. Que vous conceviez un support simple ou un boîtier de précision complexe, la compréhension des tolérances garantit que vos pièces s'adapteront et fonctionneront comme prévu. Ce guide explique les principes fondamentaux des tolérances d'usinage CNC, les nuances standard, comment les spécifier sur les dessins et les facteurs clés qui influencent la précision réalisable.

Que sont les tolérances d’usinage CNC ?
Une tolérance est l'écart total admissible par rapport à une dimension nominale spécifiée. Par exemple, un diamètre d'arbre de 20 mm avec une tolérance de ±0,05 mm peut varier entre 19,95 mm et 20,05 mm. Les tolérances sont exprimées de deux manières courantes:
- Tolérances unilatérales: Déviation dans une seule direction (par exemple, +0,00 / -0,10).
- Tolérances bilatérales: Déviation symétrique (par exemple, ±0,05).
Les tolérances sont directement liées au fonctionnement de la pièce : des tolérances plus strictes coûtent plus cher à fabriquer en raison des exigences de précision, de l'inspection et des rebuts potentiels plus élevés. À l’inverse, des tolérances plus lâches réduisent les coûts mais peuvent compromettre l’ajustement ou les performances.
Grades de tolérance standard dans l'usinage CNC
Au niveau international, les normes ISO 2768 et ANSI/ASME Y14.5 sont des normes courantes pour définir les tolérances générales. Pour les pièces usinées, la norme ISO 286 établit des degrés de tolérance (grades IT) allant de IT01 (extrêmement précis) à IT18 (très grossier). Les capacités d'usinage CNC typiques se situent entre IT6 et IT10:
| Niveau informatique | Application typique | Plage de tolérance approximative (pour 10 à 50 mm) |
|---|---|---|
| IT6 | Ajustements de précision, roulements, engrenages | ±0,005 – 0,010 mm |
| IT7 | Ingénierie générale, puits et trous | ±0,010 – 0,020 mm |
| IT8 | Pièces d'assemblage standard | ±0,020 – 0,040 mm |
| IT9 | Dimensions moins critiques | ±0,040 – 0,080 mm |
| IT10 | Tolérances grossières, surfaces non fonctionnelles | ±0,080 – 0,120 mm |
La plupart des ateliers d'usinage CNC peuvent régulièrement maintenir des tolérances de ±0,025 mm (0,001 pouce) sur les machines à 3 axes, et plus serrées à ±0,005 mm (0,0002 pouce) avec un équipement avancé et un contrôle minutieux des processus.
Comment spécifier des tolérances dans les dessins techniques
Lors de la création d'un dessin pour l'usinage CNC, suivez ces bonnes pratiques:
- Indiquer la norme: Incluez une note telle que « Tolérances générales selon ISO 2768-m » ou « Tolérances ±0,1 mm, sauf indication contraire."
- Utiliser les tolérances de dimension: Écrivez des légendes telles que « 20 ±0,05 » ou « 10 H7/g6 » pour les ajustements.
- Dimensionnement et tolérancement géométriques (GD&T): Pour les caractéristiques critiques, utilisez les symboles GD&T (par exemple, planéité, parallélisme, position) pour contrôler la forme et l'emplacement.
- Évitez toute tolérance excessive: Ne serrez les tolérances que lorsque cela est nécessaire pour le fonctionnement ou l'assemblage. Des tolérances inutilement serrées augmentent les coûts et les délais de livraison.

Types d'ajustement courants : jeu, transition, interférence
Lors de la conception de pièces qui s'accouplent (par exemple, un arbre dans un alésage), vous devez spécifier un ajustement. Le système le plus courant est le Système de base de trous (de préférence) ou Système de base d'arbre . Il existe trois catégories d'ajustement de base:
- Ajustement de dégagement: L'arbre est toujours plus petit que le trou (par exemple, H7/g6 pour les ajustements coulissants).
- Ajustement de transition: L'arbre peut être légèrement plus grand ou plus petit (par exemple, H7/k6 pour les ajustements de localisation).
- Ajustement avec interférence: L'arbre est toujours plus grand que le trou, nécessitant un assemblage par presse (par exemple, H7/p6 pour un assemblage permanent).
Chaque ajustement présente une gamme de jeux ou d'interférences possibles définis par les zones de tolérance. Le système ISO utilise des codes de lettres et de chiffres : majuscules pour les trous, minuscules pour les arbres. Par exemple, « 40 H7 g6 » signifie un trou de 40 mm avec zone de tolérance H7 et un arbre avec g6.
Facteurs qui affectent les tolérances réalisables
Plusieurs facteurs influencent le niveau de tolérance qu'une machine CNC peut respecter:
- Rigidité et état de la machine: Les machines plus anciennes ou moins rigides peuvent avoir des difficultés avec des tolérances serrées sur les coupes lourdes.
- Usure des outils de coupe: Les outils s'usent pendant la production, changeant progressivement de dimensions. Une compensation régulière du décalage d'outil est requise.
- Propriétés des matériaux: Les matériaux plus durs (par exemple, l'acier inoxydable, le titane) provoquent plus de déflexion de l'outil et de dilatation thermique que l'aluminium ou les plastiques.
- Effets thermiques: La chaleur provenant de la découpe et les changements de température ambiante peuvent dilater la pièce ou la machine. Les ateliers à température contrôlée sont essentiels pour les tolérances submicroniques.
- Stabilité de maintien: Un mauvais montage entraîne des vibrations et des mouvements, réduisant ainsi la précision dimensionnelle.
- Nombre de configurations: Les pièces nécessitant plusieurs configurations comportent des erreurs de positionnement cumulées plus élevées. Envisagez d'utiliser l'usinage 5 axes ou des montages personnalisés pour réduire les configurations.
Coût vs tolérance : la règle des 80/20
Dans l'usinage CNC, la relation entre tolérance et coût est exponentielle. L'assouplissement d'une tolérance de ±0,05 mm à ±0,1 mm peut réduire considérablement le temps d'usinage de 30 à 50 % et les coûts d'inspection. Des tolérances serrées nécessitent des avances plus lentes, une profondeur de passe plus petite, des changements d'outils fréquents et souvent des opérations de finition secondaires. Suivez toujours le principe: spécifier la tolérance la plus faible qui répond toujours aux exigences fonctionnelles.
Méthodes d'inspection pour vérifier les tolérances
Pour garantir que les pièces respectent les tolérances spécifiées, les ateliers utilisent divers outils d'inspection:
- Pieds à coulisse et micromètres: Pour dimensions linéaires (précision ±0,02 mm).
- Jauges de hauteur et jauges d'alésage: Pour mesures internes/externes.
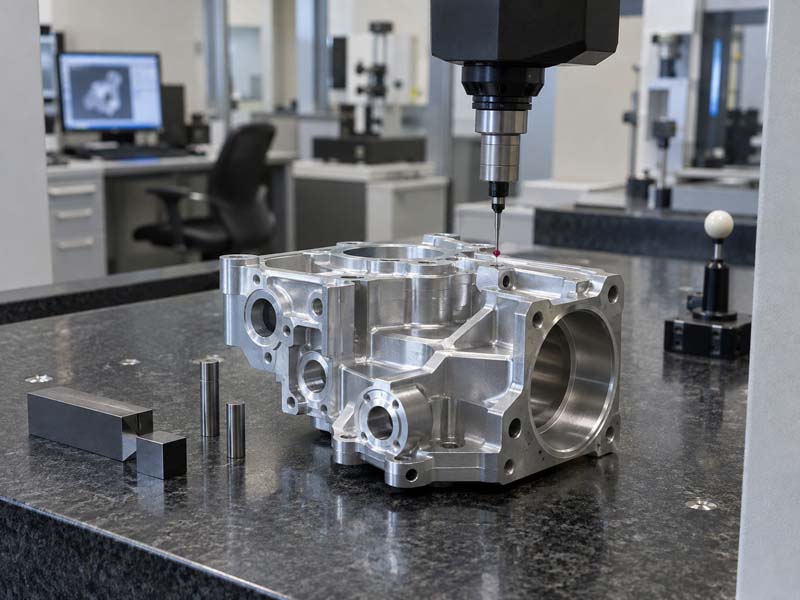
- MMT (Machine à mesurer tridimensionnelle): Pour des mesures 3D avec une grande précision (±0,001 mm).
- Jauges Go/No Go: Pour l'acceptation des fonctionnalités (par exemple, les jauges de filetage).
Hongke CNC, par exemple, utilise des jauges d'inspection et de précision CMM comme le montrent ses processus de contrôle qualité, garantissant ainsi le respect constant des spécifications du client.
Meilleures pratiques pour les ingénieurs
- Communiquez dès le début avec votre partenaire d’usinage sur les dimensions critiques.
- Fournir un dessin clair avec des tolérances explicitement indiquées ; utilisez GD&T pour les relations complexes.
- Évitez les exigences inutiles en matière de finition de surface qui resserrent indirectement les tolérances.
- Envisagez l'analyse du cumul des tolérances pour les assemblages.
- Utilisez des ajustements standard (H7/g6, H7/p6) autant que possible pour réduire l'outillage et le calibrage spéciaux.
Conclusion
La maîtrise des tolérances d'usinage CNC est essentielle pour concevoir des pièces fonctionnelles, réalisables et rentables. En choisissant des degrés de tolérance appropriés, en spécifiant correctement les ajustements et en tenant compte des limites des machines et des matériaux, vous pouvez obtenir une précision fiable tout en contrôlant les coûts de production. Que vous fassiez du prototypage ou de la production en série, une solide compréhension des tolérances vous aidera à obtenir de meilleurs résultats de la part de votre partenaire d'usinage CNC.

