
Introducción: Por qué son importantes las tolerancias en el mecanizado CNC
En el mecanizado CNC, las tolerancias definen la variación permitida en las dimensiones de una pieza. Son la columna vertebral de la calidad, la intercambiabilidad y la confiabilidad del ensamblaje. Ya sea que esté diseñando un soporte simple o una carcasa de precisión compleja, comprender las tolerancias garantiza que sus piezas encajen y funcionen según lo previsto. Esta guía explica los fundamentos de las tolerancias del mecanizado CNC, los grados estándar, cómo especificarlos en los planos y los factores clave que influyen en la precisión alcanzable.

¿Qué son las tolerancias de mecanizado CNC?
Una tolerancia es la desviación total permitida de una dimensión nominal especificada. Por ejemplo, un diámetro de eje de 20 mm con una tolerancia de ±0,05 mm puede variar entre 19,95 mm y 20,05 mm. Las tolerancias se expresan de dos maneras comunes.:
- Tolerancias unilaterales: Desviación en una sola dirección (p. ej., +0,00 / -0,10).
- Tolerancias bilaterales: Desviación simétrica (p. ej., ±0,05).
Las tolerancias están directamente relacionadas con la función de la pieza: las tolerancias más estrictas cuestan más de fabricar debido a mayores requisitos de precisión, inspección y posibles desechos. Por el contrario, tolerancias más flexibles reducen el costo pero pueden comprometer el ajuste o el rendimiento.
Grados de tolerancia estándar en mecanizado CNC
A nivel internacional, ISO 2768 y ANSI/ASME Y14.5 son estándares comunes para definir tolerancias generales. Para piezas mecanizadas, la norma ISO 286 establece grados de tolerancia (grados IT) desde IT01 (extremadamente preciso) hasta IT18 (muy basto). Las capacidades típicas de mecanizado CNC se encuentran entre IT6 y IT10.:
| Grado de TI | Aplicación típica | Rango de tolerancia aproximado (de 10 a 50 mm) |
|---|---|---|
| IT6 | Ajustes de precisión, rodamientos, engranajes | ±0,005 – 0,010 milímetros |
| IT7 | Ingeniería general, ejes y agujeros. | ±0,010 – 0,020 milímetros |
| IT8 | Piezas de montaje estándar | ±0,020 – 0,040 milímetros |
| IT9 | Dimensiones menos críticas | ±0,040 – 0,080 milímetros |
| IT10 | Tolerancias gruesas, superficies no funcionales. | ±0,080 – 0,120 milímetros |
La mayoría de los talleres de mecanizado CNC pueden mantener tolerancias rutinarias de ±0,025 mm (0,001 pulgadas) en máquinas de 3 ejes y más ajustadas a ±0,005 mm (0,0002 pulgadas) con equipos avanzados y un control cuidadoso del proceso.
Cómo especificar tolerancias en dibujos de ingeniería
Al crear un dibujo para mecanizado CNC, siga estas mejores prácticas:
- Indique el estándar: Incluya una nota como "Tolerancias generales según ISO 2768-m" o "Tolerancias ±0,1 mm a menos que se indique lo contrario."
- Usar tolerancias de dimensión: Escriba leyendas como "20 ±0.05" o "10 H7/g6" para ajustes.
- Dimensionamiento y tolerancias geométricas (GD&T): Para características críticas, utilice símbolos GD&T (p. ej., planitud, paralelismo, posición) para controlar la forma y la ubicación.
- Evite la tolerancia excesiva: Sólo ajuste las tolerancias cuando sea necesario para el funcionamiento o el montaje. Las tolerancias innecesariamente estrictas aumentan los costos y el tiempo de entrega.

Tipos de ajuste comunes: holgura, transición, interferencia
Al diseñar piezas que se acoplan entre sí (por ejemplo, un eje en un orificio), debe especificar un ajuste. El sistema más común es el Sistema de base de agujeros (preferido) o Sistema de base de eje . Existen tres categorías de ajuste básicas:
- Ajuste de liquidación: El eje siempre es más pequeño que el orificio (p. ej., H7/g6 para ajustes deslizantes).
- Ajuste de transición: El eje puede ser ligeramente más grande o más pequeño (por ejemplo, H7/k6 para ubicar ajustes).
- Ajuste de interferencia: El eje siempre es más grande que el orificio, lo que requiere un montaje a presión (p. ej., H7/p6 para montaje permanente).
Cada ajuste tiene una gama de posibles holguras o interferencias definidas por las zonas de tolerancia. El sistema ISO utiliza códigos de letras y números: mayúsculas para agujeros, minúsculas para ejes. Por ejemplo, "40 H7 g6" significa un orificio de 40 mm con zona de tolerancia H7 y un eje con g6.
Factores que afectan las tolerancias alcanzables
Varios factores influyen en el nivel de tolerancia que puede mantener una máquina CNC:
- Rigidez y condición de la máquina.: Las máquinas más antiguas o menos rígidas pueden tener dificultades con tolerancias estrictas en cortes pesados.
- Desgaste de la herramienta de corte: Las herramientas se desgastan durante la producción, cambiando gradualmente las dimensiones. Se requiere una compensación regular de compensación de herramienta.
- Propiedades de los materiales: Los materiales más duros (p. ej., acero inoxidable, titanio) provocan más deflexión de la herramienta y expansión térmica que el aluminio o los plásticos.
- Efectos térmicos: El calor del corte y los cambios de temperatura ambiente pueden expandir la pieza o la máquina. Los talleres con temperatura controlada son esenciales para lograr tolerancias submicrónicas.
- Estabilidad de sujeción: Una mala fijación provoca vibraciones y movimientos, lo que reduce la precisión dimensional.
- Número de configuraciones: Las piezas que requieren múltiples configuraciones conllevan mayores errores de posicionamiento acumulativos. Considere utilizar mecanizado de 5 ejes o accesorios personalizados para reducir las configuraciones.
Costo versus tolerancia: la regla 80/20
En el mecanizado CNC, la relación entre tolerancia y coste es exponencial. Relajar una tolerancia de ±0,05 mm a ±0,1 mm puede reducir significativamente el tiempo de mecanizado entre un 30% y un 50% y el costo de inspección. Las tolerancias estrictas requieren avances más lentos, menor profundidad de corte, cambios frecuentes de herramienta y, a menudo, operaciones de acabado secundarias. Sigue siempre el principio.: especifique la tolerancia más flexible que aún cumpla con los requisitos funcionales.
Métodos de inspección para verificar tolerancias
Para garantizar que las piezas cumplan con las tolerancias especificadas, los talleres utilizan varias herramientas de inspección.:
- Calibres y micrómetros: Para dimensiones lineales (precisión ±0,02 mm).
- Medidores de altura y medidores de diámetro: Para medidas internas/externas.
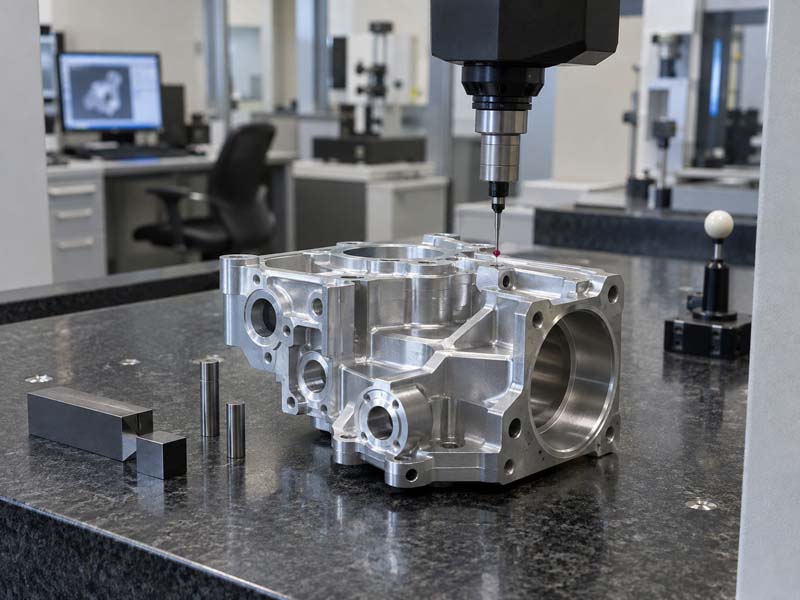
- CMM (Máquina de medición de coordenadas): Para mediciones 3D con alta precisión (±0,001 mm).
- Medidores Pasa/No pasa: Para aceptación de características (p. ej., calibres de rosca).
Hongke CNC, por ejemplo, utiliza inspección CMM y medidores de precisión como se ve en sus procesos de control de calidad, lo que garantiza un cumplimiento constante de las especificaciones del cliente.
Mejores prácticas para ingenieros
- Comuníquese con su socio de mecanizado con anticipación sobre las dimensiones críticas.
- Proporcionar un dibujo claro con tolerancias explícitamente establecidas; Utilice GD&T para relaciones complejas.
- Evite requisitos innecesarios de acabado superficial que indirectamente ajusten las tolerancias.
- Considere el análisis de acumulación de tolerancias para ensamblajes.
- Utilice ajustes estándar (H7/g6, H7/p6) siempre que sea posible para reducir el uso de herramientas y calibres especiales.
Conclusión
Dominar las tolerancias del mecanizado CNC es esencial para diseñar piezas que sean funcionales, fabricables y rentables. Al elegir los grados de tolerancia adecuados, especificar los ajustes correctamente y tener en cuenta los límites de la máquina y los materiales, puede lograr una precisión confiable mientras controla los costos de producción. Ya sea que esté creando prototipos o produciendo en masa, un conocimiento sólido de las tolerancias lo ayudará a obtener mejores resultados de su socio de mecanizado CNC.

