
소개: CNC 가공에서 공차가 중요한 이유
CNC 가공에서 공차는 부품 치수의 허용 가능한 변동을 정의합니다. 이는 품질, 호환성 및 조립 신뢰성의 중추입니다. 간단한 브래킷을 설계하든 복잡한 정밀 하우징을 설계하든 공차를 이해하면 부품이 의도한 대로 적합하고 작동할 수 있습니다. 이 가이드에서는 CNC 가공 공차, 표준 등급의 기본 사항, 도면에서 이를 지정하는 방법, 달성 가능한 정밀도에 영향을 미치는 주요 요소에 대해 설명합니다.

CNC 가공 공차란 무엇입니까?
공차는 지정된 공칭 치수에서 허용되는 총 편차입니다. 예를 들어, 샤프트 직경이 20mm이고 공차가 ±0.05mm인 경우 19.95mm에서 20.05mm 사이에서 달라질 수 있습니다. 공차는 두 가지 일반적인 방식으로 표현됩니다.:
- 일방적인 공차: 한 방향으로만 편차가 발생합니다(예: +0.00 / -0.10).
- 양측 공차: 대칭 편차(예: ±0.05).
공차는 부품 기능과 직접적으로 연결됩니다. 공차가 엄격할수록 정밀 요구사항, 검사 및 잠재적인 스크랩으로 인해 제조 비용이 더 많이 듭니다. 반대로 공차가 느슨하면 비용이 절감되지만 맞춤이나 성능이 저하될 수 있습니다.
CNC 가공의 표준 공차 등급
국제적으로 ISO 2768 및 ANSI/ASME Y14.5는 일반 공차를 정의하기 위한 공통 표준입니다. 가공 부품의 경우 ISO 286은 IT01(매우 정밀함)에서 IT18(매우 거칠음)까지 공차 등급(IT 등급)을 설정합니다. 일반적인 CNC 가공 기능은 IT6과 IT10 사이에 속합니다.:
| IT등급 | 일반적인 응용 | 대략적인 공차 범위(10~50mm의 경우) |
|---|---|---|
| IT6 | 정밀한 맞춤, 베어링, 기어 | ±0.005~0.010mm |
| IT7 | 일반 엔지니어링, 샤프트 및 홀 | ±0.010 – 0.020mm |
| IT8 | 표준 조립 부품 | ±0.020 – 0.040mm |
| IT9 | 덜 중요한 차원 | ±0.040 – 0.080mm |
| IT10 | 거친 공차, 비기능적 표면 | ±0.080 – 0.120mm |
대부분의 CNC 기계 공장에서는 3축 기계에서 ±0.025mm(0.001인치)의 공차를 일반적으로 유지할 수 있으며 고급 장비와 신중한 공정 제어를 통해 ±0.005mm(0.0002인치)까지 더 엄격하게 허용됩니다.
엔지니어링 도면에서 공차를 지정하는 방법
CNC 가공을 위한 도면을 생성할 때 다음 모범 사례를 따르십시오.:
- 표준을 명시하라: 별도의 언급이 없는 한 "ISO 2768-m에 따른 일반 공차" 또는 "공차 ±0.1mm"와 같은 메모를 포함합니다."
- 치수 공차 사용: 맞춤을 위해 "20 ±0.05" 또는 "10 H7/g6"과 같은 설명선을 작성합니다.
- 기하학적 치수 및 공차(GD&T): 중요한 기능의 경우 GD&T 기호(예: 평면도, 평행도, 위치)를 사용하여 형태와 위치를 제어합니다.
- 지나친 허용을 피하라: 기능이나 조립에 필요한 경우에만 공차를 강화하십시오. 불필요하게 엄격한 공차로 인해 비용과 리드 타임이 늘어납니다.

일반적인 맞춤 유형: 간격, 전환, 간섭
함께 결합되는 부품(예: 보어의 샤프트)을 설계할 때 맞춤을 지정해야 합니다. 가장 일반적인 시스템은 홀 기반 시스템 (선호) 또는 샤프트 기반 시스템. 세 가지 기본 맞춤 카테고리가 존재합니다.:
- 여유핏: 샤프트는 항상 구멍보다 작습니다(예: 슬라이딩 핏의 경우 H7/g6).
- 전환 적합: 샤프트는 약간 더 크거나 더 작을 수 있습니다(예: 위치 맞춤을 위한 H7/k6).
- 간섭 맞춤: 샤프트는 항상 구멍보다 크므로 프레스 조립이 필요합니다(예: 영구 조립의 경우 H7/p6).
각 맞춤에는 공차 영역에 의해 정의된 가능한 간격 또는 간섭 범위가 있습니다. ISO 시스템은 문자 번호 코드를 사용합니다(구멍은 대문자, 샤프트는 소문자). 예를 들어, "40 H7 g6"은 공차 영역이 H7인 40mm 구멍과 g6인 샤프트를 의미합니다.
달성 가능한 공차에 영향을 미치는 요소
CNC 기계가 얼마나 엄격한 공차를 유지할 수 있는지에 영향을 미치는 요인은 여러 가지가 있습니다.:
- 기계 강성 및 상태: 오래되었거나 덜 견고한 기계는 무거운 절단 시 엄격한 공차로 인해 어려움을 겪을 수 있습니다.
- 절삭 공구 마모: 생산 중에 공구가 마모되어 치수가 점차 변경됩니다. 정기적인 공구 오프셋 보정이 필요합니다.
- 재료 특성: 더 단단한 재료(예: 스테인리스강, 티타늄)는 알루미늄이나 플라스틱보다 공구 휘어짐과 열팽창을 더 많이 유발합니다.
- 열 효과: 절단으로 인한 열과 주변 온도 변화로 인해 부품이나 기계가 팽창할 수 있습니다. 서브미크론 공차를 위해서는 온도 제어 작업장이 필수적입니다.
- 워크홀딩 안정성: 잘못된 고정은 진동과 움직임을 유발하여 치수 정확도를 감소시킵니다.
- 설정 수: 여러 설정이 필요한 부품은 누적 위치 오류가 더 높습니다. 설정을 줄이려면 5축 가공 또는 맞춤형 고정 장치를 사용하는 것을 고려해 보십시오.
비용 대 허용 오차: 80/20 규칙
CNC 가공에서 공차와 비용의 관계는 기하급수적입니다. 공차를 ±0.05mm에서 ±0.1mm로 완화하면 가공 시간을 30~50% 줄이고 검사 비용을 크게 줄일 수 있습니다. 엄격한 공차에는 느린 이송, 더 작은 절입 깊이, 빈번한 공구 교체 및 종종 2차 정삭 작업이 필요합니다. 항상 원칙을 따르세요.: 기능 요구 사항을 충족하는 가장 느슨한 공차를 지정합니다.
공차 검증을 위한 검사 방법
부품이 지정된 공차를 충족하는지 확인하기 위해 매장에서는 다양한 검사 도구를 사용합니다.:
- 캘리퍼스 및 마이크로미터: 선형 치수용(정확도 ±0.02mm).
- 높이 게이지 및 보어 게이지: 내부/외부 측정용.
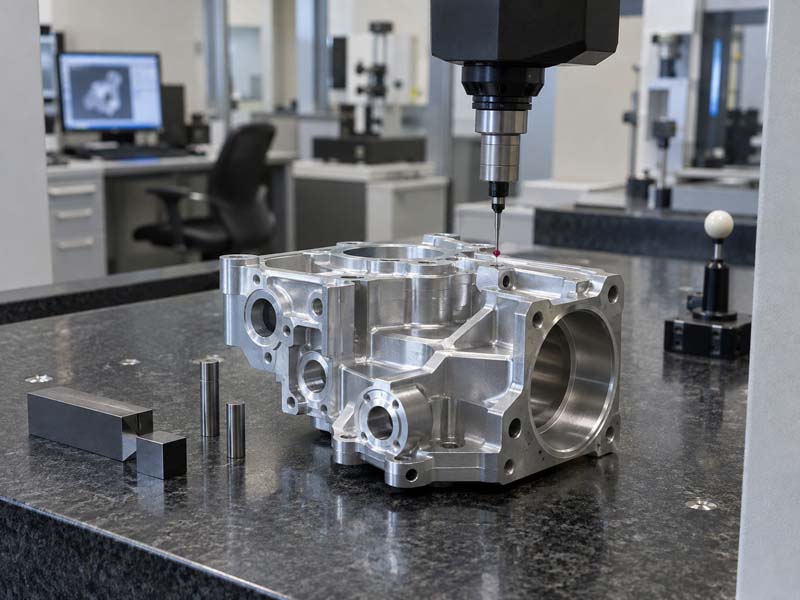
- CMM(좌표측정기): 높은 정확도(±0.001mm)의 3D 측정용.
- Go/No-go 게이지: 기능 수용을 위해(예: 스레드 게이지).
예를 들어 Hongke CNC는 품질 관리 프로세스에서 볼 수 있듯이 CMM 검사 및 정밀 게이지를 사용하여 고객 사양을 일관되게 준수합니다.
엔지니어를 위한 모범 사례
- 중요한 치수에 대해 조기에 가공 파트너와 소통하세요.
- 공차가 명시적으로 명시된 명확한 도면을 제공하십시오. 복잡한 관계에는 GD&T를 사용하세요.
- 공차를 간접적으로 강화하는 불필요한 표면 마감 요구 사항을 피하십시오.
- 조립품에 대한 공차 누적 분석을 고려하십시오.
- 특수 공구 및 측정을 줄이기 위해 가능하면 표준 맞춤(H7/g6, H7/p6)을 사용하십시오.
결론
기능적이고 제조 가능하며 비용 효율적인 부품을 설계하려면 CNC 가공 공차를 마스터하는 것이 필수적입니다. 적절한 공차 등급을 선택하고, 맞춤을 올바르게 지정하고, 기계 및 재료 제한을 고려함으로써 생산 비용을 제어하면서 안정적인 정밀도를 달성할 수 있습니다. 프로토타입을 제작하든 대량 생산을 하든 공차에 대한 확실한 이해는 CNC 가공 파트너로부터 더 나은 결과를 얻는 데 도움이 됩니다.

