
Introdução: Por que as tolerâncias são importantes na usinagem CNC
Na usinagem CNC, as tolerâncias definem a variação permitida nas dimensões de uma peça. Eles são a espinha dorsal da qualidade, intercambialidade e confiabilidade de montagem. Esteja você projetando um suporte simples ou um alojamento de precisão complexo, compreender as tolerâncias garante que suas peças se encaixem e funcionem conforme planejado. Este guia explica os fundamentos das tolerâncias de usinagem CNC, classes padrão, como especificá-las em desenhos e os principais fatores que influenciam a precisão alcançável.

O que são tolerâncias de usinagem CNC?
Uma tolerância é o desvio total permitido de uma dimensão nominal especificada. Por exemplo, um diâmetro de eixo de 20 mm com tolerância de ±0,05 mm pode variar entre 19,95 mm e 20,05 mm. As tolerâncias são expressas de duas maneiras comuns:
- Tolerâncias unilaterais: Desvio em apenas uma direção (por exemplo, +0,00 / -0,10).
- Tolerâncias bilaterais: Desvio simétrico (por exemplo, ±0,05).
As tolerâncias estão diretamente ligadas à função da peça: tolerâncias mais rigorosas custam mais para fabricar devido a maiores requisitos de precisão, inspeção e potencial desperdício. Por outro lado, tolerâncias mais flexíveis reduzem custos, mas podem comprometer o ajuste ou o desempenho.
Graus de tolerância padrão em usinagem CNC
Internacionalmente, ISO 2768 e ANSI/ASME Y14.5 são padrões comuns para definir tolerâncias gerais. Para peças usinadas, a ISO 286 estabelece graus de tolerância (graus IT) de IT01 (extremamente preciso) a IT18 (muito grosseiro). As capacidades típicas de usinagem CNC ficam entre IT6 e IT10:
| Grau de TI | Aplicação Típica | Faixa de tolerância aproximada (para 10–50 mm) |
|---|---|---|
| IT6 | Ajustes de precisão, rolamentos, engrenagens | ±0,005 – 0,010 mm |
| IT7 | Engenharia geral, eixos e furos | ±0,010 – 0,020 mm |
| IT8 | Peças de montagem padrão | ±0,020 – 0,040 mm |
| IT9 | Dimensões menos críticas | ±0,040 – 0,080 mm |
| IT10 | Tolerâncias grosseiras, superfícies não funcionais | ±0,080 – 0,120 mm |
A maioria das oficinas CNC consegue manter tolerâncias rotineiras de ±0,025 mm (0,001 polegada) em máquinas de 3 eixos, e mais estreitas até ±0,005 mm (0,0002 polegada) com equipamentos avançados e controle de processo cuidadoso.
Como especificar tolerâncias em desenhos de engenharia
Ao criar um desenho para usinagem CNC, siga estas práticas recomendadas:
- Indique o padrão: Inclua uma nota como "Tolerâncias gerais de acordo com ISO 2768-m" ou "Tolerâncias ±0,1 mm, salvo indicação em contrário."
- Usar tolerâncias dimensionais: Escreva textos explicativos como "20 ±0,05" ou "10 H7/g6" para ajustes.
- Dimensionamento geométrico e tolerâncias (GD&T): Para recursos críticos, use símbolos GD&T (por exemplo, planicidade, paralelismo, posição) para controlar a forma e a localização.
- Evite tolerância excessiva: Aperte as tolerâncias apenas quando necessário para o funcionamento ou montagem. Tolerâncias desnecessariamente restritas aumentam o custo e o prazo de entrega.

Tipos de ajuste comuns: folga, transição, interferência
Ao projetar peças que se encaixam (por exemplo, um eixo em um furo), você deve especificar um ajuste. O sistema mais comum é o Sistema de base de furo (preferencial) ou Sistema de base de eixo . Existem três categorias básicas de ajuste:
- Ajuste de folga: O eixo é sempre menor que o furo (por exemplo, H7/g6 para ajustes deslizantes).
- Ajuste de transição: O eixo pode ser ligeiramente maior ou menor (por exemplo, H7/k6 para ajustes de localização).
- Ajuste de interferência: O eixo é sempre maior que o furo, necessitando de montagem por prensa (ex. H7/p6 para montagem permanente).
Cada ajuste possui uma faixa de possíveis folgas ou interferências definidas pelas zonas de tolerância. O sistema ISO usa códigos de letras numéricas: maiúsculas para furos, minúsculas para eixos. Por exemplo, "40 H7 g6" significa um furo de 40 mm com zona de tolerância H7 e um eixo com g6.
Fatores que afetam as tolerâncias alcançáveis
Vários fatores influenciam o quão apertada é a tolerância que uma máquina CNC pode suportar:
- Rigidez e condição da máquina: Máquinas mais antigas ou menos rígidas podem ter dificuldades com tolerâncias restritas em cortes pesados.
- Desgaste da ferramenta de corte: As ferramentas se desgastam durante a produção, mudando gradativamente as dimensões. É necessária compensação regular de desvio da ferramenta.
- Propriedades dos materiais: Materiais mais duros (por exemplo, aço inoxidável, titânio) causam mais deflexão da ferramenta e expansão térmica do que alumínio ou plástico.
- Efeitos térmicos: O calor do corte e as mudanças na temperatura ambiente podem expandir a peça ou máquina. Lojas com temperatura controlada são essenciais para tolerâncias submicrométricas.
- Estabilidade de fixação: A fixação inadequada leva à vibração e ao movimento, reduzindo a precisão dimensional.
- Número de configurações: Peças que exigem configurações múltiplas apresentam erros de posicionamento cumulativos mais elevados. Considere usar usinagem de 5 eixos ou acessórios personalizados para reduzir configurações.
Custo versus tolerância: a regra 80/20
Na usinagem CNC, a relação entre tolerância e custo é exponencial. Afrouxar a tolerância de ±0,05 mm para ±0,1 mm pode reduzir significativamente o tempo de usinagem em 30–50% e o custo de inspeção. Tolerâncias estreitas exigem avanços mais lentos, profundidade de corte menor, trocas frequentes de ferramentas e, muitas vezes, operações secundárias de acabamento. Siga sempre o princípio: especifique a tolerância mais flexível que ainda atenda aos requisitos funcionais.
Métodos de inspeção para verificação de tolerâncias
Para garantir que as peças atendam às tolerâncias especificadas, as oficinas usam diversas ferramentas de inspeção:
- Paquímetros e micrômetros: Para dimensões lineares (precisão ±0,02 mm).
- Medidores de altura e medidores de furo: Para medições internas/externas.
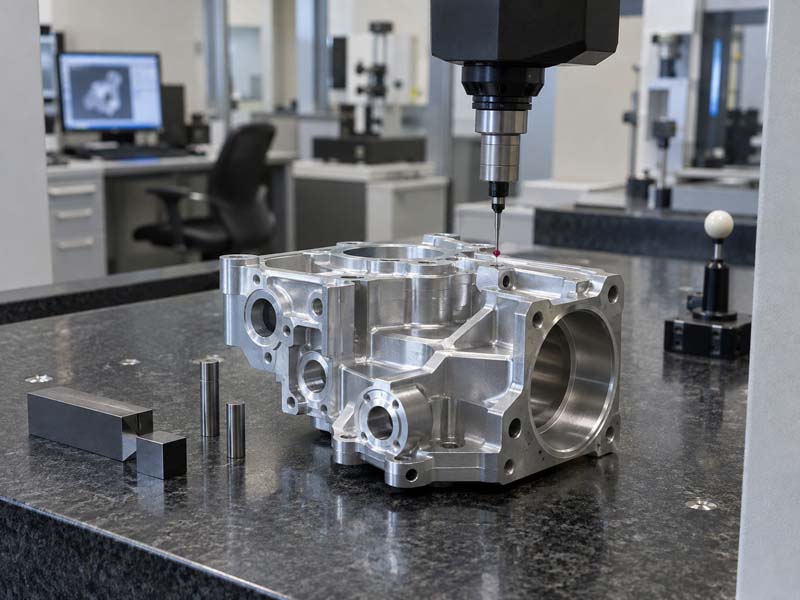
- CMM (máquina de medição por coordenadas): Para medições 3D com alta precisão (±0,001 mm).
- Medidores de avanço/rejeição: Para aceitação de recursos (por exemplo, medidores de rosca).
A Hongke CNC, por exemplo, utiliza inspeção CMM e medidores de precisão conforme visto em seus processos de controle de qualidade, garantindo aderência consistente às especificações do cliente.
Melhores práticas para engenheiros
- Comunique-se antecipadamente com seu parceiro de usinagem sobre dimensões críticas.
- Forneça um desenho claro com tolerâncias explicitamente declaradas; use GD&T para relacionamentos complexos.
- Evite requisitos desnecessários de acabamento superficial que restringem indiretamente as tolerâncias.
- Considere a análise de empilhamento de tolerância para montagens.
- Use ajustes padrão (H7/g6, H7/p6) sempre que possível para reduzir ferramentas e calibrações especiais.
Conclusão
Dominar as tolerâncias de usinagem CNC é essencial para projetar peças funcionais, fabricáveis e econômicas. Ao escolher graus de tolerância apropriados, especificar ajustes corretamente e levar em consideração os limites da máquina e do material, você pode obter uma precisão confiável e, ao mesmo tempo, controlar os custos de produção. Esteja você prototipando ou produzindo em massa, um conhecimento sólido de tolerâncias o ajudará a obter melhores resultados de seu parceiro de usinagem CNC.

