
简介:为什么公差在 CNC 加工中很重要
在 CNC 加工中,公差定义了零件尺寸的允许变化。它们是质量、互换性和装配可靠性的支柱。无论您是设计简单的支架还是复杂的精密外壳,了解公差都可以确保您的零件符合预期并发挥作用。本指南解释了 CNC 加工公差的基础知识、标准等级、如何在图纸上指定它们以及影响可达到的精度的关键因素。

什么是数控加工公差?
公差是与指定标称尺寸的总允许偏差。例如,公差为 ±0.05 mm 的轴直径为 20 mm,其变化范围为 19.95 mm 至 20.05 mm。公差以两种常见方式表示:
- 单边公差: 仅一个方向的偏差(例如,+0.00 / -0.10)。
- 双边公差: 对称偏差(例如±0.05)。
公差与零件功能直接相关:由于更高的精度要求、检查和潜在的废品,更严格的公差意味着制造成本更高。相反,较宽松的公差会降低成本,但可能会影响配合或性能。
CNC 加工中的标准公差等级
在国际上,ISO 2768 和 ANSI/ASME Y14.5 是定义一般公差的通用标准。对于机加工零件,ISO 286 建立了从 IT01(极其精确)到 IT18(非常粗糙)的公差等级(IT 等级)。典型的 CNC 加工能力介于 IT6 和 IT10 之间:
| IT级 | 典型应用 | 近似公差范围(10–50 mm) |
|---|---|---|
| IT6 | 精密配合、轴承、齿轮 | ±0.005 – 0.010 毫米 |
| IT7 | 一般工程、轴和孔 | ±0.010 – 0.020 毫米 |
| IT8 | 标准装配件 | ±0.020 – 0.040 毫米 |
| IT9 | 不太重要的尺寸 | ±0.040 – 0.080 毫米 |
| IT10 | 粗公差、非功能表面 | ±0.080 – 0.120 毫米 |
大多数 CNC 机械车间通常可以在 3 轴机床上保持 ±0.025 毫米(0.001 英寸)的公差,并且通过先进的设备和仔细的过程控制可以更严格地控制到 ±0.005 毫米(0.0002 英寸)的公差。
如何在工程图中指定公差
创建 CNC 加工工程图时,请遵循以下最佳实践:
- 说出标准: 包括“按照 ISO 2768-m 的一般公差”或“公差 ±0.1 毫米(除非另有说明)”之类的注释。"
- 使用尺寸公差: 写出诸如“20 ±0.05”或“10 H7/g6”之类的标注来表示配合。
- 几何尺寸和公差 (GD&T): 对于关键特征,使用 GD&T 符号(例如平面度、平行度、位置)来控制形状和位置。
- 避免过度公差: 仅在功能或装配需要时收紧公差。不必要的严格公差会增加成本和交货时间。

常见配合类型:间隙、过渡、过盈
当设计配合在一起的零件(例如,孔中的轴)时,必须指定配合。最常见的系统是 孔基础系统 (首选)或 轴基础系统。存在三个基本的合身类别:
- 间隙配合: 轴始终小于孔(例如,用于滑动配合的 H7/g6)。
- 过渡配合: 轴可以稍大或稍小(例如,用于定位配合的 H7/k6)。
- 过盈配合: 轴总是大于孔,需要压装(例如,用于永久装配的 H7/p6)。
每个配合都有由公差带定义的一系列可能的间隙或过盈。 ISO 系统使用字母数字代码:大写字母表示孔,小写字母表示轴。例如,“40 H7 g6”表示公差带为 H7 的 40 mm 孔和公差带为 g6 的轴。
影响可实现公差的因素
有几个因素会影响数控机床能够承受的公差的严格程度:
- 机器刚性和状况: 较旧或刚性较差的机器可能会在重切削时难以满足严格的公差要求。
- 切削刀具磨损: 生产过程中工具磨损,尺寸逐渐变化。需要定期进行刀具偏置补偿。
- 材料特性: 与铝或塑料相比,较硬的材料(例如不锈钢、钛)会导致更多的刀具变形和热膨胀。
- 热效应: 切割产生的热量和环境温度变化可能会使零件或机器膨胀。温度控制车间对于亚微米公差至关重要。
- 工件夹持稳定性: 不良的夹具会导致振动和移动,从而降低尺寸精度。
- 设置数量: 需要多次设置的零件具有较高的累积定位误差。考虑使用 5 轴加工或定制夹具来减少设置。
成本与容忍度:80/20 规则
在数控加工中,公差与成本之间呈指数关系。将公差从 ±0.05 mm 放宽至 ±0.1 mm 可以显着减少 30-50% 的加工时间和检查成本。严格的公差要求较慢的进给、较小的切削深度、频繁的刀具更换以及通常的二次精加工操作。始终遵循原则: 指定仍满足功能要求的最宽松容差。
验证公差的检验方法
为了确保零件符合规定的公差,商店使用各种检查工具:
- 卡尺和千分尺: 对于线性尺寸(精度 ±0.02 mm)。
- 高度规和孔径规: 用于内部/外部测量。
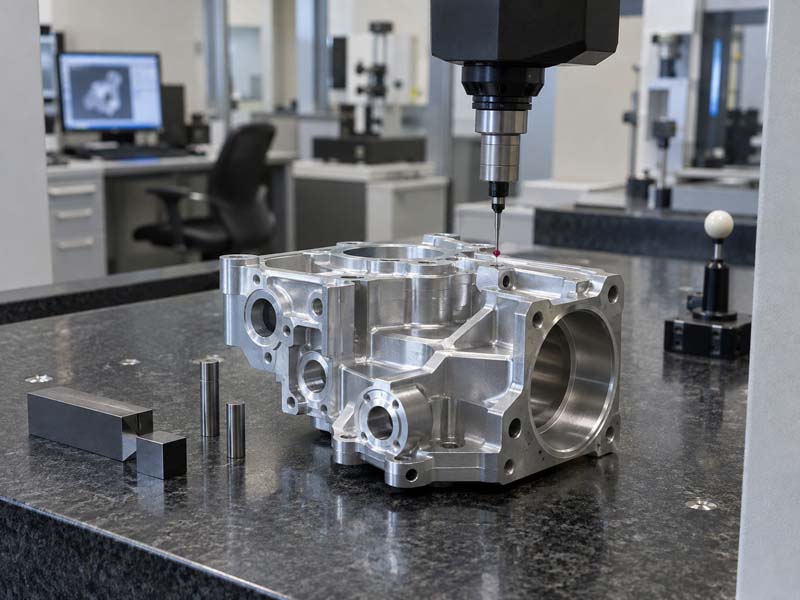
- CMM(坐标测量机): 用于高精度 (±0.001 mm) 的 3D 测量。
- 通过/不通过仪表: 用于特征验收(例如螺纹量规)。
例如,鸿科数控在质量控制流程中使用 CMM 检测和精密量具,确保始终遵守客户规格。
工程师的最佳实践
- 尽早与您的加工合作伙伴就关键尺寸进行沟通。
- 提供清晰的图纸并明确说明公差;使用 GD&T 处理复杂的关系。
- 避免不必要的表面光洁度要求,从而间接收紧公差。
- 考虑装配体的公差叠加分析。
- 尽可能使用标准配合(H7/g6、H7/p6),以减少特殊工具和测量。
结论
掌握 CNC 加工公差对于设计功能性、可制造性和成本效益的零件至关重要。通过选择适当的公差等级、正确指定配合以及考虑机器和材料限制,您可以在控制生产成本的同时实现可靠的精度。无论您是进行原型设计还是批量生产,对公差的深入了解都将帮助您从 CNC 加工合作伙伴那里获得更好的结果。
