
はじめに: CNC 加工において公差が重要な理由
CNC 加工では、公差によって部品の寸法の許容変動が定義されます。これらは、品質、互換性、組み立ての信頼性の根幹です。単純なブラケットを設計している場合でも、複雑で精密なハウジングを設計している場合でも、公差を理解することで、部品が意図したとおりに適合し、機能することが保証されます。このガイドでは、CNC 加工公差の基本、標準等級、図面上での指定方法、および達成可能な精度に影響を与える主な要素について説明します。

CNC 加工公差とは何ですか?
公差とは、指定された公称寸法からの許容偏差の合計です。たとえば、公差 ±0.05 mm のシャフト直径 20 mm は、19.95 mm と 20.05 mm の間で変化する可能性があります。公差は 2 つの一般的な方法で表現されます:
- 一方的な公差: 一方向のみの偏差 (例: +0.00 / -0.10)。
- 両側性許容差: 対称偏差 (例: ±0.05)。
公差は部品の機能に直接関係します。公差が厳しくなると、より高い精度要件、検査、および潜在的なスクラップが発生するため、製造コストが高くなります。逆に、公差を緩めるとコストは削減されますが、フィット感や性能が損なわれる可能性があります。
CNC 加工における標準公差等級
国際的には、ISO 2768 および ANSI/ASME Y14.5 が一般公差を定義するための共通規格です。 ISO 286 では、機械加工部品について、IT01 (非常に精密) から IT18 (非常に粗い) までの公差グレード (IT グレード) を定めています。一般的な CNC 加工機能は IT6 と IT10 の間にあります。:
| ITグレード | 代表的な用途 | おおよその公差範囲 (10 ~ 50 mm の場合) |
|---|---|---|
| IT6 | 精密な嵌合、ベアリング、ギア | ±0.005~0.010mm |
| IT7 | 一般エンジニアリング、シャフトと穴 | ±0.010~0.020mm |
| IT8 | 標準組立部品 | ±0.020~0.040mm |
| IT9 | それほど重要ではない寸法 | ±0.040~0.080mm |
| IT10 | 公差が粗く、表面が機能しない | ±0.080~0.120mm |
ほとんどの CNC 機械工場では、3 軸機械では ±0.025 mm (0.001 インチ) の公差を日常的に保持できますが、高度な機器と注意深いプロセス制御を使用すると、さらに厳しい ±0.005 mm (0.0002 インチ) の公差を保持できます。
工学図面で公差を指定する方法
CNC 加工用の図面を作成するときは、次のベスト プラクティスに従ってください。:
- 基準を述べる: 注記がない限り、「ISO 2768-m に基づく一般公差」または「公差 ±0.1 mm」などの注記を含めます。"
- 寸法公差を使用する: はめあいには「20 ±0.05」または「10 H7/g6」などのコールアウトを書き込みます。
- 幾何寸法と公差 (GD&T): 重要な特徴については、GD&T シンボル (平面度、平行度、位置など) を使用して、形状と位置を制御します。
- 過剰な許容範囲を避ける: 機能または組み立てに必要な場合にのみ公差を締めてください。不必要に厳しい公差はコストとリードタイムを増加させます。

一般的なはめあいのタイプ: すきま、移行、干渉
互いに嵌合する部品 (ボア内のシャフトなど) を設計する場合は、はめあいを指定する必要があります。最も一般的なシステムは、 穴基準システム (好ましい) または シャフトベースシステム。 3 つの基本的なフィット カテゴリが存在します:
- すきまばめ: シャフトは常に穴よりも小さくなります (たとえば、滑りばめの場合は H7/g6)。
- トランジションフィット: シャフトはわずかに大きいか小さい場合があります (例: 位置決め嵌合の場合は H7/k6)。
- しまりばめ: シャフトは常に穴より大きいため、プレスによる組み立てが必要です (永久的な組み立てには H7/p6 など)。
各はめあいには、許容範囲によって定義される、可能なクリアランスまたは干渉の範囲があります。 ISO システムでは文字番号コードが使用されます。穴には大文字、シャフトには小文字が使用されます。たとえば、「40 H7 g6」は、公差域 H7 の 40 mm 穴と g6 のシャフトを意味します。
達成可能な公差に影響を与える要因
CNC マシンがどれだけ厳しい公差を保持できるかには、いくつかの要因が影響します。:
- 機械の剛性と状態: 古い機械や剛性の低い機械では、重切削の公差が厳しくなる可能性があります。
- 切削工具の摩耗: 製造中に工具が摩耗し、寸法が徐々に変化します。定期的な工具オフセット補正が必要です。
- 材料特性: 硬い材料 (ステンレス鋼、チタンなど) は、アルミニウムやプラスチックよりも工具のたわみや熱膨張を引き起こします。
- 熱の影響: 切削熱や周囲温度の変化により、部品や機械が膨張する可能性があります。サブミクロンの公差を実現するには、温度管理された店舗が不可欠です。
- ワーク保持の安定性: 固定が不十分だと振動や動きの原因となり、寸法精度が低下します。
- セットアップ数: 複数のセットアップが必要な部品では、累積位置決め誤差が大きくなります。セットアップを削減するには、5 軸加工またはカスタム治具の使用を検討してください。
コストと耐性: 80/20 ルール
CNC 加工では、公差とコストの関係は指数関数的です。公差を±0.05mmから±0.1mmに緩和することで、加工時間を30~50%削減し、検査コストを大幅に削減できます。公差が厳しい場合は、送り速度を遅くし、切込みを小さくし、工具を頻繁に交換し、多くの場合二次仕上げ作業が必要になります。常に原則に従います: 機能要件を満たしながら最も緩い公差を指定します。
公差を確認するための検査方法
部品が指定された公差を満たしていることを確認するために、工場ではさまざまな検査ツールが使用されます。:
- ノギスとマイクロメーター: 直線寸法用(精度±0.02mm)。
- ハイトゲージとボアゲージ: 内部/外部測定用。
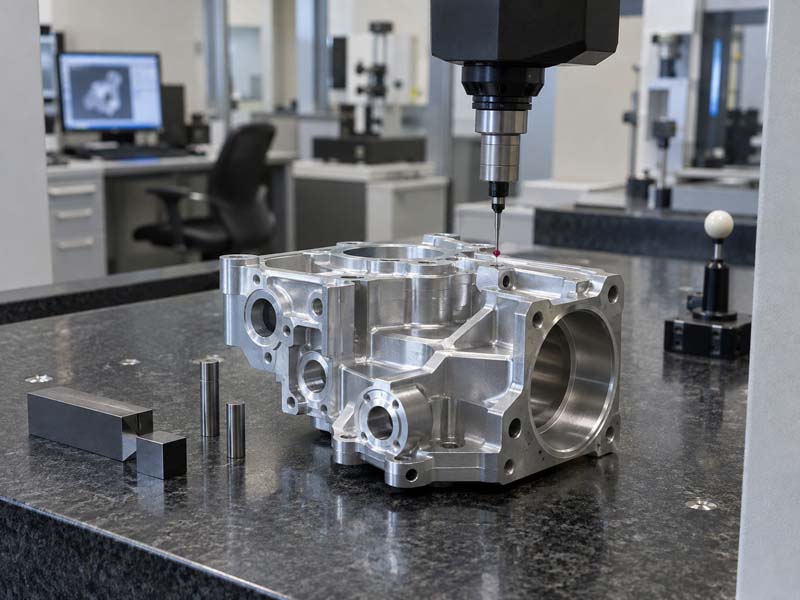
- CMM(三次元測定機): 高精度(±0.001mm)の3次元測定に。
- ゴー/ノーゴーゲージ: 機能の承認用 (ねじゲージなど)。
たとえば、Hongke CNC は、品質管理プロセスで見られるように CMM 検査と精密ゲージを使用し、顧客仕様への一貫した遵守を保証しています。
エンジニアのためのベストプラクティス
- 重要な寸法については、早めに加工パートナーと相談してください。
- 公差を明示した明確な図面を提供してください。複雑な関係には GD&T を使用します。
- 間接的に公差を厳しくする不必要な表面仕上げ要件を避けてください。
- アセンブリの公差スタックアップ解析を検討してください。
- 特殊な工具やゲージを減らすために、可能な限り標準のはめあい (H7/g6、H7/p6) を使用してください。
結論
CNC 加工公差をマスターすることは、機能的で製造可能でコスト効率の高い部品を設計するために不可欠です。適切な公差グレードを選択し、はめあいを正しく指定し、機械と材料の制限を考慮することで、生産コストを管理しながら信頼性の高い精度を達成できます。プロトタイプを作成する場合でも、量産する場合でも、公差をしっかりと理解することで、CNC 加工パートナーからより良い結果を得ることができます。

