
Giới thiệu: Tại sao dung sai lại quan trọng trong gia công CNC
Trong gia công CNC, dung sai xác định sự thay đổi cho phép về kích thước của bộ phận. Chúng là xương sống của chất lượng, khả năng thay thế lẫn nhau và độ tin cậy lắp ráp. Cho dù bạn đang thiết kế một giá đỡ đơn giản hay một vỏ máy có độ chính xác phức tạp, việc hiểu rõ dung sai sẽ đảm bảo các bộ phận của bạn sẽ vừa khít và hoạt động như dự kiến. Hướng dẫn này giải thích các nguyên tắc cơ bản về dung sai gia công CNC, các cấp tiêu chuẩn, cách chỉ định chúng trên bản vẽ và các yếu tố chính ảnh hưởng đến độ chính xác có thể đạt được.

Dung sai gia công CNC là gì?
Dung sai là tổng độ lệch cho phép so với kích thước danh nghĩa đã chỉ định. Ví dụ: đường kính trục 20 mm với dung sai ± 0,05 mm có thể thay đổi trong khoảng từ 19,95 mm đến 20,05 mm. Dung sai được thể hiện theo hai cách phổ biến:
- Dung sai đơn phương: Độ lệch chỉ theo một hướng (ví dụ: +0,00 / -0,10).
- Dung sai song phương: Độ lệch đối xứng (ví dụ: ± 0,05).
Dung sai được liên kết trực tiếp với chức năng của bộ phận: dung sai chặt chẽ hơn sẽ tốn nhiều chi phí sản xuất hơn do yêu cầu về độ chính xác, kiểm tra và phế liệu tiềm ẩn cao hơn. Ngược lại, dung sai lỏng lẻo hơn sẽ giảm chi phí nhưng có thể ảnh hưởng đến sự phù hợp hoặc hiệu suất.
Cấp dung sai tiêu chuẩn trong gia công CNC
Trên bình diện quốc tế, ISO 2768 và ANSI/ASME Y14.5 là các tiêu chuẩn chung để xác định dung sai chung. Đối với các bộ phận gia công, ISO 286 thiết lập các cấp dung sai (cấp CNTT) từ IT01 (cực kỳ chính xác) đến IT18 (rất thô). Khả năng gia công CNC điển hình nằm giữa IT6 và IT10:
| Lớp CNTT | Ứng dụng điển hình | Phạm vi dung sai gần đúng (đối với 10–50 mm) |
|---|---|---|
| IT6 | Các khớp nối chính xác, vòng bi, bánh răng | ±0,005 – 0,010mm |
| IT7 | Kỹ thuật chung, trục và lỗ | ±0,010 – 0,020mm |
| IT8 | Bộ phận lắp ráp tiêu chuẩn | ±0,020 – 0,040mm |
| IT9 | Thứ nguyên ít quan trọng hơn | ±0,040 – 0,080mm |
| IT10 | Dung sai thô, bề mặt không có chức năng | ±0,080 – 0,120mm |
Hầu hết các cửa hàng máy CNC thường có thể giữ dung sai ±0,025 mm (0,001 inch) trên máy 3 trục và chặt chẽ hơn đến ±0,005 mm (0,0002 inch) với thiết bị tiên tiến và kiểm soát quy trình cẩn thận.
Cách chỉ định dung sai trong bản vẽ kỹ thuật
Khi tạo bản vẽ để gia công CNC, hãy làm theo các phương pháp hay nhất sau:
- Nêu tiêu chuẩn: Bao gồm ghi chú như "Dung sai chung theo ISO 2768-m" hoặc "Dung sai ±0,1 mm trừ khi được ghi chú."
- Sử dụng dung sai kích thước: Viết chú thích như "20 ±0,05" hoặc "10 H7/g6" cho phù hợp.
- Kích thước và dung sai hình học (GD&T): Đối với các tính năng quan trọng, hãy sử dụng ký hiệu GD&T (ví dụ: độ phẳng, độ song song, vị trí) để kiểm soát hình thức và vị trí.
- Tránh chịu đựng quá mức: Chỉ thắt chặt dung sai khi cần thiết cho chức năng hoặc lắp ráp. Dung sai chặt chẽ không cần thiết làm tăng chi phí và thời gian thực hiện.

Các loại phù hợp phổ biến: Giải phóng mặt bằng, chuyển tiếp, can thiệp
Khi thiết kế các bộ phận kết hợp với nhau (ví dụ: trục trong lỗ khoan), bạn phải chỉ định độ khít. Hệ thống phổ biến nhất là Hệ thống cơ sở lỗ (ưu tiên) hoặc Hệ thống cơ sở trục . Có ba loại phù hợp cơ bản:
- Giải phóng mặt bằng phù hợp: Trục luôn nhỏ hơn lỗ (ví dụ: H7/g6 đối với khớp trượt).
- Chuyển tiếp phù hợp: Trục có thể lớn hơn hoặc nhỏ hơn một chút (ví dụ: H7/k6 để định vị khớp).
- Giao thoa phù hợp: Trục luôn lớn hơn lỗ, cần phải lắp ráp máy ép (ví dụ: H7/p6 để lắp ráp cố định).
Mỗi mối lắp có một loạt các khoảng hở hoặc cản trở có thể có được xác định bởi các vùng dung sai. Hệ thống ISO sử dụng mã số chữ cái: chữ hoa cho lỗ, chữ thường cho trục. Ví dụ: "40 H7 g6" có nghĩa là lỗ 40 mm có vùng dung sai H7 và trục có g6.
Các yếu tố ảnh hưởng đến dung sai có thể đạt được
Một số yếu tố ảnh hưởng đến mức độ chịu đựng chặt chẽ của máy CNC:
- Độ cứng và tình trạng của máy: Những máy cũ hơn hoặc ít cứng hơn có thể gặp khó khăn với dung sai chặt chẽ khi cắt nặng.
- Độ mòn dụng cụ cắt: Dụng cụ bị mòn trong quá trình sản xuất, kích thước thay đổi dần. Cần phải bù đắp công cụ thường xuyên.
- Tính chất vật liệu: Vật liệu cứng hơn (ví dụ: thép không gỉ, titan) gây ra độ lệch dụng cụ và giãn nở nhiệt nhiều hơn so với nhôm hoặc nhựa.
- Hiệu ứng nhiệt: Nhiệt từ quá trình cắt và thay đổi nhiệt độ môi trường có thể làm giãn nở bộ phận hoặc máy. Các xưởng được kiểm soát nhiệt độ là điều cần thiết để đạt được dung sai dưới micron.
- Ổn định công việc: Cố định kém dẫn đến rung động và chuyển động, làm giảm độ chính xác về kích thước.
- Số lượng thiết lập: Các bộ phận yêu cầu nhiều thiết lập sẽ có lỗi định vị tích lũy cao hơn. Hãy cân nhắc sử dụng gia công 5 trục hoặc đồ gá tùy chỉnh để giảm bớt việc thiết lập.
Chi phí so với khả năng chịu đựng: Quy luật 80/20
Trong gia công CNC, mối quan hệ giữa dung sai và chi phí là theo cấp số nhân. Giảm dung sai từ ±0,05 mm xuống ±0,1 mm có thể giảm thời gian gia công từ 30–50% và chi phí kiểm tra đáng kể. Dung sai chặt chẽ đòi hỏi bước tiến chậm hơn, độ sâu cắt nhỏ hơn, thay dao thường xuyên và thường là các nguyên công gia công tinh thứ cấp. Luôn tuân thủ nguyên tắc: chỉ định dung sai lỏng lẻo nhất mà vẫn đáp ứng các yêu cầu chức năng.
Phương pháp kiểm tra để xác minh dung sai
Để đảm bảo các bộ phận đáp ứng dung sai quy định, các cửa hàng sử dụng nhiều công cụ kiểm tra khác nhau:
- Calipers và micromet: Đối với kích thước tuyến tính (độ chính xác ± 0,02 mm).
- Máy đo chiều cao và máy đo lỗ khoan: Đối với các phép đo bên trong/bên ngoài.
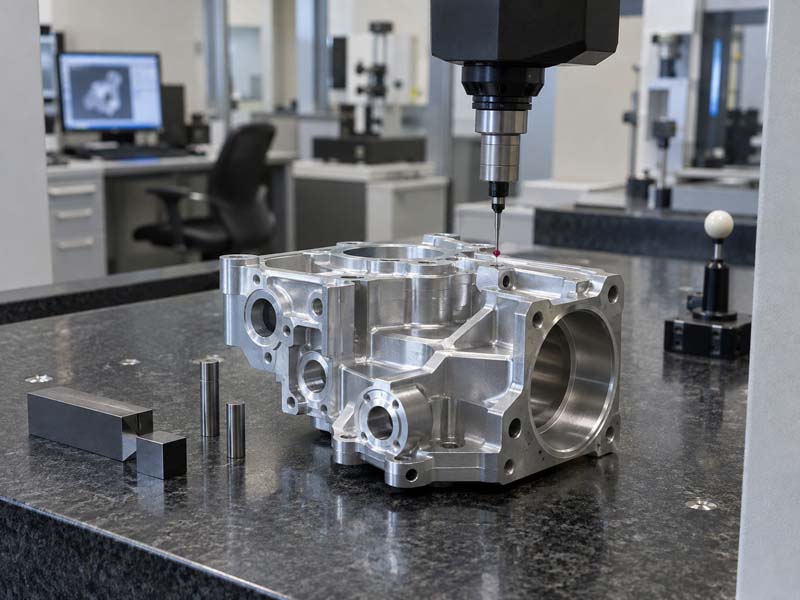
- CMM (Máy đo tọa độ): Dành cho phép đo 3D với độ chính xác cao (± 0,001 mm).
- Đồng hồ đo Đi/Không đi: Để chấp nhận tính năng (ví dụ: thước đo ren).
Ví dụ, Hongke CNC sử dụng máy đo chính xác và kiểm tra CMM như đã thấy trong quy trình kiểm soát chất lượng của họ, đảm bảo tuân thủ nhất quán các thông số kỹ thuật của khách hàng.
Các phương pháp thực hành tốt nhất dành cho kỹ sư
- Trao đổi sớm với đối tác gia công của bạn về các kích thước quan trọng.
- Cung cấp một bản vẽ rõ ràng với dung sai được nêu rõ ràng; sử dụng GD&T cho các mối quan hệ phức tạp.
- Tránh các yêu cầu hoàn thiện bề mặt không cần thiết gián tiếp thắt chặt dung sai.
- Xem xét phân tích xếp chồng dung sai cho các cụm lắp ráp.
- Sử dụng các khớp nối tiêu chuẩn (H7/g6, H7/p6) bất cứ khi nào có thể để giảm bớt việc sử dụng dụng cụ và thước đo đặc biệt.
Phần kết luận
Nắm vững dung sai gia công CNC là điều cần thiết để thiết kế các bộ phận có chức năng, có thể sản xuất và tiết kiệm chi phí. Bằng cách chọn các cấp dung sai phù hợp, xác định các khớp nối chính xác và tính đến giới hạn máy và vật liệu, bạn có thể đạt được độ chính xác đáng tin cậy trong khi kiểm soát chi phí sản xuất. Cho dù bạn đang tạo mẫu hay sản xuất hàng loạt, sự hiểu biết vững chắc về dung sai sẽ giúp bạn nhận được kết quả tốt hơn từ đối tác gia công CNC của mình.

