
Введение: Почему допуски имеют значение при обработке на станках с ЧПУ
При обработке на станках с ЧПУ допуски определяют допустимое отклонение размеров детали. Они являются основой качества, взаимозаменяемости и надежности сборки. Независимо от того, проектируете ли вы простой кронштейн или сложный прецизионный корпус, понимание допусков гарантирует, что ваши детали будут подходить и работать так, как задумано. В этом руководстве объясняются основы допусков обработки на станках с ЧПУ, стандартные сплавы, способы их указания на чертежах и ключевые факторы, влияющие на достижимую точность.

Каковы допуски на обработку с ЧПУ?
Допуск — это общее допустимое отклонение от заданного номинального размера. Например, диаметр вала 20 мм с допуском ±0,05 мм может варьироваться от 19,95 мм до 20,05 мм. Допуски выражаются двумя распространенными способами.:
- Односторонние допуски: Отклонение только в одну сторону (например, +0,00/-0,10).
- Двусторонние допуски: Симметричное отклонение (например, ±0,05).
Допуски напрямую связаны с функцией детали: более жесткие допуски обходятся дороже в производстве из-за более высоких требований к точности, контроля и возможного брака. И наоборот, более низкие допуски снижают стоимость, но могут поставить под угрозу посадку или производительность.
Стандартные классы допусков при обработке на станках с ЧПУ
На международном уровне ISO 2768 и ANSI/ASME Y14.5 являются общими стандартами для определения общих допусков. Для обработанных деталей стандарт ISO 286 устанавливает классы точности (классы IT) от IT01 (чрезвычайно точные) до IT18 (очень грубые). Типичные возможности обработки с ЧПУ находятся между IT6 и IT10.:
| ИТ-класс | Типичное применение | Приблизительный диапазон допуска (для 10–50 мм) |
|---|---|---|
| IT6 | Точная посадка, подшипники, шестерни | ±0,005 – 0,010 мм |
| IT7 | Общее машиностроение, валы и отверстия | ±0,010 – 0,020 мм |
| IT8 | Стандартные сборочные детали | ±0,020 – 0,040 мм |
| IT9 | Менее важные размеры | ±0,040 – 0,080 мм |
| IT10 | Грубые допуски, нефункциональные поверхности | ±0,080 – 0,120 мм |
Большинство станков с ЧПУ обычно могут поддерживать допуски ±0,025 мм (0,001 дюйма) на 3-осевых станках и более жесткие до ±0,005 мм (0,0002 дюйма) при использовании современного оборудования и тщательного контроля процесса.
Как указать допуски в инженерных чертежах
При создании чертежа для обработки на станке с ЧПУ следуйте этим рекомендациям.:
- Укажите стандарт: Добавьте примечание типа «Общие допуски по ISO 2768-m» или «Допуски ±0,1 мм, если не указано иное»."
- Используйте допуски размеров: Для обозначения посадок напишите условные обозначения, например «20 ±0,05» или «10 H7/g6».
- Геометрические размеры и допуски (GD&T): Для критически важных функций используйте символы GD&T (например, плоскостность, параллельность, положение) для управления формой и расположением.
- Избегайте чрезмерной толерантности: Затягивайте допуски только там, где это необходимо для функционирования или сборки. Неоправданно жесткие допуски увеличивают стоимость и время выполнения заказа.

Распространенные типы посадки: зазор, переход, помеха
При проектировании деталей, которые сопрягаются друг с другом (например, вал в отверстии), необходимо указать посадку. Наиболее распространенной системой является Базовая система отверстий (предпочтительно) или Система основания вала . Существуют три основные категории соответствия.:
- Зазор посадки: Вал всегда меньше отверстия (например, H7/g6 для скользящей посадки).
- Переходная посадка: Вал может быть немного больше или меньше (например, H7/k6 для фиксирующих посадок).
- Посадка с натягом: Вал всегда больше отверстия, поэтому требуется прессовая сборка (например, H7/p6 для несъемной сборки).
Каждая посадка имеет диапазон возможных зазоров или натягов, определяемых зонами допуска. В системе ISO используются буквенно-цифровые коды: отверстия в верхнем регистре, валы в нижнем регистре. Например, «40 H7 g6» означает отверстие диаметром 40 мм с полем допуска H7 и вал с g6.
Факторы, влияющие на достижимые допуски
Несколько факторов влияют на то, насколько жесткий допуск может выдерживать станок с ЧПУ.:
- Жесткость и состояние машины: Старые или менее жесткие станки могут испытывать трудности с жесткими допусками при тяжелых резах.
- Износ режущего инструмента: Инструменты изнашиваются в процессе производства, постепенно меняя размеры. Требуется регулярная компенсация смещения инструмента.
- Свойства материала: Более твердые материалы (например, нержавеющая сталь, титан) вызывают большее отклонение инструмента и тепловое расширение, чем алюминий или пластик.
- Термические эффекты: Тепло от резки и изменения температуры окружающей среды могут привести к расширению детали или станка. В цехах с контролируемой температурой необходимы субмикронные допуски.
- Стабильность крепления: Плохое крепление приводит к вибрации и смещению, снижая точность размеров.
- Количество установок: Детали, требующие многократной настройки, имеют более высокие совокупные ошибки позиционирования. Рассмотрите возможность использования 5-осевой обработки или специальных приспособлений, чтобы сократить количество наладок.
Стоимость против терпимости: правило 80/20
При обработке на станках с ЧПУ взаимосвязь между допуском и стоимостью является экспоненциальной. Уменьшение допуска с ±0,05 мм до ±0,1 мм может сократить время обработки на 30–50% и значительно сократить затраты на контроль. Жесткие допуски требуют более медленных подач, меньшей глубины резания, частой смены инструмента и часто операций вторичной чистовой обработки. Всегда следуйте принципу: укажите самый слабый допуск, который по-прежнему соответствует функциональным требованиям.
Методы контроля для проверки допусков
Чтобы гарантировать соответствие деталей заданным допускам, цеха используют различные инструменты контроля.:
- Штангенциркули и микрометры: По линейным размерам (точность ±0,02 мм).
- Высотомеры и нутромеры: Для внутренних/внешних измерений.
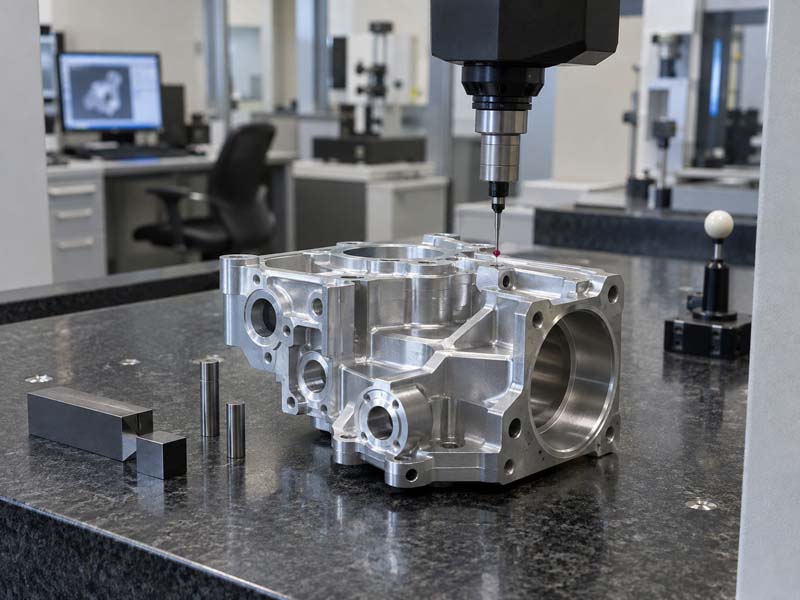
- КИМ (координатно-измерительная машина): Для 3D измерений с высокой точностью (±0,001 мм).
- Датчики «годен/не годен»: Для принятия функций (например, резьбомеров).
Например, компания Hongke CNC использует КИМ для контроля и прецизионные датчики, как видно в процессах контроля качества, обеспечивая последовательное соблюдение спецификаций клиентов.
Лучшие практики для инженеров
- Заблаговременно сообщите своему партнеру по обработке о критических размерах.
- Предоставьте четкий чертеж с четко указанными допусками; используйте GD&T для сложных отношений.
- Избегайте ненужных требований к качеству поверхности, которые косвенно увеличивают допуски.
- Рассмотрите возможность анализа набора допусков для сборок.
- По возможности используйте стандартные посадки (H7/g6, H7/p6), чтобы уменьшить количество специального инструмента и размеров.
Заключение
Освоение допусков на обработку на станках с ЧПУ необходимо для проектирования функциональных, технологичных и экономичных деталей. Выбирая соответствующие классы допусков, правильно определяя посадки и учитывая ограничения станка и материала, вы можете добиться надежной точности, одновременно контролируя производственные затраты. Независимо от того, занимаетесь ли вы прототипированием или массовым производством, четкое понимание допусков поможет вам получить лучшие результаты от вашего партнера по обработке с ЧПУ.

