
Einführung: Warum Toleranzen bei der CNC-Bearbeitung wichtig sind
Bei der CNC-Bearbeitung definieren Toleranzen die zulässigen Abweichungen in den Abmessungen eines Teils. Sie sind das Rückgrat für Qualität, Austauschbarkeit und Montagezuverlässigkeit. Unabhängig davon, ob Sie eine einfache Halterung oder ein komplexes Präzisionsgehäuse entwerfen, stellt die Kenntnis der Toleranzen sicher, dass Ihre Teile wie vorgesehen passen und funktionieren. In diesem Leitfaden werden die Grundlagen der CNC-Bearbeitungstoleranzen, Standardgüten, deren Angabe in Zeichnungen und die Schlüsselfaktoren erläutert, die die erreichbare Präzision beeinflussen.

Was sind CNC-Bearbeitungstoleranzen?
Eine Toleranz ist die insgesamt zulässige Abweichung von einem vorgegebenen Nennmaß. Beispielsweise kann ein Wellendurchmesser von 20 mm mit einer Toleranz von ±0,05 mm zwischen 19,95 mm und 20,05 mm variieren. Toleranzen werden auf zwei gängige Arten ausgedrückt:
- Einseitige Toleranzen: Abweichung nur in eine Richtung (z. B. +0,00 / -0,10).
- Bilaterale Toleranzen: Symmetrische Abweichung (z. B. ±0,05).
Toleranzen stehen in direktem Zusammenhang mit der Funktion des Teils: Engere Toleranzen sind aufgrund höherer Präzisionsanforderungen, Inspektionen und potenziellem Ausschuss teurer in der Herstellung. Umgekehrt senken geringere Toleranzen die Kosten, können jedoch die Passform oder Leistung beeinträchtigen.
Standardtoleranzklassen in der CNC-Bearbeitung
International sind ISO 2768 und ANSI/ASME Y14.5 gängige Standards zur Definition allgemeiner Toleranzen. Für bearbeitete Teile legt ISO 286 Toleranzklassen (IT-Klassen) von IT01 (extrem präzise) bis IT18 (sehr grob) fest. Typische CNC-Bearbeitungsfähigkeiten liegen zwischen IT6 und IT10:
| IT-Qualität | Typische Anwendung | Ungefährer Toleranzbereich (für 10–50 mm) |
|---|---|---|
| IT6 | Präzise Passungen, Lager, Zahnräder | ±0,005 – 0,010 mm |
| IT7 | Allgemeiner Maschinenbau, Schächte und Löcher | ±0,010 – 0,020 mm |
| IT8 | Standard-Montageteile | ±0,020 – 0,040 mm |
| IT9 | Weniger kritische Abmessungen | ±0,040 – 0,080 mm |
| IT10 | Grobe Toleranzen, nicht funktionale Oberflächen | ±0,080 – 0,120 mm |
Die meisten CNC-Maschinenwerkstätten können auf 3-Achsen-Maschinen routinemäßig Toleranzen von ±0,025 mm (0,001 Zoll) einhalten, mit fortschrittlicher Ausrüstung und sorgfältiger Prozesskontrolle sogar engere Toleranzen von ±0,005 mm (0,0002 Zoll).
So legen Sie Toleranzen in technischen Zeichnungen fest
Befolgen Sie beim Erstellen einer Zeichnung für die CNC-Bearbeitung diese Best Practices:
- Geben Sie den Standard an: Fügen Sie einen Hinweis wie „Allgemeine Toleranzen gemäß ISO 2768-m“ oder „Toleranzen ±0,1 mm“ hinzu, sofern nicht anders angegeben."
- Benutzen Sie Maßtoleranzen: Schreiben Sie Beschriftungen wie „20 ±0,05“ oder „10 H7/g6“ für Passungen.
- Geometrische Bemaßung und Toleranzen (GD&T): Verwenden Sie für kritische Merkmale GD&T-Symbole (z. B. Ebenheit, Parallelität, Position), um Form und Position zu steuern.
- Vermeiden Sie Übertoleranz: Verringern Sie die Toleranzen nur dort, wo es für die Funktion oder den Zusammenbau erforderlich ist. Unnötig enge Toleranzen erhöhen die Kosten und die Lieferzeit.

Gängige Passungstypen: Spiel, Übergang, Interferenz
Wenn Sie Teile konstruieren, die zusammenpassen (z. B. eine Welle in einer Bohrung), müssen Sie eine Passung angeben. Das gebräuchlichste System ist das Lochbasissystem (bevorzugt) oder Schaftbasissystem . Es gibt drei grundlegende Passformkategorien:
- Freie Passform: Der Schaft ist immer kleiner als die Bohrung (z. B. H7/g6 für Schiebepassungen).
- Übergangspassform: Die Welle kann etwas größer oder kleiner sein (z. B. H7/k6 für Passungen).
- Presspassung: Der Schaft ist immer größer als das Loch und erfordert eine Pressmontage (z. B. H7/p6 für dauerhafte Montage).
Jede Passung weist eine Reihe möglicher Spiele oder Interferenzen auf, die durch die Toleranzzonen definiert werden. Das ISO-System verwendet Buchstaben-Zahlen-Codes: Großbuchstaben für Löcher, Kleinbuchstaben für Wellen. Beispielsweise bedeutet „40 H7 g6“ eine 40-mm-Bohrung mit der Toleranzzone H7 und einem Schaft mit g6.
Faktoren, die erreichbare Toleranzen beeinflussen
Mehrere Faktoren beeinflussen, wie eng die Toleranz einer CNC-Maschine sein kann:
- Steifigkeit und Zustand der Maschine: Ältere oder weniger stabile Maschinen können bei schweren Schnitten mit engen Toleranzen zu kämpfen haben.
- Verschleiß des Schneidwerkzeugs: Werkzeuge verschleißen während der Produktion und verändern nach und nach ihre Abmessungen. Eine regelmäßige Werkzeugkorrekturkompensation ist erforderlich.
- Materialeigenschaften: Härtere Materialien (z. B. Edelstahl, Titan) verursachen eine stärkere Werkzeugdurchbiegung und Wärmeausdehnung als Aluminium oder Kunststoffe.
- Thermische Effekte: Hitze beim Schneiden und Änderungen der Umgebungstemperatur können das Teil oder die Maschine ausdehnen. Für Toleranzen im Submikrometerbereich sind temperaturkontrollierte Werkstätten unerlässlich.
- Stabilität der Werkstückspannung: Eine schlechte Befestigung führt zu Vibrationen und Bewegungen, wodurch die Maßhaltigkeit beeinträchtigt wird.
- Anzahl der Setups: Teile, die mehrere Setups erfordern, weisen höhere kumulative Positionierungsfehler auf. Erwägen Sie die Verwendung einer 5-Achsen-Bearbeitung oder kundenspezifischer Vorrichtungen, um die Rüstzeiten zu reduzieren.
Kosten vs. Toleranz: Die 80/20-Regel
Bei der CNC-Bearbeitung ist das Verhältnis zwischen Toleranz und Kosten exponentiell. Eine Lockerung der Toleranz von ±0,05 mm auf ±0,1 mm kann die Bearbeitungszeit um 30–50 % und die Prüfkosten erheblich reduzieren. Enge Toleranzen erfordern langsamere Vorschübe, geringere Schnitttiefen, häufige Werkzeugwechsel und häufig Nachbearbeitungsvorgänge. Befolgen Sie immer das Prinzip: Geben Sie die lockerste Toleranz an, die noch den funktionalen Anforderungen entspricht.
Prüfmethoden zur Überprüfung von Toleranzen
Um sicherzustellen, dass Teile bestimmte Toleranzen einhalten, verwenden Werkstätten verschiedene Prüfwerkzeuge:
- Messschieber und Mikrometer: Für Längenmaße (Genauigkeit ±0,02 mm).
- Höhenmessgeräte und Bohrungsmessgeräte: Für Innen-/Außenmessungen.
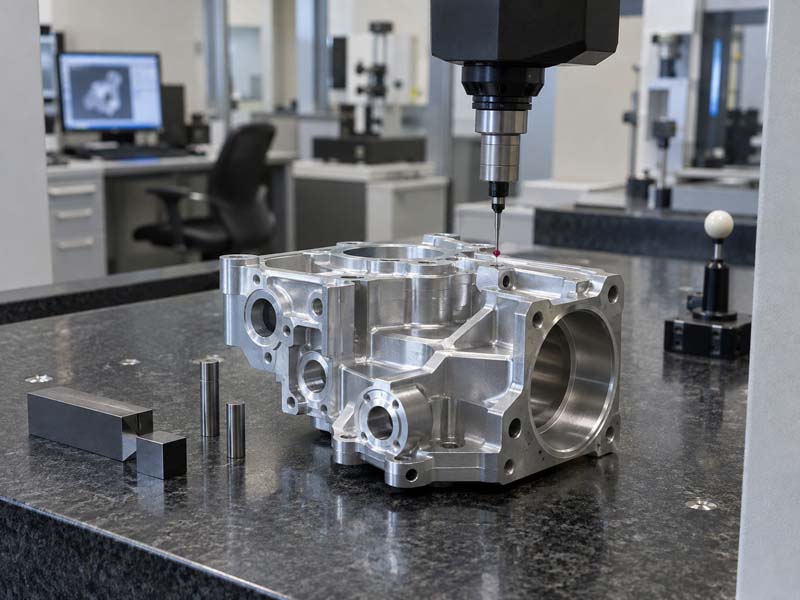
- CMM (Koordinatenmessgerät): Für 3D-Messungen mit hoher Genauigkeit (±0,001 mm).
- Go/No-Go-Messgeräte: Zur Merkmalsabnahme (z. B. Gewindelehren).
Hongke CNC verwendet beispielsweise CMM-Inspektionen und Präzisionsmessgeräte, wie sie in ihren Qualitätskontrollprozessen zum Einsatz kommen, um die konsequente Einhaltung der Kundenspezifikationen sicherzustellen.
Best Practices für Ingenieure
- Kommunizieren Sie frühzeitig mit Ihrem Bearbeitungspartner über kritische Maße.
- Stellen Sie eine klare Zeichnung bereit, in der die Toleranzen ausdrücklich angegeben sind. Verwenden Sie GD&T für komplexe Beziehungen.
- Vermeiden Sie unnötige Anforderungen an die Oberflächenbeschaffenheit, die indirekt die Toleranzen verschärfen.
- Ziehen Sie eine Toleranzstapelanalyse für Baugruppen in Betracht.
- Verwenden Sie nach Möglichkeit Standardpassungen (H7/g6, H7/p6), um den Einsatz von Spezialwerkzeugen und -lehren zu reduzieren.
Abschluss
Die Beherrschung der CNC-Bearbeitungstoleranzen ist für die Konstruktion funktionsfähiger, herstellbarer und kostengünstiger Teile von entscheidender Bedeutung. Durch die Auswahl geeigneter Toleranzklassen, die korrekte Angabe von Passungen und die Berücksichtigung von Maschinen- und Materialgrenzen können Sie zuverlässige Präzision erreichen und gleichzeitig die Produktionskosten kontrollieren. Unabhängig davon, ob Sie Prototypen oder Massenproduktion herstellen, ein solides Verständnis der Toleranzen wird Ihnen helfen, bessere Ergebnisse von Ihrem CNC-Bearbeitungspartner zu erzielen.

