Respuesta rápida
Especifique el acabado de la superficie sólo cuando cambie el sellado, la fricción, la fatiga, la apariencia óptica o una condición de acoplamiento. Empareje el valor de rugosidad con el proceso y la dirección de colocación que necesita la función.
Conclusiones clave
- Utilice un requisito de Ra sólo en superficies donde afecte el rendimiento o la apariencia.
- Indique la dirección de medición cuando la orientación de la textura cambie el resultado.
- Confirme que el proceso de mecanizado, rectificado o acabado seleccionado pueda alcanzar el valor de forma económica.
- Indique si las dimensiones críticas se aplican antes o después del acabado e identifique las áreas que necesitan enmascararse.
Una cara de sellado puede fallar debido a un rayado direccional incluso cuando su rugosidad promedio es aceptable. Una carcasa visible puede cumplir con una indicación de rugosidad y aun así verse diferente de una muestra aprobada. Separe textura, apariencia y protección para que el dibujo le indique al proveedor qué hacer y cómo comprobarlo.
Comience con la superficie mecanizada
El corte deja un patrón influenciado por la geometría de la herramienta, el avance, el compromiso, el material y la vibración. Las marcas de herramientas no son automáticamente defectos, pero pueden ser importantes cuando interactúan con un sello, movimiento, requisito de limpieza o condición de visualización. Identificar las superficies específicas donde la textura tiene una consecuencia funcional.
No pida un resultado extremadamente fluido en todas partes simplemente para comunicar calidad. Lograrlo y verificarlo en caras ocultas o no funcionales puede agregar operaciones sin ayudar al ensamblaje. Si una superficie no necesita un control especial más allá del mecanizado normal y el tratamiento de bordes, deje ese alcance claro en el paquete de dibujos.
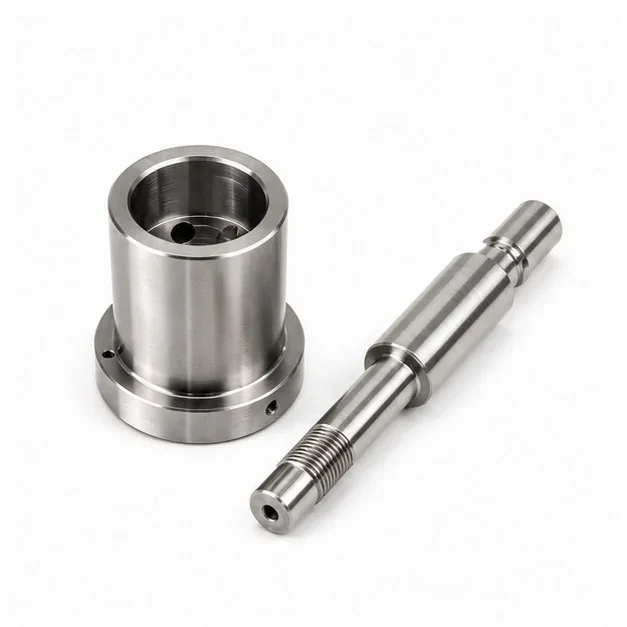
La dirección de mecanizado puede dejar un patrón de superficie visible; una fotografía no establece su valor Ra.
Comprender el límite de un único valor de Ra
Ra describe la media aritmética de las desviaciones absolutas del perfil en condiciones de medición definidas. Diferentes perfiles pueden producir valores medios similares. Un rasguño direccional o un defecto aislado puede ser importante para el funcionamiento incluso cuando una medición promedio parece aceptable.
Indique el parámetro, las unidades, las superficies y la convención de medición aplicables mediante una práctica de dibujo aprobada. La dirección de medición, el filtrado y las condiciones de evaluación afectan la interpretación. Esta guía no asigna una capacidad de Ra universal ni reproduce la tabla de aceptación de un estándar; un revisor calificado debe confirmar la leyenda y el método previstos.
Distinguir textura de apariencia y protección.
| Acabado/requisito | Objetivo | Apariencia | Impacto dimensional | Aceptación |
|---|---|---|---|---|
| Tal como está mecanizado | Cumpla con los requisitos de superficie funcional directamente desde el corte | Las marcas de herramientas pueden permanecer visibles | Inspeccionar en el estado terminado especificado | Acordar marcas permitidas, rebabas y zonas controladas. |
| Rugosidad controlada | Controlar la textura en una superficie de sellado, deslizante u otra superficie funcional. | Un valor de rugosidad no define la uniformidad visual. | El tamaño y la forma aún necesitan límites separados | Especificar parámetros, unidades, ubicación y condiciones de medición. |
| Pulido | Obtener la textura o apariencia requerida | Puede reducir las marcas de herramientas visibles | Elimina material y puede alterar los bordes. | Acordar criterios visuales o de textura y volver a verificar la geometría crítica. |
| Granallado | Crear una apariencia de superficie especificada | La textura depende del proceso acordado. | Proteja ajustes, roscas y áreas de contacto críticos | Acordar muestra, zonas enmascaradas y controles finales. |
| Anodizado | Aplicar el tratamiento especificado sobre un material compatible. | La aleación y el procesamiento afectan el color. | Revisión de tolerancia, enmascaramiento y ajuste final. | Confirmar la especificación del tratamiento y los criterios de apariencia. |
| Enchapado | Aplicar un recubrimiento específico para los requisitos de servicio. | Depende del recubrimiento y la preparación. | El revestimiento puede cambiar los tamaños de acoplamiento | Confirme la compatibilidad, los requisitos de recubrimiento y las dimensiones del acabado. |
Estas son referencias generales de fabricación. Confirme la disponibilidad e idoneidad de cualquier acabado solicitado con HongKe para el material y la pieza específicos.
El pulido elimina material y puede alterar los bordes o la geometría local. El granallado cambia la apariencia y la textura, pero no sustituye todos los acabados funcionales. El anodizado y el enchapado tienen diferentes propósitos y dependen de la compatibilidad del material y del proceso. Especifique el resultado requerido y solicite al proveedor que confirme la ruta completa en lugar de asumir que estas opciones son intercambiables.
| Ruta de superficie | Propósito de aclarar | Revisar antes de la aprobación |
|---|---|---|
| Tal como está mecanizado | Textura funcional y marcas de herramientas aceptables. | Zonas controladas, convención de dirección y inspección. |
| Pulido | Textura o apariencia requerida | Eliminación de material, cambio de bordes y geometría local. |
| Granallado | Aspecto y textura de la superficie especificada | Características protegidas y criterios de aceptación final. |
| Anodizado | Tratamiento necesario para un material compatible. | Aleación, zonas enmascaradas, dimensiones finales y acuerdo de color. |
| Enchapado | Recubrimiento y rendimiento especificados | Compatibilidad material/proceso y ajuste final |
| llamada de ra | Requisito de rugosidad del perfil | Parámetro, unidades, ubicaciones de superficie y condiciones de medición. |
Proteger las características que deben permanecer controladas dimensionalmente
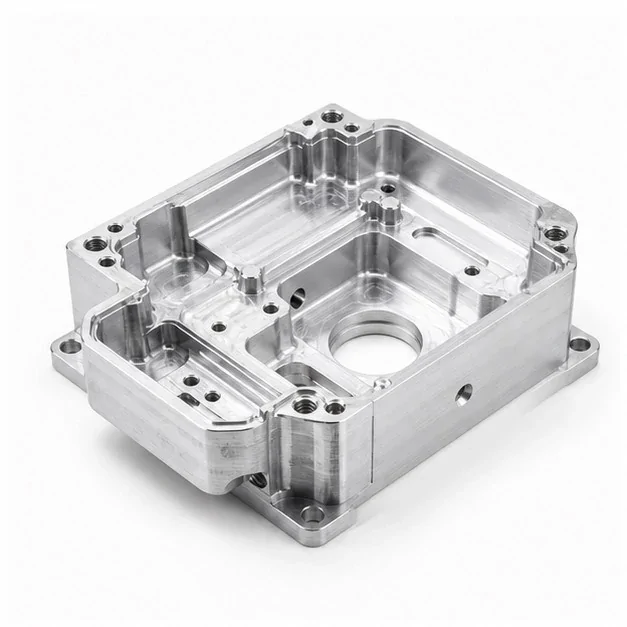
El acabado puede afectar diámetros, orificios, roscas, caras de contacto y bordes afilados. Marque las zonas funcionales y pregunte si es necesario enmascarar, permitir o realizar una operación posterior. Un cambio de tratamiento aparentemente pequeño puede convertirse en un problema de montaje cuando el espacio de acoplamiento es limitado.
Coordinar la aceptación dimensional y cosmética. Un proceso que produce un panel visualmente uniforme puede no ser adecuado para un asiento de rodamiento o un contacto eléctrico. El pagina de materiales proporciona el contexto de tratamiento del sitio actual; cualquier requisito específico de acabado, espesor o rendimiento aún necesita confirmación para el pedido.
Lo que esto significa para su parte
Marque las superficies funcionales por separado de las cosméticas. Defina el estado de acabado para las dimensiones, las áreas enmascaradas y el método de inspección aprobado. Si la apariencia controla la aceptación, acuerde criterios prácticos de visualización y una muestra representativa cuando sea necesario, sin confundir esa muestra con un estándar dimensional.
Discuta la ruta de mecanizado a través de fresado CNC o torneado CNC apoyo. Usar planificación de inspección para definir la evidencia, luego envíe los requisitos de tratamiento y manipulación con su Solicitud de cotización . La cotización debe cubrir preparación, acabado, protección y verificación, no solo el nombre final del proceso.
- Marque las superficies de sellado, deslizantes y cosméticas que necesiten una textura controlada.
- Indique las unidades de rugosidad y cualquier dirección de colocación requerida junto a la característica afectada.
- Mantenga las superficies mecanizadas generales con un acabado práctico cuando ninguna razón funcional requiera más.
Referencias y lecturas adicionales
El contexto fuente respalda la discusión sobre ingeniería. Se deben confirmar las especificaciones exactas del producto y los estándares aplicables para la pieza.