
Introducción: Por qué son importantes los acabados superficiales en el mecanizado CNC
En el mecanizado CNC, el acabado superficial de una pieza suele ser tan crítico como su precisión dimensional. Un acabado bien elegido puede mejorar la resistencia a la corrosión, la vida útil, la estética e incluso la conductividad eléctrica. Por el contrario, un acabado inadecuado puede provocar fallos en la pieza, aumento de costes o plazos de entrega innecesarios. Esta guía cubre los acabados superficiales posteriores al mecanizado más comunes, sus características, cuándo usarlos y cómo especificarlos en sus planos de ingeniería.

Acabado mecanizado
El acabado mecanizado es la superficie que queda directamente después de pasar la herramienta de corte. Es la opción predeterminada y más económica. Los valores típicos de rugosidad superficial (Ra) oscilan entre 3,2 μm (125 μin) para fresado estándar y 0,8 μm (32 μin) para torneado fino. La apariencia es mate con marcas de herramientas visibles en una dirección uniforme. Para muchos componentes internos o piezas que estarán completamente cerradas, este acabado es suficiente. Sin embargo, las superficies mecanizadas pueden tener rebabas afiladas y son más susceptibles a la corrosión, especialmente en aleaciones de aluminio.
Cuándo elegir tal como se mecaniza
- Prototipos y producción de bajo volumen donde el costo es la principal preocupación.
- Componentes internos que no requieren alta estética ni protección contra la corrosión.
- Piezas que posteriormente serán recubiertas o chapadas.
Granallado
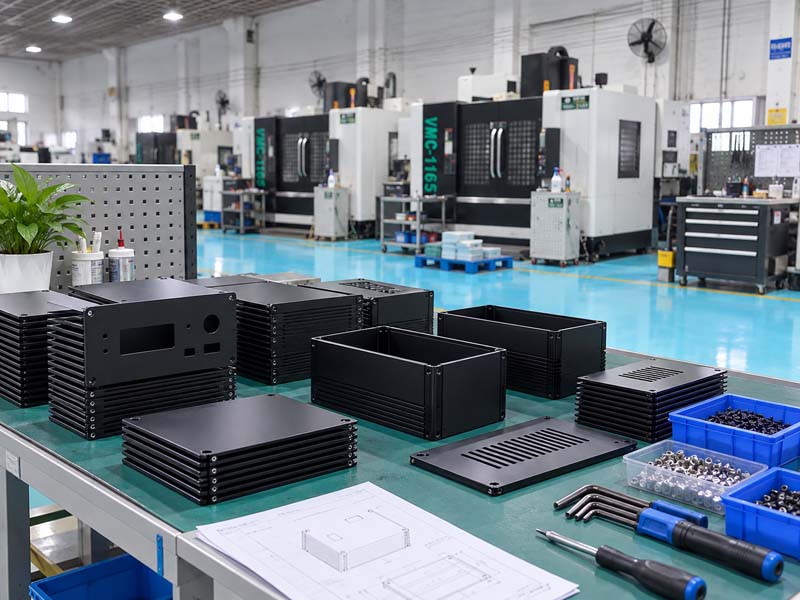
El granallado utiliza finas perlas de vidrio o cerámica impulsadas por aire comprimido para crear una superficie mate uniforme. Elimina marcas de herramientas y rebabas al tiempo que reduce la rugosidad de la superficie a alrededor de 1,6 a 3,2 μm Ra. El acabado resultante es limpio y no reflectante y se utiliza a menudo como paso de preparación para anodizar o pintar. El granallado no cambia significativamente las dimensiones de las piezas, pero puede redondear ligeramente los bordes afilados.
Beneficios clave
- Apariencia mate consistente en geometrías complejas.
- Mejora la adherencia para recubrimientos posteriores.
- Rentable para lotes de tamaño mediano.
Anodizado (Tipo II y Tipo III)
La anodización es un proceso electroquímico que espesa la capa de óxido natural de las piezas de aluminio y titanio. Es el acabado más popular para el aluminio mecanizado por CNC debido a su excelente resistencia a la corrosión, dureza y capacidad para aceptar tintes. Tipo II (anodizado sulfúrico) Produce un revestimiento decorativo que se puede teñir con un espesor de hasta 25 μm. Tipo III (anodizado duro) Crea una capa mucho más gruesa y dura (hasta 100 μm), ideal para superficies propensas al desgaste. El acabado se puede teñir en varios colores, siendo los más comunes el negro, el transparente y el dorado. El anodizado es muy duradero y no se pela ni se astilla como la pintura.
Consideraciones de diseño
- El anodizado añade espesor (aproximadamente 50% hacia adentro, 50% hacia afuera). Para tolerancias estrechas, las dimensiones previas al anodizado deben tener esto en cuenta.
- Las roscas y los orificios críticos deben enmascararse o mecanizarse después del anodizado.
- El anodizado duro tipo III puede hacer que la superficie se vuelva quebradiza; evítelo en paredes delgadas o partes sujetas a impactos.
Recubrimiento en polvo
El recubrimiento en polvo es un proceso de acabado en seco en el que se rocía polvo cargado electrostáticamente sobre la pieza y luego se cura con calor para formar una capa gruesa y resistente (60 a 150 μm). Ofrece una excelente resistencia al impacto, estabilidad a los rayos UV y una amplia gama de colores y texturas (lisa, arrugada, texturizada). El recubrimiento en polvo se puede aplicar sobre aluminio, acero y acero inoxidable. Es más grueso que el anodizado y menos adecuado para tolerancias estrictas, pero proporciona una excelente protección para los componentes exteriores.
Limitaciones
- No apto para piezas con roscas finas o pequeños agujeros que no se pueden tapar.
- El revestimiento grueso puede afectar el ajuste y el montaje.
- Los bordes pueden romperse si la pieza se golpea con fuerza.
Otros acabados comunes
Niquelado no electrolítico: Se utiliza en acero y aluminio para lograr un espesor de depósito uniforme y alta dureza. A menudo se aplica a colectores hidráulicos y cuerpos de válvulas.
Pasivación: Un tratamiento químico para acero inoxidable para eliminar el hierro libre y mejorar la resistencia a la corrosión. No cambia de apariencia ni dimensión.
Óxido negro: Un recubrimiento de conversión para acero que proporciona una suave resistencia a la corrosión y una apariencia negra mate. A menudo se utiliza en herramientas y sujetadores.
Cómo especificar acabados de superficie en dibujos
Para evitar problemas de comunicación con su taller de CNC, incluya siempre la siguiente información en su dibujo técnico:
- Símbolo de rugosidad superficial (Ra): Defina el valor Ra requerido para superficies funcionales.
- Terminar llamada: Utilice abreviaturas estándar (p. ej., "ANODIZAR SEGÚN MIL‑A‑8625 TIPO II, NEGRO").
- Requisitos de enmascaramiento: Especifique qué áreas deben permanecer sin recubrir (p. ej., roscas, caras de sellado).
- Implicaciones de tolerancia: Indique si las dimensiones críticas deben medirse antes o después del acabado.

Consideraciones de costos
El acabado de superficies puede agregar entre un 10% y un 50% al costo total de la pieza, según la complejidad. La forma mecanizada es siempre la más barata. La granallado añade un coste modesto por pieza. El anodizado (Tipo II) generalmente es asequible para lotes, mientras que el anodizado duro Tipo III puede ser significativamente más costoso debido al tiempo de proceso. El recubrimiento en polvo es rentable para grandes volúmenes, pero puede resultar costoso para tiradas pequeñas debido a la configuración y el enmascaramiento. El níquel electrolítico y los acabados especiales tienen precios superiores.
Inspección de calidad de acabados superficiales
Los métodos de inspección de acabados superficiales incluyen comparación visual con estándares (p. ej., comparadores Ra), perfilometría para medición cuantitativa de rugosidad y pruebas de adhesión para recubrimientos (tira de cinta, rayado cruzado). Para el anodizado, el espesor se puede comprobar con medidores de corrientes parásitas y la calidad del sellado con pruebas de penetración de tinte. Un socio confiable de mecanizado CNC documentará los resultados de estas inspecciones y proporcionará certificados de cumplimiento si lo solicita.
Conclusión: elegir el acabado adecuado
Seleccionar el acabado superficial óptimo para sus piezas mecanizadas CNC requiere equilibrar la estética, la función, el entorno y el presupuesto. Para los prototipos de aluminio, los acabados mecanizados o granallados suelen ser suficientes. Para piezas de producción expuestas a la humedad, se recomienda el anodizado o el recubrimiento en polvo. Comunique siempre claramente sus requisitos de acabado en el plano y asóciese con un taller que comprenda las capacidades y limitaciones del proceso. Con el acabado adecuado, sus piezas funcionarán mejor, durarán más y tendrán un aspecto profesional.