Resposta rápida
Especifique o acabamento superficial apenas onde ele altera a vedação, o atrito, a fadiga, a aparência óptica ou a condição de acoplamento. Combine o valor da rugosidade com o processo e a direção de assentamento que a função necessita.
Principais conclusões
- Use um requisito de Ra somente em superfícies onde ele afete o desempenho ou a aparência.
- Indique a direção da medição quando a orientação da textura alterar o resultado.
- Confirme se o processo de usinagem, retificação ou acabamento selecionado pode atingir o valor economicamente.
- Indique se as dimensões críticas se aplicam antes ou depois do acabamento e identifique as áreas que precisam de máscara.
Uma face de vedação pode falhar devido a um arranhão direcional, mesmo quando sua rugosidade média for aceitável. Um alojamento visível pode atender a uma chamada de rugosidade e ainda assim parecer diferente de uma amostra aprovada. Separe textura, aparência e proteção para que o desenho diga ao fornecedor o que fazer e como verificar.
Comece com a superfície usinada
O corte deixa um padrão influenciado pela geometria da ferramenta, avanço, engate, material e vibração. Marcas de ferramentas não são automaticamente defeitos, mas podem ser importantes quando interagem com uma vedação, movimento, necessidade de limpeza ou condição de visualização. Identifique as superfícies específicas onde a textura tem uma consequência funcional.
Não peça um resultado extremamente suave em todos os lugares simplesmente para comunicar qualidade. Alcançar e verificar isso em faces ocultas ou não funcionais pode adicionar operações sem ajudar na montagem. Se uma superfície não precisar de controle especial além da usinagem normal e do tratamento de arestas, deixe esse escopo claro no pacote de desenho.
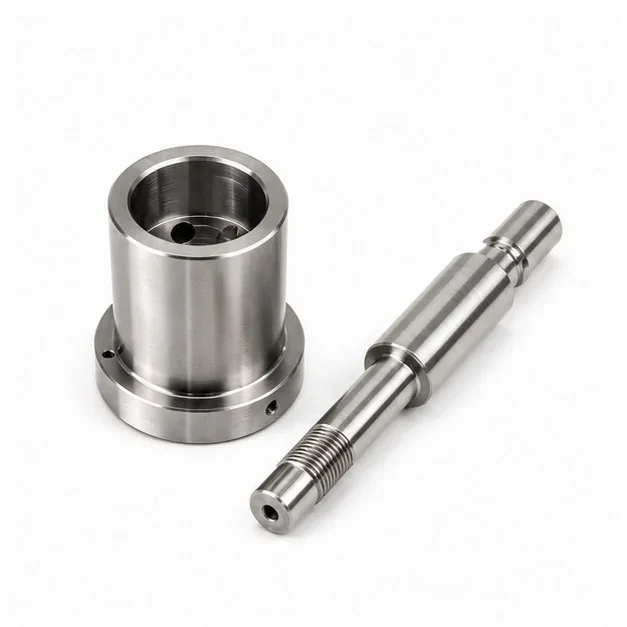
A direção de usinagem pode deixar um padrão de superfície visível; uma fotografia não estabelece o seu valor Ra.
Entenda o limite de um único valor Ra
Ra descreve a média aritmética dos desvios absolutos do perfil sob condições de medição definidas. Perfis diferentes podem produzir valores médios semelhantes. Um arranhão direcional ou defeito isolado pode ser importante para funcionar mesmo quando uma medição média parece aceitável.
Declare o parâmetro, unidades, superfícies e convenção de medição aplicáveis através de uma prática de desenho aprovada. A direção da medição, as condições de filtragem e avaliação afetam a interpretação. Este guia não atribui uma capacidade Ra universal nem reproduz uma tabela de aceitação de um padrão; um revisor qualificado deve confirmar o texto explicativo e o método pretendidos.
Distinguir textura de aparência e proteção
| Acabamento/requisito | Propósito | Aparência | Impacto dimensional | Aceitação |
|---|---|---|---|---|
| Como usinado | Atenda aos requisitos de superfície funcional diretamente do corte | Marcas de ferramentas podem permanecer visíveis | Inspecione no estado final especificado | Concordar com marcas permitidas, rebarbas e zonas controladas |
| Rugosidade controlada | Controle a textura em uma superfície de vedação, deslizante ou outra superfície funcional | Um valor de rugosidade não define uniformidade visual | Tamanho e forma ainda precisam de limites separados | Especifique parâmetros, unidades, localização e condições de medição |
| Polimento | Obtenha a textura ou aparência necessária | Pode reduzir marcas visíveis de ferramentas | Remove material e pode alterar bordas | Combine a textura ou os critérios visuais e verifique novamente a geometria crítica |
| Jateamento de contas | Crie uma aparência de superfície especificada | A textura depende do processo acordado | Proteja ajustes críticos, roscas e áreas de contato | Concordar com a amostra, zonas mascaradas e verificações finais |
| Anodização | Aplique o tratamento especificado a um material compatível | Liga e processamento afetam a cor | Revise a tolerância, o mascaramento e o ajuste final | Confirme as especificações do tratamento e os critérios de aparência |
| Chapeamento | Aplique um revestimento especificado para requisitos de serviço | Depende do revestimento e preparação | O revestimento pode alterar os tamanhos de acoplamento | Confirme a compatibilidade, os requisitos de revestimento e as dimensões acabadas |
Estas são referências gerais de fabricação. Confirme a disponibilidade e adequação de qualquer acabamento solicitado com a HongKe para o material e peça específicos.
O polimento remove material e pode alterar bordas ou geometria local. O jateamento de esferas altera a aparência e a textura, mas não substitui todos os acabamentos funcionais. A anodização e o galvanização têm finalidades diferentes e dependem da compatibilidade do material e do processo. Especifique o resultado necessário e peça ao fornecedor para confirmar a rota completa, em vez de presumir que essas opções são intercambiáveis.
| Rota de superfície | Objetivo de esclarecer | Revise antes da aprovação |
|---|---|---|
| Como usinado | Textura funcional e marcas de ferramentas aceitáveis | Zonas controladas, direção e convenção de inspeção |
| Polimento | Textura ou aparência necessária | Remoção de material, alteração de arestas e geometria local |
| Jateamento de contas | Aparência e textura de superfície especificada | Recursos protegidos e critérios finais de aceitação |
| Anodização | Tratamento necessário para um material compatível | Liga, zonas mascaradas, dimensões finais e acordo de cores |
| Chapeamento | Revestimento e desempenho especificados | Compatibilidade de material/processo e ajuste final |
| Texto explicativo de Ra | Requisito de rugosidade do perfil | Parâmetro, unidades, localizações de superfície e condições de medição |
Proteja os recursos que devem permanecer controlados dimensionalmente
O acabamento pode afetar diâmetros, furos, roscas, faces de contato e arestas vivas. Marque as zonas funcionais e pergunte se é necessária máscara, permissão ou uma operação subsequente. Uma mudança de tratamento aparentemente pequena pode se tornar um problema de montagem quando a folga de acoplamento é limitada.
Coordenar a aceitação dimensional e cosmética. Um processo que produz um painel visualmente uniforme pode não ser adequado para um assento de rolamento ou contato elétrico. O página de materiais fornece o contexto de tratamento do site atual; qualquer requisito específico de acabamento, espessura ou desempenho ainda precisa de confirmação para o pedido.
O que isso significa para sua parte
Marque as superfícies funcionais separadamente das cosméticas. Defina o estado final das dimensões, quaisquer áreas mascaradas e o método de inspeção aprovado. Se a aparência controlar a aceitação, combine critérios práticos de visualização e uma amostra representativa quando necessário, sem confundir essa amostra com um padrão dimensional.
Discuta a rota de usinagem através Fresamento CNC ou Torneamento CNC apoiar. Usar planejamento de inspeção para definir evidências e, em seguida, enviar os requisitos de tratamento e manuseio com seu Solicitação de cotação . A cotação deverá abranger preparação, acabamento, proteção e verificação, e não apenas o nome final do processo.
- Marque as superfícies vedantes, deslizantes e cosméticas que necessitam de textura controlada.
- Indique as unidades de rugosidade e qualquer direção de assentamento necessária próxima ao recurso afetado.
- Mantenha as superfícies usinadas em geral com um acabamento prático quando nenhum motivo funcional exigir mais.
Referências e leituras adicionais
O contexto de origem apoia a discussão de engenharia. As especificações exatas do produto e os padrões aplicáveis devem ser confirmados para a peça.